
Stellen Sie eine 160-Tonnen-Presse mit offenem Rahmen und eine 160-Tonnen-Presse mit geschlossenem Rahmen nebeneinander und der Unterschied ist aus zehn Metern Entfernung sichtbar. Man lässt den Matrizenbereich an drei Seiten offen, so dass ein Bediener einen breiten Rohling von Hand hineinschieben kann; Der andere umhüllt den gleichen Stempel in einem Kasten aus spannungsarmem Stahl, der sich bei Volllast kaum durchbiegt. Beide werden unter der gleichen Bezeichnung „160-Tonnen-Mechanische Presse“ verkauft und beide werden zu überraschend ähnlichen Preisen angeboten. Es handelt sich nicht um dieselbe Maschine.
Die Definition sollte an erster Stelle stehen, denn daraus ergibt sich jede praktische Entscheidung über eine Presse. Eine mechanische Pressmaschine ist eine Werkzeugmaschine zur Metallumformung, die kinetische Energie in einem rotierenden Schwungrad speichert und diese Energie über eine Kupplung und einen Kurbelmechanismus an einen Schlitten abgibt, der in einer Reihe von Führungen einen festen Hub auf und ab bewegt. Die Kraft ist nicht konstant. Es baut sich im Laufe des Hubs auf und erreicht in den letzten Millimetern vor dem unteren Totpunkt seinen Höhepunkt. Aus diesem Grund eignet sich eine mechanische Presse hervorragend zum Stanzen und Prägen und ist beim langsamen Formen in voller Tiefe umständlich.
Dieses eine Merkmal erklärt den größten Teil dessen, was folgt: Warum Tonnage, Hub und Hübe pro Minute durch die Mechanik der Maschine und nicht durch eine Steuerungseinstellung festgelegt werden; warum die Rahmensteifigkeit wichtiger ist als die Zahl auf dem Typenschild; und warum die servogetriebene Version derselben Maschine zur am schnellsten wachsenden Kategorie in Stanzereien geworden ist, die Flexibilität benötigen, ohne auf die Zyklusgeschwindigkeit verzichten zu müssen.
Verfolgen Sie den Energiepfad von der Stromversorgung bis zur Formfläche, und die gesamte Maschine lässt sich leichter nachvollziehen und leichter spezifizieren.
Aus dieser Reihenfolge ergeben sich zwei Konsequenzen. Erstens entwickelt eine mechanische Presse ihre Nennkraft erst am unteren Ende des Hubs. Wenn ein Prozess eine hohe Kraft bei halbem Hub erfordert, ist eine Kurbelpresse das falsche Werkzeug und eine Hydraulik- oder Servopresse sollte in Betracht gezogen werden. Zweitens ist der Kupplungstyp eines der stärksten Signale der Maschinengeneration, da Kupplung und Bremse darüber entscheiden, wie genau der Schlitten gestoppt und wie schnell er bewegt werden kann. Dank einer Reibungskupplung mit elektronischer Bremsüberwachung und einem Zoll-/Einzel-/Kontinuierlich-Modus-Wahlschalter kann eine Presse für die Werkzeugeinstellung und für die automatische Spulenzuführung in derselben Schicht verwendet werden.
Der Übertragungstyp ist die andere Hälfte der Geschichte. Eine einfache Kurbelwelle ist kostengünstig, kompakt und ergibt eine annähernd sinusförmige Hubkurve, die zum Stanzen und allgemeinen Stanzen geeignet ist. Ein exzentrischer Zahnradantrieb verlängert den effektiven Hub und verlangsamt den Schlitten in Bodennähe, wodurch mehr Arbeitsenergie pro Hub und eine bessere Leistung beim Tiefziehen und Schwerformen erzeugt wird. Ein Kniehebelgestänge vervielfacht die Kraft in Bodennähe dramatisch und ist daher die Standardwahl für Kaltschmiede-, Präge- und Kalibrierarbeiten, bei denen das Material fließen und nicht scheren muss. Ein Servoantrieb ersetzt die Schwungrad-Kupplungs-Anordnung durch einen Motor mit hohem Drehmoment, der jede vom Prozess gewünschte Hubkurve programmieren kann.
Die Tonnage ist zwar die Schlagzeile, aber es sind die Komponenten, die darüber entscheiden, ob eine Presse nach fünf Jahren Zweischichtbetrieb noch die Toleranz einhält.
| Montage | Was es bewirkt | Was es Ihnen in einem Zitat sagt |
|---|---|---|
| Rahmen | Trägt die Umformreaktion und hält den Schlitten im rechten Winkel zum Bett | Geschweißte vs. Zugstangenkonstruktion; Durchbiegungswert unter Nennlast; ob es nach dem Schweißen entspannt ist |
| Schwungrad | Speichert die bei jedem Schlag freigesetzte Energie | Schwungrad mass and allowable speed drop indicate available work energy, not just tonnage |
| Kupplung und Bremse | Schalten Sie den Antriebsstrang bei jedem Zyklus ein und stoppen Sie ihn | Luftreibungskupplung mit Bremsüberwachung und Inch-Modus signalisiert eine moderne, sichere Maschine |
| Kurbelwelle oder Exzentergetriebe | Wandelt Drehung in Gleitbewegung um | Bestimmt das Hubprofil, die Arbeitsenergie und die Eignung zum Ziehen bzw. Ausschneiden |
| Pleuel und Schlitten | Überträgt die Kraft auf das Oberwerkzeug | Schiebebereich, Schiebeverstellbereich und ob eine hydraulische Überlastsicherung vorhanden ist |
| Gibs und Führer | Halten Sie den Schlitten parallel und widerstehen Sie außermittigem Druck | Verstellbare vs. feste Leisten; Abstandsspezifikation; Achtpunktführung bei breiteren Schlitten |
| Bett- und Polsterplatte | Unterstützt die untere Matrize und definiert den nutzbaren Matrizenraum | Bettgröße, T-Nut-Muster, Kissen- oder Stanzkissenausstattung und Bettdicke |
| Gegengewichtszylinder | Versetztes Schlitten- und Werkzeuggewicht | Beeinflusst die Bremsgenauigkeit, den Bremsverschleiß und den Geräuschpegel |
| Schmiersystem | Versorgt Lager, Keile und Zahnräder mit Öl | Zentralisiert vs. manuell; ob Schmierfehler in der Steuerung verriegelt sind |
| Kontroll- und Sicherheitssystem | Führt den Zyklus durch und schützt den Bediener | SPS-Generierung, Tonnageüberwachung, Lichtvorhänge, Zweihandsteuerung und Auswahl des Hubmodus |
Zwei Einträge in dieser Tabelle verdienen besondere Aufmerksamkeit, da sie von Käufern am häufigsten übersehen werden. Die Rahmendurchbiegung – oft ausgedrückt als Bruchteil eines Millimeters pro Meter Bettlänge bei Nennlast – entscheidet darüber, ob die Matrizenkanten in der Mitte eines langen Bettes nahezu die gleiche Tiefe haben wie die Matrizenkanten an den Enden. Und der Keilspielraum entscheidet darüber, wie sich der Schlitten verhält, wenn eine Matrize außermittig belastet wird, was bei Folge- und Transferarbeiten normal ist. Eine Presse mit großzügiger Tonnage, aber weichem Rahmen und losen Führungen produziert immer noch Ausschussteile, nur teurer.
Pressen werden nach vier Dingen gruppiert: der Form des Rahmens, der Anzahl der Verbindungspunkte zwischen Antrieb und Stößel, dem Getriebe, das den Hub erzeugt, und dem Prozess, für den die Maschine gebaut ist. Diese vier Achsen generieren die Kategorien, die Sie in jedem Katalog sehen.
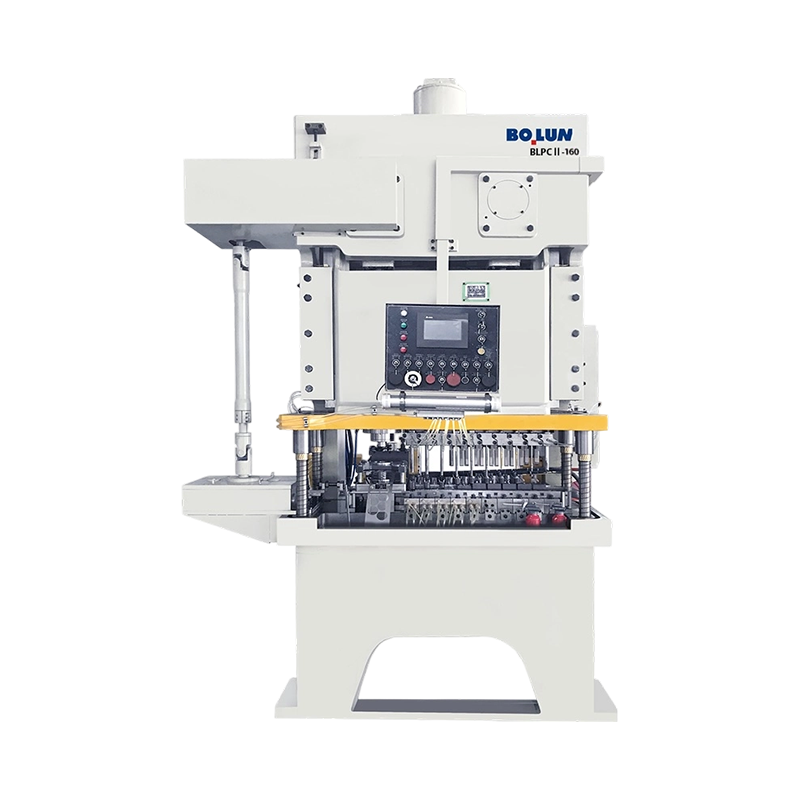
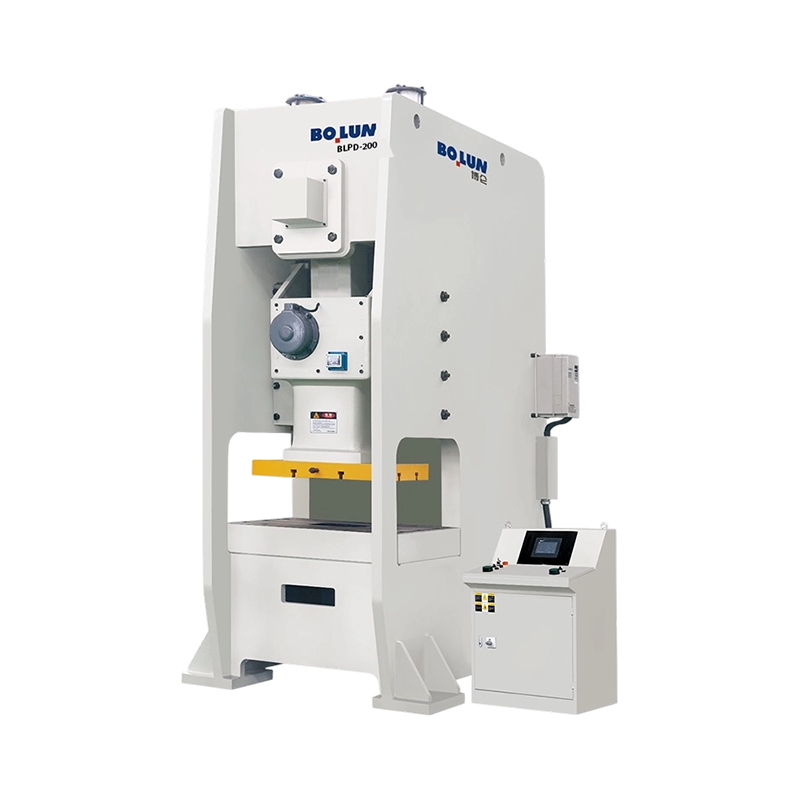
Eine Presse des offenen Typs verfügt über einen C-förmigen Rahmen, bei dem der Matrizenbereich von vorne und von beiden Seiten zugänglich ist, was die manuelle Beladung, den Roboterzugriff und das Arbeiten in kleinen Auflagen erleichtert. Der Nachteil besteht darin, dass der Rahmen von Natur aus weniger steif ist, da der Lastpfad nicht geschlossen ist, sodass er sich unter Last stärker durchbiegt und zurückfedert, was die Lebensdauer der Matrize und die Teilegenauigkeit beeinträchtigt. Eine geschlossene Presse schließt den Lastpfad um die Matrize herum ab und sorgt so für eine wesentlich höhere Steifigkeit und eine bessere Toleranz gegenüber außermittigen Belastungen, allerdings auf Kosten eines eingeschränkten Zugangs. Die meisten Betriebe, in denen Präzisionsarbeiten in großen Mengen ausgeführt werden, greifen schließlich standardmäßig auf Maschinen mit geschlossenem Rahmen zurück, während Pressen mit offenem Rahmen für kleinere Mengen und gemischte Produktion weiterhin die Standardlösung sind. Vor einer Kaufentscheidung lohnt es sich, den ausführlicheren Vergleich zwischen den beiden Familien und eine nützliche Aufschlüsselung zu lesen der Kompromiss zwischen offenem und geschlossenem Typ behandelt die Ablenkungs- und Zugriffsargumente ausführlicher.
Eine Einzelpunktpresse treibt den Schlitten über eine Pleuelstange in der Mitte an. Es ist einfacher, kostengünstiger und für schmale Matrizen und mäßige außermittige Belastung völlig ausreichend. Eine Doppelpunktpresse treibt den Stößel über zwei über die Breite des Stößels verteilte Pleuelstangen an, wodurch die Last verteilt und die Kippsicherheit erheblich verbessert wird, wenn die Matrize außermittig belastet wird. Wenn Sie breite Platten, progressive Matrizen mit unausgeglichenen Stationen oder alles verarbeiten, was die Last auf eine Seite des Bettes drückt, ist die Zweipunktmaschine kein Luxus; es ist der Unterschied zwischen gleichbleibenden Teilen und Ausschuss. Ein repräsentatives Beispiel ist die geschlossene Doppelzackenfamilie, bei der ein Mittelklassemodell wie eine 250-Tonnen-Breitbettmaschine genau auf diese Art von Arbeiten ausgerichtet ist.
 BLPE-250 Robuste geschlossene Breitbett-Doppelpunktpresse Eine geschlossene 250-Tonnen-Doppelpunktpresse mit 2.500 x 1.000 mm Arbeitstisch, 22-kW-Motor und Seriendaten, geeignet für breite Folgeverbundwerkzeuge und außermittige Belastungen. Produkt anzeigen →
Der Kurbelantrieb ist der Klassiker und immer noch am weitesten verbreitet: einfach, robust und kostengünstig im Unterhalt. Der Exzentergetriebeantrieb sorgt für einen längeren effektiven Hub und mehr Arbeitsenergie, weshalb er in schweren Maschinen mit geschlossenem Rahmen im Bereich von 400 bis 800 Tonnen zum Einsatz kommt. Der Kniehebelantrieb vervielfacht die Kraft am unteren Ende des Hubs und ist damit der Standard für Kaltschmieden und Prägen. Der Servoantrieb entfernt den Schwungrad- und Kupplungsmechanismus vollständig und ersetzt ihn durch einen Servomotor, der den Schlitten halten, ihn in der Mitte des Hubs umkehren und einem programmierbaren Bewegungsprofil folgen kann – langsame Annäherung, kontrollierter Kontakt, Verweilen am unteren Ende, schnelle Rückkehr.
Diese Programmierbarkeit macht Servopressen für das Tiefziehen attraktiv, bei dem das Material fließen und nicht reißen muss, und für Umformvorgänge, bei denen eine Verweilzeit erforderlich ist, um eine Rückfederung zu verhindern. Eine Maschine wie eine 125-Tonnen-Einpunkt-Servopresse vom offenen Typ ist speziell auf diese Anforderung zugeschnitten und kombiniert eine servogesteuerte Schlittenbewegung mit dem Tiefziehprozessfenster.
 BLAS-125 Tiefziehpresse mit offener Einzelpunkt-Servokraft Offene 125-Tonnen-Servopresse mit verlängertem Stößelhub von 180 mm und 350 mm Ausladung zum Tiefziehen, wobei die programmierbare Stößelbewegung den Materialfluss unterstützt. Produkt anzeigen →
Die praktische Vorsicht besteht darin, dass Servopressen mehr pro Tonne kosten und bessere Prozesskenntnisse erfordern, um sie nutzen zu können. Wenn es sich bei dem Teil um einen einfachen Rohling oder eine durchbohrte Halterung handelt, ist die zusätzliche Bewegungssteuerung Geld, das für Funktionen aufgewendet wird, die bei der Arbeit nie genutzt werden.
Ein Presseangebot enthält ein Dutzend Zahlen, und nur wenige davon entscheiden darüber, ob die Maschine für den Auftrag geeignet ist. Dies sind diejenigen, die zuerst untersucht werden müssen.
Der häufigste Spezifikationsfehler besteht darin, Tonnage zu kaufen, ohne Hub und Energie zu überprüfen. Eine 200-Tonnen-Presse mit kurzem Hub und leichtem Schwungrad kann bei Tiefzieharbeiten von einer 160-Tonnen-Presse mit längerem Hub und schwererem Schwungrad geschlagen werden, und das sagt das Datenblatt nicht laut aus. Der zweithäufigste Fehler ist das Ignorieren einer außermittigen Belastung. Eine Matrize, die vollständig in der Mitte des Betts sitzt, verhält sich ganz anders als eine Matrize, die sich über die gesamte Bettbreite erstreckt und die schwerste Station an einer Seite befindet.
Mechanische Pressen sind Allzweck-Umformmaschinen, aber die Prozesse, die sie dominieren, haben eines gemeinsam: Sie benötigen eine hohe Kraft, die plötzlich und wiederholt an einer kontrollierten Stelle aufgebracht wird.
Blanking und Piercing. Blech in Formen schneiden und Löcher stanzen. Da das Material eher bricht als fließt, ist eine schnelle, steife Presse mit guter Schlittenführung ideal und der Tonnagebedarf lässt sich anhand der Scherfestigkeit und der Schnittlänge leicht berechnen.
Biegen, Bördeln und Formen. Luftbiege-, Bodenbearbeitungs- und Bördelvorgänge, bei denen die Matrize die endgültige Geometrie vorgibt. Die Konsistenz hängt von der wiederholbaren unteren Totpunktposition ab.
Tiefziehen. Becher, Gehäuse und Motorgehäuse, bei denen das Material in einen Formhohlraum fließen muss, ohne zu reißen. Dies ist der Prozess, der einen Käufer am häufigsten zu einem längeren Hub, einem Ziehkissen oder einem Servoantrieb mit programmierbarem Geschwindigkeitsprofil zwingt.
Prägen und Kalibrieren. Dünne Operationen mit hohem Druck, bei denen die Kraft am unteren Ende des Hubs konzentriert sein muss. Hier zeichnen sich Kniehebel- und Exzentergetriebemaschinen aus.
Kaltschmieden. Feste oder nahezu feste Teile entstehen bei Raumtemperatur und erfordern eine sehr hohe Kraft und große Verformung. Für diese Aufgabe werden Kniehebelmaschinen mit ausgewogenen Hubeigenschaften und hochbelastbaren Rahmen gebaut, und eine Kniehebelpresse mit hoher Tonnage in der 650-Tonnen-Klasse veranschaulicht die Kategorie: ausgewogene Hubbewegung, hohe Verformungsfähigkeit und ein Rahmen, der für dauerhafte industrielle Belastung ausgelegt ist.
 BLKP-650 Kaltschmiede-Kniehebelpresse mit hoher Verformung 650-Tonnen-Kniehebelpresse mit 8 mm Druckhub, integriertem Auswerfer und 75 x 4 kW-Motor für schwere Kaltumformung und stabile Umformung dicker Bauteile. Produkt anzeigen →
Stanzen von Batteriegehäusen und Strukturkomponenten. Eine neuere und schnell wachsende Anwendung. Batteriegehäuse und Strukturteile erfordern eine sehr stabile Gleitbewegung, hohe Präzision über mehrere Gehäusegrößen hinweg und genügend Tonnage, um dickere oder härtere Legierungen ohne Verformung zu formen. Speziell für diese Arbeitskategorie sind speziell angefertigte Doppelspitzmaschinen mit breiten Arbeitsflächen auf den Markt gekommen.
Bevor man sich für ein bestimmtes Modell entscheidet, muss die Maschinenfamilie stimmen. Die drei Familien lösen unterschiedliche Probleme.
| Variable | Mechanische Presse | Hydraulische Presse | Servopresse |
|---|---|---|---|
| Kraftprofil | Spitzen nahe dem unteren Totpunkt | Konstant über den gesamten Hub | Überall im Hub programmierbar |
| Schlaganfall | Durch den Mechanismus fixiert | Einstellbar | Vollständig programmierbar |
| Zyklusgeschwindigkeit | Schnell, normalerweise der schnellste der drei | Am langsamsten | Schnell und kann pro Teil optimiert werden |
| Energieeffizienz | Schwungrad buffers peak demand from the supply | Kontinuierliche Pumpenlast | Energie wird hauptsächlich beim Umformen verbraucht |
| Am besten geeignet für | Stanzen, Lochen, Biegen, allgemeines Stanzen, Kaltschmieden | Tiefziehen, dicke Platte, lange Verweilzeit | Tiefziehen, Rückfederungskontrolle, flexible, gemischte Produktion |
| Hauptkostentreiber | Rahmen stiffness, drive type, tonnage | Pumpen- und Ventilkapazität, Zylindergröße | Motor- und Antriebselektronik, Steuerungssoftware |
In der Praxis verwenden die meisten Stanzereien mit hohem Volumen immer noch mechanische Pressen für alles, was mit Scheren oder flachem Formen zu tun hat. Bei tiefen, langsamen Arbeiten verwenden sie hydraulische Pressen und setzen Servomaschinen ein, wenn der Teilemix umfangreich ist und die Umrüstzeit eine Rolle spielt. Der Fehler, den Sie vermeiden sollten, besteht darin, eine Servopresse für eine Aufgabe zu kaufen, die eine gut spezifizierte Kurbelpresse für deutlich weniger Geld erledigen würde, oder eine kleine mechanische Presse für eine Tiefziehaufgabe zu kaufen, bei der das Kraftprofil erforderlich ist, das nur eine Hydraulik- oder Servomaschine liefern kann.
Sobald die Familie und die Tonnage geklärt sind, ergibt sich der Unterschied zwischen einer Maschine, die fünfzehn Jahre lang läuft, und einer Maschine, die fünf Jahre lang gegen Sie kämpft, in einer kurzen Liste kaufmännischer und technischer Fragen.
Die Vorlaufzeit verdient eine eigene Linie. Eine Standardmaschine mit offenem Rahmen kann in wenigen Monaten ausgeliefert werden, während eine große, nach Spezifikation gebaute Presse mit geschlossenem Rahmen oder Servo deutlich länger dauern kann. Wenn der Produktionsanlauf festgelegt ist, ist auch das Bestelldatum für die Druckmaschine effektiv festgelegt, und etwaige kundenspezifische Anpassungen sollten vor der Anzahlung schriftlich vereinbart werden.
Eine mechanische Presse ist eine Maschine mit gespeicherter Energie, die diese Energie auch dann behält, wenn der Strom ausgeschaltet ist. Alle Sicherheitsfunktionen einer modernen Presse sind aus diesem Grund vorhanden: Die Bremse muss überwacht werden, damit bei einem Bremsausfall die Maschine stoppt, anstatt dass der Stößel herunterfällt, und Sperrverfahren müssen gespeicherte Energie isolieren, nicht nur die Stromversorgung.
Die Wartung erfolgt auch durch die Mechanik. Kupplungs- und Bremsbeläge verschleißen und müssen regelmäßig überprüft werden; Das Leistenspiel muss überprüft werden, da es mit der Last und der Temperatur schwankt. Schmierstellen müssen zuverlässig versorgt werden, da ein ausgehungerter Keil die Gleitfläche beschädigt, lange bevor er das Lager zerstört; und die Schwungradlager, Ausgleichszylinder und Überlastschutzvorrichtungen verfügen alle über Inspektionsintervalle, die vom ersten Tag an im Wartungsprotokoll vermerkt werden sollten.
Die nützlichste Angewohnheit, die sich ein Geschäft aneignen kann, ist die Überwachung der Tonnage. Eine Presse, die die Kraftsignatur jedes Hubs aufzeichnet, erkennt eine verschlissene Matrize, einen doppelten Rohling, ein falsch zugeführtes Teil oder ein sich entwickelndes Lagerproblem, Wochen bevor sie einen Ausschussbehälter voller Ausschussteile produziert. Bei einer Maschine, die Tausende Hübe pro Schicht ausführt, amortisiert sich diese Überwachung schneller als fast jede andere Option auf dem Bestellformular.
Mechanische Pressmaschinen sind im Konzept einfach und im Detail unnachgiebig. Das Schwungrad speichert Energie, die Kupplung gibt sie frei und die Kurbel, das Zahnrad oder der Kniehebel wandelt sie in einen festen Hub um, der Kraft in Bodennähe liefert. Alles, was wirtschaftlich von Bedeutung ist – Rahmensteifigkeit, Verbindungspunkte, außermittige Lasttoleranz, Hub und Energie statt nur der Tonnage sowie die Qualität der Kupplung, der Führungen und des Steuersystems – ist eine direkte Folge dieses Mechanismus.
Machen Sie zuerst die Familie richtig. Passen Sie dann Hub, Energie und Bettgröße an das Teil und nicht an die Zahl in der Broschüre an, kaufen Sie eine sinnvolle Tonnagespanne und bestätigen Sie, wer den Rahmen bearbeitet und wer nach der Installation hinter der Maschine steht. Eine auf diese Weise ausgewählte Druckmaschine muss nicht unbedingt die teuerste Option im Angebot sein; Es muss lediglich derjenige sein, dessen Mechanik zu der Arbeit passt, die Sie tatsächlich ausführen möchten.


Ein Werkzeugingenieur macht ein Eingebot für ein neues Halterungsprogramm ...
Single-Point-Design Ein Eintriebsanschluss...
In der modernen Fertigung wird das Kaltschmieden aufgrund seiner hohen Effizi...
Was ist eine Kraftpresse? A Eine Kraftpresse – auch Prägepress...
Ein Produktionsleiter betritt eine technische Besprechung mit einem Stapel...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An ...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

