
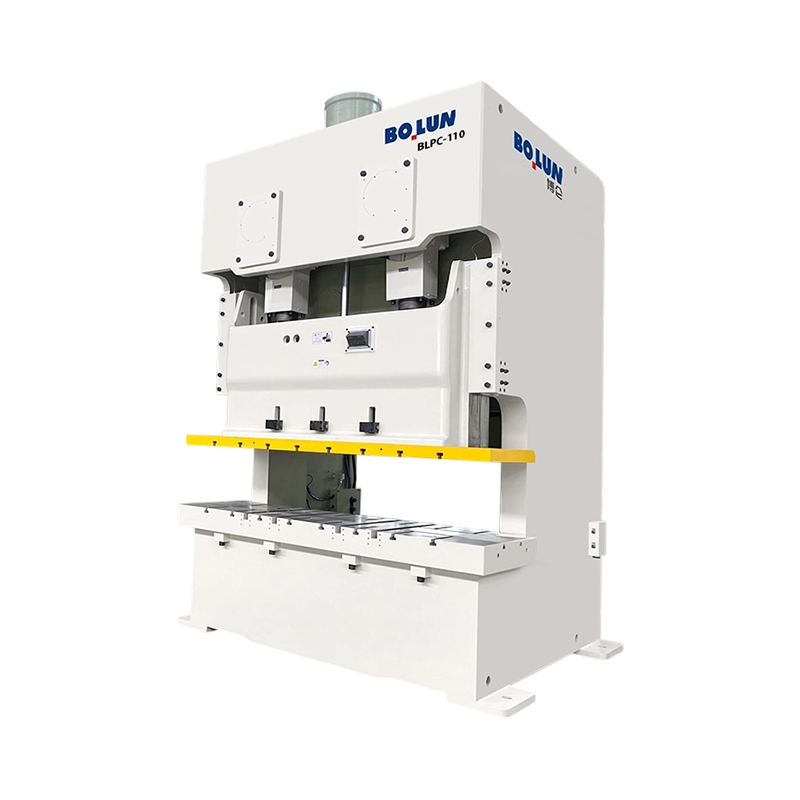


Die hocheffiziente, offene Doppelpunkt-Kraftpresse BLPC-110 ist das wendigste Modell der Doppelpunkt-Serie ...
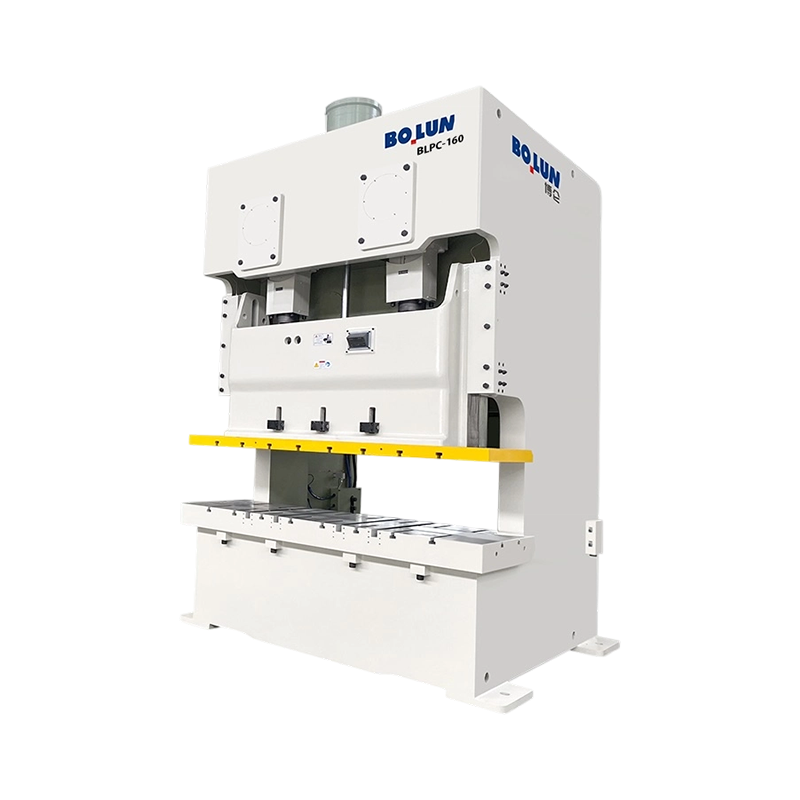
Die vielseitige, präzisionsstabile, offene Doppelpunkt-Kraftpresse BLPC-160 bietet eine Nennkapazität von 1...
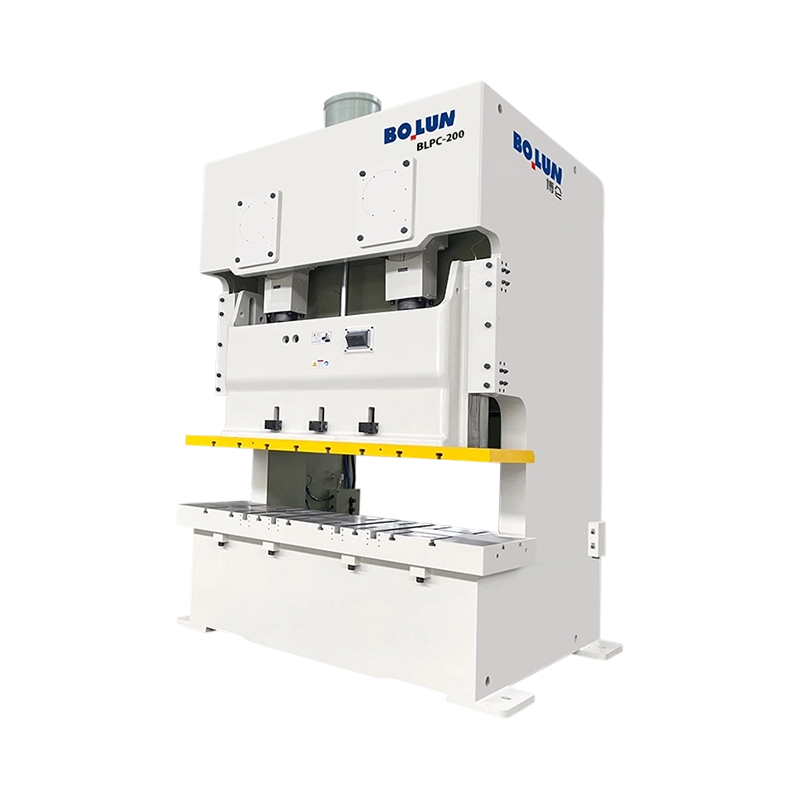
Die hochsteife, offene Doppelpunkt-Presse BLPC-200 mit extra breitem Bett ist ein Kraftpaket für die Blechu...
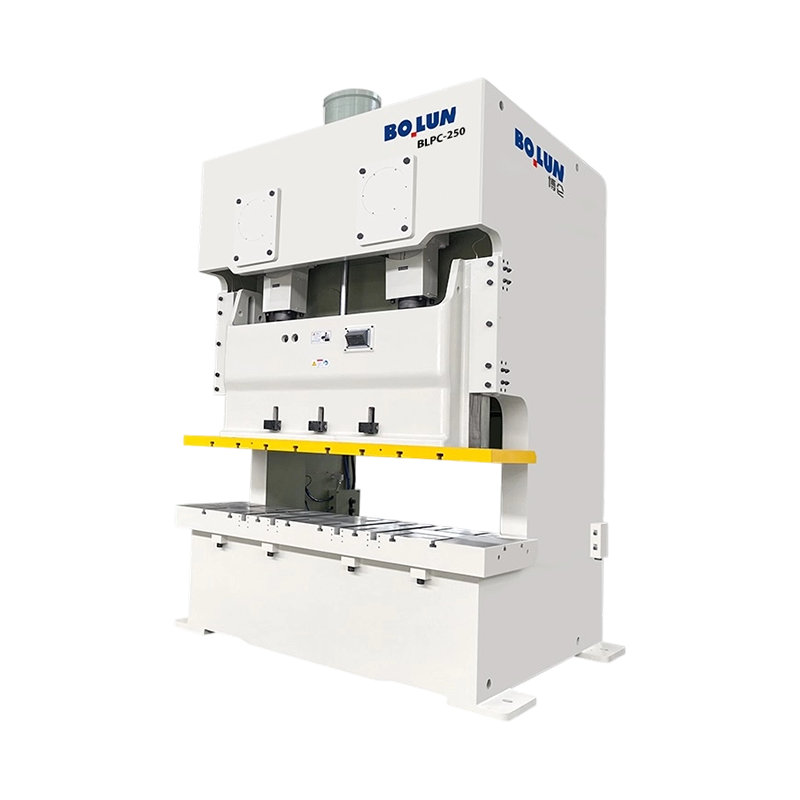
BLPC-250 Robuste, hochbelastbare, offene Doppelpunkt-Kraftpresse mit einer beeindruckenden Kraft von 2500 k...
Die Hochleistungsserie von Bolun mit den Modellen BLPC und BLPE stellt die ultimative Lösung für hochpräzise Stanzumgebungen mit hoher Tonnage dar. Diese auf Langlebigkeit und digitale Integration ausgelegten Maschinen sind darauf ausgelegt, dort zu glänzen, wo die Standardausrüstung versagt.
BLPC-Serie: Hochleistungs-Doppelpunkt-Präzisionspresse
Die BLPC-Serie wurde speziell für Anwendungen mit breiten Tischen und komplexe Werkzeuge mit mehreren Stationen entwickelt.
Hervorragende antiexzentrische Belastung: Durch die Verwendung eines Zweipunkt-Antriebsmechanismus bietet die BLPC-Serie eine außergewöhnliche Widerstandsfähigkeit gegenüber exzentrischen (außermittigen) Belastungen. Dadurch wird sichergestellt, dass der Schlitten auch bei Verwendung breiter oder unausgeglichener Folgeschneidwerkzeuge perfekt horizontal bleibt, was den Werkzeugverschleiß erheblich reduziert und eine gleichbleibende Teilequalität über den gesamten Backenbereich gewährleistet.
Vielseitigkeit im großen Maßstab: Der erweiterte Bettbereich ist für große Automobilplatten und Gerätegehäuse optimiert und ermöglicht komplexere Teilegeometrien und integrierte Stanzprozesse in einem einzigen Aufbau.
Vibrationsdämpfung: Die robuste Doppelpunkt-Architektur dämpft auf natürliche Weise harmonische Vibrationen, schützt empfindliche Werkzeugkomponenten und sorgt für eine stabile, geräuscharme Produktionsumgebung.
BLPE-Serie: Ultrastabile geschlossene Präzisionspresse (H-Rahmen).
Die BLPE-Serie ist der „Goldstandard“ für Hochleistungsstanzen und Präzisionsformen, bei denen keine Durchbiegung erforderlich ist.
„Zero-Deflection“-Design des H-Rahmens: Die symmetrische, geschlossene H-Rahmenstruktur eliminiert praktisch die „eckige Öffnung“, die bei Pressen mit offener Rückseite üblich ist. Dies gewährleistet eine perfekte vertikale Ausrichtung zwischen Stempel und Matrize, was bei der Verarbeitung hochfester Legierungen oder dicker Materialien über 3,2 mm von entscheidender Bedeutung ist.
Wiederholbarkeit im Mikrometerbereich: Das ultrasteife Fundament bietet die für automatisierte Hochgeschwindigkeitslinien erforderliche Stabilität und sorgt für extreme Präzision auch bei maximaler Tonnage.
Langfristige Zuverlässigkeit: Die BLPE-Serie wurde für schweres Stanzen und Tiefziehen entwickelt und bewältigt mühelos massive Stoßbelastungen, was sie zur bevorzugten Wahl für die 3-Schicht-Hochfrequenzproduktion macht.
Technische Exzellenz und Automatisierung
Beide Serien sind mit geschmiedeten Kurbelwellen aus 42CrMo-legiertem Stahl und CuSn12-Zinnbronze-Buchsen für maximale Lebensdauer ausgestattet. Integriert in SPS-basierte intelligente Steuerungen bieten sie nahtloses „Handshaking“ mit NC-Servozuführungen und Robotersystemen und bieten so eine komplette „Smart Factory“-Lösung für moderne Hersteller.
Als China Offene Doppelpunkt-Kraftpresse Hersteller und Offene Doppelpunkt-Kraftpresse Lieferanten, Zhejiang Bolun High-Precision Machinery Co., Ltd. befindet sich in Zhejiang, dem Herzen der chinesischen Präzisionsfertigung. Mit zwei Jahrzehnten tiefer Verwurzelung in der Maschinenbauindustrie hat das Unternehmen durch umfangreiche Branchenerfahrung und technologische Durchbrüche den Wandel zu einem modernen, führenden Unternehmen für hochpräzise Umformtechnik vollzogen. Wir vereinen Forschung und Entwicklung, Konstruktion, Produktion, Vertrieb und Service. Von unseren Anfängen, in denen wir Herausforderungen beharrlich gemeistert haben, bis hin zu unserer heutigen Führungsposition im Bereich Umform- und Gießereimaschinen hat Bolun Machinery ein professionelles, ausgereiftes und effizientes Produktionsmanagementsystem aufgebaut. Wir bieten Kunden weltweit überlegene Lösungen für industrielle Werkzeugmaschinen.
 Mehr über uns
BOLUN

0+
Jahre
Branchenerfahrung

0+
Produzierte Einheiten (Vorjahr)

0+
Anzahl der Mitarbeiter

0+
$
Millionen Jahresumsatz

Single-Point-Design Ein Eintriebsanschluss in der Schlittenmitte Doppelpunkt-Design Zwei über den Schlitten verteilte Antriebsanschlüsse Die kurze Antwort: Einziger Punkt versus Doppelter Punkt für offene Pressen ...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An Offene Pressmaschine verwendet einen C-förmigen oder Spaltrahmen, der drei Seiten des Arbeitsbereichs zugänglich lässt, was das Laden von Matrizen und die Zuführung von Teilen erleichtert, während eine geschlossene Pressmasch...
Eine Presse ist keine Maschinenkategorie. Dabei handelt es sich um eine Familie von Metallumformmaschinen, die durch Rahmen, Antrieb, Stößelverbindungspunkte und vorgesehenen Prozess definiert sind. Aus diesem Grund können sich zwei Maschinen mit der gleichen Tonnage auf derselben Matrize sehr unterschiedlich ver...
Ein Doppelpunkt-Kraftpresse vom offenen Typ Verteilt die Kraft auf zwei unterschiedliche Verbindungspunkte am Schlitten und ermöglicht so breitere Bettflächen und einen erhöhten Widerstand gegen außermittige Belastung. Die Bewegung dieser Maschine wird durch eine leistungsstarke pneumatische Kupplungs- und Bremseinheit geregelt. Bei laufender Presse wird Druckluft in den Kupplungskolben geleitet, der die Antriebswelle mit dem Schwungrad in Eingriff bringt. Gleichzeitig überwindet der Luftdruck die Kraft schwerer mechanischer Federn und löst so die Bremse. Wenn ein Stoppbefehl erteilt wird, sei es manuell oder über automatisierte Sensoren, muss die Steuerung die Druckluft sofort ablassen. Dadurch können die mechanischen Federn die Bremsplatten zusammendrücken und so die Bewegung des Schlittens stoppen. Die physikalische Reaktionszeit hängt direkt von der Geschwindigkeit des pneumatischen Auslassventils und der Masse der Zweipunkt-Schlittenbaugruppe ab. Da der Stößel bei einer Doppelpunktpresse breiter und schwerer ist als bei einer Einzelpunktpresse, erfordert die Bewältigung der Trägheitskräfte während der Stoppsequenzen eine strukturierte Dimensionierung der Luftkanäle und eine präzise Federkalibrierung, um sicherzustellen, dass der Stößel innerhalb bestimmter Grenzen zum Stillstand kommt.
Die Synchronisation zwischen dem Lösen der Kupplung und dem Einrücken der Bremse ist von entscheidender Bedeutung. Kommt es zu einer Überschneidung bei teilweisem Eingriff beider Systeme, kommt es zu einer hohen thermischen Belastung der Reibplatten und einem schnellen Verschleiß. Wenn hingegen eine Lücke vorhanden ist, in der keines der Systeme aktiviert ist, kann der Schlitten unter seinem Eigengewicht wegrutschen, insbesondere wenn er schweres Werkzeug trägt. Moderne Konstruktionsprinzipien lösen dieses Problem durch den Einsatz einer kombinierten Kupplungs-Brems-Einheit, die mit einem einzigen Kolben ein gleichzeitiges Einrücken physisch verhindert. Diese Konfiguration gewährleistet, dass bei sinkendem Luftdruck der Übergang vom Fahren zum Bremsen mechanisch und vorhersehbar erfolgt, wodurch die Zeit, die zum Einleiten der Verzögerung bei Sicherheitsstopps erforderlich ist, minimiert wird.
In einer Not-Aus-Situation bestimmt jede Millisekunde die Gesamtstrecke, die der Schlitten zurücklegt, bevor er vollständig zum Stillstand kommt. Der Signalweg beginnt, wenn ein Bediener den Notrufknopf drückt oder ein Sicherheitslichtvorhang unterbrochen wird. Dieses elektrische Signal wird direkt an eine zweikanalige Sicherheits-SPS weitergeleitet, die die Eingabe innerhalb eines kleinen Fensters, typischerweise weniger als fünfzehn Millisekunden, verarbeitet. Nach der Verarbeitung unterbricht die Steuerung die Stromversorgung der doppelten Sicherheitsmagnetventile. Diese redundanten Ventile sind so konstruiert, dass sie die Druckluft aus der Kupplungs-Bremskammer ablassen. Die physische Freigabe des Luftdrucks und das anschließende Einrücken der Reibungsbremsplatten stellen den mechanischen Verzögerungsteil des Reaktionszyklus dar. Bei einer Doppelpunkt-Kraftpresse des offenen Typs, die unter normaler Last betrieben wird, liegt die Gesamtzeit vom ersten Signal bis zum vollständigen Stillstand der Stößelbewegung im Allgemeinen zwischen einhundert und zweihundertfünfzig Millisekunden. Zhejiang Bolun High-Precision Machinery Co., Ltd. analysiert diese Sequenzparameter während der Testphasen, um sicherzustellen, dass der Bremsweg den internationalen Richtlinien für Werkzeugmaschinen entspricht.
Auch die Geschwindigkeit des Schlittens zum Zeitpunkt des Stoppsignals hat Einfluss auf die Gesamtstoppzeit. Bei höheren Betriebsgeschwindigkeiten sind die kinetische Rotationsenergie der Kurbelwelle und der Vertikalimpuls des Schlittens größer, was eine höhere Energiedissipation vom Bremsbelag erfordert. Daher müssen Sicherheitszonen und Lichtvorhangabstände auf der Grundlage der maximalen Geschwindigkeit der Presse und nicht auf der Grundlage der durchschnittlichen Betriebsgeschwindigkeit berechnet werden. Konstrukteure nutzen Verzögerungsberechnungen, die die Ventilansprechzeit, die Bremsfederspannung und den Reibungskoeffizienten des Bremsbelags berücksichtigen, um einen sicheren Betriebsumfang um den Gleitbereich herum festzulegen.
Inching, auch Rütteln genannt, ist ein wesentlicher Betriebsmodus, der beim Einrichten und Ausrichten von Formen verwendet wird. In diesem Modus wird der Schlitten durch schnelles, wiederholtes Einrücken des Kupplungs-Brems-Mechanismus in winzigen Schritten nach unten bewegt. Die Reaktionszeit beim Tippvorgang wird dadurch charakterisiert, wie schnell die Kupplung Druck aufbauen kann, um den Schlitten zu bewegen, und wie schnell die Bremse wieder einrasten kann, um ihn zu stoppen, bevor der Schlitten zu weit fährt. Da der Motor kontinuierlich läuft, müssen die pneumatischen Steuerventile mit hoher Wiederholgenauigkeit reagieren. Wenn die Reaktionszeit inkonsistent ist, kann der Schlitten über die gewünschte Einstellhöhe hinausschießen, was zu Schäden an der Form oder falsch ausgerichteten Zuführsystemen führen kann. Der Pneumatikkreislauf muss so ausgelegt sein, dass er diese schnellen Druckschwankungen bewältigen kann, ohne dass es zu Druckabfällen oder strukturellen Verzögerungen kommt. Ein typisches Tippsignal erfordert eine Ventilreaktion von weniger als 60 Millisekunden, um sicherzustellen, dass der Bediener das Absenken des Schlittens bei kritischen Formeinstellungsschritten präzise steuern kann.
Während des Tippvorgangs erreicht die Presse nicht ihre volle Arbeitsgeschwindigkeit, sodass die kinetische Energie geringer ist als im Dauerbetrieb. Allerdings ist die Häufigkeit des Einkuppelns viel höher, was zu einem Wärmestau in der Kupplungs-Brems-Einheit führen kann. Um bei längeren Einrichtungssequenzen konsistente Reaktionszeiten aufrechtzuerhalten, ist das System auf Zwangsbelüftung oder Kühlkanäle angewiesen, um diese Wärmeenergie abzuleiten. Dadurch, dass die Reibungsflächen in einem stabilen Temperaturbereich gehalten werden, bleibt der Reibungskoeffizient konstant und verhindert so ein Abdriften des Gleitstücks oder ein verzögertes Anhalten während dieser präzisen Mikroeinstellungen.
Die physische Größe des Maschinenrahmens und die Masse des Schlittens haben direkten Einfluss auf die Verzögerungsraten und die Gesamtzeit, die erforderlich ist, um die Bewegung des Schlittens anzuhalten. Die folgende Tabelle enthält typische Leistungskennzahlen, die bei verschiedenen Tonnagekapazitäten dieser Doppelpunktkonfigurationen während Notstopp- und Tippsequenzen unter Standardbetriebsbedingungen beobachtet wurden.
| Presskapazität (Tonnen) | Durchschnittliche Reaktion des Not-Aus-Ventils (ms) | Einrücken der mechanischen Bremse (ms) | Gesamtschiebestoppzeit (ms) | Tipp-Impulsreaktion (ms) |
|---|---|---|---|---|
| 110 Tonnen | 12 bis 18 | 85 bis 110 | 100 bis 130 | 45 bis 60 |
| 160 Tonnen | 14 bis 20 | 95 bis 125 | 115 bis 150 | 50 bis 65 |
| 250 Tonnen | 16 bis 22 | 110 bis 145 | 130 bis 175 | 55 bis 75 |
| 400 Tonnen | 18 bis 25 | 130 bis 170 | 155 bis 205 | 65 bis 85 |
Über längere Zeiträume kontinuierlicher Fertigung unterliegen die Reibbeläge der Kupplungs- und Bremsscheiben einem natürlichen, allmählichen Verschleiß. Dieser Verschleiß vergrößert den Spalt zwischen den Reibflächen, was wiederum das zum Einkuppeln des Systems erforderliche Luftvolumen erhöht und die mechanische Reaktionszeit verlängert. Um zu verhindern, dass dieser Verschleiß die Sicherheit des Bedieners beeinträchtigt, sind moderne Doppelpunkt-Presseinheiten der offenen Bauart mit automatischen Bremsüberwachungssystemen ausgestattet. Diese Monitore messen den Winkel der Kurbelwelle in dem Moment, in dem das Stoppsignal gegeben wird, und vergleichen ihn mit dem Winkel, in dem der Schlitten tatsächlich stoppt. Wenn die gemessene Bremszeit oder der Bremswinkel einen vorgegebenen Sicherheitsschwellenwert überschreitet, sperrt das System weitere Vorgänge und fordert das Wartungspersonal auf, das Bremsspiel anzupassen oder die Reibbeläge auszutauschen. Bolun Machinery integriert diese Überwachungssysteme, um sicherzustellen, dass die Maschine während ihrer gesamten Lebensdauer den festgelegten Sicherheitsstandards entspricht und unerwartete Überschreitungen während der täglichen Stanzroutinen verhindert werden.
Die Integration dieser elektronischen Monitore unterstützt auch die vorausschauende Wartung. Durch die Protokollierung des Trends der Bremszeiten über Tausende von Zyklen kann die Steuerungssoftware vorhersagen, wann die Bremsbeläge gewartet werden müssen, bevor ein sicherheitskritischer Grenzwert erreicht wird. Dieser datengesteuerte Ansatz minimiert ungeplante Ausfallzeiten und stellt sicher, dass die Maschine immer innerhalb ihrer zertifizierten Sicherheitsparameter arbeitet, wodurch sowohl die Werkzeuge als auch der Bediener vor potenziellen Gefahren geschützt werden.
Die physische Anordnung der pneumatischen Rohrleitungen innerhalb des Pressenrahmens ist ein weiterer entscheidender Faktor bei der Bestimmung der Reaktionszeit der Doppelpunkt-Kraftpresse des offenen Typs. Lange Luftleitungen zwischen Sicherheitsventil und Kupplungs-Brems-Einheit erzeugen Luftströmungswiderstände und Volumenverzögerungen, die den Abgaszyklus verlangsamen können. Um schnelle Reaktionszeiten zu erreichen, positionieren die Ingenieure die doppelten Sicherheitsventile so nah wie möglich am Kupplungs-Bremsgehäuse. Durch die Verwendung von Rohrleitungen mit großem Durchmesser und Schalldämpfern mit hohem Durchfluss kann die Druckluft mit minimaler Einschränkung in die Atmosphäre entweichen. Diese Konstruktionsüberlegung ist von entscheidender Bedeutung, um die Stoppzeiten innerhalb der erforderlichen Grenzen zu halten, insbesondere bei Hochgeschwindigkeits-Stanzvorgängen, bei denen das Zeitfenster zur Vermeidung von Werkzeugkollisionen oder Bedienerverletzungen klein ist.
Neben der Leitungslänge muss auch die Qualität der Luftzufuhr reguliert werden. Feuchtigkeit oder Verunreinigungen in der Druckluft können dazu führen, dass die Sicherheitsventile klemmen oder nur langsam ansprechen, was die Stoppzeit direkt verlängert. Eine spezielle Luftaufbereitungseinheit bestehend aus Filtern, Reglern und Ölern ist vor den Sicherheitsventilen installiert, um eine saubere, trockene und gleichmäßige Luftversorgung zu gewährleisten. Diese aufrechterhaltene Druckstabilität ist wichtig, um sicherzustellen, dass die pneumatischen Aktuatoren sowohl bei Notstopps als auch bei hochfrequenten Tippvorgängen mit der vorgesehenen Geschwindigkeit arbeiten.
F: Welche Konstruktionsvorteile bietet eine offene Doppelpunkt-Presse gegenüber Einzelpunkt-Modellen beim Umgang mit breiteren Stanzwerkzeugen?
A: Durch die Verwendung zweier unterschiedlicher Verbindungspunkte am Schlitten verteilt diese Konfiguration die Umformkraft auf eine viel größere Oberfläche. Zhejiang Bolun High-Precision Machinery Co., Ltd. entwickelt diese Pressen so, dass sie außergewöhnlichen Widerstand gegen außermittige Belastung bieten, ein Kippen des Stößels verhindern und eine äußerst gleichmäßige Druckverteilung beim Betrieb großer oder asymmetrischer Folgeverbundwerkzeuge gewährleisten.
F: Wie gewährleisten die Sicherheitssysteme der Pressen von Bolun Machinery eine schnelle Abbremsung des Stößels bei einem Notstopp?
A: Unsere offenen Doppelpunkt-Kraftpressenmodelle verfügen über Doppelsicherheitsmagnetventile mit hohem Durchfluss, die unmittelbar neben der kombinierten Kupplungs-Bremseinheit positioniert sind. Durch diese Anordnung wird der pneumatische Leitungswiderstand minimiert, sodass die Druckluft innerhalb von Millisekunden entweichen kann, wodurch sofort die robusten mechanischen Bremsfedern aktiviert werden, um die Schlittenbewegung schnell zu stoppen.
F: Wie sorgt der Antriebsmechanismus dieser Presse für eine hohe Präzision und geringe Vibrationen bei schnellen Tippvorgängen?
A: Die Presse verfügt über ein dynamisch ausgewuchtetes Kurbelwellen- und Schlittensystem, das von einem automatischen Hochdruck-Zwangsschmiersystem unterstützt wird. Dieser kontinuierliche Ölfilm verhindert mechanisches Spiel oder Spiel innerhalb der Doppelverbindungsstangen und ermöglicht so reaktionsschnelle und wiederholbare Mikroeinstellungen während des Formeinstellvorgangs.
F: Welche Maßnahmen gibt es, um den Bremsverschleiß über lange Produktionszyklen hinweg zu überwachen und zu kompensieren?
A: Ein integriertes elektronisches Kurbelwinkelüberwachungssystem misst während des Betriebs kontinuierlich den Bremswinkel und die Bremszeit. Wenn die Reibbeläge einem natürlichen Verschleiß unterliegen und den festgelegten Sicherheitsschwellenwert überschreiten, löst das Steuerungssystem eine Sperre aus, um die Wartung zu alarmieren und sicherzustellen, dass die Maschine immer innerhalb der zertifizierten Sicherheitsparameter arbeitet.
F: Kann der pneumatische Ausgleichsdruck dieser Doppelpunktpressen angepasst werden, um schwere Oberwerkzeugsätze aufzunehmen?
A: Ja, unsere Pressen sind mit einstellbaren pneumatischen Ausgleichszylindern ausgestattet, die so kalibriert werden können, dass sie dem spezifischen Gewicht verschiedener Oberwerkzeuge entsprechen. Diese Ausgleichswirkung gleicht die vertikale Trägheit der Schlittenbaugruppe aus, reduziert die Belastung der Antriebsräder und sorgt für eine präzise Vertikalität des Schlittens beim Hochgeschwindigkeitsprägen.
Schnellzugriff
Kontakt

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit anzufangen?
Nehmen Sie Kontakt auf

Jetzt!

ZHEJIANG BOLUN
