
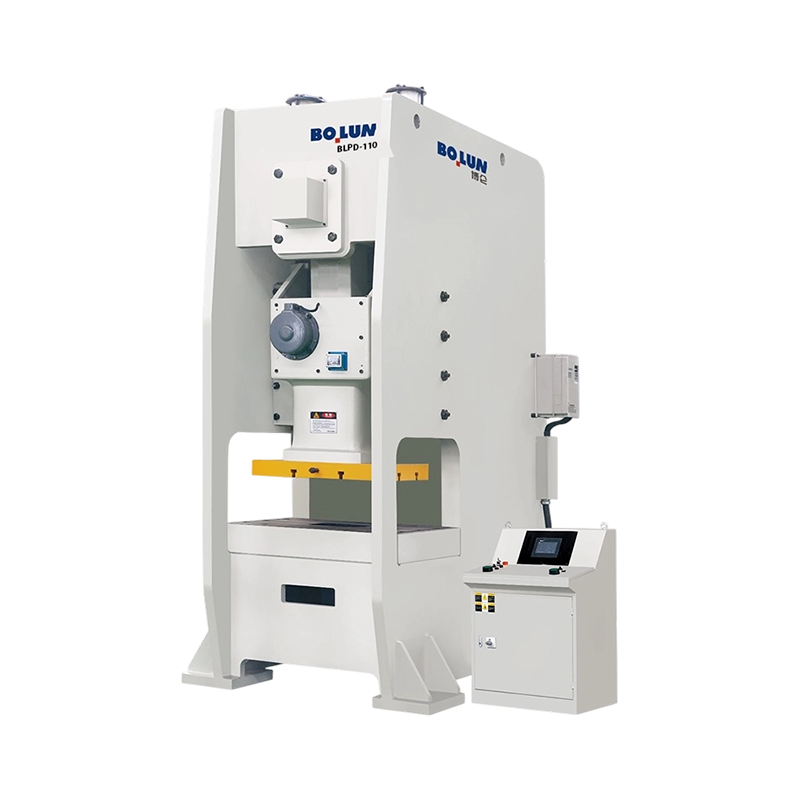


Die BLPD-110 Agile Precision Semi-Closed Single-Point Power Press wurde für hocheffiziente Stanzvorgänge en...
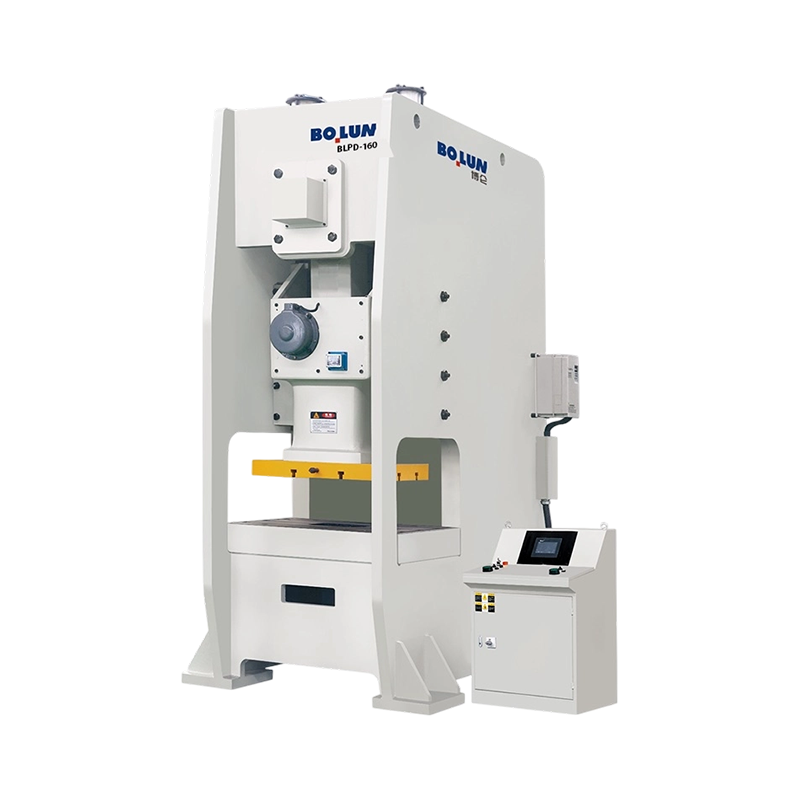
Die vielseitige, halbgeschlossene Einzelpunkt-Kraftpresse BLPD-160 mit ausgewogener Stabilität bietet eine ...
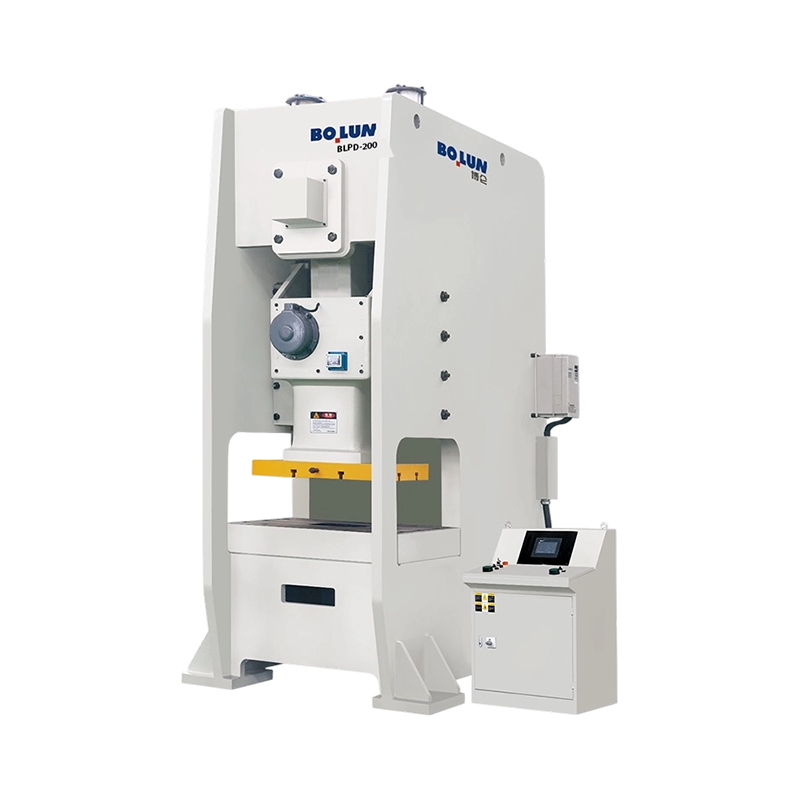
Die großformatige, halbgeschlossene Einpunkt-Hochleistungspresse BLPD-200 bietet eine Nennkapazität von 200...
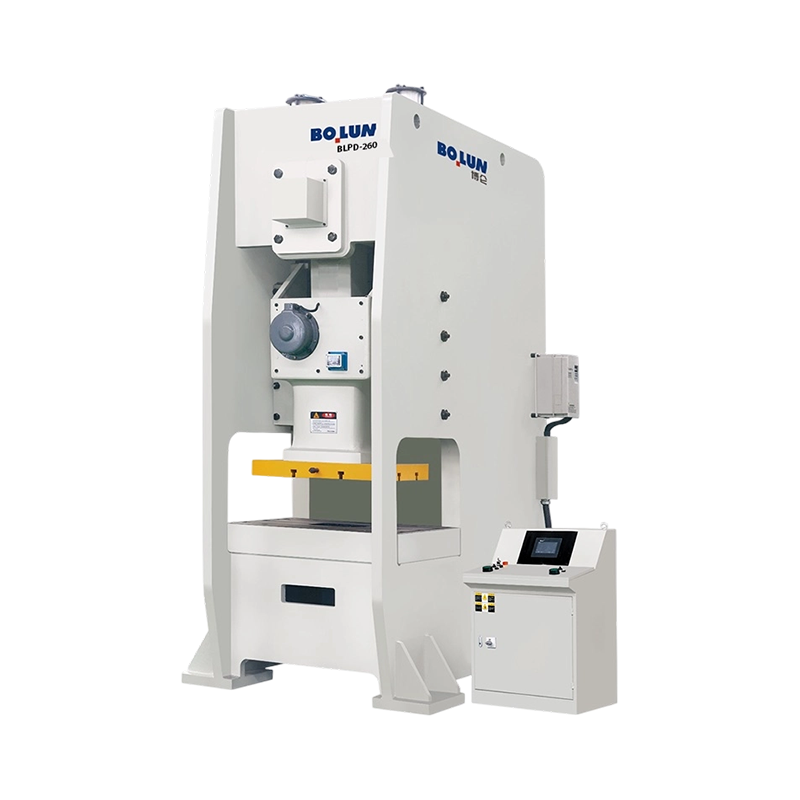
Die BLPD-260 Industrial Strength Deep-Stroke Semi-Closed Single-Point Power Press eignet sich für Tiefumfor...
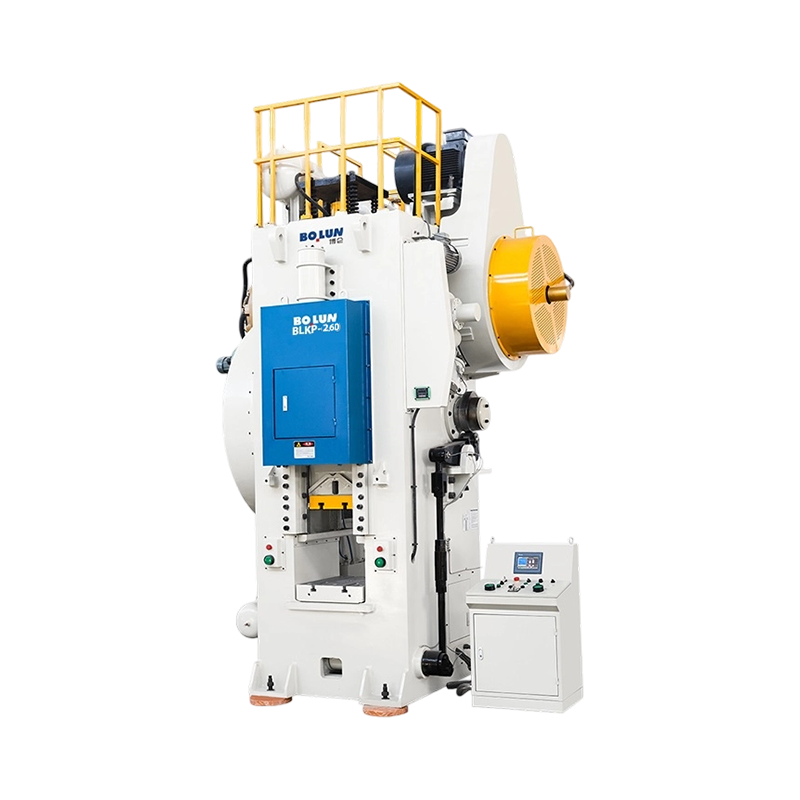
Die BLKP-260 Agile Präzisions-Kniehebelpresse zum Kaltschmieden liefert eine Nennkapazität von 2600 kN und ...
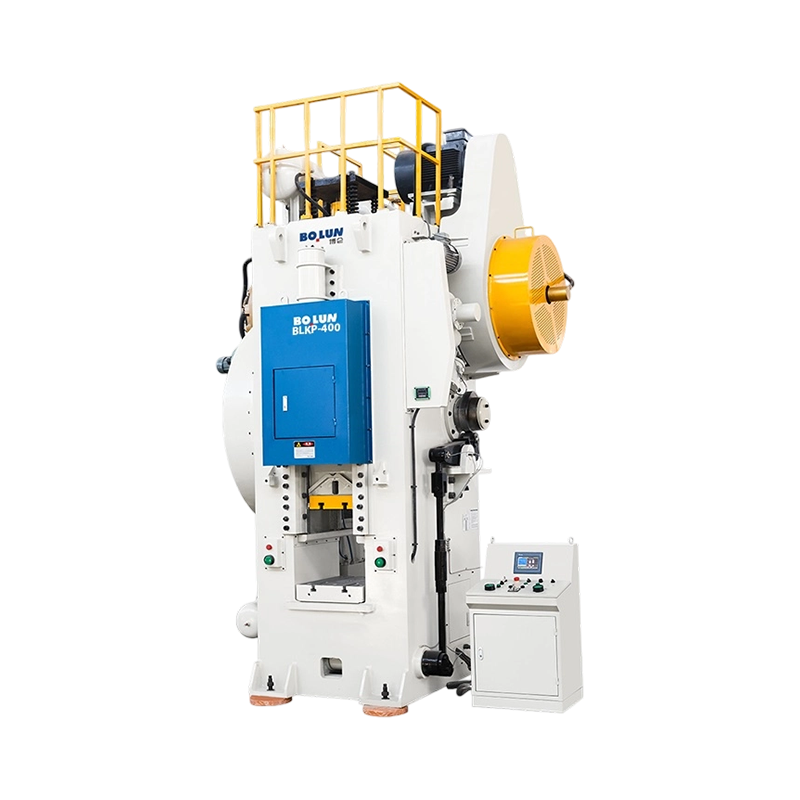
Die vielseitige Kaltschmiede-Kniehebelpresse BLKP-400 mit ausgeglichenem Hub liefert eine Nennkapazität von...
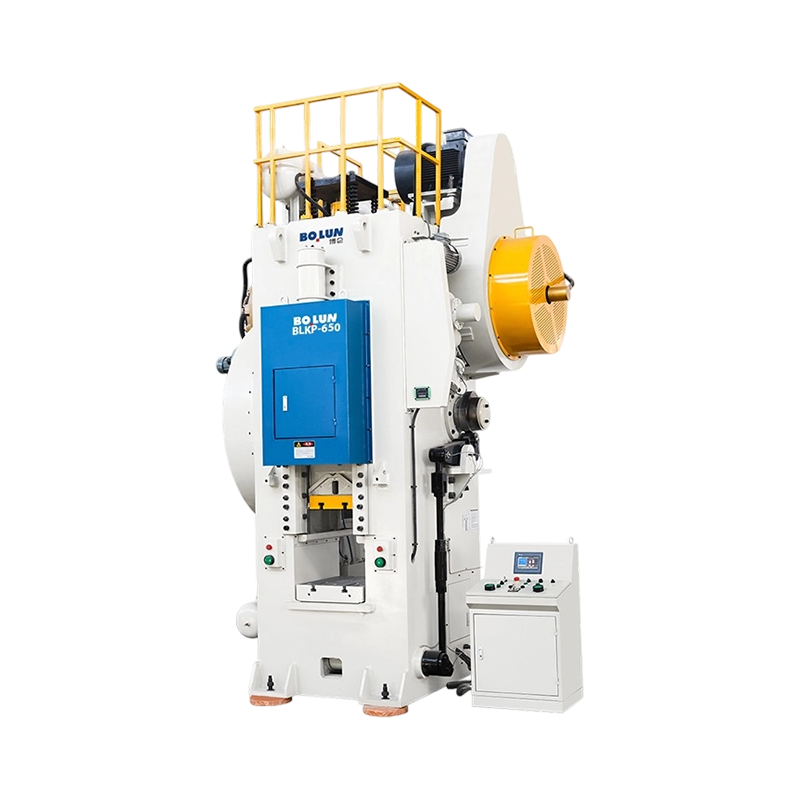
Die robuste Kniehebelpresse zum Kaltschmieden mit hoher Verformung BLKP-650 bietet eine Nennkapazität von 6...
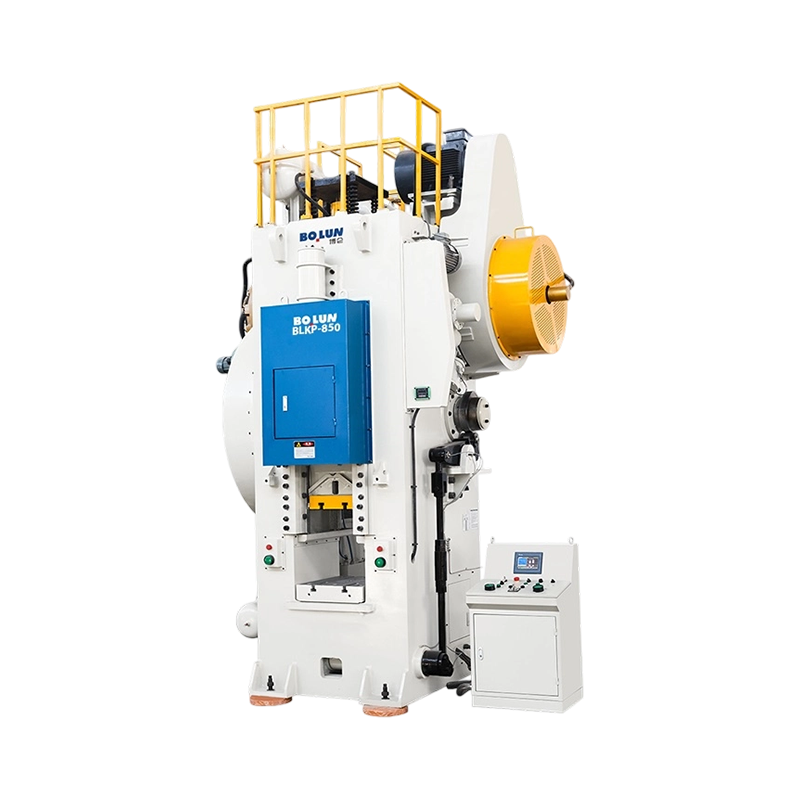
Die BLKP-850 Hochleistungs-Kniehebelpresse zum Kaltschmieden in industrieller Stärke liefert eine Nennkapaz...
Als China Fabrik für Metallstanzpressen und Hersteller von Präzisionsstanzpressen, Zhejiang Bolun High-Precision Machinery Co., Ltd. befindet sich in Zhejiang, dem Herzen der chinesischen Präzisionsfertigung. Mit zwei Jahrzehnten tiefer Verwurzelung in der Maschinenbauindustrie hat das Unternehmen durch umfangreiche Branchenerfahrung und technologische Durchbrüche den Wandel zu einem modernen, führenden Unternehmen für hochpräzise Umformtechnik vollzogen. Wir vereinen Forschung und Entwicklung, Konstruktion, Produktion, Vertrieb und Service. Von unseren Anfängen, in denen wir Herausforderungen beharrlich gemeistert haben, bis hin zu unserer heutigen Führungsposition im Bereich Umform- und Gießereimaschinen hat Bolun Machinery ein professionelles, ausgereiftes und effizientes Produktionsmanagementsystem aufgebaut. Wir bieten Kunden weltweit überlegene Lösungen für industrielle Werkzeugmaschinen.
 Mehr über uns
BOLUN

0+
Jahre
Branchenerfahrung

0+
Produzierte Einheiten (Vorjahr)

0+
Anzahl der Mitarbeiter

0+
$
Millionen Jahresumsatz

Single-Point-Design Ein Eintriebsanschluss in der Schlittenmitte Doppelpunkt-Design Zwei über den Schlitten verteilte Antriebsanschlüsse Die k...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An Offene Pressmaschine verwendet einen C-förmigen oder Spaltrahmen, der drei Seiten des Arbeitsbereichs zugänglich lässt, was das Laden von Matrize...
Eine Presse ist keine Maschinenkategorie. Dabei handelt es sich um eine Familie von Metallumformmaschinen, die durch Rahmen, Antrieb, Stößelverbindungspunkte und vorgesehenen Prozess definiert sind. Aus diesem Grund können sich zwei M...
Ein Käufer, der eine 45-Tonnen-Offenspaltpresse für eine Bracket-Linie vergleicht, erhält oft zwei Angebote, die auf dem Papier nahezu identisch aussehen: gleiche Tonnageklasse, ähnliche Bettgröße, ähnlicher Preis. Der Unterschied zei...
Bei der Hochfrequenz-Stanzfertigung arbeitet eine Präzisions-Stanzpresse häufig mit Geschwindigkeiten von mehr als Hunderten von Hüben pro Minute. Unter diesen intensiven Arbeitsbedingungen sind die physischen Kontaktbereiche innerhalb der Hauptantriebswelle, der Verbindungsgestänge und der Gleitführungsschienen ständigen Mikroreibungskräften ausgesetzt. Diese Reibung wandelt kinetische Energie direkt in thermische Energie um und führt zu einem schnellen Temperaturanstieg in lokalen Maschinenkomponenten. Ohne entsprechende Abschwächung löst dieser Wärmestau eine Wärmeausdehnung aus, die die mechanischen Abstände der Gleitschnittstellen verändert. Wenn die Abstände kleiner werden, erhöht sich die Reibung weiter, was den Oberflächenverschleiß beschleunigt und zu Maßabweichungen bei den fertigen Teilen führt. Das Ausbalancieren dieser tribologischen Verhaltensweisen ist entscheidend, um die strukturelle Ausrichtung und langfristige Haltbarkeit der Presse bei längeren Produktionsläufen sicherzustellen.
Um die Verschleißraten zu kontrollieren und die Hitze zu kontrollieren, analysieren Ingenieure die Schmiersysteme der tragenden Komponenten. Wenn die Presse mit hohen Geschwindigkeiten arbeitet, ist die Aufrechterhaltung eines kontinuierlichen, unter Druck stehenden Ölfilms zwischen den Gleitlagern und der Kurbelwelle von entscheidender Bedeutung. Dieser Film verhindert den direkten Kontakt von Metall zu Metall und verschiebt das Verschleißprofil von abrasiver Reibung zu flüssiger, viskoser Scherung. Durch das Verständnis der Übergangszustände dieser Grenzschmierstoffe können Hersteller die physikalischen Gleitwege und Ölzufuhrraten optimieren und so sicherstellen, dass die Maschinen innerhalb sicherer Betriebstemperaturbereiche arbeiten, ohne die Prägegenauigkeit zu beeinträchtigen.
Eine primäre Methode zur Vermeidung von Wärmestau ist die Implementierung eines kontinuierlichen, temperaturgeregelten Ölschmierkreislaufs. Anstatt statische Ölbäder zu verwenden, ist ein modernes Präzisionsstanzpresse verfügt über ein Zwangsschmiersystem, das gefiltertes Öl direkt zu den Reibungspunkten mit hoher Belastung pumpt. Dieses System fungiert sowohl als Schmiermittellieferant als auch als Wärmeableitungsmedium. Das Öl absorbiert Wärmeenergie von den Innenzahnrädern, Hauptexzenterbuchsen und Führungsflächen, bevor es in einen zentralen Behälter abfließt. Von dort wird es durch einen externen Ölkühlwärmetauscher geleitet, der die Flüssigkeitstemperatur auf einen bestimmten Sollwert senkt, bevor es zur Pressenstruktur zurückgeführt wird.
Dieser Temperaturstabilisierungsprozess verhindert, dass lokalisierte heiße Zonen den Rahmen ausdehnen und die kritische Schließhöhe verändern. Zhejiang Bolun High-Precision Machinery Co., Ltd. baut Hochleistungs-Thermokontrolleinheiten in seine Pressensysteme ein, um während der 24-Stunden-Herstellungszyklen gleichmäßige Maschinentemperaturen aufrechtzuerhalten. Indem der strukturelle Temperaturgradient stabil gehalten wird, vermeidet die Presse eine physikalische Drift in den Schlittenführungspfaden und bewahrt die Abstände im Mikrometerbereich, die zum Stanzen empfindlicher Steckverbinder und Motorbleche mit hohen Toleranzen erforderlich sind.
Die Wahl der Lagermaterialien und Designkonfigurationen bestimmt direkt den Reibungskoeffizienten und die Wärmeerzeugungsrate innerhalb des Hauptantriebsstrangs. In der folgenden Tabelle sind die Leistungsmerkmale verschiedener Lagersysteme aufgeführt, die in Hochgeschwindigkeitsanwendungen eingesetzt werden.
| Lagerkonfigurationstyp | Maximale praktische Geschwindigkeit (U/min) | Reibungskoeffizientenbereich | Wärmeableitungsrate (kW) | Typische Betriebslebensdauer (Stunden) |
|---|---|---|---|---|
| Standard-Bronzebuchse | 300 bis 500 | 0,05 bis 0,08 | 1,2 bis 2,5 | 12.000 bis 18.000 |
| Hydrostatisches Gleitlager | 600 bis 1200 | 0,001 bis 0,005 | 4,5 bis 8,0 | Über 35.000 |
| Hybrid-Keramik-Kugellager | 1000 bis 1800 | 0,0015 bis 0,003 | 3,2 bis 5,5 | 25.000 bis 30.000 |
| Hydrodynamisches Gleitlager | 500 bis 800 | 0,005 bis 0,012 | 2,8 bis 4,5 | 20.000 bis 28.000 |
Die Daten zeigen, dass hydrostatische Lagerkonfigurationen die niedrigsten Reibungskoeffizienten und höchsten Verlustraten unter Dauerlast bieten. Durch die Lagerung der rotierenden Welle auf einem unter Druck stehenden Ölkissen eliminieren diese Systeme den mechanischen Kontakt während der Rotation, halten die Verschleißraten nahe Null und reduzieren die Wärmeentwicklung bei Hochgeschwindigkeits-Langzeitbetrieben erheblich.
Die mechanische Genauigkeit des Abwärtshubs des Schlittens wird durch verlängerte Führungsschienen gewährleistet, die an den robusten vertikalen Säulen des Pressenrahmens montiert sind. Wenn eine Präzisionsstanzpresse außermittige Lasten verarbeitet, erfährt der Schlitten seitliche Schubkräfte, die ihn gegen die Führungsleisten drücken. Um lokale Erwärmung und Verschleiß an diesen Kontaktzonen zu verhindern, verwenden Hochgeschwindigkeitspressen Acht- oder Zwölfpunkt-Nadelrollen- oder Verbundstoffführungssysteme. Diese Führungen verteilen die Querkräfte großflächig und verhindern so hohe Druckkonzentrationen, die zum Zerreißen des Schmierfilms führen können.
Diese Führungsstrukturen sind vorgespannt, um interne Abstände zu minimieren und die Schlittenneigung auf ein Minimum zu beschränken. Um die auf diesen langen Gleitwegen entstehende Reibungswärme zu bewältigen, können interne Kühlkanäle in die Führungsschienen selbst integriert werden. Dadurch wird sichergestellt, dass die durch den Schiebevorgang entstehende Wärme nicht auf die Hauptrahmensäulen übertragen wird, was andernfalls zu einer asymmetrischen thermischen Biegung und einer Fehlausrichtung des Prägestempels führen würde. Bolun Machinery legt Wert auf diese ausgewogenen Führungsgeometrien, um sicherzustellen, dass die Parallelität zwischen Schlitten und Unterlage bei schnellen, kontinuierlichen Zyklen innerhalb enger Toleranzen bleibt.
Um die Genauigkeit auf Mikroebene über Millionen von Zyklen mit hoher Belastung aufrechtzuerhalten, ist ein strukturell stabiler Pressenrahmen erforderlich, der internen Materialverschiebungen standhält. Die Rahmenschweißkonstruktionen einer Hochgeschwindigkeitspresse werden aus dicken, hochfesten Stahlplatten hergestellt. Nach dem Schweißen wird der gesamte Strukturrahmen einem thermischen Entspannungsprozess unterzogen, bei dem die Baugruppe in einem Ofen erhitzt wird, um lokale innere Spannungen abzubauen, die beim Plattenschneiden und Schweißen entstehen. Diese Wärmebehandlung verhindert, dass sich das Metall im Laufe der Jahre im industriellen Einsatz langsam verformt, und sorgt dafür, dass die kritischen Abstände zwischen Schlitten und Bett unverändert bleiben.
Ein stabiler, spannungsarmer Rahmen sorgt dafür, dass die Führungsschienen parallel und gerade bleiben und verhindert so hohe punktuelle Reibung, die zu lokalem Verschleiß führt. Diese Materialstabilisierung ist für die Aufrechterhaltung der Ausrichtung von Folgeverbundwerkzeugen von entscheidender Bedeutung, da bereits geringfügige Abweichungen in der Rahmengeometrie zu Werkzeugverschleiß führen und die Qualität der Stanzteile beeinträchtigen können. Indem sichergestellt wird, dass alle Rahmenstrukturen vor der Präzisionsbearbeitung strukturell entspannt werden, behält die Presse ihre geometrische Ausrichtung unter den dynamischen Belastungen einer kontinuierlichen Hochgeschwindigkeitsproduktion bei.
F: Wie schützt Ihre Konstruktionstechnik eine Metallstanzpresse vor langfristiger Ermüdung unter kontinuierlichen Stoßbelastungen mit hoher Geschwindigkeit?
A: Zhejiang Bolun High-Precision Machinery Co., Ltd. stellt hochbelastbare kastenförmige Rahmenschweißkonstruktionen aus hochfesten Stahlplatten her. Nach der Herstellung wird die gesamte Struktur einem gründlichen thermischen Spannungsglühprozess unterzogen, um interne Materialspannungen zu beseitigen und physische Verformungen und strukturelle Ermüdung selbst bei jahrzehntelangen kontinuierlichen dynamischen Stößen zu verhindern.
F: Welche Wärmemanagementsysteme sind integriert, um Gleitspielverschiebungen in einer Metallstanzpresse mit hohem SPM zu verhindern?
A: Unsere Pressenkonstruktionen nutzen ein zentrales Druckschmiersystem, das ständig temperaturgeregeltes Öl zu allen kritischen Lagern und Führungsschienen zirkuliert. Indem das Öl durch einen externen aktiven Kühler geleitet wird, stabilisiert das System den internen Temperaturgradienten der Maschine und verhindert so, dass sich die Schlittenabstände bei Dauerbetrieb durch Wärmeausdehnung verschieben.
F: Wie gewährleisten Ihre Führungsschienensysteme die Parallelität zwischen Schlitten und Auflage bei der Verarbeitung außermittiger Lasten?
A: Um seitlichen Schubkräften entgegenzuwirken, unsere Metallstanzpresse Die Modelle sind mit durchgehenden, verstellbaren Achtpunkt-Führungsleisten ausgestattet. Diese Führungen sind auf minimales Spiel vorgespannt und kontinuierlich geschmiert, um sicherzustellen, dass sich der Schlitten auf einer streng vertikalen Bahn bewegt und Folgeverbundmatrizen vor ungleichmäßigem Werkzeugverschleiß geschützt werden.
F: Welcher Mechanismus wird verwendet, um den starken Rückstoß oder Durchbruch beim Blechschneiden mit hoher Tonnage abzumildern?
A: Die Presse verfügt über pneumatische Gegengewichtszylinder, die eine kontinuierliche Aufwärtsspannung auf die Schlittenbaugruppe ausüben. Diese nach oben gerichtete Kraft spannt den Antriebsstrang vor und eliminiert Spiel in den Lagern und Zahnrädern. Dadurch wird die beim Durchbruch freigesetzte Energie absorbiert und sowohl die Antriebskomponenten als auch die Werkzeuge geschützt.
F: Wie schützt die integrierte hydraulische Überlastsicherung teure Mehrstufen-Folgeverbundwerkzeuge vor plötzlichen Schäden?
A: Ein schnell wirkendes, hydraulisches Hochdruck-Überlastschutzsystem ist direkt im Schlitten eingebaut. Wenn der Formdruck aufgrund eines Doppelblatteinzugs oder eines Fehleinzugs die Sicherheitsschwellen überschreitet, öffnet sich innerhalb von Millisekunden ein Druckentlastungsventil, um die Stößelbewegung sofort zu stoppen und so katastrophale Schäden am Pressenrahmen und an den Werkzeugen zu verhindern.
Schnellzugriff
Kontakt

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit anzufangen?
Nehmen Sie Kontakt auf

Jetzt!

ZHEJIANG BOLUN
