
Eine Presse ist keine Maschinenkategorie. Dabei handelt es sich um eine Familie von Metallumformmaschinen, die durch Rahmen, Antrieb, Stößelverbindungspunkte und vorgesehenen Prozess definiert sind. Aus diesem Grund können sich zwei Maschinen mit der gleichen Tonnage auf derselben Matrize sehr unterschiedlich verhalten: Eine kann eine breite Platte flach halten, eine andere kann in eine tiefe Mündung greifen und eine dritte kann einen langsamen, kontrollierten Zug ohne Stöße durchführen. Für einen Käufer ist die nützliche Frage nicht nur „Was sind die verschiedenen Arten von Pressen?“ Aber „Welcher Pressentyp passt zu Teil, Werkzeug und Produktionsrhythmus?“
Die kurze Antwort: Wählen Sie mechanische Kurbel- oder Exzentergetriebepressen für stabiles Stanzen großer Stückzahlen, Servopressen, wenn die Stößelbewegung programmierbar sein muss, Kniehebelpressen für Kaltschmieden und Größendimensionierung mit hoher Kraft sowie eine Konstruktion mit offenem Rahmen oder geschlossenem Rahmen je nach Teilegröße, Bettbreite und außermittiger Belastung. Weitere Nischen füllen hydraulische und pneumatische Pressen. In den folgenden Abschnitten wird erläutert, welche Änderungen sich zwischen den Typen ergeben und wo das Spezifikationsrisiko liegt.
Die Auswahl der meisten Industriepressen beginnt mit dem krafterzeugenden Prinzip. Die folgende Tabelle zeigt den Arbeitsvergleich; Im Rest des Artikels werden die Details erläutert, die sich auf das Chip-Design, den Platzbedarf und die Betriebskosten auswirken.
| Drücken Sie Typ | Kraftprinzip | Typische Passform | Hauptkompromiss |
|---|---|---|---|
| Mechanische Kurbelpresse | Schwungrad und Kupplung treiben eine Kurbelwelle mit fester Hubbewegung an | Stanzen, Lochen, Flachformen, allgemeines Stanzen | Schnell und einfach, aber das Hubprofil ist festgelegt |
| Exzenterpresse | Getriebeantrieb und Exzenterwelle liefern ein hohes Drehmoment über einen längeren Hub | Schweres Stanzen, tiefe Teile, breite Betten, Arbeiten mit hoher Tonnage | Mehr Kraft und Steifigkeit bei größerer Masse und höheren Kosten |
| Umschalten drücken | Die Gelenkverbindung vervielfacht die Kraft am unteren Ende des Hubs | Kaltschmieden, Prägen, Kalibrieren, Hochdruck-Kurzhubarbeiten | Hoher mechanischer Vorteil, aber nicht ideal für lange Züge |
| Servopresse | Der Servomotor steuert die Position, Geschwindigkeit und Verweildauer des Stößels | Tiefziehen, mehrstufige Umformung, hochfeste Materialien | Flexible Bewegung mit höherer Steuerungskomplexität |
| Hydraulische Presse | Der Hydraulikzylinder sorgt für Kraft mit steuerbarem Druck und Hub | Lange Züge, langsame Umform- und Pressvorgänge | Kraft über einen langen Hub, mit langsameren Zyklen und Flüssigkeitserhaltung |
| Pneumatische Presse | Der Luftzylinder sorgt für eine Betätigung mit geringer Kraft | Leichte Montage, Markierung, kleine Beschnittarbeiten | Niedrige Kosten, aber begrenzte Menge und Konsistenz |
Die Tabelle ist bewusst breit gehalten. In der Praxis kann eine mechanische Presse offen oder geschlossen sein, eine Einzel- oder Doppelpresse haben und über eine Kurbel oder ein Exzentergetriebe angetrieben werden. Diese Kombinationen sind genauso wichtig wie die Antriebsfamilie. Eine offene 160-Tonnen-Presse und eine geschlossene 160-Tonnen-Presse sind nicht austauschbar, wenn die Matrize breit ist oder die Last außermittig ist.
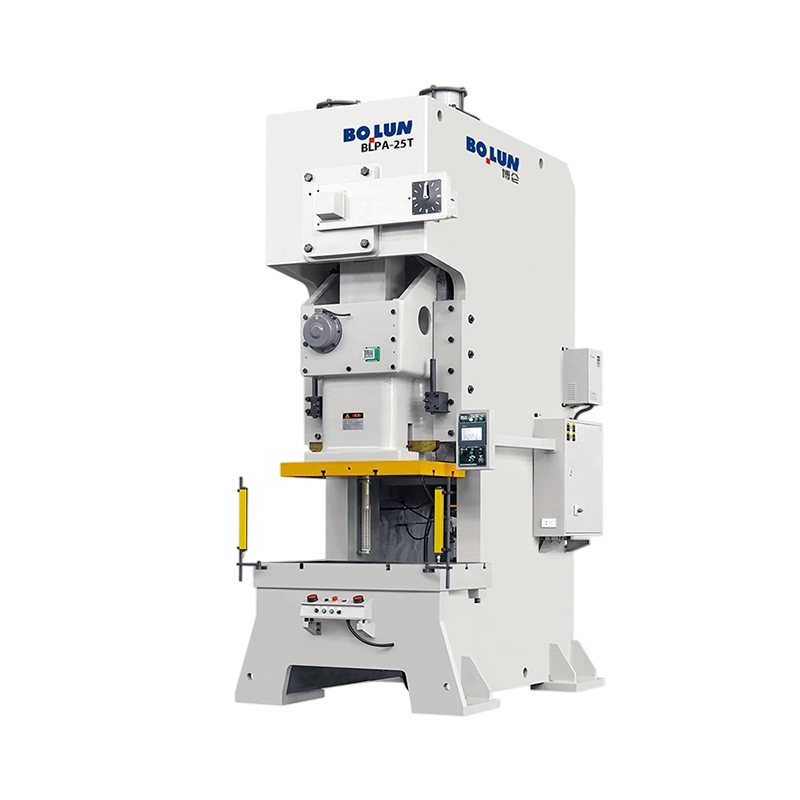
Der Rahmen entscheidet über den Zugang, die Steifigkeit und darüber, wie viel Durchbiegung die Matrize tolerieren muss. Eine Presse vom offenen Typ, oft auch C-Rahmen genannt, lässt die Vorderseite und zwei Seiten offen. Das erleichtert das manuelle Beladen, den Werkzeugwechsel und den seitlichen Zugriff. Der Kompromiss ist struktureller Natur: Unter Last kann sich der Spalt leicht schließen, sodass Stößel und Bett möglicherweise die Parallelität verlieren. Bei schmalen Teilen, zentrierten Matrizen und mäßiger Tonnage ist dies oft akzeptabel. Bei breiten Folgeverbundwerkzeugen wird die Durchbiegung zu einem Qualitäts- und Lebensdauerproblem.
Eine Presse vom geschlossenen Typ verbindet die Pfosten oben miteinander, normalerweise mit einer Krone und einem Bett, die ein steiferes Portal bilden. Es bewältigt höhere Tonnagen und breitere Betten mit geringerer Winkelabweichung, weshalb es häufig für Bleche im Automobilmaßstab, Mehrstationen-Matrizen und schwere Stanzteile eingesetzt wird. Der Zugang ist eingeschränkter, daher müssen Verladeautomatisierungen oder seitliche Öffnungen frühzeitig geplant werden. Halbgeschlossene Designs liegen dazwischen: mehr Steifigkeit als ein einfacher C-Rahmen, mehr Zugang als ein vollständig geschlossener Rahmen.
Die Ausladungstiefe ist eine separate Variable. Mit einer offenen Deep-Throat-Presse kann der Bediener weiter in eine große Platte hineingreifen oder an einem asymmetrischen Teil arbeiten, ohne es zu drehen. Ein längerer Hals bedeutet jedoch eine längere Bauspanne, sodass die Maschine bei gleicher Nennleistung steifer sein muss. Käufer sollten die Ausladungstiefe, die Bettgröße und die Durchbiegungsdaten miteinander vergleichen und die Ausladungstiefe nicht als kostenlosen Bonus betrachten. Für allgemeine Arbeiten in offenem Rahmen ist ein offene Kraftpresse ist der natürliche Ausgangspunkt. Für einen Vergleich des Rahmenverhaltens auf Designebene: Überblick über das Design offener und geschlossener Pressen ist nützlich.
Die Punktanzahl gibt an, wie viele Verbindungspunkte die Kraft vom Antrieb auf den Schlitten übertragen. Eine Einpunktpresse verwendet eine Pleuelstange oder einen zentralen Antriebspunkt. Es ist einfacher, oft kompakter und funktioniert gut, wenn die Werkzeuglast zentriert ist. Eine Doppelpunktpresse verwendet zwei Verbindungspunkte, normalerweise links und rechts, sodass der Stößel gleichmäßiger über seine Breite angetrieben wird. Der Unterschied zeigt sich in der Stößelneigung, der Bettauslenkung und dem Matrizenverschleiß.
Auf einem breiten Bett kann eine Einpunktmaschine immer noch gute Teile herstellen, wenn die Matrize zentriert ist und die Last ausgeglichen ist. Probleme treten bei außermittigen Lasten, langen progressiven Matrizen oder Stationen auf, die nicht alle gleichzeitig schneiden. Der Schlitten neigt dazu, zu kippen, die Matrizenabstände ändern sich von einer Seite zur anderen und der Stempelverschleiß wird ungleichmäßig. Eine Doppelpunktpresse verteilt die Last und verringert dieses Risiko. Es eignet sich in der Regel auch für Arbeiten mit breiter Spulenzuführung und großen Platten. Der Kompromiss sind Kosten, größere Maschinenmasse und eine größere Stellfläche.
Eine praktische Kontrolle ist das Belastungsdiagramm. Fragen Sie, wo jede Station auf dem Bett sitzt und ob die kombinierte Last zentriert ist. Wenn die Matrize an einem Ende über eine schwere Station verfügt, benötigt ein Einzelpunktrahmen möglicherweise eine größere Nennleistung oder einen anderen Rahmen. Durch Hinzufügen der Tonnage allein wird ein Kippmoment nicht korrigiert.
Der Antrieb bestimmt über den Hub den Kraftverlauf. Eine herkömmliche Kurbelpresse verwendet ein Schwungrad und eine Kupplung, um eine Kurbelwelle zu drehen. Der Schlitten folgt einer festen Sinusbewegung. Es ist schnell, mechanisch einfach und eignet sich gut zum Stanzen, Lochen und flachen Umformen, wobei das gleiche Hubprofil für jede Aufgabe geeignet ist. Die Einschränkung liegt in der Flexibilität: Hub, Geschwindigkeit und Verweilzeit sind in die Kinematik integriert.
Eine Exzenterpresse verfügt zusätzlich über einen Getriebeantrieb und eine Exzenterwelle, um über einen längeren Teil des Hubs ein hohes Drehmoment zu liefern. Dies ist hilfreich, wenn die Formungsarbeit tief ist oder wenn eine hohe Tonnage über ein breites Bett erforderlich ist. Die Maschine ist schwerer und teurer, kann aber die Kraft über einen längeren Hub hinweg halten als eine einfache Kurbel. Für Arbeiten mit hoher Tonnage und tiefem Hub ist dies oft die stabilere Wahl, als eine leichtere Kurbelpresse bis an ihre Grenzen zu bringen.
Eine Servopresse ersetzt die feste Schwungradbewegung durch einen Servomotor, der Stößelposition, Geschwindigkeit und Verweilzeit programmieren kann. Der praktische Vorteil ist ein auf das Teil zugeschnittenes Bewegungsprofil: langsamer Kontakt zur Vermeidung von Stößen, eine kontrollierte Verweilzeit zum Prägen oder ein Rückwärtsziehschritt für schwierige Formen. Servopressen eignen sich hervorragend zum Tiefziehen von hochfesten Materialien und zum mehrstufigen Formen, bei dem eine feste Kurbelkurve zu Rissen oder Falten führt. Sie ermöglichen in manchen Arbeitszyklen auch einen geringeren Energieverbrauch im Leerlauf, allerdings sind die erforderlichen Steuerungssystem- und Wartungskenntnisse fortgeschrittener. Als geschlossene Doppelpunkt-Servoplattform mit stabilem Bett ist der BLES250 für hochenergetische Arbeiten mit stabilem Bett geeignet.
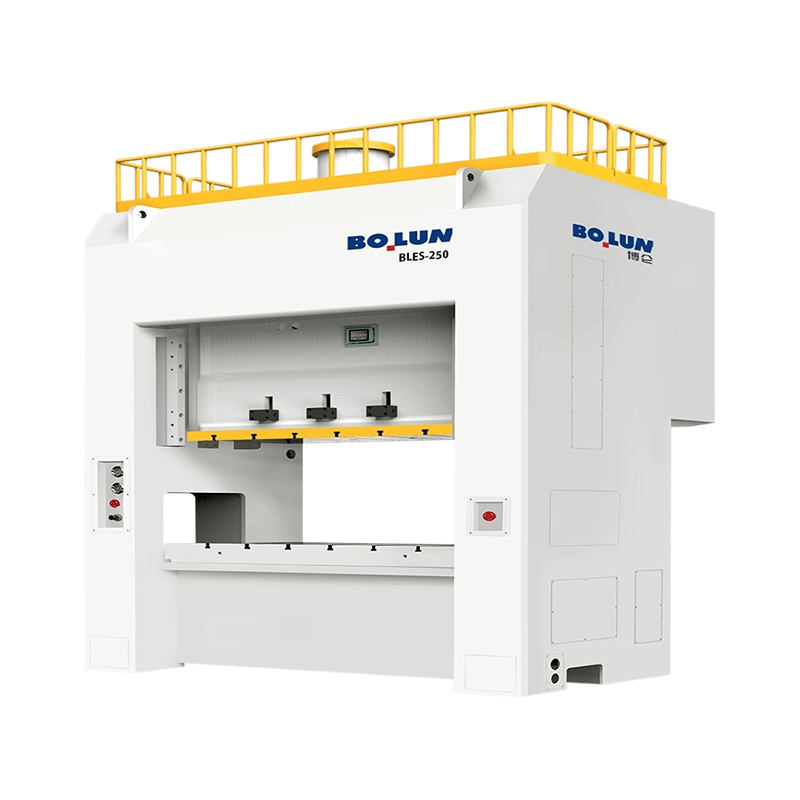 BLES-250 Doppelpunkt-Servokraftpresse mit geschlossenem Rahmen Eine 2500-kN-Servopresse zum Tiefziehen und großen Präzisionsstanzen mit geschlossener Doppelpunktstabilität und programmierbarer Servobewegung. Produkt anzeigen →
Eine Kniehebelpresse verwendet ein Gelenkgestänge, um die Kraft am unteren Ende des Hubs zu vervielfachen. Die Kraftkurve ist steil: großer mechanischer Vorteil im Moment der Umformung, geringere Kraft zu Beginn des Hubs. Dadurch eignen sich Kniehebelpressen hervorragend zum Kaltschmieden, Prägen, Kalibrieren und für andere Vorgänge, bei denen ein hoher Druck über eine kurze Distanz erforderlich ist. Für lange Züge sind sie nicht die erste Wahl; Das Gestänge arbeitet gegen Sie, wenn Hublänge und Kraft konstant sein müssen. Für robustes Kaltschmieden mit hoher Verformung ist der BLKP650 ein repräsentatives Kniehebelmodell.
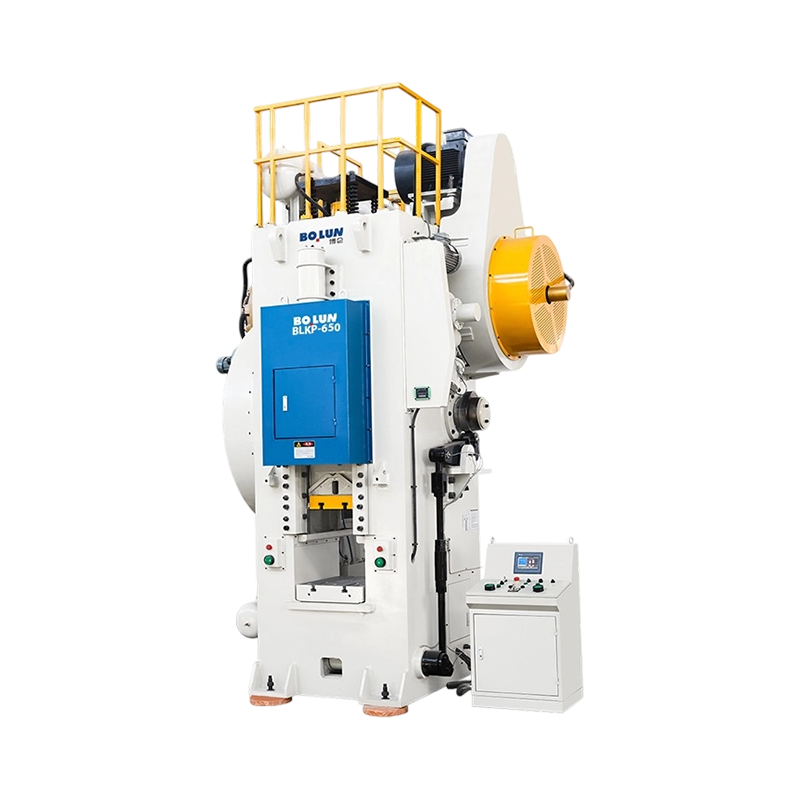 BLKP-650 Kniehebel-Kaltschmiedepresse Eine 6500-kN-Kniehebelpresse für starkes Pressen und tiefes Kaltschmieden mit einem hochsteifen Rahmen und integriertem Auswerfer für stabiles Umformen dicker Bleche. Produkt anzeigen →
Dieselbe Pressekategorie kann für einen Teil richtig und für einen anderen Teil falsch sein. Die folgenden Anwendungsmuster sind ein praktischer Filter vor dem Lastenheft.
Die Herstellung von Batteriegehäusen vereint dünnes Material, hohe Genauigkeit und Wiederholbarkeit über viele Größen hinweg. Die Presse benötigt einen steifen Rahmen, eine präzise Schlittenführung und ein Bett, das eine kompakte Matrize ohne übermäßige Durchbiegung trägt. Eine offene Doppelpunktpresse kann hier funktionieren, da sie die Last auf die Pressform verteilt und dennoch den Zugang ermöglicht. Für Arbeiten an Batteriegehäusen mit hoher Tonnage ist der BLPC2160 ein batteriegehäusespezifisches, offenes Doppelpunktmodell.
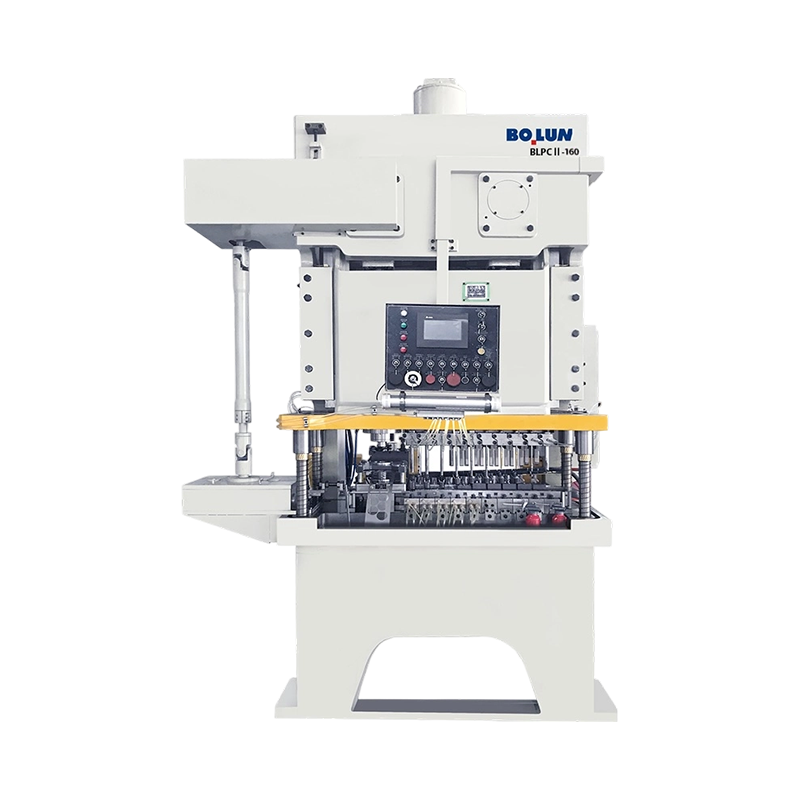 BLPC2-160 Doppelpunkt-Kraftpresse mit offenem Batteriegehäuse Eine offene Doppelpunktpresse für die Herstellung von Batteriegehäusen, die eine ausgewogene Lastverteilung und fotoelektrische Sicherheit für eine stabile Formgebung nutzt. Produkt anzeigen →
Beim Tiefziehen geht es weniger um die Spitzentonnage als vielmehr um die Steuerung des Materialflusses. Eine feste Kurbelkurve kann beim ersten Kontakt zu schnell ziehen und dann zu schnell loslassen. Servosteuerung, Ziehkissensteuerung und gleichmäßige Schmierung sind wichtiger. Eine Servopresse mit programmierbarer Verweilzeit und Rückwärtszug kann das Ausprobieren in der Matrize reduzieren. Die gleiche Logik gilt für hochfeste Stähle und Aluminiumlegierungen, die empfindlich auf die Umformgeschwindigkeit reagieren.
Wenn das Teil breiter als das Formfenster ist oder das Coil über ein langes Bett läuft, werden die Rahmensteifigkeit und die Doppelpunktlastverteilung zum Hauptproblem. Geschlossene Pressen mit breiten Betten und Exzentergetriebeantrieben sind die übliche Methode für große Platten, Gerätehäute und Strukturstanzteile. Der Käufer sollte nach den Durchbiegungsgrenzen des Bettes, der Parallelität des Stößels und der Lastkurve beim tatsächlichen Arbeitswinkel fragen, nicht nur nach der Nennlast im unteren Totpunkt.
Beim Kaltschmieden handelt es sich um einen anderen Prozess als beim Blechstanzen. Der Knüppel fließt in drei Dimensionen, das Werkzeug ist einem hohen Druck ausgesetzt und die Presse muss am unteren Ende des Hubs Kraft liefern, ohne dass es zu einer übermäßigen elastischen Erholung kommt. Kniehebel- und Hochleistungs-Kurbelpressen sind weit verbreitet. Werkzeugführung, Auswerfersysteme und Rahmensteifigkeit verdienen ebenso viel Aufmerksamkeit wie die Tonnage. Eine zum Stanzen ausgelegte Presse verfügt möglicherweise nicht über die Führungssteifigkeit oder Energiekapazität eines Schmiedegesenks.
Ein Pressezitat ist nur dann sinnvoll, wenn es an einen Prozess gebunden ist. Bevor Sie Angebote vergleichen, notieren Sie diese Punkte auf einem Blatt:
Einem Lieferanten, der nach der Teilezeichnung, dem Matrizenlayout und dem Produktionsziel fragt, ist mehr Vertrauen entgegengebracht als einem, der nur eine Mengenzahl angibt. Das Teil und die Matrize definieren die Presse; Die Presse definiert das Teil nicht.
Die unterschiedlichen Pressenarten lassen sich am einfachsten als Entscheidungskette verstehen: Kraftprinzip, Rahmen, Punktanzahl, Antrieb und Anwendung. Eine mechanische Kurbelpresse ist das Allzweck-Arbeitstier; Eine Exzentergetriebepresse erhöht das Drehmoment und die Reichweite für schwere Arbeiten. Eine Servopresse tauscht mechanische Einfachheit gegen Bewegungssteuerung. eine Kniehebelpresse wandelt die Verbindung in der Nähe des Bodens in eine hohe Kraft um; und offene, geschlossene und halbgeschlossene Rahmen legen den Zugangs- und Steifigkeitsbereich fest. Für andere Kraft- und Taktanforderungen behalten hydraulische und pneumatische Pressen ihre Gültigkeit. Die richtige Wahl ist die Kombination, die die Matrizenlast zentriert hält, die Hubkurve an das Material anpasst und genügend Steifigkeit für die Toleranz, die Sie einhalten möchten, hinterlässt.


Mechanische Kraftpressen und ihre wesentlichen Funktionen verstehen ...
Ein Produktionsleiter in einem mittelgroßen Metallkomponentenwerk sah sich...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An ...
Zwei Pressen können beide ein 200-Tonnen-Typenschild tragen und dennoch se...
Kraftpressmaschinen werden hauptsächlich in zwei Kategorien einge...
Ein Kaltschmiedegesenk kündigt sein Scheitern selten im Voraus an. Eines T...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

