
An Offene Pressmaschine verwendet einen C-förmigen oder Spaltrahmen, der drei Seiten des Arbeitsbereichs zugänglich lässt, was das Laden von Matrizen und die Zuführung von Teilen erleichtert, während eine geschlossene Pressmaschine eine gerade Seite oder einen Gehäuserahmen verwendet, der den Matrizenbereich umschließt, um bei schweren Lasten maximale Steifigkeit und Genauigkeit zu gewährleisten . Offene Pressen eignen sich im Allgemeinen für leichte bis mittlere Schneid-, Stanz- und Umformarbeiten bis zu etwa 300 Tonnen, während geschlossene Pressen für schwere Stanz-, Tiefzieh- und Hochpräzisionsteile mit oft weit über 500 Tonnen verwendet werden .
Für Werksleiter und Käufer, die Maschinen vergleichen, besteht die praktische Schlussfolgerung darin, dass sich der Rahmentyp an der Teilegröße, der Formkraft, der erforderlichen Parallelität und der Häufigkeit des Werkzeugwechsels orientieren sollte. Die Wahl des falschen Rahmens verschwendet Geld, entweder durch vorzeitigen Verschleiß und ungenaue Teile bei einer zu kleinen offenen Presse oder durch unnötige Kapitalkosten und Platzbedarf bei einer übergroßen geschlossenen Presse.
Drei Seiten zum Beladen und Füttern zugänglich
Geschlossener Rahmen für Steifigkeit und hohe Tonnage
Die Schwungradenergie wird bei jedem Hub gespeichert und wieder abgegeben
Rahmendurchbiegung und Parallelität unter Last
A mechanische Kraftpresse wandelt die Drehung eines Elektromotors in die lineare Bewegung eines Schlittens um, der eine Matrize in ein Blech treibt, wobei ein Schwungrad die Energie zwischen den Hüben speichert und eine Kupplung und eine Bremse zum Starten und Stoppen jedes Zyklus dient . Dieser Energiespeicheransatz ermöglicht hohe Hubzahlen und eine gleichmäßige Teileproduktion, weshalb mechanische Pressen nach wie vor das Arbeitspferd von Stanzanlagen mit hohem Volumen sind.
Der Motor treibt einen mit dem Schwungrad verbundenen Riemen an, der sich frei auf der Kurbelwelle dreht, bis die Kupplung einrückt. Beim Einrücken überträgt die Kupplung gespeicherte Energie auf die Kurbelwelle oder den Exzenter, der die Pleuelstange und den Schlitten auf und ab bewegt. Die Bremse stoppt die Kurbelwelle an einem definierten Punkt im Zyklus, typischerweise am oberen Totpunkt, sodass die Presse für den nächsten Hub bereit ist.
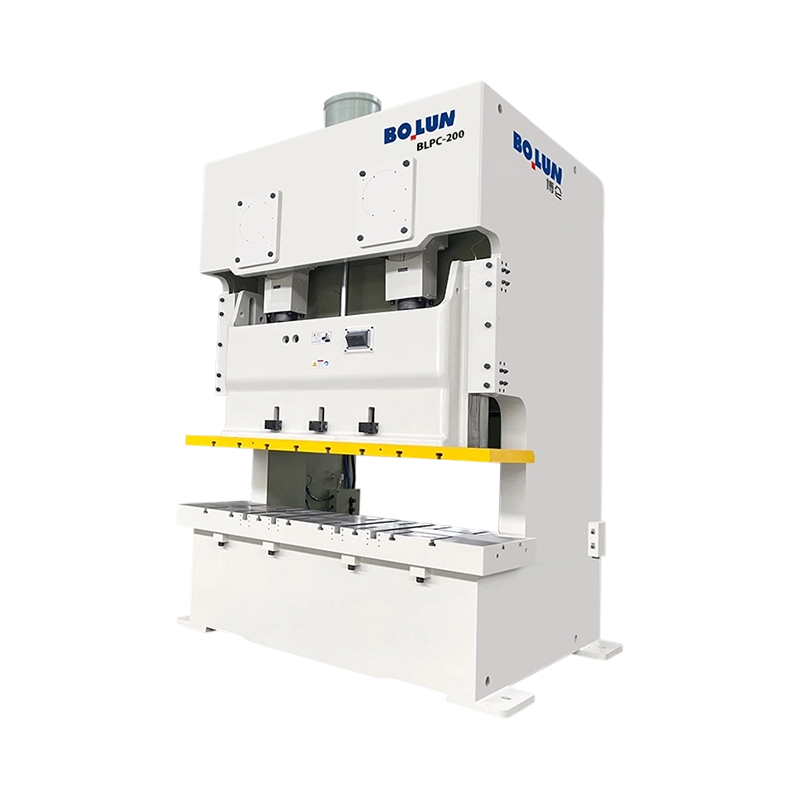
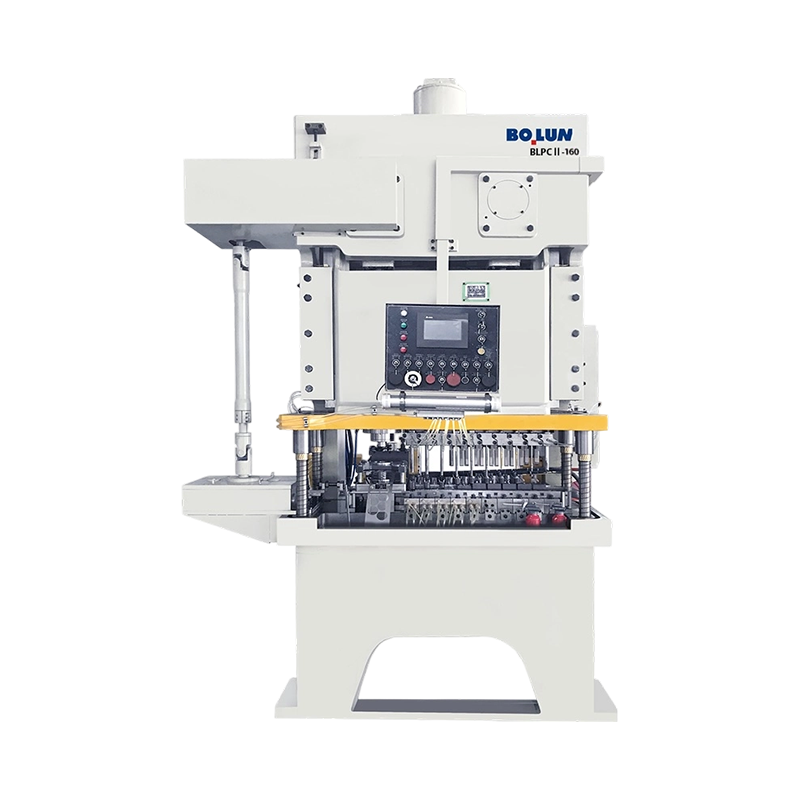
Die Offene Pressmaschine , oft auch Spaltrahmen- oder C-Rahmenpresse genannt, hat einen Rahmen in der Form des Buchstabens C, mit offenem Hals an der Vorderseite und an beiden Seiten, sodass Bediener und Automatisierungsgeräte die Matrize aus mehreren Richtungen erreichen können .
Der offene Hals erleichtert das Platzieren von Rohlingen, das Entfernen fertiger Teile sowie das Installieren oder Wechseln von Matrizen. Rüstteams können von vorne und von der Seite aus arbeiten und Förderbänder oder Zuführgeräte können aus mehr als einem Winkel angefahren werden. Diese Zugänglichkeit ist einer der Gründe, warum offene Pressen in Lohnfertigern und mittelgroßen Betrieben beliebt sind, in denen häufig Werkzeugwechsel stattfinden.
Offene Pressen übernehmen Stanz-, Loch-, Lichtform-, Präge-, Biege- und Montagevorgänge an Teilen wie Halterungen, elektrischen Kontakten, Gerätekomponenten und kleinen Strukturteilen. Ihre Kapazität liegt in der Regel zwischen etwa 25 Tonnen und etwa 300 Tonnen, wobei die Hubzahlen je nach Größe und Antriebskonstruktion variieren.
Da der Rahmen an den Seiten offen ist, biegt er sich bei hohen Umformlasten stärker durch, was die Parallelität zwischen Schlitten und Bett verringern und zu ungleichmäßigem Verschleiß oder Teileabweichungen führen kann . Bediener sollten eine offene Presse nicht über längere Zeiträume in der Nähe ihrer Nenndruckkraft betreiben und sollten, sofern verfügbar, eine Drucküberwachung durchführen, um eine Überlastung zu vermeiden.
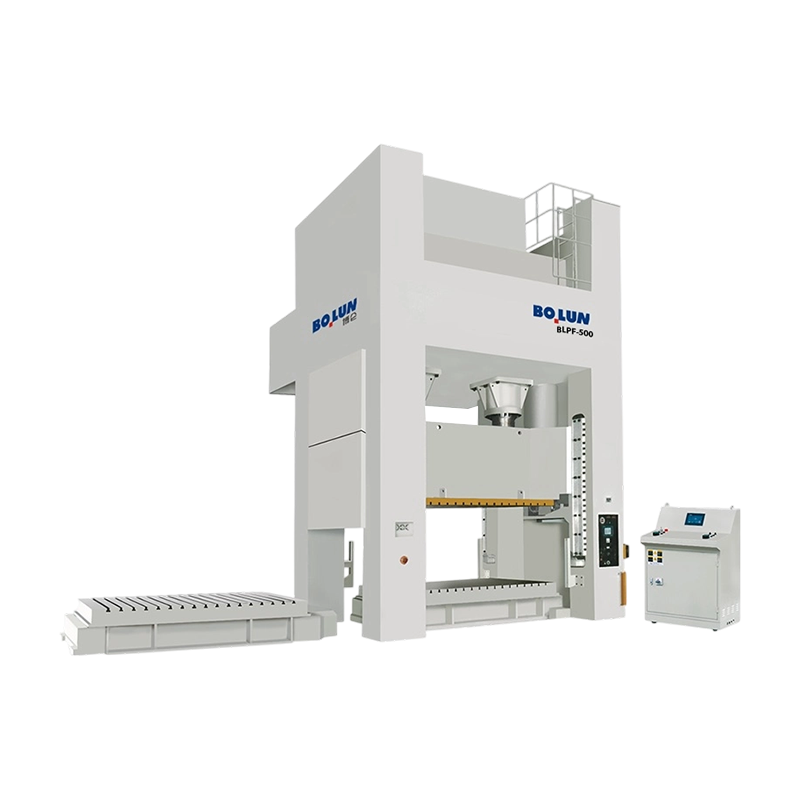
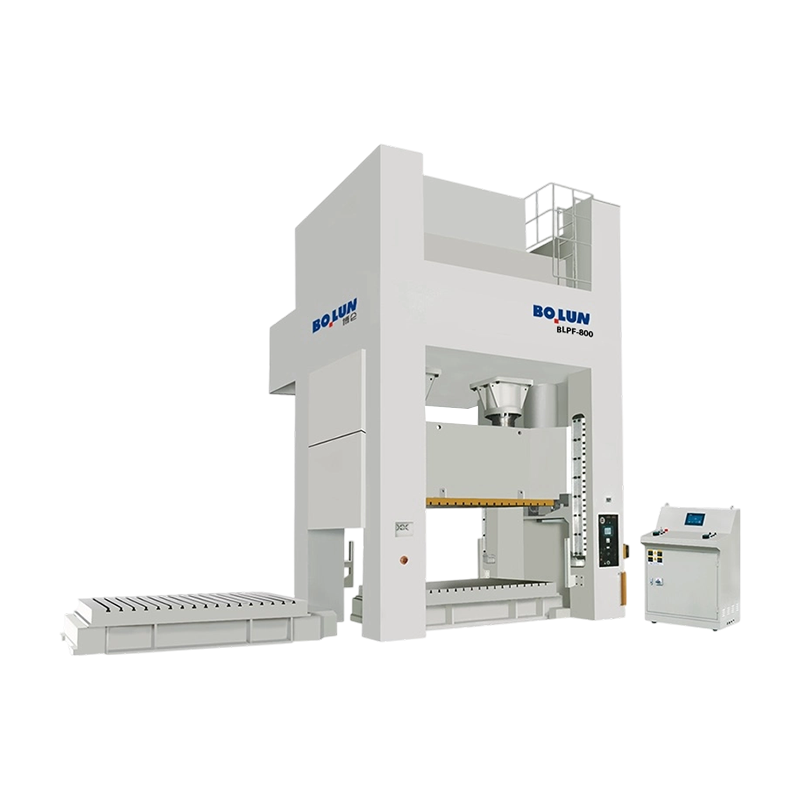
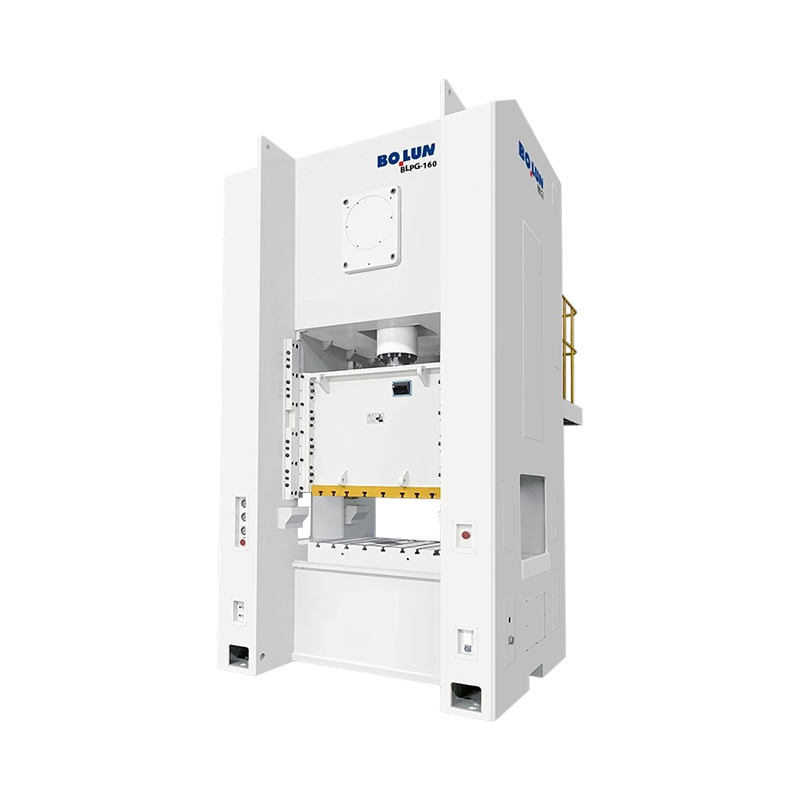
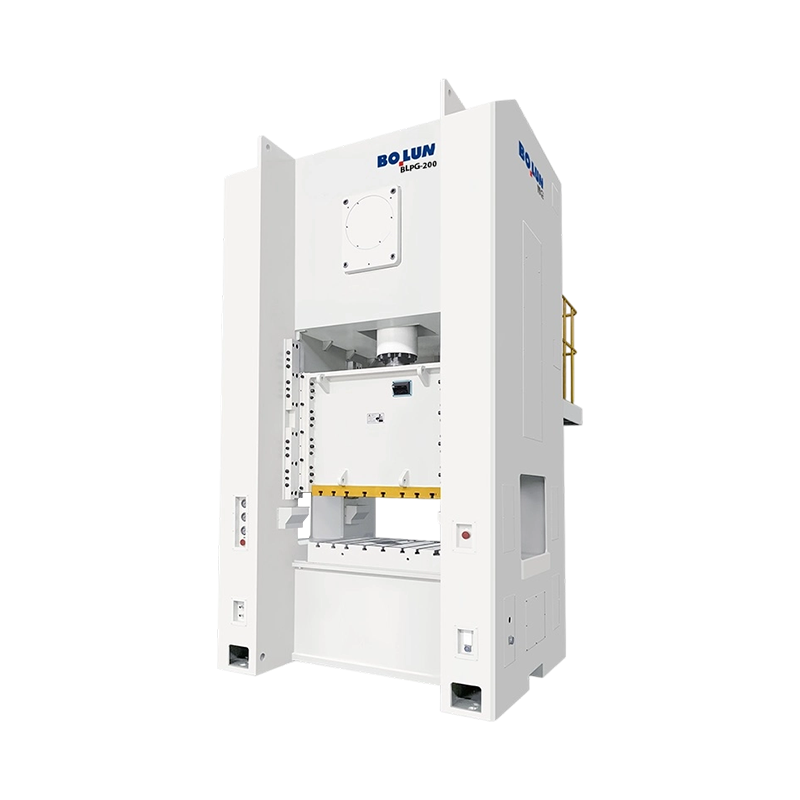
Die closed type power press machine uses a straight side or housing frame with two uprights connected at the top and bottom, creating a rigid enclosure around the working area that resists deflection under extreme loads .
Der geschlossene Rahmen hält Schlitten und Bett unter Last parallel, was beim Formen tiefer Teile oder beim Einhalten enger Toleranzen von entscheidender Bedeutung ist. Konsistente Parallelität reduziert den Matrizenverschleiß, verlängert die Werkzeuglebensdauer und hält Maßabweichungen bei langen Produktionsläufen gering. Geschlossene Pressen sind daher die Standardwahl, wenn Präzision und Wiederholbarkeit wichtiger sind als Zugang.
Geschlossene Pressen werden häufig für Automobilkarosserieteile, Gerätegehäuse, große Strukturbauteile und Tiefziehteile eingesetzt. Die Kapazitäten beginnen üblicherweise bei Hunderten von Tonnen und reichen bei sehr großen Transfer- und Tandemlinien bis zu Tausenden. Ihr starres Design unterstützt auch größere Backen und größere Matrizenbereiche.
Der geschlossene Rahmen schränkt den Zugang ein, sodass das Beladen und der Werkzeugwechsel länger dauern können und häufig Laufkräne, automatische Zuführungen oder Roboterbeladung erfordern. Die höhere Strukturmasse und die größere Grundfläche erhöhen auch die Kapitalkosten, den Fundamentbedarf und den Platzbedarf.
Ein direkter Vergleich macht die Rahmenauswahl klarer, da jedes Design ein anderes Gleichgewicht zwischen Zugänglichkeit, Steifigkeit, Kapazität und Kosten bietet .
| Funktion | Offener Typ Power Press | Geschlossener Typ Power Press |
|---|---|---|
| Rahmenform | C-förmiger oder Spaltrahmen | Gerader Seiten- oder Gehäuserahmen |
| Typischer Kapazitätsbereich | Etwa 25 bis 300 Tonnen | Üblicherweise 200 Tonnen bis zu mehreren Tausend Tonnen |
| Zugang zum Sterbebereich | Vorne und beidseitig offen | Begrenzt, normalerweise nur Vorder- und Rückseite |
| Rahmensteifigkeit | Geringere, größere Durchbiegung unter Last | Hohe, hervorragende Parallelität |
| Die Zeit für den Wechsel | Generell schneller | Im Allgemeinen langsamer, oft mit Kranunterstützung |
| Typische Anwendungen | Stanzen, Lochen, Lichtformen, Montage | Tiefziehen, starkes Prägen, große Platten |
| Relative Kapitalkosten | Niedriger für vergleichbare leichte Beanspruchung | Höher, mit größerem Fundament und größerer Grundfläche |
Die Tonnage allein beschreibt keine Presse, da Hublänge, Schließhöhe, Bettgröße und Energiekapazität alle einschränken, welche Teile sicher und genau hergestellt werden können .
Die Nennkraft ist die maximale Kraft, die die Presse liefern kann. Die Hersteller geben sie jedoch in einem bestimmten Abstand vor dem unteren Totpunkt an, üblicherweise bei einigen Millimetern. Umformvorgänge, die an einem anderen Punkt des Hubs Kraft erfordern, können über die sichere Leistung der Presse hinausgehen. Daher muss der Bewertungspunkt anhand des Prozesses überprüft werden.
Die Hublänge bestimmt, wie weit sich der Schlitten bewegt. Sie bestimmt, wie tief ein Teil gezogen werden kann und ob die Vorschubausrüstung die Matrize passieren kann. Die Schließhöhe ist der Abstand vom Bett zum Schlitten im unteren Totpunkt bei angepasstem Hub und muss der kombinierten Höhe der Matrizensätze und bearbeiteten Teile Rechnung tragen.
Das Bett und die Unterlage müssen groß genug sein, um den Matrizensatz zu tragen, und es müssen freie Spielräume für Befestigungsschrauben und Vorschubgeräte vorhanden sein. Übergroße Matrizen auf zu kleinen Betten führen zu Durchbiegung und ungleichmäßiger Belastung, wodurch sowohl Werkzeuge als auch die Presse beschädigt werden.
| Spezifikation | Was es steuert | Typische Überlegung |
|---|---|---|
| Nenntonnage | Maximale Umformkraft | Bestätigen Sie den Bewertungspunkt im Strich |
| Hublänge | Ziehtiefe und Vorschubspiel | Passen Sie es an das längste Teil und die Matrizenhöhe an |
| Schließhöhe | Platz für Stanzformensätze | Berücksichtigen Sie den Matrizensatz und die Teilehöhe |
| Schläge pro Minute | Produktionsleistung | Gleichen Sie die Geschwindigkeit mit den Vorschub- und Sicherheitsgrenzen ab |
| Schwungradenergie | Pro Hub verfügbare Energie | Kritisch für starkes Ausblenden und Ziehen |
| Parallelität | Gleichmäßige Belastung über die gesamte Schlagfläche | Prüfen Sie die Toleranz des Teils |
Die Auswahl sollte anhand der Teile und nicht anhand des Pressenkatalogs beginnen, da die Umformkraft, die Teilegröße, die Toleranz und das Produktionsvolumen bestimmen, welcher Rahmen zuverlässig funktioniert .
Nutzen Sie die Prozessdaten für Stanzumfang, Materialstärke, Scherfestigkeit und Umformanforderungen, um die erforderliche Kraft abzuschätzen. Fügen Sie eine Sicherheitsmarge hinzu, normalerweise mindestens etwa 20 Prozent, um Materialschwankungen und Werkzeugverschleiß zu berücksichtigen. Nähert sich die Schätzung der Nennkapazität einer offenen Presse, ist eine geschlossene Presse oft die sicherere Wahl.
Teile mit engen Toleranzen, insbesondere solche, die eine gleichbleibende Ebenheit oder Tiefe erfordern, profitieren von der Steifigkeit eines geschlossenen Rahmens. Beim Stanzen und Stanzen mit geringeren Toleranzen kann eine offene Presse eine ausreichende Genauigkeit bei geringeren Kosten liefern, sofern die Parallelität überprüft und aufrechterhalten wird.
Hochmischungsanlagen mit häufigem Werkzeugwechsel profitieren vom offenen Zugang einer Spaltrahmenpresse. Linien, die für wenige große Teile vorgesehen sind, können eine geschlossene Presse mit automatisiertem Transfer oder Roboterbeladung rechtfertigen, bei der Zugriffsbeschränkungen weniger ins Gewicht fallen.
Geschlossene Pressen erfordern in der Regel schwerere Fundamente, größere Freiräume und manchmal auch Überkopf-Handhabungsgeräte. Bei Betrieben mit begrenzter Stellfläche oder schwachen Böden sind offene Pressen möglicherweise einfacher zu installieren und zu versetzen.
Konsistente Einrichtungsverfahren halten die Teile innerhalb der Toleranz, reduzieren Ausschuss und verhindern Schäden an Matrizen und der Presse selbst .
Reinigen Sie die Unterlage und den Matrizenschuh vor dem Einbau und spannen Sie die Matrize gleichmäßig ein, um eine ungleichmäßige Belastung zu vermeiden. Stellen Sie die Schließhöhe auf die Matrizenspezifikation ein und überprüfen Sie sie mit einem Fühler oder einer Höhenlehre. Probehübe bei langsamer Geschwindigkeit sollten bestätigen, dass die Matrize vollständig schließt und die Teile korrekt geformt sind, bevor die Produktionsgeschwindigkeit angewendet wird.
Überprüfen Sie regelmäßig die Parallelität zwischen Schlitten und Bett mithilfe von Messuhren oder Unterleglehren. Insbesondere offene Pressen sollten regelmäßig überprüft werden, da sich durch Durchbiegung und Verschleiß mit der Zeit die Ausrichtung verändern kann. Zeichnen Sie Messwerte auf, damit Trends sichtbar werden, bevor Teile aus der Toleranz geraten.
Keile führen den Schlitten und ihr Spiel beeinflusst sowohl die Genauigkeit als auch den Verschleiß. Zu viel Spiel führt dazu, dass der Schlitten wackelt, während zu wenig Spiel zu Blockieren und Hitze führt. Befolgen Sie den Schmierplan für Lager, Keile und die Kurbelwelle und verwenden Sie die vom Hersteller angegebenen Schmierstoffqualitäten.
Kupplungsreibbeläge und Bremsbeläge verschleißen mit jedem Zyklus und ihr Zustand bestimmt, wie zuverlässig der Schlitten an der richtigen Stelle stoppt. Bremsweg messen und Beläge gemäß Wartungsplan prüfen. Abgenutzte Bremsen erhöhen das Überroll- und Verletzungsrisiko.
Mechanische Pressen können innerhalb von Sekundenbruchteilen schwere Verletzungen verursachen. Daher müssen Schutzmaßnahmen als vollständiges System konzipiert, installiert und überprüft werden und dürfen nicht als optionales Zubehör betrachtet werden .
Feste Schutzvorrichtungen, verriegelte Schutzvorrichtungen, Lichtvorhänge und Anwesenheitsmelder schützen den Einsatzort. Die Wahl hängt von der Aufgabe, der Fütterungsmethode und den Zugangsanforderungen ab. Schutzvorrichtungen müssen das Eindringen von Händen verhindern, während sich der Schlitten bewegt, und müssen die Presse stoppen, wenn sie unterbrochen wird.
Bei der Zweihandsteuerung müssen sich beide Hände an den Betätigungselementen befinden, bevor sich der Schlitten bewegt, sodass diese von der Matrize ferngehalten werden. Not-Aus-Einrichtungen sollten leicht erreichbar sein und regelmäßig überprüft werden. Stoppzeit und Stoppweg sollten für jede Presse gemessen und dokumentiert werden.
Betriebe sollten die in ihrem Land geltenden Maschinenschutznormen befolgen, beispielsweise die OSHA-Vorschriften in den Vereinigten Staaten oder relevante europäische Maschinenrichtlinien und -normen. Bediener müssen in den Bereichen sichere Einrichtung, Werkzeughandhabung, Sperrung und Notfallmaßnahmen geschult werden. Regelmäßige Inspektionen bestätigen, dass Schutzvorrichtungen und Bedienelemente weiterhin wie vorgesehen funktionieren.
Ein geplantes Wartungsprogramm reduziert ungeplante Ausfallzeiten und hält die Genauigkeit der Druckmaschine über viele Betriebsjahre hinweg innerhalb der Spezifikation .
Tägliche Kontrollen sollten Sicherheitsvorrichtungen, Ölstände, ungewöhnliche Geräusche und den Zustand der Matrizen umfassen. Wöchentliche Kontrollen können die Messung des Leistenspiels, der Riemenspannung und die Überprüfung der Befestigungselemente und Befestigungsschrauben an Bett und Rahmen umfassen.
Bei größeren Überholungen geht es in der Regel um den Austausch von Kupplung und Bremse, die Inspektion von Lagern, die Ausrichtung der Kurbelwelle und Rahmenprüfungen. Die Intervalle hängen von der Auslastung und den Betriebsbedingungen ab, aber viele Werke planen bei stark belasteten Pressen alle paar Jahre eine Überholung.
Der Anschaffungspreis ist nur ein Kostenelement. Energieverbrauch, Wartungsaufwand, Ersatzteilverfügbarkeit, Werkzeuglebensdauer und Ausschussraten tragen alle zu den Gesamtkosten bei. Eine gut ausgewählte und gut gewartete Presse liefert oft niedrigere Kosten pro Teil als eine billigere Maschine, die schlecht läuft.
Bei den meisten Problemen mit der Druckmaschine treten Frühwarnzeichen wie Maßabweichungen, ungewöhnliche Geräusche oder ungleichmäßiger Verschleiß auf. Eine systematische Überprüfung identifiziert in der Regel die Ursache, bevor es zu ernsthaften Schäden kommt .
Wenn die Teileabmessungen allmählich abweichen, überprüfen Sie den Werkzeugverschleiß, die Schließhöheneinstellungen und die Parallelität. Bei offenen Pressen kann die Durchbiegung unter Last bei steigender Tonnage zu Ergebnisverschiebungen führen. Beobachten Sie daher den Trend über alle Produktionsläufe hinweg.
Wenn der Schlitten außerhalb der Position stoppt oder überläuft, überprüfen Sie die Bremse, überprüfen Sie ggf. die Luft- oder Hydraulikversorgung und überprüfen Sie die Steuerlogik. Stoppprobleme sollten vor dem Produktionsstart behoben werden, da ein Überlauf sowohl Sicherheits- als auch Werkzeugrisiken mit sich bringt.
Klopfen oder Klappern deutet oft auf verschlissene Keile, lockere Schrauben oder Lagerverschleiß hin. Vibrationen, die mit der Geschwindigkeit zunehmen, können auf Schwungrad- oder Antriebsriemenprobleme hinweisen. Eine frühzeitige Untersuchung vermeidet später teurere Kurbelwellen- oder Rahmenschäden.
Frage: Was ist der Hauptunterschied zwischen einer offenen und einer geschlossenen Kraftpresse?
Eine Presse vom offenen Typ verfügt über einen C-Rahmen, der von drei Seiten zugänglich ist, um das Beladen und den Werkzeugwechsel zu erleichtern, während eine Presse vom geschlossenen Typ über einen geschlossenen Rahmen verfügt, der eine größere Steifigkeit und eine höhere Tonnage bietet .
Frage: Welchen Leistungsbereich decken offene Pressen typischerweise ab?
Offene Pressen haben üblicherweise ein Gewicht von etwa 25 bis etwa 300 Tonnen, je nach Rahmengröße, Antriebskonstruktion und vorgesehener Anwendung.
Frage: Wann sollte eine geschlossene Presse anstelle einer offenen Presse gewählt werden?
Geschlossene Pressen eignen sich für Tiefziehen, schweres Stanzen, große Platten und Arbeiten mit engen Toleranzen, bei denen eine Rahmenverformung die Teilegenauigkeit beeinträchtigen würde .
Frage: Wie hilft ein Schwungrad einer mechanischen Kraftpresse?
Die flywheel stores rotational energy between strokes, smoothing the load on the motor and providing the energy needed for each forming operation.
Frage: Warum ist der Nenngewichtspunkt im Hub wichtig?
Hersteller schätzen die Tonnage in einem bestimmten Abstand vor dem unteren Totpunkt ein, sodass Umformvorgänge, die bei anderen Hubpositionen die volle Kraft erfordern, möglicherweise die sichere Kapazität überschreiten .
Frage: Wie oft sollte die Parallelität überprüft werden?
Die Parallelität sollte nach einem vom Werk festgelegten Zeitplan überprüft werden, wobei die Überprüfung häufiger bei offenen Pressen und bei Pressen erfolgt, die nahe der Nennlast laufen oder Teile mit engen Toleranzen produzieren.
Frage: Welche Sicherheitsvorrichtungen werden üblicherweise bei mechanischen Pressen verwendet?
Zu den gängigen Geräten gehören feste und verriegelte Schutzvorrichtungen, Lichtvorhänge, Anwesenheitserkennungssysteme, Zweihandsteuerungen und Not-Aus-Taster .
Frage: Welche Komponenten verschleißen bei einer mechanischen Presse am schnellsten?
Kupplungsreibbeläge, Bremsbeläge, Keile und Antriebsriemen verschleißen in der Regel am schnellsten, daher sollten sie regelmäßig überprüft und als Ersatzteile auf Lager gehalten werden.
Frage: Kann eine offene Presse für schwere Umformarbeiten eingesetzt werden?
Offene Pressen können moderate Umformungen bewältigen, wenn die Kraft deutlich innerhalb der Nennkapazität bleibt und die Parallelität gewahrt bleibt. Schwere oder tiefe Umformungen erfordern jedoch normalerweise einen geschlossenen Rahmen.
Frage: Wie schätze ich den Kraftaufwand für einen Prägevorgang ein?
Schätzen Sie die Kraft anhand des Schnittumfangs, der Materialstärke und der Scherfestigkeit für das Stanzen ab und addieren Sie dann die Formanforderungen und einen Sicherheitsspielraum von etwa 20 Prozent .


Ein Kaltschmiedegesenk kündigt sein Scheitern selten im Voraus an. Eines T...
Ein mittelständischer Hersteller von Verbindungselementen stand kürzlich v...
Kraftpressmaschinen werden hauptsächlich in zwei Kategorien einge...
Mechanische Kraftpressen und ihre wesentlichen Funktionen verstehen ...
Ein Produktionsleiter in einem mittelgroßen Metallkomponentenwerk sah sich...
Ein Werkzeugingenieur macht ein Eingebot für ein neues Halterungsprogramm ...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

