
Ein Werkzeugingenieur macht ein Eingebot für ein neues Halterungsprogramm und spezifiziert eine 160-Tonnen-Presse. Die Matrize wird gebaut, die Maschine installiert und beim ersten Produktionsdurchlauf bleibt der Stößel sechs Millimeter über dem unteren Totpunkt stehen. Nichts ist kaputt. Die Tonnage wurde am unteren Ende des Hubs berechnet, und die Arbeit wird weiter oben in der Kurve verrichtet, wo die Presse nur einen Bruchteil dieser Kraft aufbringen kann.
Dieser einzige Fehler ist der Grund, warum ein Druckmaschinenspezifikationsblatt in einer bestimmten Reihenfolge gelesen wird. Die Tonnage ist die Hauptzahl, aber Hub, Geschwindigkeit, Matrizenhöhe, Bettgröße und die Form der Kraftkurve entscheiden darüber, ob ein Auftrag mit hoher Geschwindigkeit ausgeführt wird oder den ganzen Tag gegen die Maschine kämpft.
Eine Kraftpresse wandelt die kontinuierliche Drehung eines Elektromotors in einen kurzen, kraftvollen, geradlinigen Hub um. Energie wird in einem rotierenden Schwungrad gespeichert, über eine Kupplung an eine Kurbelwelle, eine Exzenterwelle oder ein Kniehebelgestänge abgegeben und an einen Schlitten weitergeleitet, der das Oberwerkzeug trägt. Der Rahmen, die Leisten, das Gesenkkissen und das Gegengewichtssystem sorgen dafür, dass der Hub präzise, wiederholbar und sicher bleibt.
Die folgenden Abschnitte reichen vom Mechanismus über die Nummern auf dem Typenschild, dann zu den Anwendungen, denen eine Kraftpresse tatsächlich dient, und schließlich zu den Entscheidungen, die ein Käufer oder Verfahrenstechniker treffen muss, bevor er eine Bestellung unterschreibt.
Eine Kraftpresse ist eine Werkzeugmaschine, die Metall formt, indem sie es zwischen zwei aufeinander abgestimmten Werkzeugen zusammendrückt. Ein Werkzeug ist an einem stationären Bett befestigt, das andere an einem beweglichen Schlitten. Die Presse selbst bestimmt nicht die Form des Teils; Der Würfel tut es. Die Presse entscheidet darüber, wie viel Kraft zur Verfügung steht, wie schnell sie aufgebracht werden kann, wie genau der Stößel geführt werden kann und wie oft pro Minute der Zyklus ohne Drift wiederholt werden kann.
Vier Pressenfamilien decken die meisten Metallumformarbeiten ab, und es lohnt sich, sie zu trennen, bevor wir weitermachen:
Das Interessante an der mechanischen Presse ist, dass ihre Nennkraft nicht konstant ist. Es handelt sich um ein Maximum, das am oder nahe dem unteren Totpunkt gültig ist. Verschieben Sie den Arbeitspunkt um den Hub nach oben und die verfügbare Kraft nimmt ab. Hierbei handelt es sich um ein Konstruktionsmerkmal und nicht um einen Mangel: Das Schwungrad speichert kinetische Energie und die Kurbel wandelt sie in einen mechanischen Vorteil um, der zunimmt, wenn sich die Pleuelstange der Ausrichtung mit dem Schlitten nähert. Der Nachteil besteht darin, dass das gesamte Düsendesign, die Schließhöhe und das Prozessfenster alle um diese Kurve herum geplant werden müssen.
| Montage | Funktion | Was Käufer gerne überprüfen |
|---|---|---|
| Rahmen | Absorbiert die Reaktionskraft jedes Hubs und hält den Schlitten in Ausrichtung mit dem Bett | Offener C-Rahmen oder geschlossener H-Rahmen; gegossener oder gefertigter Stahl; gemessene Durchbiegung unter Last |
| Krone | Beherbergt die Antriebswelle, das Schwungrad, die Kupplung und bei vielen Ausführungen den Schlittenverstellmotor | Zugang für Servicezwecke; Steifigkeit bei außermittiger Belastung |
| Kurbelwelle oder Exzenterwelle | Wandelt die Drehung in eine lineare Gleitbewegung um und legt die Hublänge fest | Material- und Wärmebehandlung; Lagertyp und Schmierkreislauf |
| Pleuel und Lenkstockhebel | Überträgt die Kraft von der Welle auf den Schlitten | Einstellbereich; Zustand der Schraube und Sicherungsmutter; Spiel |
| Schlitten (Stößel) | Trägt das Oberwerkzeug und fährt auf den Leisten | Keilspiel, Parallelität, Ebenheit der Schlittenfläche, Gewicht der Werkzeuge, die der Schlitten tragen kann |
| Schienen und Führungen | Halten Sie den Schlitten während des gesamten Hubs im rechten Winkel zum Bett | Einstellbar oder fest; Schmierung; Verschleißmessintervall |
| Polsterplatte und Bett | Unterstützt die untere Matrize und verteilt die Last auf den Rahmen | Liegefläche, T-Nut-Muster, Dicke, Kissenausschnitt |
| Schwungrad und Kupplung/Bremse | Speichert Energie zwischen den Schlägen und startet jeden Schlag bei Bedarf | Kupplungstyp (mechanisch, Luftreibung, nass, Servodirekt); Bremsbremswinkel; Einzelhub- und Inch-Modus |
| Gegengewichtszylinder | Stützen Sie das Gewicht des Schlittens und der Werkzeuge ab, um Spiel und Verschleiß zu reduzieren | Luftdruckstabilität; Reaktion auf Werkzeuggewichtsänderungen |
| Stanzkissen | Bietet kontrollierten Widerstand beim Ziehen, Abziehen und Auswerfen | Dämpfungskapazität, Hub, egal ob pneumatisch, hydraulisch oder servogesteuert |
| Schiebeverstellung | Stellt die Schließhöhe passend zum Matrizensatz ein | Manuell, motorisiert oder hydraulisch; Auflösung und Wiederholbarkeit |
| Kontroll- und Sicherheitssystem | Sequenziert den Hub und stoppt die Maschine, wenn eine Schutzvorrichtung durchbrochen wird | Lichtvorhänge, Zweihandsteuerung, Muting, sichere Stoppkategorie, Tonnage- und Werkzeugschutzüberwachung |
Zwei Details in dieser Tabelle verdienen mehr Aufmerksamkeit als normalerweise. Die erste ist die Ablenkung. Ein Pressenrahmen nimmt nicht einfach nur Kraft auf; es biegt sich leicht darunter, und diese Biegung öffnet den Matrizenspielraum. Ein Rahmen, der sich über das Bett um mehr als ein paar Zehntel Millimeter durchbiegt, verschleißt die Werkzeuge schneller und führt zu Teilen mit konischen Kanten. Das zweite ist das Ziehkissen, das oft als Zubehör betrachtet wird, aber in Wirklichkeit den Unterschied zwischen einer Presse, die ziehen kann, und einer Presse, die nur Stanzteile herstellen kann, ausmacht.
Die Abfolge ist als Kette von Energieumwandlungen leichter zu verfolgen als als Liste von Teilen. Ein Elektromotor dreht ein Schwungrad auf seine Laufgeschwindigkeit. Die Energie für den Hub liefert das Schwungrad, nicht der Motor. Zwischen den Hüben stellt der Motor die geringe Geschwindigkeit wieder her, die das Schwungrad im vorherigen Zyklus verloren hat, weshalb die kontinuierliche Schwerumformung durch die Trägheit des Schwungrads und die Motorleistung und nicht durch die Matrize allein begrenzt wird.
Wenn der Bediener die Presse betätigt, kuppelt die Kupplung ein und verriegelt das Schwungrad an der Kurbelwelle oder Exzenterwelle. Die Welle dreht sich, die Pleuelstange schwingt und der Schlitten fährt nach unten. Am unteren Ende des Hubs erreicht die Kurbelwelle den Punkt, an dem ihre Hebelwirkung am größten ist, und die Matrize trifft auf das Material. Die Bremse stoppt dann die Welle, normalerweise im oberen Totpunkt, und die Kupplung wird freigegeben, sodass das Schwungrad seine Geschwindigkeit wiederherstellen kann, während der Bediener das Teil entlädt.
Eine servomotorisch angetriebene Presse ersetzt Schwungrad, Kupplung und Bremse durch einen Motor mit hohem Drehmoment und einen Schrauben- oder Kurbelmechanismus. Die Schlittenbewegung ist dann programmierbar: Der Schlitten kann durch Kontakt langsamer werden, unten verweilen, teilweise umkehren oder beim Rückhub beschleunigen. Dies ist der Mechanismus hinter der Multimode-Umformung und verändert die Möglichkeiten beim Tiefziehen und bei spröden oder federnden Materialien.
Bei einer mechanischen Presse konzentriert sich die Nutzkraft auf die letzten Millimeter vor dem unteren Totpunkt. Die praktische Konsequenz besteht darin, dass eine Arbeit, die eine maximale Tonnage erfordert, so angeordnet werden muss, dass die Verformung nahe am unteren Ende des Hubs erfolgt. Stanzen und Prägen eignen sich hierfür hervorragend, da das Material auf einer sehr kurzen Strecke schert bzw. nachgibt.
Zeichnen geht nicht. Ein Becher muss möglicherweise mehrere Zentimeter nach unten bewegt werden, und während dieser Bewegung kann die Presse nur einen Bruchteil ihrer Nenntonnage liefern. Aus diesem Grund ist eine zum Ziehen gewählte Presse tendenziell deutlich größer als eine Presse, die zum Stanzen desselben Rohlings verwendet wird. Ingenieure, die diese Regel kennen, budgetieren die Tonnage für den tiefsten Punkt der Ziehung, nicht für das Gewicht des fertigen Teils.
Es gibt eine zweite, subtilere Konsequenz. Da die Kraftkurve in Bodennähe steil ist, führen kleine Schwankungen der Materialstärke oder -härte zu großen Schwankungen der Belastung, der die Presse ausgesetzt ist. Ein Coil, das auf einer Palette dreihundertstel Millimeter dick und auf der nächsten dicker ist, wird als Tonnagespitzen sichtbar. Pressen mit Tonnageüberwachung und Matrizenschutz überwachen genau dies und stoppen die Maschine, bevor aus dem Dorn ein gerissener Matrize oder ein gestreckter Rahmen wird.
Vier Vereinbarungen sind üblich und jede ändert den Wartungsplan ebenso stark wie den Leistungsbereich:
In einer Werkstatt mit zwei oder drei Schichten wird der Unterschied zwischen einer Trockenreibungskupplung und einer Nasskupplung normalerweise in Ausfallstunden pro Jahr und nicht im Kaufpreis gemessen.
Pressekataloge verwenden einen kompakten Wortschatz. Jeder Begriff auf dem Blatt weist auf eine physische Beschränkung des Werkzeugs hin, und die Fehlinterpretation eines dieser Begriffe ist die häufigste Ursache dafür, dass eine Druckmaschine den Auftrag, für den sie gekauft wurde, nicht ausführen kann.
| Begriff | Was es bedeutet | Praktische Konsequenz |
|---|---|---|
| Nenntonnage | Die maximal verfügbare Kraft wird normalerweise in der Nähe des unteren Totpunkts angegeben | Muss die Spitzenkraft des Vorgangs überschreiten, nicht die Durchschnittskraft |
| Hublänge | Gesamtweg des Schlittens vom oberen zum unteren Totpunkt | Muss lang genug sein, um das Teil zu laden und zu entladen und die Matrize freizugeben |
| Schläge pro Minute (SPM) | Taktrate bei Nenngeschwindigkeit | Legt die theoretische Ausgabe fest; Handhabung und Fütterung stellen in der Regel die eigentliche Einschränkung dar |
| Matrizenhöhe / Schließhöhe | Abstand von der Bettoberseite zur Schlittenunterseite im unteren Totpunkt, mit Einstellung an einer angegebenen Position | Zu wenig bedeutet, dass der Matrizensatz nicht passt; Zu viel kann mit Abstandshaltern korrigiert werden, kostet aber Steifigkeit |
| Schiebeverstellung | Bereich, in dem die Schließhöhe geändert werden kann | Bestimmt, wie viele verschiedene Matrizensätze die Presse ohne Riser aufnehmen kann |
| Liege- und Rutschbereich | Nutzbare Montagefläche | Muss die Grundfläche des Stempels mit Platz für Klemmen enthalten, nicht nur den Stempelumriss |
| Halstiefe | Abstand vom Rahmen zur Schlittenmitte bei geöffneter Presse | Begrenzt die Breite des Bogens, der durch die Seite einer Maschine mit offenem Spalt zugeführt werden kann |
| Stanzkissen capacity and stroke | Kraft und Weg stehen zum Ziehen und Abisolieren zur Verfügung | Eine Presse ohne ausreichendes Polster kann unabhängig von der Tonnage nicht ziehen |
| Fenster- oder Öffnungsmaße | Freier Platz in den Ständern einer Presse mit geschlossenem Rahmen | Legt fest, ob Spulenzuführung, Transferarme oder Roboter den Matrizenbereich erreichen können |
| Durchbiegung unter Last | Rahmen stretch and slide tilt at rated tonnage | Fördert Werkzeugverschleiß und Teileverjüngung; ist bei breiten Betten und außermittiger Ladung am wichtigsten |
Zwei davon interagieren auf eine Art und Weise, die die Leute auffällt. Hublänge und Matrizenhöhe wirken sich gegenseitig aus: Ein längerer Hub bietet mehr Platz zum Vorschub und Auswurf, verringert aber bei vielen Konstruktionen auch die minimale Schließhöhe, da der Kurbelhub und die Schlittenposition geometrisch miteinander verbunden sind. Eine Presse mit einem großzügigen Hub akzeptiert möglicherweise keinen kurzen Matrizenstapel ohne Steigplatte, und eine Steigplatte fügt eine Verbindung zwischen der Matrize und dem Bett hinzu, die abgeglichen und überprüft werden muss.
Die außermittige Beladung ist das andere leise Problem. In den Katalogen wird die Tonnage für eine zentrierte Ladung angegeben. Eine Einpunktpresse, die auf eine Seite des Schlittens ausgeübt wird, kippt diesen, öffnet den Leistenspielraum auf einer Seite und schließt ihn auf der anderen Seite. Die Folge sind ungleichmäßige Teiledicken, beschleunigter Keilverschleiß und im schlimmsten Fall ein rissiger Schlitten. Wenn eine Matrize nicht mittig positioniert werden kann, wird allgemein davon ausgegangen, dass die praktische Grenze bei etwa der Hälfte der Nennlast bei einer Einpunktmaschine und bei etwa zwei Dritteln bei einer Doppelpunktmaschine liegt. Der tatsächliche Wert sollte jedoch dem Lastdiagramm des Herstellers und nicht einer Faustregel entnommen werden.
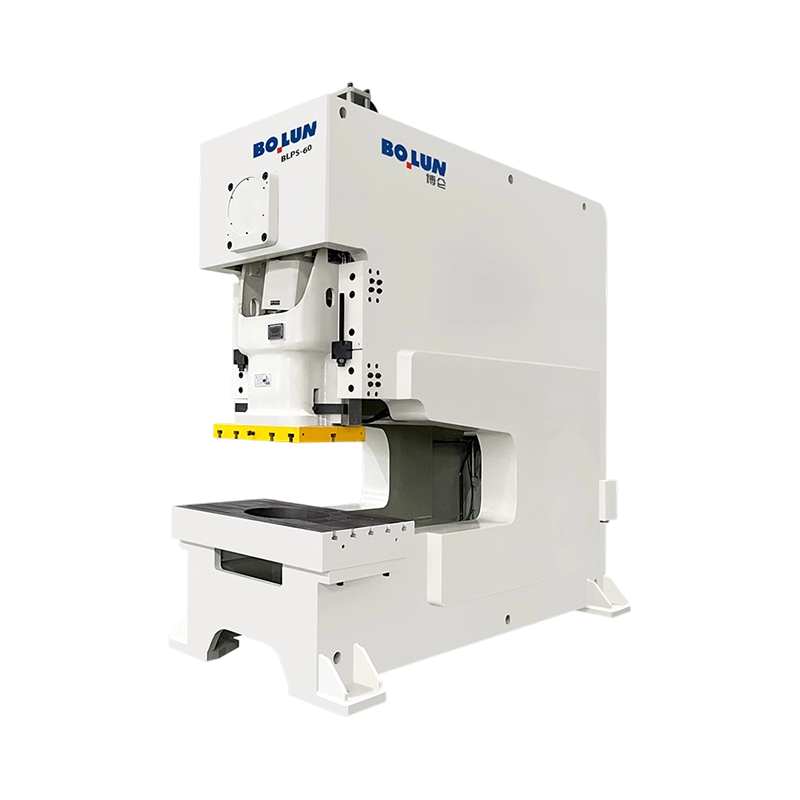
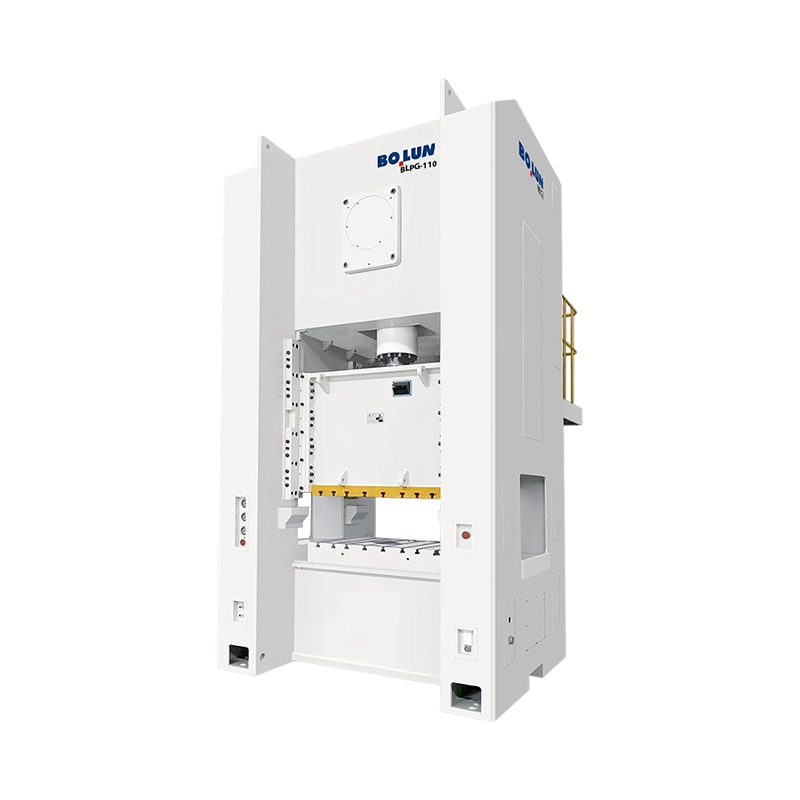
Der Rahmen ist die erste strukturelle Entscheidung und wird von der Teilegröße, der Zuführmethode und der Toleranz bestimmt. Eine Presse vom offenen Typ hat einen C-förmigen Rahmen, bei dem Antrieb und Schlitten nur von einer Seite getragen werden. Eine geschlossene Presse umschließt den Stößel auf beiden Seiten, sodass der Lastpfad symmetrisch ist.
Die Konsequenz ist einfach. Eine offene Presse bietet dreiseitigen Zugriff auf die Matrize, was das manuelle Beladen, die seitliche Zuführung langer Teile und einen schnellen Matrizenwechsel erleichtert, aber der Rahmen ist weniger steif und biegt sich unter Last stärker durch. Eine geschlossene Presse ist weitaus steifer und ist die übliche Wahl für Folgeverbundwerkzeuge, hohe Tonnagen, enge Toleranzen und alle Prozesse, bei denen die Parallelität der Stößel von entscheidender Bedeutung ist. Wenn das Teil lang ist und seitlich zugeführt werden muss, ist ein offener Rahmen mit tiefem Hals oft die einzig praktische Lösung; Wenn es sich bei dem Teil um ein Präzisionsstanzteil handelt, das mit hoher Geschwindigkeit hergestellt wird, gewinnt der geschlossene Rahmen fast immer bei der Werkzeugstandzeit. Eine detailliertere Behandlung der Kompromisse finden Sie in diesem Vergleich von offene und geschlossene Pressenkonstruktionen , das das Ablenkungsargument ausführlicher behandelt.
| Faktor | Offener Typ (C-Rahmen) | Geschlossener Typ (H-Rahmen) |
|---|---|---|
| Pfad laden | Asymmetrisch; Der Rahmen fungiert als Ausleger | Symmetrisch; beide Ständer teilen sich die Last |
| Durchbiegung unter Last | Höher, und der Schlitten neigt sich | Niedrig, mit deutlich geringerer Schlittenneigung |
| Zugriff auf die Matrize | Drei Seiten offen | Nur vordere und hintere Fenster |
| Typischer Tonnagebereich | Leicht bis mittel | Mittel bis sehr schwer |
| Am besten geeignet für | Einzelstationswerkzeuge, seitlich zugeführte lange Teile, Lohnfertiger und Kleinserien | Folgeverbund- und Transferwerkzeuge, Großserienstanzen, enge Toleranzen |
| Sterbe das Leben | Kürzer, wenn die Toleranz eng ist | Länger, da die Abstände stabil bleiben |
| Fußabdruck | Kompakt, leicht umzupositionieren | Größer, benötigt ein solides Fundament |
| Automatisierung fit | Einfach durch manuelle oder Roboterbeladung von der Seite | Gut geeignet für Coillinien, Transfers und die Automatisierung in der Druckmaschine |
Erwähnenswert ist ein Hybrid, der in der Praxis üblich ist: der halbgeschlossene oder der offene Rahmen. Es fügt eine teilweise Verbindung zwischen den Pfosten hinter der Rutsche hinzu, wodurch ein nützliches Maß an Steifigkeit wiederhergestellt wird, während der größte Teil des seitlichen Zugangs erhalten bleibt. Es ist ein sinnvoller Mittelweg für Betriebe, die sowohl Einzelstations- als auch mittelprogressive Arbeiten auf derselben Maschine ausführen müssen.
Die Rahmenstruktur entscheidet über die Steifigkeit. Der Antrieb bestimmt die Form des Hubs und damit die Bandbreite der Prozesse, die die Presse ausführen kann.
A Kurbelantrieb ist die einfachste und günstigste Lösung. Der Kurbelradius legt den Hub fest und die Schlittengeschwindigkeit folgt einer Sinuskurve, die in der Mitte des Abwärtshubs ihren Höhepunkt erreicht. Es ist schnell, effizient und ideal zum Stanzen, Lochen und Flachformen.
An Exzenter-Zahnradantrieb platziert ein Zahnrad zwischen dem Schwungrad und der Exzenterwelle. Das Getriebe reduziert die Geschwindigkeit und vervielfacht das Drehmoment, sodass eine schwerere Last mit demselben Motor- und Kupplungspaket bewegt werden kann. Exzentrische Zahnradpressen sind die traditionelle Lösung für Arbeiten mit großem Hub und hoher Tonnage, wie z. B. beim Formen großer Platten, bei denen der Stößel einen langen Weg zurücklegen und dennoch Kraft liefern muss.
A Antrieb umschalten verwendet ein Gestänge anstelle einer einzelnen Kurbel. Der mechanische Vorteil nimmt zum Ende des Hubs hin dramatisch zu, was zu einer langsamen Annäherung, einer kurzen Verweildauer und einer sehr hohen Kraft am Ende des Hubs führt. Aufgrund dieser Kombination eignen sich Kniehebelpressen gut für Kaltschmiede-, Präge- und Kalibriervorgänge, bei denen das Material gezwungen werden muss, in einen Gesenkhohlraum zu fließen, anstatt einfach abgeschert oder gebogen zu werden.
A Servoantrieb hebt die feste Beziehung zwischen Schlittenposition und Kurbelwinkel auf. Die Schiebebewegung wird zu einem programmierten Profil. Es kann sich schnell nähern, im Moment des Kontakts auf eine kontrollierte Geschwindigkeit verlangsamen, unter Last verweilen und mit hoher Geschwindigkeit zurückkehren. Beim Tiefziehen verringert sich dadurch die Gefahr des Reißens, da das Material mit einer Geschwindigkeit gezogen wird, die es tolerieren kann; Beim Umformen hochfester oder rückfedernder Werkstoffe ermöglicht es einen Kalibrierhub am Boden. Die gleiche Flexibilität unterstützt Multimode-Bewegungsprofile, die mit einer festen Kurbel nicht möglich wären.
| Antriebstyp | Schlagcharakteristik | Kraft am unteren Ende des Hubs | Typische Anwendungen |
|---|---|---|---|
| Kurbel | Sinusförmige Bewegung behoben | Nenntonnage near BDC | Stanzen, Lochen, Flachformen, allgemeines Stanzen |
| Exzentergetriebe | Fester, längerer Hub mit höherem Drehmoment | Hoch, anhaltend über eine längere Reise | Große Plattenformung, tiefe Teile, schwere Folgeverbundwerkzeuge |
| Umschalten | Verlangsamen Sie die Geschwindigkeit in Bodennähe mit einer kurzen Verweildauer | Sehr hoch, am Ende konzentriert | Kaltschmieden, Prägen, Kalibrieren, Dickstoffumformung |
| Servo | Programmierbares Profil, Verweilzeit und Rücklauf möglich | Kontrolliert und wiederholbar an jedem Punkt im Profil | Tiefziehen, rückfederungsempfindliches Umformen, mehrstufige Arbeitsgänge |
Die Wahl ist nicht rein technischer Natur. Eine Kurbelpresse kostet weniger und ist einfacher zu warten; Eine Servopresse kostet mehr, kann aber zwei herkömmliche Maschinen und eine Reihe manueller Vorgänge ersetzen. Die Wirtschaftlichkeit kommt in der Regel darauf an, wie viel von der Einsparung an Arbeitskräften und Sekundäroperationen über die Lebensdauer der Matrize wieder hereingeholt werden kann.
Fast jedes serienmäßig hergestellte Metallteil hat mindestens einmal eine Presse durchlaufen. Die Prozesse unterteilen sich in einige erkennbare Gruppen, und jede Gruppe stellt spezifische Anforderungen an die Maschine.
Beim Stanzen wird in einem Zug eine Form aus dem Blech geschnitten. Beim Piercing werden Löcher hineingestanzt. Bei beiden handelt es sich um Schervorgänge, die über eine sehr kurze Distanz ausgeführt werden, was bedeutet, dass sie perfekt zum oberen Ende der Kraftkurve passen. Die Anforderungen sind eine hohe Tonnage, ein steifer Rahmen, um den Matrizenabstand konstant zu halten, und schnelle Zyklen. Folgeverbundwerkzeuge stapeln das Stanzen, Lochen, Formen und Besäumen in einem Streifen und benötigen eine Presse mit geschlossenem Rahmen, einem starren Bett und einer guten Schlittenparallelität, da jede Station den Ausrichtungsfehler der davor liegenden Station übernimmt.
Diese Vorgänge verformen das Material, anstatt es zu trennen. Für das Biegen und leichte Umformen ist eine mäßige Kraft über einen längeren Weg erforderlich. Daher ist eine Presse mit einer angemessenen Hublänge und einem ausreichend dimensionierten Kissen das richtige Werkzeug. Prägen und Prägen erfordern das Gegenteil: extreme Kraft bei nahezu keinem Weg, und hier verdienen Kniehebel- und Exzentergetriebe ihren Platz.
Tiefziehen pulls a flat blank into a cup or shell, and the material must flow rather than stretch and tear. The force needed is moderate, but the slide must travel a long way and must do so at a speed the material can accept. This is the process where servo control makes the clearest difference, because the slide speed can be programmed independently at each stage of the draw. A servo press designed around this application, such as the  BLAS-125 Offene Einpunkt-Servopresse zum Tiefziehen Offene Einpunkt-Servopresse zum Tiefziehen und Strecken mit Direktantrieb mit hohem Drehmoment, einer Ausladung von 350 mm und einer Kapazität von 1250 kN. Produkt anzeigen → Die offene Einzelpunkt-Servopresse BLAS125 ist für das Tiefziehen ausgelegt und kombiniert einen langen, kontrollierbaren Hub mit einer Kissenanordnung, die eher für die Bearbeitung von Bechern als für einfaches Stanzen geeignet ist.
Kaltschmieden zwingt das Metall dazu, bei Raumtemperatur in eine Matrize zu fließen. Die Kräfte sind groß, die Verformung ist stark und die Last kommt in einem kurzen, kräftigen Impuls am unteren Ende des Hubs an. Kniehebelpressen sind genau für dieses Profil konzipiert: eine langsame, kraftvolle Annäherung, eine kurze Verweilzeit, bei der das Material den Hohlraum füllt, und eine schnelle Rückkehr. Maschinen dieser Klasse, wie zum Beispiel diese  BLKP-650 Kaltschmiede-Kniehebelpresse mit hoher Verformung Hochleistungskaltschmiede-Kniehebelpresse mit 6500 kN Kapazität, 8 mm Nenndruckhub, hochsteifem Rahmen und integriertem Auswerfer für schwere Umformarbeiten. Produkt anzeigen → Kniehebelpressen zum Kaltschmieden mit hoher Verformung basieren auf einer ausgewogenen Hubgeometrie, die den Stößel unter den außermittigen Belastungen, die Schmiedegesenke erzeugen, gerade hält, und auf einem Rahmen, der steif genug ist, um die Hohlraumabmessungen über Tausende von Zyklen hinweg beizubehalten.
Batteriegehäuse und ähnliche Gehäuse sind lange, dünnwandige Ziehteile, die in sehr großen Stückzahlen hergestellt werden. Der Prozess ist im Wesentlichen ein anspruchsvoller Ziehprozess mit engen Wandstärkentoleranzen, flachen, aber wiederholten Formungsschritten und der strengen Anforderung, dass die Teile flach und quadratisch herauskommen. Da die Teile häufig auf automatisierten Linien aus breiten Spulen hergestellt werden, benötigt die Presse ein breites Bett, einen starren geschlossenen oder schweren offenen Rahmen und die Fähigkeit, die Toleranz über die gesamte Bettbreite und nicht nur in der Mitte einzuhalten. Speziell angefertigte Maschinen wie diese  BLPC2-160 Offene Doppelpunkt-Batteriegehäusepresse mit hoher Tonnage Offene Doppelpunkt-Batteriehüllenpresse, positioniert für die Umformung von Batteriekomponenten in großem Maßstab und Batteriehüllenanwendungen in der Massenproduktion. Produkt anzeigen → Hochleistungs-Hochtonnage-Batteriepressen mit extrem stabiler Batterie sind für diese Kombination aus Bettbreite, Tonnage und Wiederholgenauigkeit konfiguriert.
Nicht jeder Job passt in einen kompakten Werkzeugbereich. Breite Platten, Gerätehüllen und lange Strukturabschnitte benötigen entweder ein breites Bett oder eine tiefe Kehle, die das Material neben der Rutsche passieren lässt. Deep-Throat-Offenpressen gibt es genau aus diesem Grund: Sie tauschen eine gewisse Steifigkeit gegen die Möglichkeit, ein großes Blech durch die Seite der Maschine zuzuführen, während die Matrize auf dem Bett montiert bleibt.
Die Pressenauswahl geht am häufigsten schief, wenn der Prozess nach dem Kauf der Maschine definiert wird. Die umgekehrte Reihenfolge dauert in der Angebotsphase länger und spart später Monate.
Die Reihenfolge ist wichtig, da jeder Schritt den nächsten einschränkt. Eine Änderung der Zeichnungstiefe kann beispielsweise einen längeren Hub erzwingen, wodurch sich die Schließhöhe ändert und möglicherweise eine völlig andere Rahmengröße erforderlich wird. Wenn man den Prozess zunächst einfriert, entfällt das meiste Hin und Her.
Der Kaufpreis einer Druckmaschine ist der kleinste Betrag ihrer Lebenszeitkosten. Die größeren Zahlen beziehen sich auf Werkzeuge, Energie, Wartung und ungeplante Ausfallzeiten und werden durch vor Jahren getroffene Spezifikationsentscheidungen beeinflusst.
Die Lebensdauer des Werkzeugs hängt von der Ausrichtung ab. Jeder zehntel Millimeter Schlittenneigung oder Rahmendurchbiegung erscheint als ungleichmäßiger Matrizenabstand, und ungleichmäßiger Abstand bedeutet Grate, Kantenverschleiß, Abrieb und gerissene Stempel. Eine Presse, die für die jeweilige Aufgabe steif genug ist, wird den Unterschied bei den Rahmenkosten häufig allein durch eine längere Lebensdauer der Matrizen ausgleichen, insbesondere bei Folgeverbundwerkzeugen, bei denen ein Ausfall einer einzelnen Station die gesamte Linie lahmlegt.
Der Energieverbrauch wird von der Schwungrad- und Motordimensionierung dominiert. Eine Presse mit einem übergroßen Schwungrad erholt sich zwischen den Hüben schneller von der Geschwindigkeit und zieht einen gleichmäßigeren Strom, während eine Presse, die am Limit läuft, den Motor stark einschaltet und das Gehäuse erwärmt. Bei Servopressen ändert sich das Bild: Der Antrieb verbraucht während des Formens Spitzenstrom, sodass die Stromversorgung, die Verkabelung und etwaige Energierückgewinnungsmaßnahmen bereits in der Spezifikationsphase und nicht erst bei der Inbetriebnahme berücksichtigt werden müssen.
Sicherheitsanforderungen sind nicht verhandelbar und werden immer spezifischer. Mechanische Schutzvorrichtungen, verriegelte Tore, Lichtvorhänge mit Stummschaltung für den automatischen Vorschub, Zweihandsteuerung für manuelle Ladestationen und ein Bremsüberwachungssystem, das die Bremsleistung überprüft, sind die normale Grundausstattung. Tonnageüberwachung und Gesenkschutz sind in der Praxis gleichermaßen wichtig, denn sie führen dazu, dass ein schleichender Werkzeugausfall zu einem Stillstand der Maschine und einem entsprechenden Hinweis im Wartungsprotokoll führt.
Zwei weitere Kosten werden regelmäßig unterschätzt. Für das Gegengewicht, die Kupplungsbetätigung und die pneumatischen Kissen wird Druckluft verwendet, und Undichtigkeiten in diesem Kreislauf zeigen sich in unregelmäßiger Kupplungsreaktion und abweichendem Gleitgleichgewicht. An zweiter Stelle steht die Schmierung: Automatische Umwälzsysteme mit Filterung und Drucküberwachung wandeln das, was früher eine manuelle tägliche Aufgabe war, in einen planmäßigen Filterwechsel um, und sie fangen eine ausgefallene Pumpe auf, bevor es zu einer Beschädigung kommt.
Eine mechanische Presse ist eine robuste Maschine, aber sie verschleißt an vorhersehbaren Stellen, und der Verschleiß ist messbar, lange bevor er in den Teilen sichtbar wird.
Eine Druckmaschine, die nach einem Zeitplan gewartet wird, kann jahrzehntelang laufen. Ein Druckdurchlauf, bis etwas kaputt geht, erfordert in der Regel eine Matrize, eine Produktionswoche und eine Kundenbeziehung. Der Kostenunterschied zwischen den beiden Ansätzen ist hauptsächlich administrativer Natur: eine Checkliste, eine Reihe von Toleranzen und jemand, der für die Aufzeichnung der Zahlen verantwortlich ist.
Im letzten Schritt wird überprüft, ob die angebotene Maschine auch in fünf Jahren noch geeignet ist, wenn sich der Teilemix geändert und die Toleranzen verschärft haben. Ein paar Kontrollen decken den Großteil des Risikos ab.
Lieferanten mit eigener Fertigung beantworten diese Fragen eher mit Zeichnungen und Maßen als mit Adjektiven. Bolun zum Beispiel baut sein Pressensortiment auf der Grundlage eines vollständigen Produktionskettensystems auf, das Design, Herstellung der Kernkomponenten und Endmontage umfasst. Dies ist die Anordnung, die ein Lastdiagramm und eine Durchbiegungszahl aussagekräftig und nicht nur ungefähr macht. Käufer bewerten a Lieferant von Kraftpressen sollten die Möglichkeit, diese Zahlen auf Anfrage zu produzieren, als ersten Filter betrachten, lange bevor der Preis in die Diskussion kommt.
Eine Kraftpresse ist eine einfache Idee, die mit ungewöhnlicher Präzision umgesetzt wird: Sie speichert Energie in einer rotierenden Masse, gibt sie über eine Verbindung ab, die die Kraft vervielfacht, und führt das Ergebnis so präzise aus, dass eine Matrize Zehntausende Male am Tag Metall auf den Bruchteil eines Millimeters schneiden, biegen oder ziehen kann. Aus diesem Satz folgt alles, worauf es in der Spezifikation ankommt.
Die Tonnage gibt Ihnen die Obergrenze an. Die Kraftkurve zeigt Ihnen, wo im Zug Sie sie einsetzen können. Der Rahmen gibt an, wie viel davon zentriert auf dem Würfel bleibt. Der Antrieb teilt Ihnen mit, ob die Bewegung fest oder programmierbar ist. Das Polster, das Bett und die Schließhöhe verraten Ihnen, ob Ihr Werkzeug hineinpasst und ob es übersteht.
Wenn Sie diese fünf Dinge richtig machen, wird die Druckmaschine zur uninteressantesten Maschine im Werk, und das ist genau das, was sie sein sollte. Wenn Sie sie falsch verstehen, wird es zum Flaschenhals, mit dem jedes Gespräch beginnt.
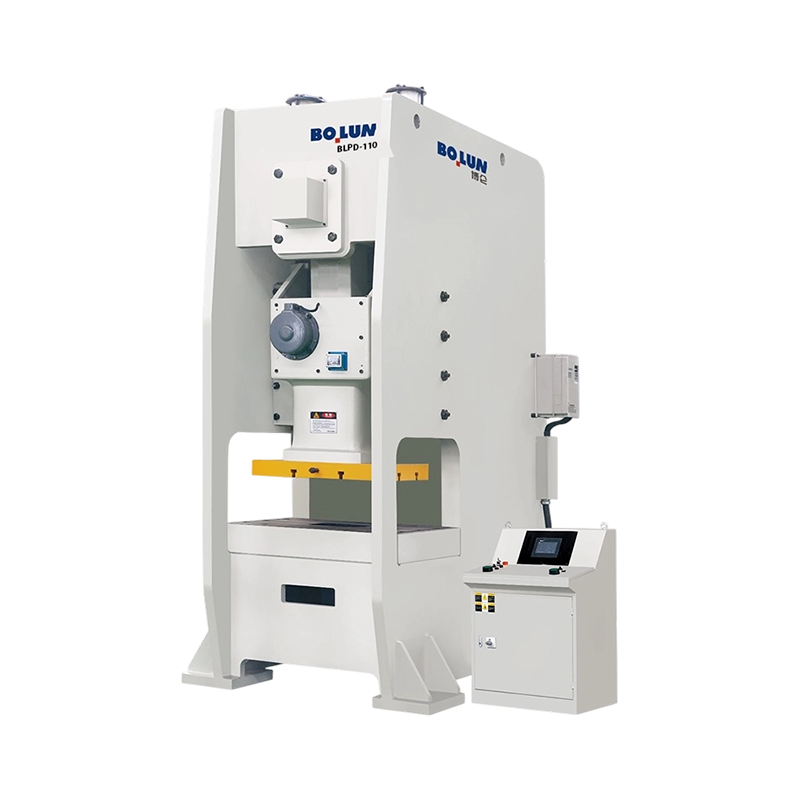


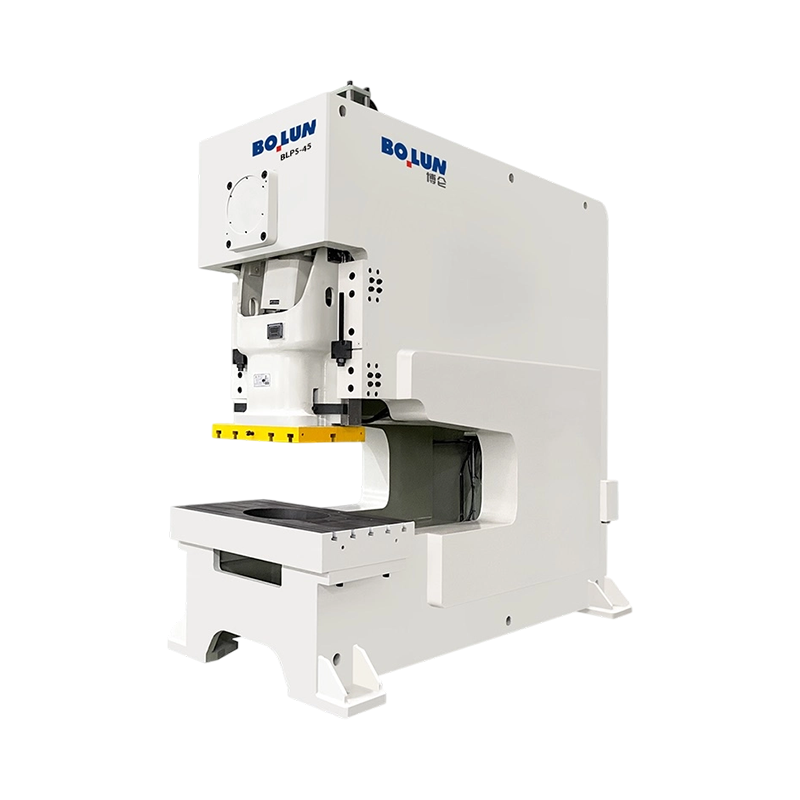
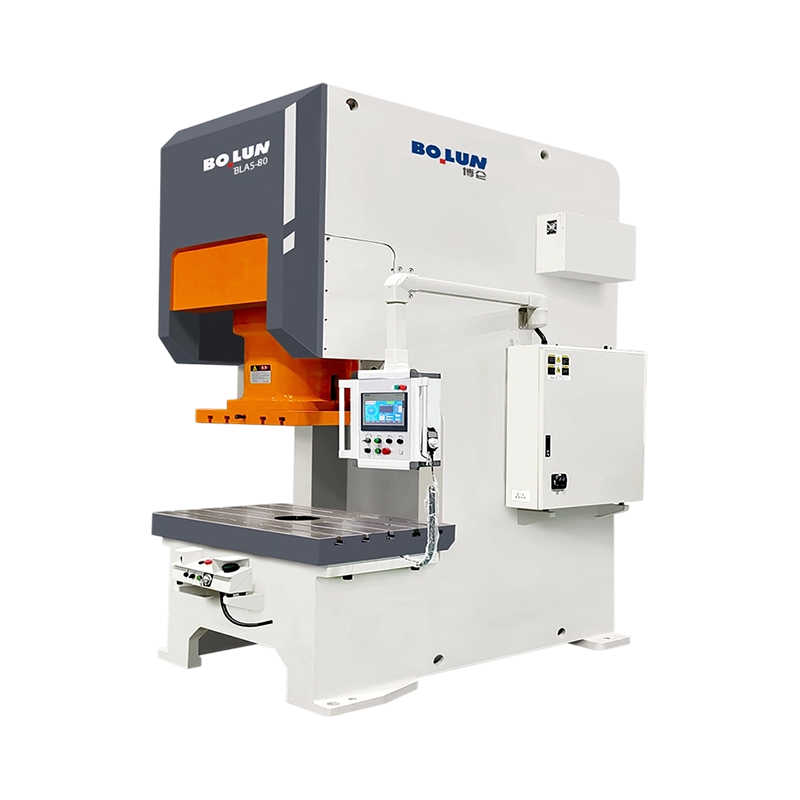
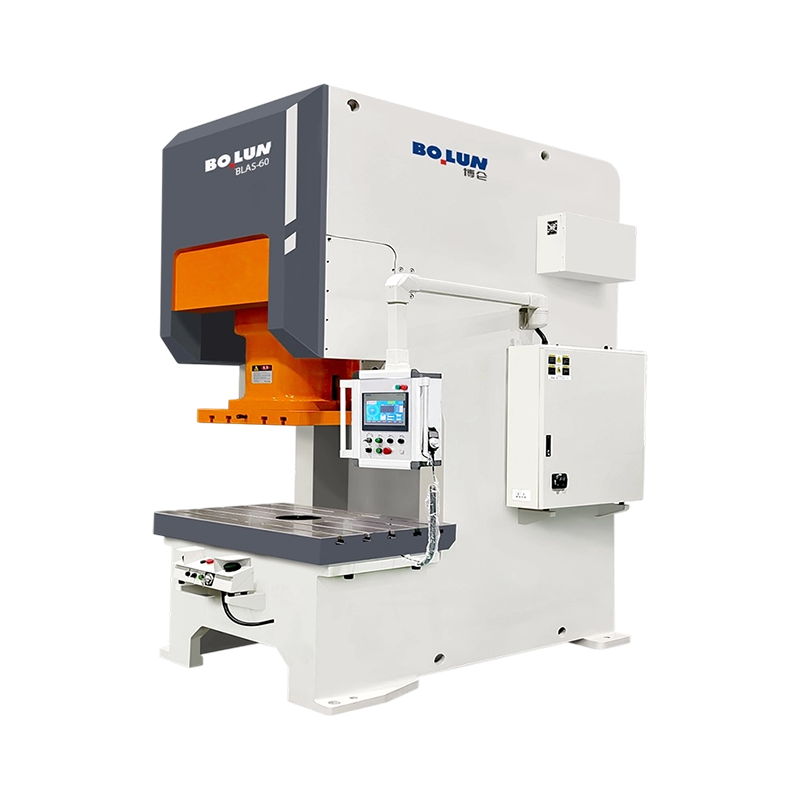
Stellen Sie eine 160-Tonnen-Presse mit offenem Rahmen und eine 160-Tonnen-...
Single-Point-Design Ein Eintriebsanschluss...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An ...
Ein Kaltschmiedegesenk kündigt sein Scheitern selten im Voraus an. Eines T...
Zwei Pressen können beide ein 200-Tonnen-Typenschild tragen und dennoch se...
Wenn Sie planen, mittlere oder kleine Metallteile in großen Stückzahlen he...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

