
Ein Beschaffungsingenieur, der ein Angebot für eine hydraulische 200-Tonnen-Presse mit einem Angebot für eine mechanische 200-Tonnen-Presse vergleicht, findet oft zwei unterschiedliche Maschinen, zwei unterschiedliche Kostenstrukturen und zwei unterschiedliche Produktionsversprechen, selbst wenn die Tonnagezahl identisch ist. Das liegt daran, dass mit „Kraftpresse“ normalerweise eine mechanische Presse gemeint ist, die von einem Schwungrad, einer Kupplung, einer Kurbelwelle, einem Exzentergetriebe oder einem Kniehebelgestänge angetrieben wird, während eine hydraulische Presse unter Druck stehendes Öl in einem Zylinder verwendet, um Kraft zu erzeugen. Der praktische Unterschied liegt nicht nur in der Stromquelle. Es verändert, wie sich durch den Hub Kraft aufbaut, wie schnell sich der Schlitten bewegt, wie einfach die Kraft angepasst werden kann, was bei einer Überlast passiert und welche Art von Werkzeug und Wartung die Werkstatt einplanen muss.
Die kurze Antwort: Entscheiden Sie sich für eine Kraftpresse, wenn beim Stanzen und Umformen in großen Stückzahlen Geschwindigkeit, Wiederholgenauigkeit und niedrige Kosten pro Teil erforderlich sind. Wählen Sie eine hydraulische Presse, wenn der Prozess volle Hubkraft, einstellbaren Druck, lange Verweildauer, Tiefziehen oder Flexibilität bei kleinen Volumina erfordert. Wenn für den Auftrag sowohl programmierbare Bewegung als auch mechanische Geschwindigkeit erforderlich sind, ist eine Servopresse der Mittelweg. Der Rest dieses Vergleichs erklärt, woher diese Unterschiede kommen und wie sie sich auf echte Kaufentscheidungen auswirken.
Bei einer mechanischen Presse dreht der Motor ein Schwungrad, das kinetische Energie speichert. Eine Kupplung überträgt diese Energie auf eine Kurbelwelle, eine Exzenterwelle oder einen Kniehebelmechanismus, und der Schlitten bewegt sich in einem festen mechanischen Zyklus auf und ab. Die am Schlitten verfügbare Kraft ist nicht konstant. Sie steigt, wenn sich der Kurbelwinkel dem unteren Totpunkt nähert, wo der mechanische Vorteil am größten ist. Aus diesem Grund kann eine mechanische Presse mit einer Nennleistung von 200 Tonnen in der Mitte des Hubs weit weniger als 200 Tonnen liefern, am unteren Ende des Hubs jedoch ihre volle Leistung erreichen.
Dieses Verhalten ist ideal zum Stanzen, Lochen, Besäumen, Flachformen und vielen Stanzvorgängen, da die Arbeit in der Nähe des unteren Totpunkts stattfindet, wo die Presse am stärksten ist. Der feste Zyklus macht es außerdem schnell und mit hoher Wiederholgenauigkeit. Sobald der Stößel eingestellt und die Matrize korrekt ist, folgt jeder Hub nahezu der gleichen Bewegung. Der Nachteil besteht in der eingeschränkten Flexibilität: Eine Änderung der Kraftkurve bedeutet in der Regel einen Wechsel der Maschine, des Antriebs oder des Werkzeugs.
Eine hydraulische Presse baut Kraft durch hydraulischen Druck auf, der auf einen Kolben oder Stößel wirkt. Das Pumpen-, Ventil- und Zylindersystem kann den Druck über einen Großteil des Hubs aufrechterhalten, sodass die Kraft nahezu konstant ist. Die Druckeinstellung kann häufig über ein Überdruckventil oder eine Proportionalsteuerung angepasst werden, und der Schieber kann für eine festgelegte Zeit unter Last verweilen. Dadurch eignen sich hydraulische Pressen zum Tiefziehen, Formpressen, Prägen, Richten und für Prozesse, bei denen das Material unter Druck gehalten und nicht an einem einzigen Punkt geschlagen werden muss.
Die Schlaganfallkontrolle ist einer der deutlichsten Unterschiede. Eine mechanische Presse hat eine Hublänge, die durch den Kurbelradius oder die exzentrische Geometrie festgelegt ist. Bei einigen Konstruktionen kann die Position des unteren Totpunkts angepasst werden, das grundlegende Bewegungsprofil wird jedoch vom Antrieb festgelegt. Eine hydraulische Presse kann mit einem viel längeren, einstellbaren Hub gebaut werden und die Stößelgeschwindigkeit und der Stößeldruck können für verschiedene Teileprogramme geändert werden. Diese Flexibilität ist wertvoll, wenn eine Werkstatt mehrere Aufträge auf einer Maschine ausführt oder wenn ein tiefes Teil eine langsame Umformung und eine Druckhaltung erfordert.
Servopressen sind keine hydraulischen Maschinen, aber sie verwischen die alten Kategorien. Da der Servomotor den Stößel an ausgewählten Positionen umkehren, anhalten oder verlangsamen kann, kann eine Servopresse eine Bewegungskurve zum Ziehen oder Formen ohne die Energieverluste eines Hydrauliksystems erstellen. Für eine Werkstatt, die eine hydraulische Prozesssteuerung mit der Geschwindigkeit einer mechanischen Presse benötigt, ist eine Doppelpunkt-Servopresse mit geschlossenem Rahmen oft die produktivere Wahl.
Bei der Geschwindigkeit gewinnen mechanische Kraftpressen normalerweise. Eine mechanische Presse kann mit hohen Hüben pro Minute arbeiten, mit schnellen Anfahr-, Arbeits- und Rückfahrabschnitten des Zyklus. Hydraulische Pressen sind im Allgemeinen langsamer, da Öl durch das System gepumpt und ventiliert werden muss und der Stößel möglicherweise eine kontrollierte Beschleunigung und Verzögerung benötigt. Bei einer hochvolumigen Stanzlinie, die Millionen kleiner Teile herstellt, wirkt sich dieser Geschwindigkeitsunterschied direkt auf die Arbeitskosten, die Maschinenanzahl und die Stellfläche aus.
Hydraulische Pressees can still be productive in low-volume or high-mix work because setup and force adjustment may be faster. They also handle long dwell times that would be difficult or impossible on a standard mechanical press. The table below summarizes the practical trade-offs buyers should compare before requesting a final quotation.
| Variabel | Hydraulische Presse | Kraftpresse |
|---|---|---|
| Kraftquelle | Hydraulikflüssigkeit unter Druck | Mechanisches Schwungrad, Kupplung, Kurbel, Exzentergetriebe oder Kniehebel |
| Kraft über Hub | Nahezu konstant; einstellbar | Variiert je nach Kurbelwinkel; Höhepunkt nahe dem unteren Totpunkt |
| Schlaganfallkontrolle | Einstellbar, oft programmierbar | Befestigung durch Kurbel oder Exzenter; Servo ermöglicht programmierbare Kurve |
| Geschwindigkeit | Langsamer, insbesondere An- und Rückflug | Schnell, wiederholbar, hohe Hübe pro Minute |
| Überlastschutz | Überdruckventil und Druckbegrenzung | Hydraulische Überlastung, Scherbolzen oder Kupplungsschlupf |
| Typische Passform | Tiefer Zug, geringes Volumen, Vollhubkraft, Versuche | Stanzen, Stanzen, Umformen, Großserienproduktion |
Das Überlastungsverhalten ist wichtig, wenn ein Chip falsch ausgerichtet ist oder ein Rohling doppelt gestapelt ist. Eine hydraulische Presse kann die Kraft durch ein Entlastungsventil begrenzen, sodass das System blockiert oder umgeht, bevor der Rahmen und die Werkzeuge einen zerstörerischen Stoß sehen. Eine mechanische Presse benötigt eine andere Schutzstrategie, beispielsweise einen hydraulischen Überlastzylinder, einen Scherstift oder eine Rutschkupplung. Diese Systeme funktionieren, müssen jedoch nach einem Ereignis möglicherweise überprüft und zurückgesetzt werden.
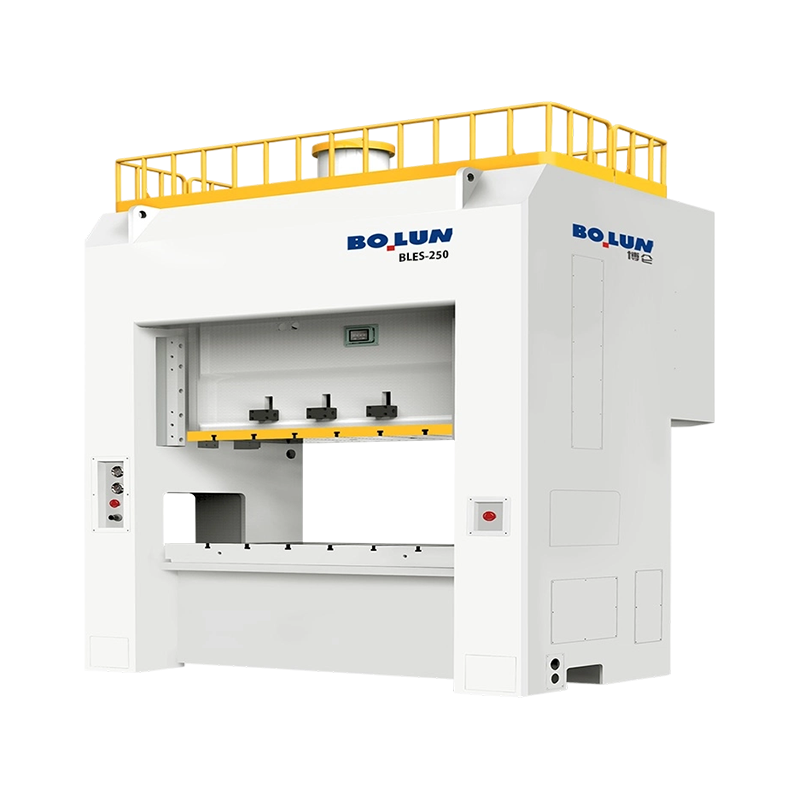 BLES-250 Doppelpunkt-Servopresse mit geschlossenem Rahmen zum Tiefziehen Geschlossene Doppelpunkt-Servopresse mit 2500 kN Kapazität, 25.200 J Energie und stabiler Lastverteilung für große Präzisionsstanz- und Tiefzieharbeiten. Produkt anzeigen →
Auch Werkzeugausstattung und Genauigkeit unterscheiden sich. Mechanische Pressen sind für ihre hervorragende Wiederholgenauigkeit im unteren Totpunkt bekannt, was eine gleichmäßige Teiledicke beim Stanzen und Prägen unterstützt. Hydraulische Pressen können mit einer Regelung im geschlossenen Regelkreis sehr genau sein, aber Öltemperatur, Ventilreaktion und Druckstabilität müssen verwaltet werden. Beim Tiefziehen hat die hydraulische Presse oft den Vorteil, dass sie den Druck halten kann, während das Material fließt. Beim Hochgeschwindigkeitsstanzen ist die mechanische Presse meist im Vorteil, da der Zyklus schnell ist und der Kraftverlauf vorhersehbar ist.
Die meisten Kauffehler passieren, wenn ein Geschäft nur die Tonnage vergleicht. Eine hydraulische 300-Tonnen-Presse und eine mechanische 300-Tonnen-Presse sind nicht austauschbar, nur weil die Zahlen übereinstimmen. Die richtige Übereinstimmung hängt von der Prozessenergie, der Hubposition, in der gearbeitet wird, der erforderlichen Verweildauer und der Produktionsrate ab. Im Allgemeinen sieht die Anwendungskarte so aus:
Der Anfangspreis ist nur eine Zahl im Angebot. Eine mechanische Kraftpresse verfügt in der Regel über einen einfacheren Antriebsstrang und geringere Kosten pro Hub bei hohem Volumen, erfordert jedoch ein robustes Fundament, eine sorgfältige Wartung der Kupplung und Bremse sowie einen ordnungsgemäßen Werkzeugschutz. Der Betrieb einer hydraulischen Presse kann teurer sein, da die Pumpe und das Kühlsystem auch zwischen den Hüben Energie verbrauchen und Ölreinheit, Filterung und Dichtungszustand zu Routineproblemen werden. Bei der kontinuierlichen Produktion gewinnt die mechanische Presse oft an Energie pro Teil; Die hydraulische Presse gewinnt oft an Flexibilität pro Teil bei Arbeiten mit hohem Mischaufwand.
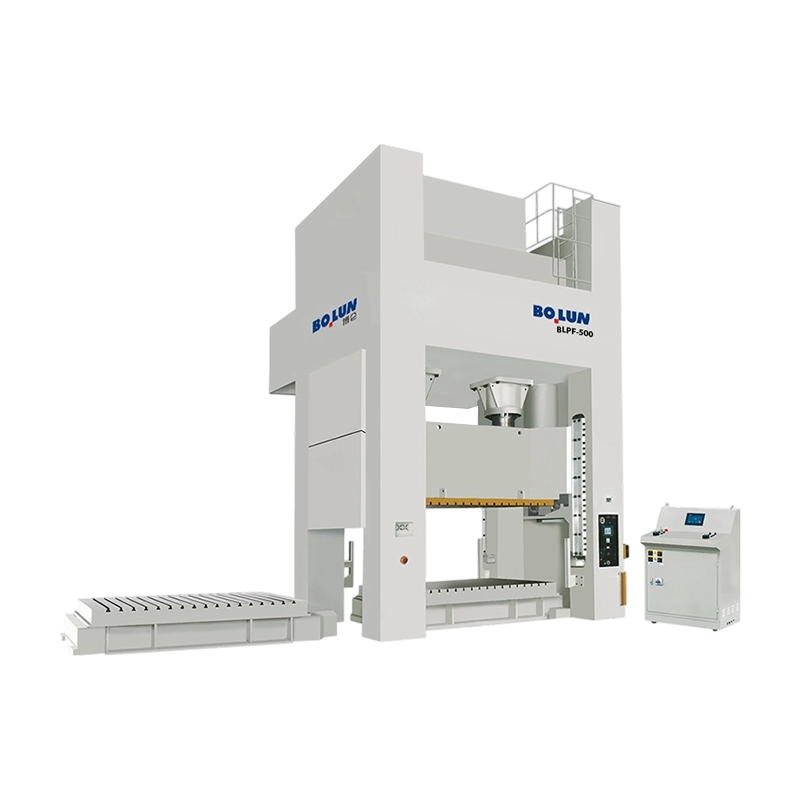 BLPF-500 geschlossene Breitbett-Exzenter-Doppelpunkt-Zahnradpresse Geschlossene Breitbett-Doppelpunkt-Exzenter-Zahnradpresse mit einer Kapazität von 5.000 kN und einem Tisch von 3.300 x 1.300 mm für die Herstellung großer Folgeverbundwerkzeuge und Bleche. Produkt anzeigen →
Ein weiterer praktischer Faktor ist die Stockwerk-zu-Stock-Zeit. Eine mechanische Presse mit automatischer Beschickung, einer Spulenlinie und einem schnellen Werkzeugwechsel kann mit wenigen Bedienern eine sehr hohe Leistung erzielen. Eine hydraulische Presse benötigt möglicherweise längere Zykluszeiten, kann jedoch Aufgaben ausführen, für die mehrere mechanische Pressen oder spezielle Kissensysteme erforderlich wären. Die Entscheidung sollte auf der Teilefamilie, dem jährlichen Volumen, der Umrüsthäufigkeit und dem Qualifikationsniveau des Wartungsteams basieren.
Beginnen Sie mit dem Prozess, nicht mit der Maschinenkategorie. Notieren Sie Material, Dicke, Teilegröße, erforderliche Kraft in jeder Hubphase, Hublänge, Hübe pro Minute, Verweilzeit und Matrizengewicht. Fragen Sie dann, ob die Kraft über den gesamten Hub konstant sein oder in der Nähe des unteren Totpunkts konzentriert sein muss. Wenn die Antwort eine konstante Kraft ist, ist eine hydraulische Presse normalerweise die natürliche Lösung. Wenn die Antwort Spitzenkraft nahe am Boden bei hoher Geschwindigkeit ist, ist eine mechanische Kraftpresse normalerweise die bessere Investition. Wenn sich die Antwort je nach Auftrag ändert, bietet eine Servopresse möglicherweise das größte Prozessfenster.
 BLKP-650 Kniehebel-Kaltschmiedepresse Kniehebel-Kaltschmiedepresse mit 6500 kN Kapazität, integriertem Auswerfer und hochsteifem Rahmen für dickwandige Bauteile, die eine stabile Verformung und kontrollierte Umformung erfordern. Produkt anzeigen →
Überprüfen Sie auch die Struktur, die die Kraft überträgt. Offene Pressen bieten einen guten Zugang für große oder unhandliche Teile, während Pressen mit geschlossenem Rahmen einer Durchbiegung standhalten und den Matrizenbereich bei hoher Belastung stabiler halten. Für das Kaltschmieden werden häufig mechanische Kniehebelpressen ausgewählt, da die Verbindung die Kraft am unteren Ende des Hubs vervielfacht und einen mechanischen Vorteil bietet, den hydraulische Systeme möglicherweise nur schwer mit der gleichen Taktrate erreichen können. Einen umfassenderen Rahmen zu Rahmenstilen und deren Auswirkungen auf die Produktion finden Sie hier Offene vs. geschlossene Kraftpressenführung .
Die wesentlichen Unterschiede zwischen einer hydraulischen Presse und einer Kraftpresse liegen in der Krafterzeugung, der Hubsteuerung, der Geschwindigkeit, dem Überlastverhalten und der Prozesspassung. Eine Kraftpresse nutzt gespeicherte mechanische Energie und einen festen oder programmierbaren mechanischen Zyklus, um eine hohe Geschwindigkeit und Wiederholgenauigkeit mit maximaler Kraft nahe dem unteren Totpunkt zu liefern. Eine hydraulische Presse nutzt Flüssigkeitsdruck, um über den gesamten Hub eine einstellbare, nahezu konstante Kraft zu liefern, mit mehr Flexibilität, aber im Allgemeinen geringeren Zyklusraten. Keines von beiden ist allgemein besser. Die richtige Wahl ist diejenige, die der Kraftkurve, der Verweildauer, dem Volumen und den Werkzeuganforderungen der Teile entspricht, die Sie tatsächlich bearbeiten.


Wenn Sie planen, mittlere oder kleine Metallteile in großen Stückzahlen he...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An ...
Was ist eine Kraftpresse? A Eine Kraftpresse – auch Prägepress...
Überblick über die Power Press-Technologie: Von den Grundlagen bis zur Geräte...
Ein Käufer, der eine 45-Tonnen-Offenspaltpresse für eine Bracket-Linie ver...
Kraftpressmaschinen werden hauptsächlich in zwei Kategorien einge...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

