
Ein Käufer, der eine 45-Tonnen-Offenspaltpresse für eine Bracket-Linie vergleicht, erhält oft zwei Angebote, die auf dem Papier nahezu identisch aussehen: gleiche Tonnageklasse, ähnliche Bettgröße, ähnlicher Preis. Der Unterschied zeigt sich später – beim Einsetzen der Matrize, beim außermittigen Lochen oder bei einem Tiefziehvorgang, der eine höhere Kraft im Hub benötigt, als die Presse liefern kann. Aus diesem Grund sollte die Auswahl einer offenen Pressmaschine mit dem Umformvorgang und nicht mit einer Katalogseite beginnen.
Fazit zunächst: Eine offene Pressmaschine ist in der Regel die bessere Wahl, wenn für den Auftrag ein schneller Werkzeugzugriff, kurze Umrüstzeiten und ein moderates Tonnagefenster erforderlich sind. Eine Presse mit geschlossenem Rahmen ist die sicherere Wahl, wenn außermittige Belastungen, Tiefziehen oder langfristige Genauigkeit im Vordergrund stehen. Die eigentliche Entscheidung hängt von der Kraft beim Arbeitshub, der Rahmenauslenkung, der Schließhöhe, der Bettgröße und der Steuerstrategie ab – nicht nur von der Tonnage.
Eine Presse vom offenen Typ, oft auch als Open-Gap- oder C-Frame-Presse bezeichnet, lässt die Vorderseite und oft auch die Rückseite und die Seiten offen, um den Zugang zu den Werkzeugen zu ermöglichen. Dieses Layout ist praktisch zum Stanzen, Lochen, Biegen, Beschneiden, Flachziehen und für gemischte Produktionsarbeiten, bei denen die Matrizen mehrmals täglich gewechselt werden. Durch den offenen Hals kann ein Bediener oder Roboter den Matrizenbereich auch leichter erreichen als bei einer Maschine mit geschlossenem Rahmen.
Der Kompromiss ist die Steifigkeit. Der Rahmen hat im Wesentlichen eine C-Form und verformt sich daher unter Belastung. Das macht es nicht minderwertig; Dadurch ist es für ein anderes Berufsprofil geeignet. Eine Presse mit geschlossenem Rahmen umgibt den Lastpfad mit Ständern und ist im Allgemeinen steifer, was bei engen Werkzeugabständen, schweren außermittigen Lasten und Prozessen, die eine konsistente Parallelität zwischen Stößel und Bett erfordern, hilfreich ist. Der praktische Vergleich sieht so aus:
| Rücksichtnahme | Offene Druckmaschine | Geschlossene Presse | Praktische Wirkung |
|---|---|---|---|
| Der Zugriff | Üblich ist ein dreiseitiger Zugang | Der Zugang ist durch Pfosten begrenzt | Der offene Typ begünstigt häufiges Wechseln und manuelles Zuführen |
| Rahmensteifigkeit | Niedriger als ein geschlossener Rahmen mit ähnlicher Tonnage | Höher und symmetrischer | Enger Spielraum und außermittige Arbeiten erfordern bei offenen Typen eine genauere Prüfung |
| Bett und Hals | Breite Betten stehen zur Verfügung; Die Ausladungstiefe begrenzt die Teilhüllkurve | Große Betten und lange Züge sind häufig | Große Paneele erfordern möglicherweise eine Deep-Throat- oder Closed-Frame-Konstruktion |
| Typische Arbeit | Lochen, Biegen, Beschneiden, Flachziehen, Prägen von Batteriegehäusen | Schweres Ziehen, Präzisionsformen, Stanzen mit hoher Tonnage | Die Tonnagekurve und das Gesenklastprofil entscheiden über die endgültige Übereinstimmung |
Das Open-Type-Sortiment von Bolun spiegelt diese Logik wider. Es umfasst Einpunkt-BLPA-Modelle, Doppelpunkt-BLPC-Modelle, Deep-Throat-BLPS-Modelle, servoangetriebene BLAS-Modelle und Batteriegehäuse-BLPC2-Modelle. Die Modellfamilie ist wichtig, denn ein Doppelspitzenrahmen, eine tiefe Ausladung oder ein Servoschlitten verändern die Art der Arbeit, die die Presse aufnehmen kann – nicht nur den Preis.
Die Nenntonnage ist nirgendwo im Hub eine pauschale Zahl. Bei einer mechanischen Presse ändert sich die verfügbare Kraft über den Hub, und die Nennleistung ist normalerweise an eine bestimmte Arbeitsposition über dem unteren Totpunkt gebunden. Eine Matrize, die zu Beginn des Hubs eine hohe Kraft benötigt, kann eine Presse überlasten, deren Nennkraft auf dem Typenschild angemessen erscheint. Aus diesem Grund kann eine 63-Tonnen-Presse für einen Auftrag sicherer als eine 80-Tonnen-Presse und für einen anderen schwächer sein.
Halten Sie für eine erste Schätzung die berechnete Spitzenformkraft unter etwa 70–80 % der Nennkapazität und überprüfen Sie dann die Tonnagekurve beim tatsächlichen Arbeitshub. Rechnet ein Teil mit 52 Tonnen, reicht ein 63-Tonnen-Rahmen nicht automatisch aus. Die Anordnung der Matrize, die Materialstärke, die Zugfestigkeit, die Scherfläche und die Ziehtiefe beeinflussen alle das Kraftprofil. Beim Tiefziehen kann die Kraft über eine längere Strecke hoch bleiben; Zum Ausblenden kann es in der Nähe des Bodens zu einem scharfen Spitzenwert kommen.
Die zweite Falle ist die außermittige Belastung. Eine Presse kann zwar für 100 Tonnen mittig ausgelegt sein, aber wenn die Matrize weit auf einer Seite des Stößels platziert ist, führt dies zu einer Neigung des Stößels, einer ungleichmäßigen Belastung der Leisten und einem schlechten Matrizenspiel. Bei einer offenen Presse ist dieser Effekt stärker ausgeprägt, da sich der Rahmen selbst durchbiegt. Fragen Sie nach der zulässigen außermittigen Belastung und der Parallelität des Stößels unter Last, nicht nur nach der statischen Ebenheit des Bettes.
Durchbiegung ist kein zu beseitigender Mangel; Es ist eine Eigenschaft, die verwaltet werden muss. Unter Last neigt der Spalt in einem C-Rahmen dazu, sich zu schließen, und der Stößel kann sich relativ zum Bett leicht neigen. Das Ergebnis kann ein ungleichmäßiger Stempeleintritt, ein schnellerer Matrizenverschleiß oder eine Grathöhe sein, die über das Band wandert. Beim allgemeinen Lochen und Biegen kann eine gut gebaute Presse vom offenen Typ eine akzeptable Genauigkeit erreichen. Bei einer Matrize mit einem Abstand zwischen Stempel und Matrize von 0,03 bis 0,05 mm pro Seite sind die Durchbiegung des Rahmens und die Führung des Stößels von mehr als 20 Tonnen zusätzlicher Nennkapazität.
Achten Sie bei der Beschaffung auf die Durchbiegung bei Nennlast, die Parallelität des Stößels über den Arbeitshub und die Ebenheit des Bettes. Ein Anbieter, der Messdaten liefern kann, lässt sich besser vergleichen als einer, der nur „hohe Steifigkeit“ angibt. Wenn es sich bei der Anwendung um Feinstanzen, eine sehr enge Ebenheit oder eine progressive Matrize mit langer Auflage handelt, kann eine Konstruktion mit geschlossenem Rahmen die wirtschaftlichere Lösung sein, da sie den Umfang der in das Werkzeug integrierten Genauigkeitskompensation reduziert.
Aus diesem Grund verwenden die offenen Einpunkt- und Doppelpunktmodelle von Bolun unterschiedliche Rahmen- und Schlittenanordnungen. Ein kompaktes BLPA-Modell eignet sich für kleinere Werkzeuge und häufiges Wechseln; Ein breiteres BLPC-Modell bietet mehr Bettfläche und zwei Verbindungspunkte für Matrizen, die eine bessere Lastverteilung über den Schlitten benötigen.
Eine Presse kann eine ausreichende Presskraft haben und trotzdem unbrauchbar sein, weil die Matrize nicht hineinpasst. Überprüfen Sie den Werkzeugumfang, bevor Sie den Preis vergleichen. Die nützliche Checkliste umfasst:
Ein häufiges Beschaffungsrisiko besteht darin, Teile nach Zeichnung zu kaufen und den Werkzeugstapel zu vergessen. Wenn die Matrize über eine dicke Unterlage, einen hohen Führungsstiftsatz oder einen pneumatischen Stempel verfügt, kann die erforderliche Schließhöhe schnell ansteigen. Das Hinzufügen eines Abstandshalters kann zwar die unmittelbare Passung verbessern, jedoch die Steifigkeit verringern und die Arbeitshöhe verändern. Es ist besser, vor der Bestellung den vollständigen Matrizenstapel und den Einstellbereich zu bestätigen.
Die meisten offenen Pressen verwenden einen mechanischen Schwungradantrieb mit Kupplung und Bremse. Sie sind einfach, produktiv und werden von Wartungsteams gut verstanden. Eine Servopresse ersetzt diese feste Schlittenbewegung durch eine programmierbare Kurve. Der Schlitten kann bei Kontakt mit dem Chip langsamer werden, unten verweilen und schneller zurückkehren. Bei einem tiefgezogenen Körbchen kann diese Kontrolle den Materialfluss verbessern und Falten reduzieren; Bei einer Piercing-Arbeit kann es Stöße und Geräusche reduzieren. Die Kosten sind höher, daher muss der Prozess dies rechtfertigen.
Bei einer Einzelpunkt-Servopresse vom offenen Typ besteht der praktische Vorteil nicht in „mehr Tonnage“. Es ist die Kontrolle über Geschwindigkeit und Position durch den Hub. Das ist wichtig, wenn auf derselben Maschine mehrere Produkte verarbeitet werden und das Werkzeugtestteam die Bewegung abstimmen muss, anstatt die Presse auszutauschen.
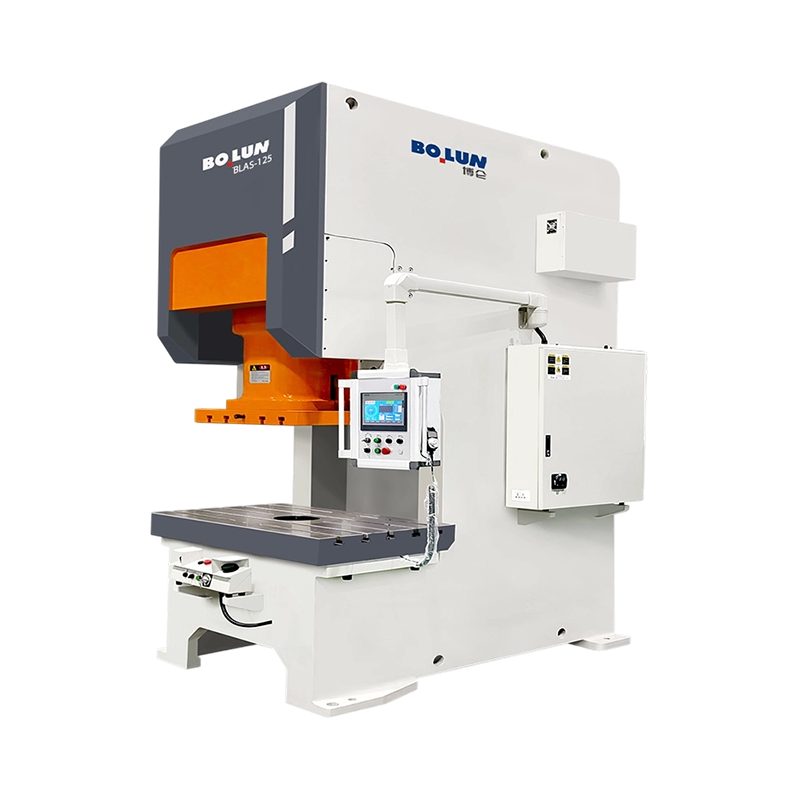 BLAS-125 Einzelpunkt-Servokraftpresse vom offenen Typ Eine 1250-kN-Servopresse zum Tiefziehen und Strecken mit 350 mm Ausladung und 180 mm Stößelhub für größere Werkstücke. Produkt anzeigen →
Bei breiten Matrizen oder Arbeiten, bei denen die Last auf ein großes Bett verteilt wird, kann eine offene Doppelpunktpresse die Neigung des Stößels zum Kippen verringern. Das BLPC200-Modell mit extra breitem Bett von Bolun ist ein Beispiel für dieses Layout: Es bietet mehr Bettfläche und zwei Verbindungspunkte, was nützlich ist, wenn die Matrize breit ist, der Prozess aber dennoch von einem Zugang von vorne nach vorne profitiert.
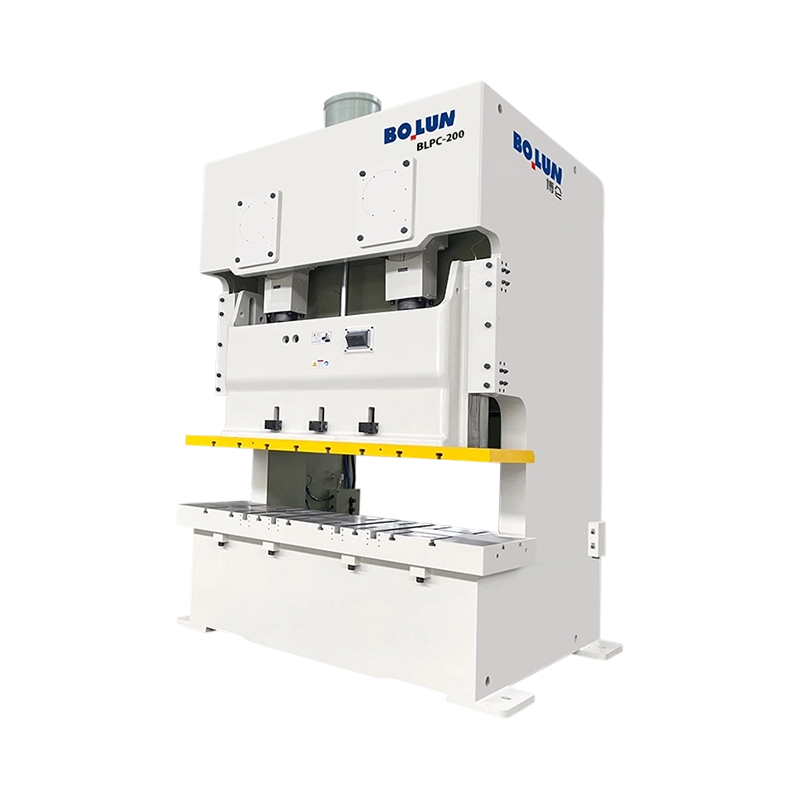 BLPC-200 Doppelpunkt-Offenpresse mit extra breitem Bett Eine 2000-kN-Doppelpunktpresse mit offenem Typ und einem 2400 × 840 mm großen Arbeitstisch und 1980 mm zwischen den Säulen für breite Matrizen und die Umformung großer Bleche. Produkt anzeigen →
Sicherheit ist Teil der Maschinenspezifikation und kein nach der Lieferung hinzugefügtes Zubehör. Eine offene Presse benötigt einen Schutz, der den Zugang zum Betriebspunkt verhindert und gleichzeitig den Betrieb der Matrize und des Vorschubs ermöglicht. Abhängig vom Markt und der Risikobewertung kann dies feste Schutzeinrichtungen, verriegelte bewegliche Schutzeinrichtungen, Lichtvorhänge, Zweihandsteuerungen und Sperr-/Kennzeichnungsvorkehrungen umfassen. Das Elektro- und Steuerungssystem sollte gemäß den relevanten Standards dokumentiert werden, z. B. ISO 12100 für die Risikobewertung und IEC 60204-1 für elektrische Geräte. In Europa sollte eine CE-gekennzeichnete Maschine mit einer Konformitätserklärung und einer technischen Akte geliefert werden; In anderen Märkten gelten weiterhin lokale Anforderungen.
Ein häufiger versteckter Kostenfaktor ist die Nachrüstung. Es kann kostspielig sein, die Konformität einer Druckmaschine mit CE-Kennzeichnung, aber ohne Risikobeurteilungsdatei, ohne Schutzzeichnungen und ohne Validierungsaufzeichnung herzustellen. Fragen Sie vor dem Versand nach dem Sicherheitskonzept, der Stoppleistung, der Schutzverriegelungslogik und der Ersatzteilunterstützung. Das günstigste Angebot kann zur teuersten Maschine werden, wenn die Produktion nicht beginnen kann, bis die Schutzvorrichtungen korrigiert sind.
Ein Video einer leerlaufenden Druckmaschine ist kein Abnahmebeweis. Die Werksabnahmeprüfung sollte Leerlauf bei niedrigen und hohen Geschwindigkeiten, Schmierungsprüfungen, Luft- und Elektroprüfungen sowie die Validierung der Sicherheitsfunktionen umfassen. Geometrische Kontrollen sollten die Ebenheit des Bettes, die Parallelität des Stößels zum Bett und die Rechtwinkligkeit der Stößelbewegung umfassen. Wenn möglich, testen Sie die tatsächliche Matrize oder eine repräsentative Testmatrize und messen Sie die Grathöhe, die Ebenheit des Teils und die Wiederholbarkeit.
Die Standortakzeptanz fügt Fundament- und Installationseffekte hinzu. Nachdem das Fundament ausgehärtet und die Presse nivelliert ist, überprüfen Sie die Geometrie erneut und führen Sie einen Belastungstest durch. Vibrationen, Geräusche, Temperaturanstieg und Kupplungs-/Bremsreaktion sollten aufgezeichnet werden. Überprüfen Sie bei einer Servopresse die programmierten Bewegungsprofile und die Stoppleistung unter Produktionsbedingungen. Eine Maschine, die eine statische Spezifikation erfüllt, aber nach der Installation eine unzulässige Teilestreuung erzeugt, ist nicht zur Übergabe bereit.
Der Kaufpreis ist nur eine Zeile im Kostenmodell. Werkzeugkompatibilität, Werkzeug-Testunterstützung, Ersatzteile, Schulung, Energieverbrauch und Ausfallzeiten wirken sich alle auf die tatsächlichen Kosten pro Teil aus. Fragen Sie vor der Unterzeichnung nach der Tonnagekurve, den Durchbiegungsdaten, der Fundamentzeichnung, den Versorgungsanforderungen, der Liste der empfohlenen Ersatzteile und dem Wartungsplan. Klären Sie, welche Komponenten proprietär sind und wie schnell sie ausgetauscht werden können.
Bei einer offenen Pressmaschine, die in der High-Mix-Produktion eingesetzt wird, kann die Umrüstzeit mehr ausmachen als ein kleiner Geschwindigkeitsunterschied. Fragen Sie, wie die Werkzeugklemmung, die Schlitteneinstellung und die Steuerung der Rezepturspeicherung funktionieren. Bei einer Standleitung sind Wiederholbarkeit und Servicereaktion möglicherweise wichtiger. Ein Lieferant mit dokumentierten Testdaten, einer klaren Sicherheitsakte und lokaler Serviceunterstützung ist in der Regel ein besserer Partner als einer, der nur um Tonnage und Preis konkurriert.
Boluns Deep-Throat-Open-Gap-Serie zeigt, warum Anwendungsdetails wichtig sind. Ein tieferer Hals kann ein Teil-Hüllkurven-Problem lösen, verändert aber auch die Rahmensteifigkeit und den Platzbedarf.
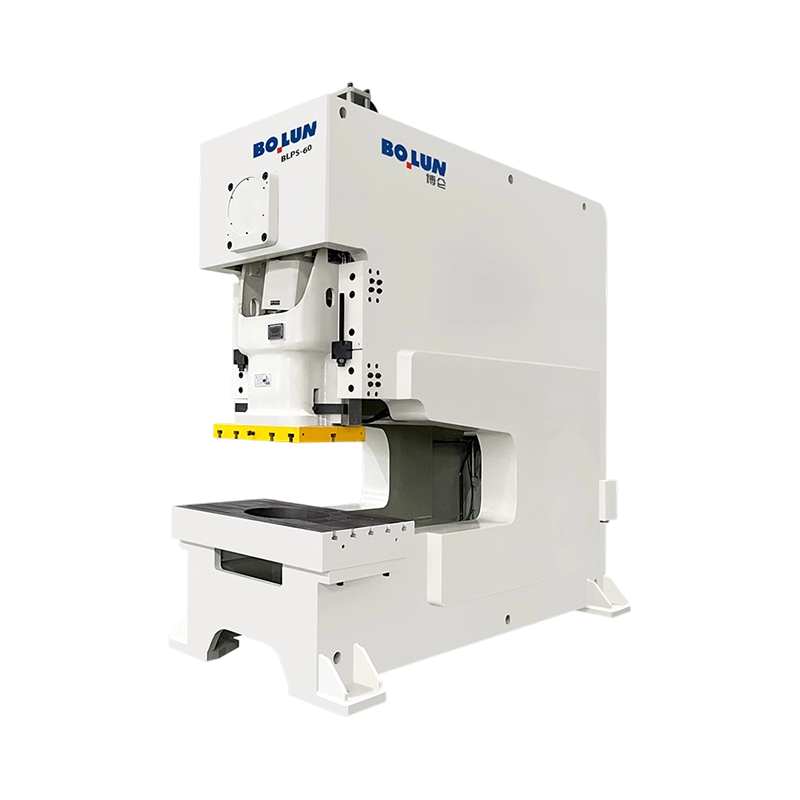 BLPS-60 Deep-Throat Power Press mit offenem Spalt Eine 600-kN-Offenspalt-Tiefdruckpresse mit einer Ausladungstiefe von 500–1200 mm und einem Arbeitstisch von 900 × 520 mm für großformatige Bleche, die eine größere Reichweite benötigen. Produkt anzeigen →
Für die meisten allgemeinen Stanz-, Biege-, Loch- und Flachzieharbeiten bietet eine offene Pressmaschine das beste Gleichgewicht zwischen Zugang, Umrüstgeschwindigkeit und Kosten. Dies ist die praktische Wahl, wenn die Matrize häufig gewechselt wird und die Last einigermaßen zentriert ist. Wechseln Sie zu einer Konstruktion mit geschlossenem Rahmen oder einer robusteren offenen Ausführung, wenn die Matrize einen engen Spielraum benötigt, die Last weit außermittig ist, der Hub tief ist oder das Teil eine langfristige Maßhaltigkeit erfordert.
Die sichere Kaufabfolge ist einfach: Definieren Sie die Formkraft beim Arbeitshub, bestätigen Sie den Matrizenraum und die Schließhöhe, überprüfen Sie die Rahmenauslenkung und die Stößelführung und passen Sie dann das Antriebs- und Sicherheitspaket an den Produktionsplan an. Tonnage ist die Schlagzeile, aber die Presse, die eine gute Leistung erbringt, ist diejenige, deren Rahmen, Bett, Hub und Steuerungssystem zur tatsächlichen Aufgabe passen.
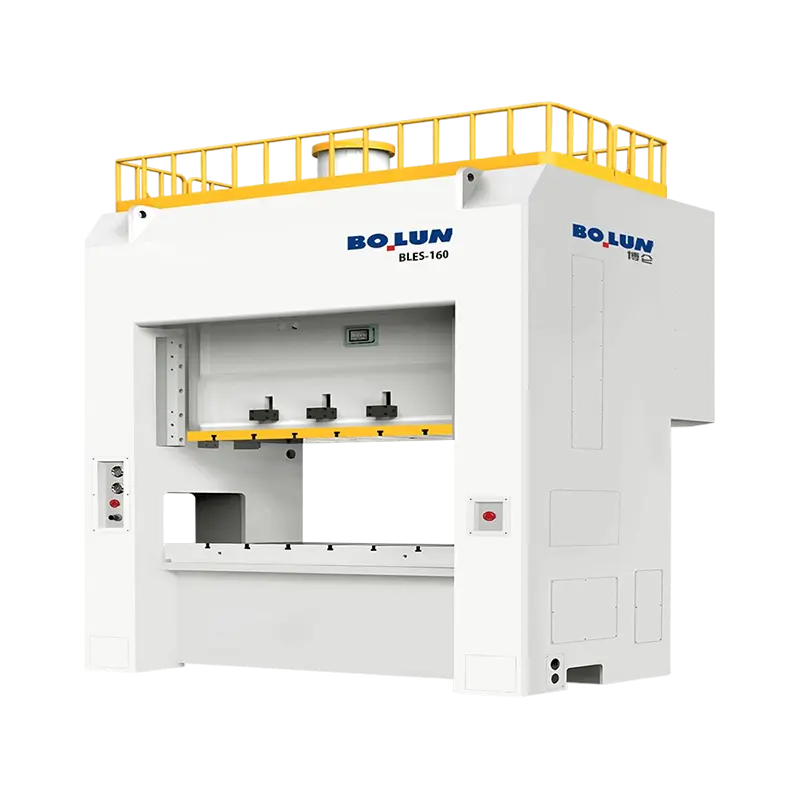


Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An ...
Zwei Pressen können beide ein 200-Tonnen-Typenschild tragen und dennoch se...
Mechanische Kraftpressen und ihre wesentlichen Funktionen verstehen ...
In den Bereichen Metallumformung, Blechbearbeitung, Stanzen und Stanzen ist d...
Ein Produktionsleiter in einem mittelgroßen Metallkomponentenwerk sah sich...
Stellen Sie eine 160-Tonnen-Presse mit offenem Rahmen und eine 160-Tonnen-...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

