
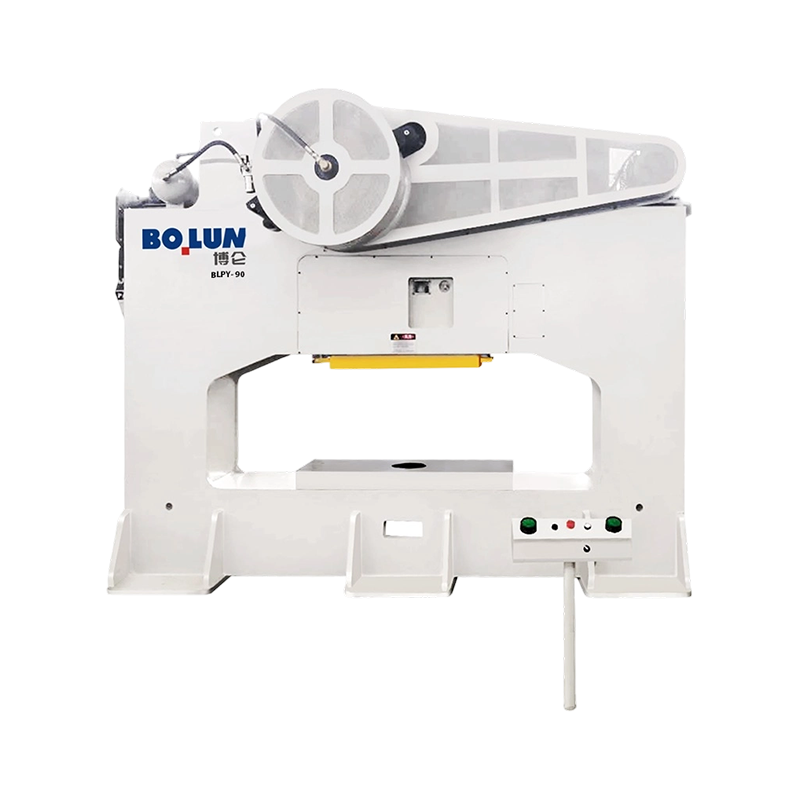


Die flexible, geschlossene Einzelpunkt-Kraftpresse BLPY-90 verfügt über eine Nennkraft von 900 kN. Sein bem...
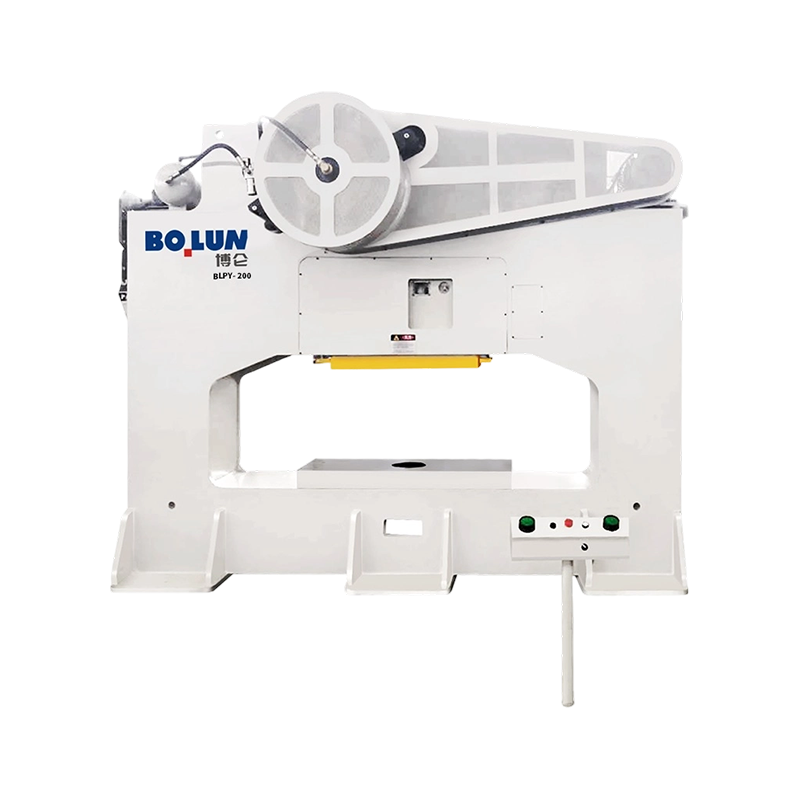
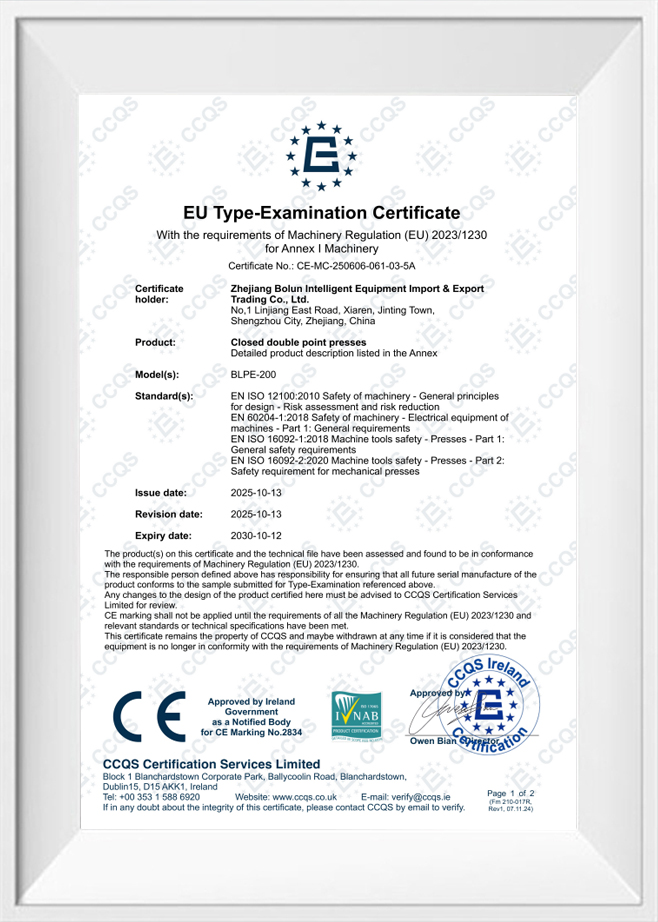
Die BLPY-200 ist eine stabile, integrierte Einzelpunkt-Kraftpresse mit geschlossenem Rahmen und einer Nennk...
Die geschlossene Einzelpunkt-Presse mit breiter Tür von Bolun wurde für Hersteller entwickelt, die absolute strukturelle Integrität und hochpräzise Leistung unter schweren Lasten fordern. Durch die Kombination der legendären Stabilität eines H-Rahmendesigns mit der betrieblichen Flexibilität breiter Seitenfenster ist diese Presse die ultimative Wahl für das Stanzen in der Automobil-, Haushaltsgeräte- und Schwerindustrie.
Ultrasteife H-Rahmenkonstruktion
Das charakteristische Merkmal dieser Serie ist die geschlossene H-Rahmen-Struktur. Im Gegensatz zu Standard-C-Rahmen-Pressen verhindert das symmetrische Kastendesign praktisch eine „Winkelablenkung“ oder ein Öffnen des Rahmens bei Stößen mit hoher Tonnage. Dadurch wird sichergestellt, dass Stempel und Matrize in perfekter vertikaler Ausrichtung bleiben, was die Werkzeuglebensdauer erheblich verlängert und die Teilekonsistenz im Mikrometerbereich beibehält, selbst bei der Verarbeitung hochfester Legierungen oder dicker Materialien über 3,2 mm.
Wide-Door-Design für Automatisierungsintegration
Die „Wide-Door“- oder Wide-Side-Opening-Konfiguration bietet einen strategischen Vorteil für moderne Produktionslinien. Diese geräumigen Seitenfenster ermöglichen die mühelose Integration automatisierter Transfersysteme, Roboterarme und komplexer Spulenzuführmechanismen. Darüber hinaus vereinfacht das breite Türdesign die Werkzeugwartung und den Werkzeugwechsel und reduziert so die Ausfallzeiten in hochfrequenten Produktionsumgebungen drastisch.
Drehmomentstarkes Getriebe und Kernkompetenz
Im Inneren der Maschine ist Boluns Engagement für Qualität deutlich zu erkennen. Die Presse verfügt über eine geschmiedete Kurbelwelle aus 42CrMo-legiertem Stahl und hochwertige CuSn12-Zinnbronze-Buchsen, die ein Getriebesystem bieten, das sowohl leichtgängig als auch unglaublich langlebig ist. Ausgestattet mit einer leistungsstarken pneumatischen Reibungskupplung und einer Präzisionsbremseinheit bietet die Presse eine schnelle Reaktion und zuverlässige Einzel- oder Dauerhübe.
Intelligenz und Sicherheit
Sicherheit und Präzision werden durch ein hochentwickeltes SPS-basiertes Steuerungssystem mit hochauflösendem HMI verwaltet. Jede Einheit verfügt über einen hydraulischen Überlastschutz, um die Maschine vor Tonnagespitzen zu schützen, und ein Doppelmagnet-Sicherheitsventil, um unbeabsichtigte Hübe zu verhindern. Ganz gleich, ob Sie Tiefziehen, schweres Stanzen oder mehrstufiges Stanzen durchführen, die Bolun Wide-Door-Presse bietet die solide Grundlage und digitale Intelligenz, die für die nächste Generation der intelligenten Fertigung erforderlich sind.
Bolun-Maschinen: Kompromisslose Steifigkeit, unübertroffene Zugänglichkeit.
Als China Geschlossene Einzelpunkt-Kraftpresse mit breiter Tür Hersteller und Geschlossene Einzelpunkt-Kraftpresse mit breiter Tür Lieferanten, Zhejiang Bolun High-Precision Machinery Co., Ltd. befindet sich in Zhejiang, dem Herzen der chinesischen Präzisionsfertigung. Mit zwei Jahrzehnten tiefer Verwurzelung in der Maschinenbauindustrie hat das Unternehmen durch umfangreiche Branchenerfahrung und technologische Durchbrüche den Wandel zu einem modernen, führenden Unternehmen für hochpräzise Umformtechnik vollzogen. Wir vereinen Forschung und Entwicklung, Konstruktion, Produktion, Vertrieb und Service. Von unseren Anfängen, in denen wir Herausforderungen beharrlich gemeistert haben, bis hin zu unserer heutigen Führungsposition im Bereich Umform- und Gießereimaschinen hat Bolun Machinery ein professionelles, ausgereiftes und effizientes Produktionsmanagementsystem aufgebaut. Wir bieten Kunden weltweit überlegene Lösungen für industrielle Werkzeugmaschinen.
 Mehr über uns
BOLUN

0+
Jahre
Branchenerfahrung

0+
Produzierte Einheiten (Vorjahr)

0+
Anzahl der Mitarbeiter

0+
$
Millionen Jahresumsatz

Single-Point-Design Ein Eintriebsanschluss in der Schlittenmitte Doppelpunkt-Design Zwei über den Schlitten verteilte Antriebsanschlüsse Die kurze Antwort: Einziger Punkt versus Doppelter Punkt für offene Pressen ...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An Offene Pressmaschine verwendet einen C-förmigen oder Spaltrahmen, der drei Seiten des Arbeitsbereichs zugänglich lässt, was das Laden von Matrizen und die Zuführung von Teilen erleichtert, während eine geschlossene Pressmasch...
Eine Presse ist keine Maschinenkategorie. Dabei handelt es sich um eine Familie von Metallumformmaschinen, die durch Rahmen, Antrieb, Stößelverbindungspunkte und vorgesehenen Prozess definiert sind. Aus diesem Grund können sich zwei Maschinen mit der gleichen Tonnage auf derselben Matrize sehr unterschiedlich ver...
In automatisierten Produktionslinien mit hoher Kapazität erfordert der Materialübergang zwischen den Stanzstufen eine schnelle seitliche Bewegung. A geschlossene Einzelpunkt-Kraftpresse mit breiter Tür erfüllt diesen logistischen Bedarf durch die Integration breiter Seitenöffnungen direkt in die vertikalen Säulen oder Pfosten des Rahmens. Diese Öffnungen, die üblicherweise als Seitentüren bezeichnet werden, ermöglichen den Durchgang automatischer Transferarme, Spulenzuführungen und Abfallförderbänder durch die Seiten der Pressenstruktur, anstatt sich ausschließlich auf die vorderen und hinteren Zugangspunkte zu verlassen. Dieser Zugang ist von entscheidender Bedeutung für Folge- und Transferwerkzeuge, die breite Blechrollen verarbeiten oder robuste Schrottabsaugsysteme auf beiden Seiten des Aufspannbetts benötigen. Das Schneiden großer Fenster in die tragenden Säulen eines Pressenrahmens verändert jedoch den direkten vertikalen Weg der Prägekräfte und erfordert spezielle technische Anpassungen, um sicherzustellen, dass die Gesamtstabilität der Maschine auch bei Spitzenlasten intakt bleibt.
Die größte Herausforderung beim Einbau breiter Seitentüren besteht darin, die Verteilung der vertikalen und Torsionskräfte auf die Ausschnittsbereiche zu steuern. Bei einer standardmäßigen geschlossenen Presse mit fester Säule verläuft die Prägekraft auf einem gleichmäßigen, linearen Weg nach unten durch die Ständer. Durch die Einführung einer seitlichen Öffnung entstehen Spannungskonzentrationspunkte an den Ecken des Fensters, wo das Strukturmetall gezwungen ist, die Last umzuleiten. Wenn die strukturelle Anordnung nicht durch zusätzliches Material und Verstärkungsgeometrien ausgeglichen wird, können diese Seitentürausschnitte zu Biegestellen werden, die bei Stößen mit hoher Tonnage zu einer elastischen Durchbiegung des Rahmens führen. Folglich müssen Tragwerksplaner die Finite-Elemente-Analyse nutzen, um genau zu bestimmen, wie die Querschnittsmasse der Säulen um diese Fensterausschnitte herum neu verteilt werden soll.
Um zu verhindern, dass die Seitentüröffnungen die Gesamtsteifigkeit des Rahmens beeinträchtigen, modifizieren die Ingenieure die Geometrie der vertikalen Säulen, um den Materialverlust auszugleichen. Anstelle einer einfachen Flachplattensäule werden die Ständer einer geschlossenen Einzelpunkt-Presse mit breiter Tür aus robusten kastenförmigen Strukturen hergestellt. Bei dieser Kastenkonfiguration werden innere diagonale Rippen und dicke Flanschplatten verwendet, die den Umfang der Seitenöffnungen umschließen. Durch die Erhöhung der Dicke des den Ausschnitt umgebenden Stahls bleibt das Trägheitsmoment der Säule gleich oder größer als das einer massiven Säule ohne seitlichen Zugang. Diese Strukturoptimierung stellt sicher, dass die vertikale Steifigkeit der Ständer hoch bleibt und die Rahmendehnung auf ein Minimum beschränkt wird, wenn die Presse ihre volle Tonnage liefert.
Darüber hinaus sind die Ecken der breiten Türöffnungen mit großzügigen Radien und nicht mit scharfen 90-Grad-Verbindungen versehen. Scharfe Ecken wirken als Spannungsmultiplikatoren und konzentrieren die Zug- und Druckkräfte an einer lokalisierten Stelle, was über Millionen von Betriebszyklen zu Mikrobrüchen führen kann. Durch die Verwendung großer gebogener Stege oben und unten an den Seitentürfenstern können die Betriebsspannungen reibungslos um den Ausschnitt fließen und die strukturelle Belastung auf eine größere Stahloberfläche verteilen. Zhejiang Bolun Hoch-Precision Machinery Co., Ltd. verwendet diese gebogenen Spannungsverteilungsprofile und verstärkten Kastenschweißkonstruktionen, um sicherzustellen, dass die physischen Säulen auch bei kontinuierlichen Belastungszyklen eine hohe Torsions- und Vertikalsteifigkeit beibehalten.
Das strukturelle Verhalten eines Pressenrahmens variiert erheblich, abhängig von der Gestaltung der Säulenprofile und den an den Fensterausschnitten angewendeten Verstärkungstechniken. Die folgende Tabelle vergleicht die Durchbiegungseigenschaften verschiedener Stützenkonstruktionen unter voller vertikaler Belastung.
| Säulenstrukturdesign | Türöffnungsbreite (mm) | Querschnittsstahldicke (mm) | Durchschnittlicher Spannungskonzentrationsfaktor (Kt) | Vertikale elastische Durchbiegung (mm/m) | Torsionswiderstandswert (kNm/rad) |
|---|---|---|---|---|---|
| Massive Säule (Standard geschlossener Rahmen) | Keine | 45 | 1.0 | 0,035 bis 0,045 | Hoch |
| Unverstärkte Säule mit breiter Tür | 650 | 45 | 2.4 | 0,085 bis 0,110 | Niedrig |
| Verstärkte breite Kastentür | 650 | 65 | 1.3 | 0,040 bis 0,050 | Hoch |
| Vorgespannte Säule mit schwerem Flansch | 800 | 80 | 1.1 | 0,030 bis 0,040 | Hoch |
Wie dieser Vergleich zeigt, erhöht eine unverstärkte Öffnung sowohl den Spannungskonzentrationsfaktor als auch die vertikale Durchbiegungsrate erheblich. Durch die Aufrüstung auf eine verstärkte Kastenkonstruktion oder eine Konstruktion mit schwerem Flansch kann die Durchbiegung des breiten Türrahmens jedoch wieder auf ein Niveau gebracht werden, das der Leistung einer massiven Säule nahezu entspricht. Diese Daten zeigen, dass breite Seitentüröffnungen die strukturellen Grenzen der Maschine nicht beeinträchtigen, wenn der umgebende Rahmen mit ausreichender Plattendicke und geeigneter Querschnittsgeometrie konstruiert ist.
Das Hauptproblem bei jeder strukturellen Durchbiegung ist ihre indirekte Auswirkung auf das Gleitführungssystem. Wenn sich die Säulen einer geschlossenen Einzelpunkt-Presse mit breiter Tür während eines Formhubs biegen oder verdrehen, verschieben sich die an der Innenseite dieser Säulen angebrachten Führungsschienen aus der vertikalen Ausrichtung. Diese Fehlausrichtung führt dazu, dass der Schlitten kippt, was die Abstände der Schneidwerkzeuge verändert und zu ungleichmäßigen Graten an den fertigen Teilen führt. Um dies zu verhindern, müssen die Führungsschienen an verstärkten Strukturprofilen der Ständer montiert werden, die von den Biegebeanspruchungen der seitlichen Öffnungen isoliert sind.
Durch die Verwendung verlängerter, über die gesamte Länge verstellbarer Achtpunkt-Führungsleisten schränkt die Presse jede seitliche Bewegung der Schlittenbaugruppe ein. Die Montageflächen für diese Führungen werden in einer einzigen Aufspannung bearbeitet, nachdem der gesamte geschweißte Rahmen einer thermischen Entspannung unterzogen wurde. Bolun Machinery legt Wert auf diese strengen Wärmebehandlungs- und Präzisionsbearbeitungsprozesse, um sicherzustellen, dass die Oberflächen der Führungsleisten auch dann parallel bleiben, wenn die Hauptpfeiler zyklischer Belastung ausgesetzt sind. Diese Ausrichtungsstabilität hält den Werkzeugeintrittsweg senkrecht, schützt empfindliche Folgeverbundwerkzeuge und gewährleistet eine gleichbleibende Teilequalität über Jahre hinweg.
Die Haltbarkeit eines Breittür-Pressrahmens unter kontinuierlicher dynamischer Belastung hängt stark von der Qualität seiner Herstellungs- und Montagephasen ab. Die Rahmen werden aus hochfesten Stahlplatten hergestellt, die einer doppelseitigen Vollschweißung unterzogen werden, um die Kastenständer und Eckverstärkungszwickel zu bilden. Nach Abschluss des Schweißvorgangs muss die gesamte Rahmenstruktur einem umfassenden thermischen Glühprozess unterzogen werden. Durch diesen Erwärmungszyklus werden die lokalen Restspannungen beseitigt, die durch die hohen Temperaturen der Schweißlichtbögen entstehen und andernfalls dazu führen würden, dass sich der Rahmen während der ersten Betriebsjahre langsam verzieht oder verformt.
Durch die Stabilisierung der inneren Kornstruktur des Stahls durch thermisches Glühen wird ein Verschieben der Säulen verhindert und sichergestellt, dass die kritischen Abstände um die Seitentüröffnungen konstant bleiben. Dieser Herstellungsschritt ist für Konfigurationen mit breiten Türen von entscheidender Bedeutung, da jede Verformung nach der Herstellung zu einer direkten Fehlausrichtung der automatischen Zuführmechanismen führen würde, die durch die Seitenöffnungen verlaufen. Durch die Kombination einer hochbelastbaren Kastenverstärkung mit gründlichen Entspannungsverfahren können Industriehersteller sicher Breitseitentürpressen implementieren, um einen automatisierten Hochgeschwindigkeitsdurchsatz zu erreichen, ohne die strukturelle Steifigkeit und Genauigkeit ihrer Formlinien zu beeinträchtigen.
F: Wie gewährleisten die breiten Seitentüröffnungen an den Säulen dieser Presse die strukturelle Steifigkeit unter voller Tonnagelast?
A: Zhejiang Bolun High-Precision Machinery Co., Ltd. entwirft diese Säulen mit robusten kastenförmigen Strukturen mit inneren diagonalen Rippen und extra dicken Flanschplatten um den Türumfang. Diese spezielle Geometrie, kombiniert mit großzügigen Radien an den Öffnungsecken, verteilt die Prägekräfte erfolgreich um, verhindert Spannungskonzentrationen und sorgt für ein hohes Maß an Vertikal- und Torsionssteifigkeit.
F: Kann die Konfiguration mit breiter Tür automatisierte Transfersysteme und Hochgeschwindigkeits-Coil-Zuführung durch die Seiten der Presse unterstützen?
A: Ja, der Hauptzweck des breiten Seitentürdesigns besteht darin, einen nahtlosen seitlichen Materialfluss zu ermöglichen. Die großzügigen Freiräume in den Säulen ermöglichen den direkten Durchgang von Transferarmen, Roboterzuführungen und Schrottförderern durch die Seite der geschlossenen Einzelpunkt-Presse mit breiter Tür, was sich ideal für vollständig integrierte und automatisierte progressive Produktionslinien eignet.
F: Wie stellt Bolun Machinery sicher, dass die Führungsschienen perfekt ausgerichtet bleiben, wenn die Säulen einer zyklischen Lastverformung ausgesetzt sind?
A: Die verstellbaren Achtpunkt-Führungsleisten sind an verstärkten Strukturabschnitten der Pfosten montiert, die von den Biegebelastungen der Seitenöffnungen isoliert sind. Darüber hinaus wird der gesamte Rahmen vor der Bearbeitung der Führungsflächen einem vollständigen thermischen Spannungsglühen unterzogen, um sicherzustellen, dass sich der Schlitten über Jahre hinweg im Dauerbetrieb auf einer streng vertikalen und parallelen Bahn bewegt.
F: Welche Maßnahmen verhindern, dass sich der schwere geschweißte Stahlrahmen während langfristiger Produktionszyklen rund um die Uhr verzieht oder verschiebt?
A: Nach der Herstellung wird die gesamte Rahmenstruktur der breiten Tür in unserer modernen Produktionsanlage einem strengen thermischen Entspannungsprozess unterzogen. Dieser Glühzyklus eliminiert lokale Schweißeigenspannungen, stellt sicher, dass der physische Rahmen dauerhaft stabil bleibt und verhindert Maßabweichungen, die zu einer Fehlausrichtung der Presse oder der automatischen Zuführvorrichtungen führen könnten.
F: Ist es möglich, die Abmessungen der Seitentürfenster an unsere spezifischen automatisierten Handhabungsgeräte anzupassen?
A: Ja, wir nutzen unsere umfassenden Forschungs- und Entwicklungskapazitäten sowie unsere technischen Fähigkeiten, um die Breite, Höhe und Position der Säulenöffnungen individuell anzupassen. Unser Ingenieurteam führt bei jeder kundenspezifischen Modifikation individuelle Struktur- und Finite-Elemente-Analysen durch, um sicherzustellen, dass das geänderte Säulendesign weiterhin Ihren erforderlichen Steifigkeits- und Genauigkeitsstandards entspricht.
Schnellzugriff
Kontakt

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit anzufangen?
Nehmen Sie Kontakt auf

Jetzt!

ZHEJIANG BOLUN
