
Eine Einzelpunkt-Kraftpresse vom offenen Typ treibt ihren Stößel über eine Verbindung in der Mitte an, wodurch die Maschine für leichte Arbeiten einfach und wirtschaftlich bleibt, während eine Doppelpunkt-Kraftpresse vom offenen Typ den Stößel über zwei über die Breite verteilte Verbindungen antreibt, was den Lastausgleich, die Parallelität und die Toleranz bei breiteren Werkzeugen verbessert . Einpunktpressen werden typischerweise für kleine Stanz-, Loch- und leichte Umformvorgänge bis etwa 100 Tonnen gewählt, während Doppelpunktpressen normalerweise für größere Teile und Kräfte von etwa 100 Tonnen bis etwa 300 Tonnen spezifiziert werden .
Für Einkäufer und Anlagenbauer hängt die praktische Entscheidung von drei Fragen ab: Wie groß ist die Matrize, wie weit ist die Kraft von der Mitte des Stößels entfernt und wie streng muss die Toleranz sein. Eine Einzelpunktpresse ist oft die richtige Wahl, wenn die Teile klein und zentriert sind, während eine Doppelpunktpresse sicherer und genauer ist, wenn die Matrize breiter wird oder das Werkstück außermittig ist.
Zentraler Antrieb, geringere Kosten, nur zentrierte Lasten
Zwei Antriebe, bessere Balance und Genauigkeit
Beide verwenden offene C- oder Gap-Rahmen
Exzentrische Belastung führt zu Neigung und Verschleiß
An Offene Pressmaschine verwendet einen C-förmigen Rahmen, der an drei Seiten offen ist und einen einfachen Zugang zum Matrizenbereich ermöglicht. Sowohl die Single-Point- als auch die Double-Point-Version teilen diese Rahmenphilosophie, unterscheiden sich jedoch in der Art und Weise, wie der Schlitten angetrieben wird .
Durch die offene Öffnung können Bediener und Zuführgeräte die Matrize von vorne und von den Seiten erreichen. Dies ist in Lohnfertigungsbetrieben und mittelgroßen Betrieben von Nutzen, in denen es häufig zu Werkzeugwechseln kommt. Der Nachteil besteht darin, dass sich der Rahmen unter Last stärker durchbiegt als bei einer geschlossenen Konstruktion, weshalb die Antriebsanordnung und die Art und Weise der Krafteinleitung besonders wichtig sind.
Bei beiden Konstruktionen wandelt eine Kurbelwelle oder ein Exzenter die Drehung des Schwungrads über eine oder mehrere Pleuelstangen in eine Auf- und Abbewegung des Schlittens um. Die Anzahl der Verbindungspunkte bestimmt, wie die Umformkraft auf den Schlitten gelangt, und dieser einzelne Faktor bestimmt die Leistung, Kosten und Eignung jeder Maschine.
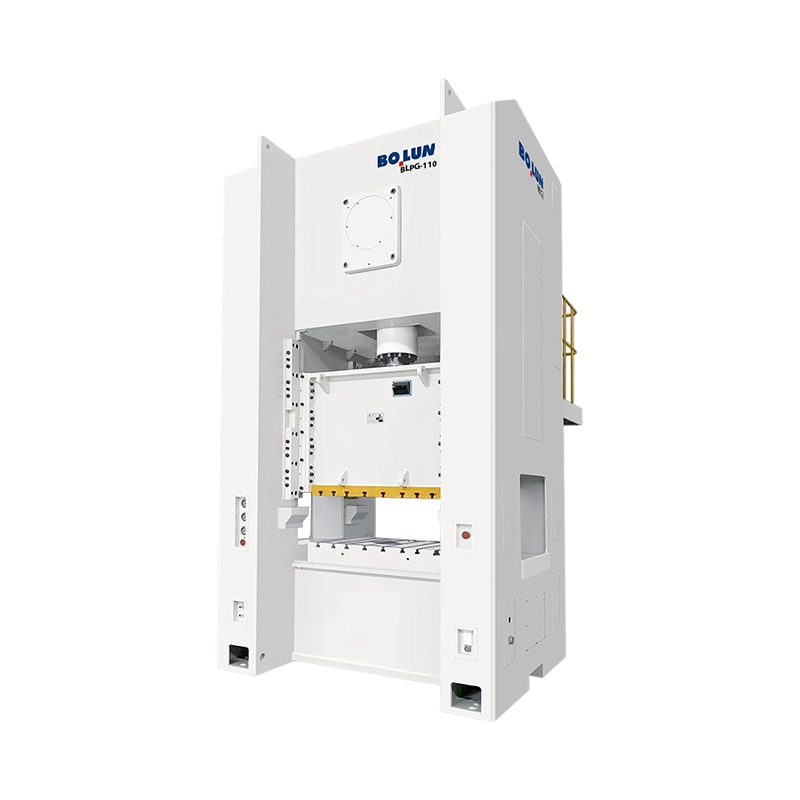
Die Einpunkt-Kraftpresse vom offenen Typ überträgt seine gesamte Umformkraft über einen Verbindungspunkt, der normalerweise in der Nähe der Mittellinie des Stößels liegt. Daher muss die Matrize genau auf diesen Punkt ausgerichtet sein, um eine ungleichmäßige Belastung zu vermeiden .
Da nur eine Antriebsverbindung vorhanden ist, verfügt die Single-Point-Konstruktion über weniger bewegliche Teile, eine einfachere Kurbelwellen- oder Exzenteranordnung und geringere Herstellungskosten. Es fallen weniger Wartungsarbeiten an, was für kleinere Betriebe und Werkstätten mit begrenztem technischem Personal geeignet ist.
Einpunktpressen verarbeiten kleine, zentrierte Teile wie elektrische Anschlüsse, kleine Klammern, Unterlegscheiben, Clips und einfache Locharbeiten. Wenn die Kraft nahe der Mitte des Schlittens konzentriert ist und die Matrize kompakt ist, liefert die Maschine konsistente Ergebnisse zu einem wettbewerbsfähigen Preis.
Wenn die Arbeitskraft vom einzelnen Verbindungspunkt entfernt sitzt, neigt der Schlitten dazu, sich zu neigen, und diese Neigung nimmt mit dem Abstand zwischen der Kraft und dem Antriebszentrum zu . Außermittiges Arbeiten kann daher zu ungleichmäßigem Verschleiß an Leisten und Führungen führen und zu Teilen mit unterschiedlichen Abmessungen oder Ebenheit führen. Konstrukteure reduzieren diesen Effekt, indem sie die Matrize zentriert halten, größere Leisten verwenden und das exzentrische Moment begrenzen, das die Presse tragen muss.
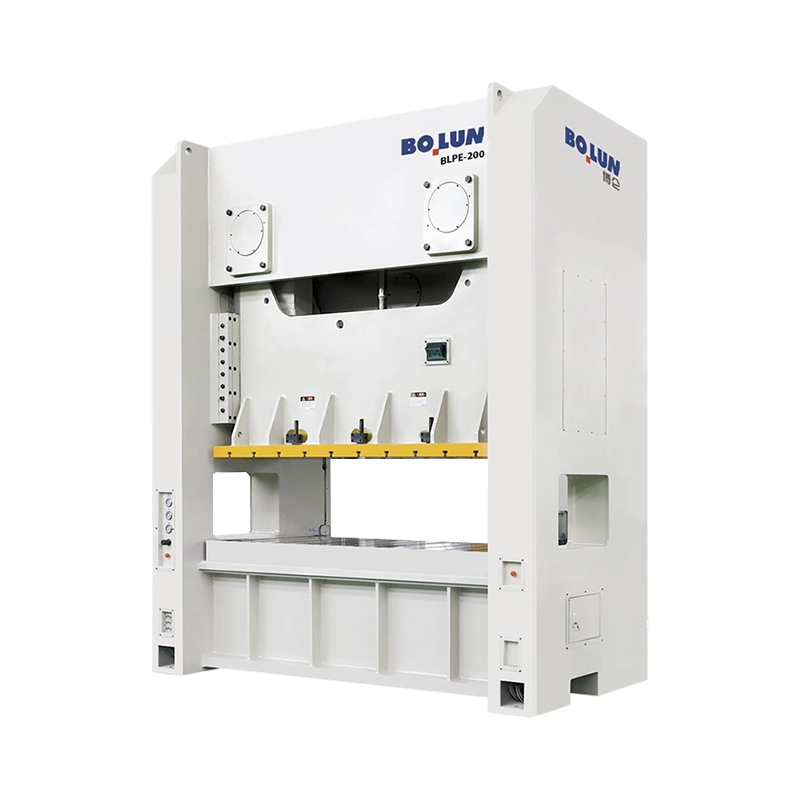
Die Doppelpunkt-Kraftpresse vom offenen Typ Treibt den Schlitten über zwei über seine Breite verteilte Verbindungspunkte an, so dass die Kraft zwischen ihnen aufgeteilt wird und der Schlitten unter Last flacher bleibt .
Zwei Verbindungspunkte, oft angetrieben durch eine gemeinsame Kurbelwelle oder zwei Exzenterwellen, verteilen die Last über die Schlittenbreite. Diese Anordnung reduziert die Neigung, wenn die Matrize breit ist oder die Kraft nicht perfekt zentriert ist. Es verbessert auch die Parallelität zwischen Schlitten und Bett, was eine engere Teiletoleranz ermöglicht.
Doppelpunktpressen eignen sich für breitere Matrizen, längere Stanzlinien, progressive Matrizen mit mehreren Stationen und Umformvorgänge, bei denen die Kraft über einen größeren Bereich verteilt wird. Kfz-Halterungen, Geräteteile und Elektrostanzen mit mehreren Funktionen laufen auf einer Doppelpunktmaschine oft zuverlässiger.
Durch die zweite Antriebsverbindung kommen Komponenten, Ausrichtungsanforderungen und Wartungspunkte hinzu. Die Anschaffungskosten sind höher und bei der Einrichtung muss auf beide Verbindungspunkte geachtet werden, damit der Schlitten im Gleichgewicht bleibt. Der Vorteil ist eine größere Stabilität und ein größerer Arbeitsbereich.
Die comparison below highlights the trade offs that matter most when choosing a drive configuration for an open frame press .
| Charakteristisch | Single-Point-Presse | Doppelpunktpresse |
|---|---|---|
| Antriebsverbindungen | Eine zentrale Verbindung | Zwei Anschlüsse über die Breite |
| Typisches Kapazitätsband | Bis zu etwa 100 Tonnen | Etwa 100 bis 300 Tonnen |
| Toleranz gegenüber außermittigen Lasten | Niedrig, kippt mit exzentrischer Kraft | Gut, die Aktien werden über die Folie geladen |
| Parallelität unter Last | Erfordert eine sorgfältige Matrizenzentrierung | Bessere Wartung bei breiteren Matrizen |
| Relative Anschaffungskosten | Niedriger | Höher |
| Wartungspunkte | Weniger Antriebskomponenten | Weitere Lager und Verbindungen müssen überprüft werden |
| Typische Teile | Kleine zentrierte Rohlinge und Anschlüsse | Breite Klammern und progressive Matrizen |
Die location of the working force relative to the drive connection determines whether the slide stays level, so understanding load position is the foundation for choosing between the two designs .
Wenn die Matrizenkraft mittig über dem Verbindungspunkt liegt, verhält sich die Einpunktpresse nahezu wie eine ideale Maschine, mit gleichmäßigem Verschleiß und stabilen Teileabmessungen. Kleine, sorgfältig an der Mittellinie platzierte Stanzformen sind der perfekte Ort für dieses Design.
Eine exzentrische Belastung erzeugt ein Moment, das versucht, den Schlitten zu kippen. Beispielsweise kann eine Matrize, deren Schneidkanten bei einer Einzelpunktpresse 50 Millimeter von der Antriebsmitte entfernt sind, eine merkliche Neigung erzeugen, die sich als Grat auf einer Seite des Teils zeigt. Doppelpunktpressen reduzieren dieses Moment, indem sie die Kraft auf zwei Verbindungen aufteilen, sodass die gleiche Matrize oft mit weniger Verformung läuft.
Planen Sie die Matrizenanordnung so, dass der kombinierte Schwerpunkt der Schnittkraft so nah wie möglich am Antriebszentrum liegt. Wenn der Schwerpunkt nicht in die Mitte verschoben werden kann, sollte das Design auf eine Doppelspitzenmaschine umgestellt werden oder Führungsfunktionen wie schwerere Leisten und ausgewogene Matrizenelemente hinzugefügt werden.
Die Auswahl sollte auf den Teilen, der Matrize und den Toleranzanforderungen basieren und nicht nur auf dem Preis, da eine nicht übereinstimmende Antriebskonfiguration wiederholt Probleme verursacht, die mehr kosten als die anfänglichen Einsparungen .
Messen Sie die Matrizenbreite und die Verteilung der Schneid- oder Formstationen. Schmale, zentrierte Matrizen sind mit Einpunktmaschinen kompatibel, während breite Matrizen und Folgeverbundwerkzeuge mit mehreren Stationen normalerweise eine Doppelpunktunterstützung benötigen.
Berechnen Sie die Stanz- oder Umformkraft aus Umfang, Materialstärke und Scherfestigkeit. Halten Sie für den Normalbetrieb eine Marge von etwa 20 Prozent unter der Nenntonnage ein. Wenn die Spitzenkraft in der Nähe der Einzelpunktkapazität liegt, bietet ein Doppelpunktdrücken mehr Spielraum für Variationen.
Großvolumige Teile mit engen Toleranzen profitieren von der Stabilität einer Doppelpunktpresse, da die Parallelität zwischen den Prüfungen länger erhalten bleibt. Kleinserien-Prototypen oder Kleinserien können oft wirtschaftlich auf einer Einpunktmaschine bearbeitet werden.
Die Tonnage beschreibt nur einen Teil einer Presse, daher sollten Käufer den Hub, die Schließhöhe, die Bettgröße und die Energiekapazität zusammen mit der Antriebskonfiguration bewerten .
Hersteller bewerten die Tonnage in einem bestimmten Abstand vor dem unteren Totpunkt. Umformarbeiten, die maximale Kraft an einem anderen Hubpunkt erfordern, können die sichere Kapazität überschreiten, daher sollte der Bewertungspunkt mit den Prozessanforderungen übereinstimmen.
Die Hublänge sollte das längste Teil und die Zuführausrüstung berücksichtigen, während die Schließhöhe die Höhe des Matrizensatzes und etwaige Teilestapelung umfassen muss. Doppelpunktpressen mit größeren Rahmen bieten möglicherweise mehr Schließhöhenoptionen für Folgeverbundwerkzeuge.
| Spezifikation | Warum es wichtig ist | Frage an den Lieferanten |
|---|---|---|
| Bewertete Tonnage und Bewertungspunkt | Legt die maximale Sicherheitskraft fest | Ab welchem Hubabstand ist die Bewertung gültig? |
| Zulässige exzentrische Belastung | Begrenzt außermittiges Arbeiten | Was ist das maximale Moment für diesen Rahmen? |
| Spezifikation der Schiebeparallelität | Steuert die Teilegenauigkeit | Welche Toleranz ist bei Volllast garantiert? |
| Schläge pro Minute | Produktionskapazität | Gilt dieser Satz für die Nenntonnage? |
| Abmessungen von Bett und Polster | Chipgröße und Montageraum | Welche Matrizensatzgrößen passen ohne Modifikation? |
Werkzeugdesign und Antriebskonfiguration müssen zusammen betrachtet werden, da ein Werkzeug, das auf einer Maschine gut funktioniert, auf einer anderen schlechte Teile produzieren kann .
Platzieren Sie die Matrize so, dass die kombinierte Schnittkraft nahe an der Antriebsmitte liegt. Führungssäulen und Buchsen sollten für die erwartete Seitenlast dimensioniert sein und der Matrizenschuh sollte breit genug sein, um Stempel und Matrize unter dem Schlitten ausgerichtet zu halten.
Progressive Matrizen verteilen die Kraft auf mehrere Stationen. Ordnen Sie bei einer Doppelpunktpresse die Stationen so an, dass die Last gleichmäßig auf die beiden Verbindungspunkte verteilt wird. Ungleichmäßige Stationslasten können immer noch Momenteffekte hervorrufen, daher sollten Kraftberechnungen für jede Station überprüft werden.
Schwerere Führungssysteme und gehärtete Verschleißflächen helfen bei beiden Designs, Fehlausrichtungen zu kontrollieren. Die regelmäßige Inspektion der Führungssäulen, Buchsen und Führungsflächen sorgt für eine reibungslose Bewegung der Matrize und schützt die Teilequalität bei langen Auflagen.
Die Genauigkeit der Einrichtung bestimmt, ob eine der Konfigurationen ihre Designleistung erreicht, und bei jedem Werkzeugwechsel sollten Ausrichtungsprüfungen integriert werden .
Reinigen Sie die Unterlage und den Matrizenschuh, positionieren Sie die Matrize anhand ihrer Mittellinienmarkierungen und spannen Sie sie gleichmäßig mit dem angegebenen Drehmoment. Stellen Sie die Schließhöhe auf die Matrizenspezifikation ein und bestätigen Sie den Verschluss mit einer Fühlerlehre, bevor Sie mit Produktionsgeschwindigkeit arbeiten.
Überprüfen Sie die Parallelität zwischen Schlitten und Bett mithilfe von Messuhren an mehreren Stellen auf dem Bett. Doppelpunktpressen sollten über die gesamte Breite konsistente Messwerte anzeigen, während Einzelpunktpressen größere Abweichungen aufweisen können, wenn die Matrize außermittig ist. Zeichnen Sie die Messwerte auf, um Abweichungen im Laufe der Zeit zu erkennen.
Bei einer Doppelpunktpresse müssen beide Verbindungspunkte gleichmäßig einrasten. Überprüfen Sie die Länge der Pleuelstange, den Zustand der Buchse und den Antriebszeitpunkt, damit sich der Schlitten während des Hubs nicht verdreht. Inkonsistentes Timing zeigt sich in ungleichmäßigen Teilemerkmalen und ungewöhnlichen Geräuschen.
Der Wartungsaufwand steigt mit der Anzahl der Antriebsverbindungen, daher erfordern Doppelpunktpressen mehr geplante Inspektionen als Einzelpunktmaschinen .
Konzentrieren Sie sich auf das zentrale Verbindungslager, das Keilspiel, den Kupplungs- und Bremszustand und die Schmierung der Hauptkurbelwelle. Da die Belastung konzentriert ist, sollten der Verschleiß der Leisten und Führungen häufig überprüft werden, wenn die Matrizen außermittig laufen.
Überprüfen Sie beide Verbindungslager, beide Pleuelstangenbaugruppen und beide Keilstangensätze. Stellen Sie sicher, dass die Schmierung jeden Punkt erreicht und dass sich beide Seiten im gleichen Maße abnutzen. Ungleichmäßiger Verschleiß zwischen den Seiten ist ein Frühwarnzeichen dafür, dass die Ausrichtung oder die Werkzeugbelastung Aufmerksamkeit erfordert.
Bei Pressen mit offenem Rahmen besteht immer noch die Gefahr von Quetschungen und Verwicklungen, und das Sicherheitssystem muss zur Antriebskonfiguration und Zuführmethode passen .
Verwenden Sie feste Schutzvorrichtungen, verriegelte Schutzvorrichtungen, Lichtvorhänge oder Anwesenheitserkennungsgeräte, die das Eindringen der Hand während des Hubs verhindern. Der offene Schlund muss sorgfältig gehandhabt werden, da er den Zugang zu Gefahren aus mehreren Richtungen ermöglicht.
Zwei Handsteuerungen halten beide Hände während des Hubs von der Matrize fern. Bremsweg und Bremszeit regelmäßig messen, da Bremsenverschleiß diese Werte verändert. Eine überlaufende Presse kann die Werkzeuge beschädigen und Bediener gefährden.
Bediener und Wartungspersonal müssen vor allen internen Arbeiten in der Werkzeughandhabung, den Einrichtungsverfahren und der Sperrmarkierung geschult werden. Befolgen Sie die in Ihrem Land geltenden Anforderungen an den Maschinenschutz, z. B. die OSHA-Vorschriften in den Vereinigten Staaten oder relevante europäische Richtlinien.
Reale Anwendungen zeigen, wie die beiden Konfigurationen in der täglichen Produktion eingesetzt werden, und die folgenden Beispiele spiegeln eher die gängige Praxis als spezifische Maschinenmodelle wider .
Mit einer kleinen Einzelpunktpresse, auf der eine zentrierte Stanzmatrize läuft, können Anschlüsse mit hohen Hubzahlen hergestellt werden. Da die Teile klein sind und die Kraft gut zentriert ist, sorgt die Einzelpunktkonstruktion für eine zuverlässige Leistung bei geringeren Ausrüstungskosten.
Breitere Halterungen mit mehreren Stanz- und Formfunktionen werden häufig auf Doppelpunktpressen verwendet. Die geteilte Last und die bessere Parallelität tragen dazu bei, die Lochposition und Ebenheit über lange Produktionsläufe hinweg beizubehalten.
Geräteteile, die Stanzen und Biegen auf einer breiten Gesenkfläche kombinieren, profitieren häufig von Doppelpunktmaschinen. Eine gleichmäßige Kraftverteilung reduziert Rückfederungsschwankungen und verbessert die Montagepassung.
Der Kaufpreis ist nur ein Teil der Entscheidung, und die Gesamtbetriebskosten umfassen Ausschussrate, Werkzeuglebensdauer, Wartungsaufwand und Ausfallzeiten .
Für zentrierte Kleinteile kann eine Einzelpunktpresse die niedrigsten Gesamtkosten liefern, da ihr einfacherer Antrieb und der geringere Kapitalpreis für kleine Auflagen und Arbeiten mit geringer Komplexität geeignet sind. Die Einsparungen gehen schnell verloren, wenn außermittige Matrizen häufig Ausschuss verursachen oder die Werkzeuge frühzeitig verschleißen.
Eine Doppelpunktpresse zahlt sich häufig durch geringeren Ausschuss, eine längere Lebensdauer der Matrizen und weniger Beanstandungen der Genauigkeit bei breiten oder großvolumigen Teilen aus. Der höhere Anschaffungspreis ist bei langen Produktionsläufen und strengen Toleranzanforderungen gerechtfertigt.
Die meisten antriebsbezogenen Probleme zeigen sich als unebene Teile, ungewöhnlicher Verschleiß oder Geräusche, und eine strukturierte Prüfung findet die Ursache schneller als Versuch und Irrtum .
Einseitige Grate weisen oft auf eine Neigung hin, die durch eine außermittige Belastung bei einer Einzelpunktpresse oder durch ungleichmäßige Parallelität bei einer Doppelpunktpresse verursacht wird. Überprüfen Sie zuerst die Zentrierung der Matrize und dann die Parallelität und die Spitzenabstände.
Stärkerer Verschleiß an einer Leiste weist auf eine exzentrische Belastung oder eine Fehlausrichtung hin. Passen Sie die Matrizenposition an, stellen Sie die Abstände neu ein und prüfen Sie die Führungsflächen. Der Austausch abgenutzter Leisten, bevor sie den Schlitten beschädigen, verhindert kostspielige Reparaturen.
Das Klopfen kann durch verschlissene Verbindungsbuchsen, lockere Befestigungselemente oder zeitliche Unterschiede zwischen den Verbindungspunkten verursacht werden. Stoppen Sie die Presse, überprüfen Sie jede Verbindung und bestätigen Sie die Buchsenabstände, bevor Sie mit der Produktion fortfahren.
Frage: Was ist eine offene Einzelpunkt-Kraftpresse?
Es handelt sich um eine Presse mit offenem C-Rahmen, die den Schlitten von einem Verbindungspunkt in der Nähe der Mitte aus antreibt und eine einfache Konstruktion und niedrige Kosten für zentrierte, leichte Arbeiten bietet .
Frage: Was ist eine Doppelpunkt-Kraftpresse vom offenen Typ?
Es handelt sich um eine Presse mit offenem Rahmen, die den Stößel über zwei Verbindungspunkte über die gesamte Breite antreibt, wodurch die Last verteilt und die Parallelität bei breiteren Matrizen verbessert wird.
Frage: Warum verursacht eine außermittige Belastung beim Einpunktdrücken Probleme?
Eine außermittige Kraft erzeugt ein Moment, das den Schlitten kippt, was zu ungleichmäßigem Verschleiß der Leiste, Graten auf einer Seite der Teile und Maßabweichungen führt .
Frage: Welche Kapazität decken Einpunktpressen typischerweise ab?
Einpunktpressen werden üblicherweise bis zu etwa 100 Tonnen eingesetzt, je nach Rahmengröße und Bauart, wobei die genaue Nennleistung vom Hersteller festgelegt wird.
Frage: Wann sollte man sich für eine Doppelpunktpresse entscheiden?
Wählen Sie eine Doppelpunktpresse für breite Matrizen, progressive Werkzeuge, außermittige Kräfte und Teile mit engen Toleranzen, die in großen Auflagen hergestellt werden .
Frage: Wie wirkt sich der offene Rahmen auf die Genauigkeit aus?
Ein offener Rahmen biegt sich unter Last stärker als ein geschlossener Rahmen, daher sind Antriebskonfiguration, Werkzeugzentrierung und Parallelitätsprüfungen für die Genauigkeit besonders wichtig.
Frage: Wie berechne ich die Kraft, die für einen Stanzvorgang benötigt wird?
Multiplizieren Sie den Schnittumfang mit der Materialdicke und der Scherfestigkeit und addieren Sie dann die Formungsanforderungen und einen Sicherheitsspielraum von etwa 20 Prozent unter der Nennkapazität .
Frage: Welche Wartung unterscheidet sich bei Doppelpunktpressen?
Bei Doppelpunktpressen müssen beide Verbindungslager, beide Pleuelstangen und beide Leistensätze überprüft werden. Außerdem muss bestätigt werden, dass die beiden Seiten ähnlich schnell verschleißen.
Frage: Was verursacht einseitige Grate an einem Stanzteil?
Einseitige Grate deuten normalerweise auf eine Neigung durch außermittige Belastung oder ungleichmäßige Parallelität hin, und die Behebung beginnt mit der Überprüfung der Matrizenzentrierung und der Spitzenabstände.
Frage: Ist die Anschaffung einer Einzelpunktpresse günstiger?
Bei zentrierten Kleinteilen mit sorgfältiger Matrizenanordnung sind die Gesamtkosten mit einer Einzelpunktpresse oft geringer, bei außermittiger Arbeit kann dieser Vorteil jedoch durch Ausschuss und Werkzeugverschleiß zunichte gemacht werden .
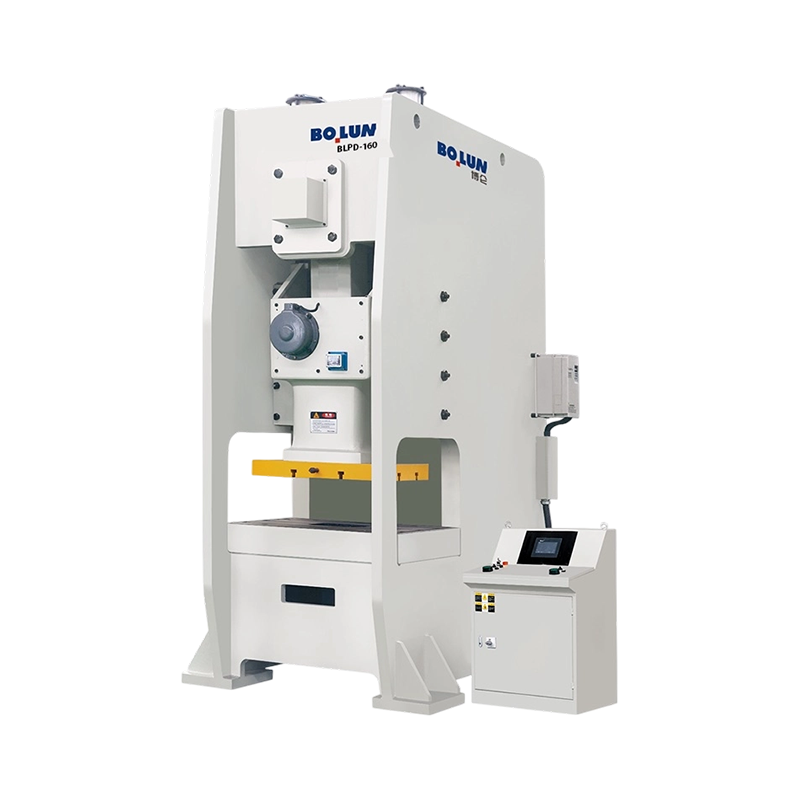


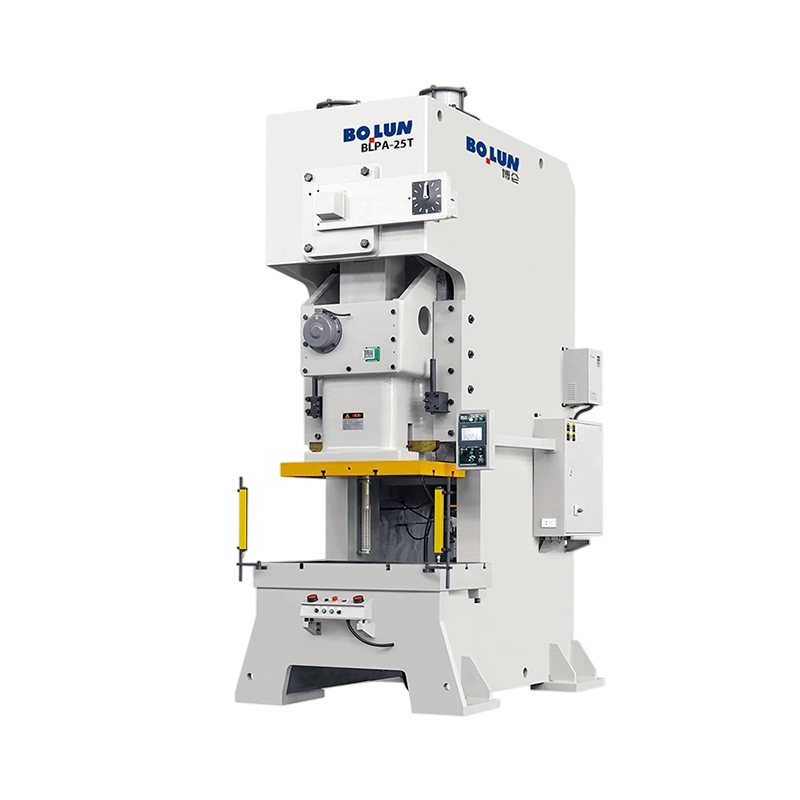
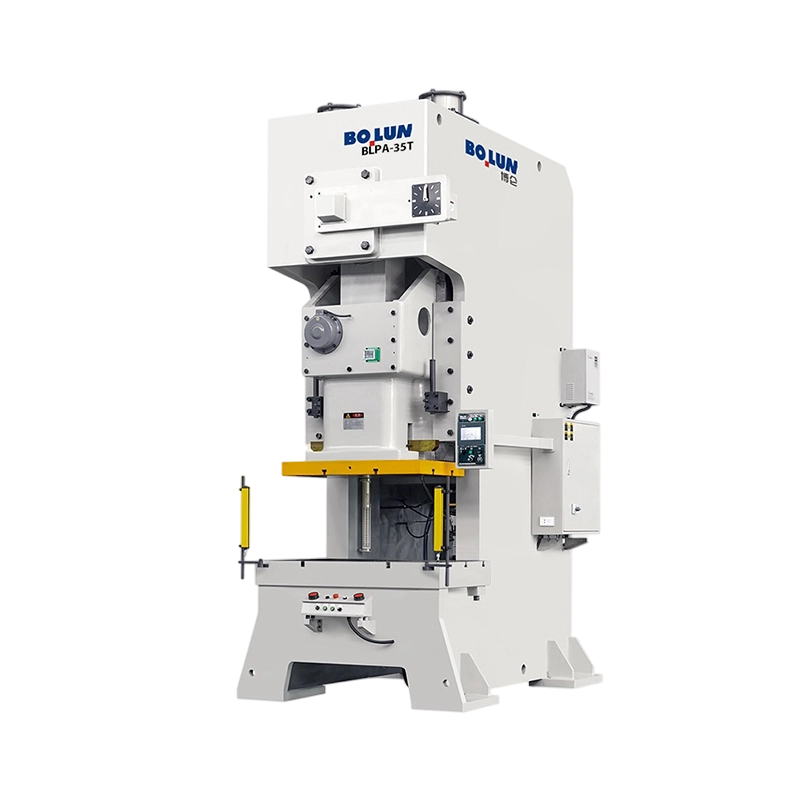
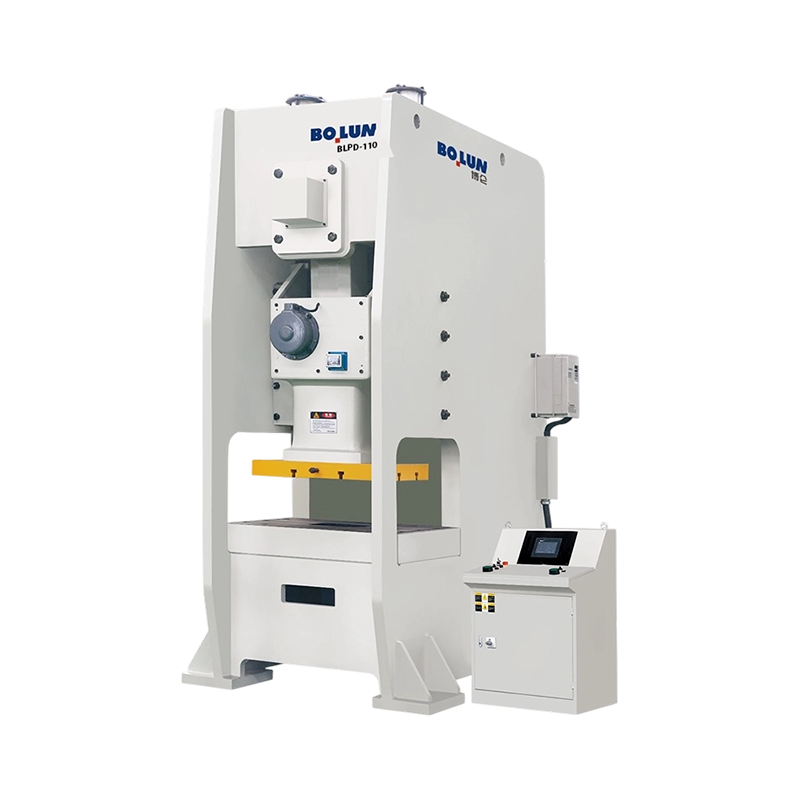
Stellen Sie eine 160-Tonnen-Presse mit offenem Rahmen und eine 160-Tonnen-...
Ein Werkzeugingenieur macht ein Eingebot für ein neues Halterungsprogramm ...
Ein Befestigungswerk in Taizhou erhält eine Anfrage von einem führenden Au...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An ...
Mechanische Kraftpressen und ihre wesentlichen Funktionen verstehen ...
Ein Käufer, der eine 45-Tonnen-Offenspaltpresse für eine Bracket-Linie ver...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

