
Ein Befestigungswerk in Taizhou erhält eine Anfrage von einem führenden Automobilzulieferer: 8 Millionen Innensechskantschrauben der Güteklasse 10.9, geliefert über einen Zeitraum von vierzehn Monaten. Die Bearbeitungsroute der Anlage ist zu langsam, die Materialverluste zu hoch und die Kornflusseigenschaften der geschnittenen Gewinde genügen nicht den Ermüdungsanforderungen. Eine Woche später unterzeichnet das Werk den Werkzeugauftrag für eine Kaltumformpresse.
Diese Abfolge wird in der gesamten Branche tausende Male wiederholt. Wenn das Produktionsvolumen steigt und das Verhältnis von Materialkosten zu Arbeitsaufwand hoch ist, ist die Antwort die Kaltumformung, und die Maschine, die diese Umformung durchführt, die Kaltumformpresse, erweist sich als eine Familie von Pressen mit sehr spezifischen mechanischen Eigenschaften und nicht als ein einziges generisches Design.
Kurz gesagt: Eine Kaltumformpresse ist eine Metallumformmaschine, die Rohlinge oder Drahtmaterial bei Raumtemperatur mithilfe eines Gesenksatzes und hoher Druckkraft formt. Die effektivste Konfiguration für schwere Arbeiten ist die Kniehebelpresse, die die Kraft am unteren Ende des Hubs vervielfacht. Der Rest dieses Artikels erklärt, was das bedeutet, was die häufigsten Varianten sind, wie man sie vergleicht und wie man sie für ein echtes Teil dimensioniert.
Eine Kaltumformpresse ist eine Pressmaschine, die bei Umgebungstemperatur eine Druckkraft auf Metall ausübt, wodurch das Material plastisch in einen Formhohlraum fließt. Der Prozess erzeugt keine Späne, erfordert keine Erwärmung des Werkstücks und wird bei starker Verformung als Kaltschmieden eingestuft. Typische Vorgänge sind Extrudieren, Stauchen, Prägen und Bügeln. Der Begriff Kaltumformpresse wird in vielen Gerätekatalogen synonym mit Kaltschmiedepresse verwendet.
Die Schlussfolgerung kommt zuerst: Wenn es sich bei Ihrem Teil um eine Schraube, einen Mutternrohling, einen Lagerring, einen Kugelbolzen, einen elektrischen Steckverbinder oder ein beliebiges symmetrisches Bauteil handelt, das in Stückzahlen über 50.000 pro Jahr hergestellt wird, wird es durch Kaltumformung fast immer schneller, mit weniger Materialeinsatz und mit besseren mechanischen Eigenschaften als durch maschinelle Bearbeitung hergestellt. Die Presse ist die Grundlage dieser wirtschaftlichen Logik.
Drei Fakten definieren den wirtschaftlichen Fall. Erstens die Materialausbeute: Beim Kaltschmieden wird für das gleiche Fertigteil 20 bis 40 Prozent weniger Material verbraucht als bei der maschinellen Bearbeitung, da Metall verdrängt und nicht abgetragen wird. Zweitens die Produktivität: Eine einzige Kaltumformpresse produziert Teile mit 20 bis 200 Hüben pro Minute, je nach Teilegröße und Maschinentyp. Drittens: Festigkeit: Da der Kornfluss kontinuierlich entlang der Teilekontur verläuft und nicht geschnitten wird, verbessert sich die Ermüdungsleistung um eine messbare Spanne, bei Ermüdungstests häufig um 20 bis 30 Prozent im Vergleich zu bearbeiteten Teilen.
Es gibt auch Randbedingungen. Bei der Kaltumformung muss das Material duktil genug sein, um sich bei Raumtemperatur verformen zu können. Stähle mit niedrigem und mittlerem Kohlenstoffgehalt, legierte Glühstähle, Edelstähle der 300er-Serie, Aluminiumlegierungen bis mittlerer Festigkeit und Kupferlegierungen dominieren die praktische Liste. Kohlenstoffreiche oder spröde Materialien sind keine Kandidaten. Auch die Presskraft muss im Vergleich zu einer Prägepresse gleicher Größe hoch sein und die Maschinenkonstruktion muss entsprechend steif sein. Aus diesem Grund hört der Käufer „Kaltumformpresse“ als eine eigene Gerätekategorie und nicht als generische Presse. Weitere Informationen zur Prozessbeziehung finden Sie in unserem Branchenhinweis was eine Kaltschmiedepresse macht Bevor Sie Modelle vergleichen, da derselbe Hersteller, der Stanzpressen herstellt, möglicherweise eine separate Kniehebellinie für die Kaltbearbeitung baut.
Das Funktionsprinzip einer mechanischen Kaltumformpresse ist vom Konzept her einfach. Ein Schwungrad speichert Rotationsenergie. Eine Kupplung verbindet diese Energie mit einem Getriebezug, und die Zahnräder treiben einen Mechanismus an, der die Drehung in die Hin- und Herbewegung eines Schlittens umwandelt. Der Schlitten trägt den Stempel; Die Matrize wird auf der Unterlage oder dem Bett montiert. Wenn die Presse zyklisch läuft, dringt der Stempel in den Hohlraum der Matrize ein und zwingt den Rohling dazu, in die gewünschte Form zu fließen.
Die entscheidende Variable ist der Mechanismus, der die Drehung in eine Gleitbewegung umwandelt. Eine Standard-Kurbelpresse verwendet eine Kurbelwelle: Der Schlitten bewegt sich in der Mitte des Hubs schneller und verlangsamt sich in der Nähe des unteren Totpunkts, und die verfügbare Kraft steigt allmählich auf ein Maximum sehr nahe am Boden an. Eine Kniehebelpresse verwendet eine Reihe von Gliedern, die so angeordnet sind, dass sich die Glieder beim Drehen der Kurbel am unteren Ende des Hubs nahezu gerade ausrichten. In dieser letzten Phase wird der mechanische Vorteil enorm: Eine relativ kleine Kraft vom Getriebe wird in eine sehr große Kraft am Schlitten vervielfacht.
Diese mechanische Anordnung erzeugt genau den Kraftverlauf, den die Kaltumformung benötigt. Stauchen, Vorwärtsfließpressen und Prägen erfordern alle die Spitzenkraft in den letzten Millimetern des Hubs, nachdem das Material die Matrize gefüllt und kalt verfestigt hat. Die Kniehebelpresse liefert im letzten Teil des Hubs eine hohe Kraft, während die Stößelgeschwindigkeit am Kontaktpunkt niedrig bleibt. Eine niedrige Kontaktgeschwindigkeit bedeutet eine längere Lebensdauer der Matrize und mehr Zeit für das Fließen des Materials statt für einen Bruch.
Ein zweiter Vorteil ist die Eigenschaft des „ausgeglichenen Hubs“, die in den Datenblättern von Kniehebelpressen häufig erwähnt wird. Da die Kniehebelgeometrie die Kontaktgeschwindigkeit und -beschleunigung gleichmäßig über den Arbeitsbereich verteilt, schlägt die Presse nicht so abrupt auf den Rohling ein, wie dies bei einer Kurbelpresse mit derselben Kraft der Fall wäre. Dies reduziert das Hämmern des Rahmens und führt häufig zu einer besseren Maßhaltigkeit über eine Charge hinweg.
Es gibt auch einen Energieaspekt. Das Schwungrad ist so dimensioniert, dass es die Umformenergie ohne übermäßigen Geschwindigkeitsabfall liefert. Im Dauerbetrieb beschleunigt der Motor das Schwungrad zwischen den Hüben erneut. Wenn der Motor in der verfügbaren Zeit nicht genügend Energie zurückgewinnen kann, stoppt die Presse bei einer Nennkraft, die unter der auf dem Typenschild angegebenen Nennleistung liegt. Aus diesem Grund muss eine Kaltschmiedelinie die Energiekapazität in Joule pro Hub bewerten und nicht nur die Tonnage, ein Punkt, auf den wir im Abschnitt „Spezifikationen“ zurückkommen.
Viele Betriebe beginnen mit einer Allzweck-Kurbelpresse, versuchen einen Kaltfließpressvorgang und melden einen Bruch der Matrize, ein Hämmern des Rahmens oder unzureichende Kraft am Ende des Hubs. Die Unterschiede sind nicht subtil.
Eine Kurbelpresse entwickelt eine Kraft, die ungefähr dem Sinus des Kurbelwinkels entspricht. Der Schlitten erreicht die maximale Geschwindigkeit in der Mitte des Hubs und die maximale Kraft erst etwa 15 bis 30 Grad vor dem unteren Totpunkt. Die Arbeitsenergie wird in einem kurzen Zeitfenster abgegeben. Im Gegensatz dazu nutzt eine Kniehebelpresse die Richtglieder, um im gesamten unteren Teil des Hubs, typischerweise über 40 bis 60 Grad Kurbeldrehung, eine hohe Kraft zu erzeugen. Die nutzbare Umformzone ist länger und die Kraft steht dort zur Verfügung, wo tatsächlich gearbeitet wird.
In der Praxis ändert sich dadurch jede Prozessentscheidung: Das Werkzeugdesign kann eine langsamere Materialflussrate bei hohem Druck verwenden; die Matrize wird gleichmäßiger belastet; und die Presse kann kontinuierlich starke Stöße bei höheren Hubzahlen ohne das gleiche Vibrationsniveau bewältigen. Die folgende Tabelle fasst die Unterschiede zusammen, die ein Produktionsingenieur prüfen sollte, bevor er eine Presse für die Kaltbearbeitung auswählt.
| Kriterien | Kurbelpresse | Umschalten drücken | Hydraulische Presse |
|---|---|---|---|
| Kraft nahe dem unteren Totpunkt | Hoch nur in den letzten 15 bis 30 Grad | Hoch über einem längeren unteren Hubsegment | Volle Kraft in jeder Schlittenposition |
| Schlittengeschwindigkeit bei Matrizenkontakt | Relativ hoch | Niedrig und kontrolliert | Einstellbar, typischerweise niedrig |
| Schlagzahl | Hoch (60 bis 200 SPM für kleine Bilder) | Mittelhoch (30 bis 80 SPM für schwere Rahmen) | Niedrig (5 bis 30 U/min für Umformarbeiten) |
| Energielieferung | Schwungrad, moderat | Schwungrad, hochwirksam im unteren Totpunkt | Pumpenfluss, kontinuierlich, aber langsamer |
| Am besten geeignet für | Ausschneiden, Biegen, Flachziehen | Stauchen, Strangpressen, Prägen, schwere Kaltumformung | Tiefe Bauteile, kurze Auflagen, variable Kraftprofile |
Da es sich bei der Kaltumformung um eine Prozessfamilie handelt, ist auch die Maschinenfamilie vielfältig. Die Wahl des richtigen Typs hängt in der Regel von der Produktionsgeschwindigkeit, der Teilegröße und dem Kraftprofil ab. Die folgenden vier Konfigurationen decken die überwiegende Mehrheit der Industrieanlagen ab.
Die mechanische Kniehebelpresse ist die Standardpresse für Komponenten in der Automobil- und Verbindungsindustrie: Kugelbolzen, Ventilfederhalter, Getrieberohlinge und strukturelle Verbindungselemente. Es kombiniert die Geschwindigkeit einer mechanischen Presse mit den oben beschriebenen hohen Bodenkrafteigenschaften. Der Kraftbereich, der die meisten Teile abdeckt, liegt zwischen 100 und 1000 Tonnen, bei Hublängen zwischen 50 und 200 mm. Für großvolumige Teile ist eine Kniehebelpresse bemerkenswert effizient, da die Zykluszeit kurz ist und der Prozess nach der Teilezuführung vollautomatisch abläuft.
Hydraulische Pressen haben einen weiteren Vorteil: Sie sind nicht durch eine feste Stößelbewegungskurve eingeschränkt. Die Schlittengeschwindigkeit und die Verweilzeit können über den gesamten Hub programmiert werden, und die volle Kraft steht an jeder Position zur Verfügung, nicht nur in der Nähe des unteren Totpunkts. Dies ist wichtig für lange Vorwärtsstrangpressungen und für Komponenten mit tiefen Merkmalen, bei denen die Verformung früh im Hub beginnt. Der Preis ist Geschwindigkeit und Energieeffizienz. Hydraulische Pressen arbeiten mit einem Bruchteil der Hübe pro Minute einer Kniehebelpresse, und das Pumpensystem verbraucht kontinuierlich elektrische Energie, selbst wenn die Presse zwischen Produktionsläufen im Leerlauf ist.
Als Faustregel aus der Praxis der Angebotserstellung gilt: Wenn das Teil innerhalb eines Arbeitshubs von 50 mm hergestellt werden kann und die Jahresmenge etwa 100.000 Stück übersteigt, liefert eine mechanische Kniehebelpresse die niedrigsten Kosten pro Teil. Hydraulische Maschinen sind wirtschaftlich sinnvoll, wenn die Losgrößen klein sind, das Bauteil lang ist oder die Werkzeuge die Flexibilität benötigen, verschiedene Matrizen mit unterschiedlichen Kraftniveaus auf einer Maschine zu betreiben.
Servopressen ersetzen Schwungrad und Kupplung durch einen oder mehrere große Servomotoren, die mit dem Antriebsstrang verbunden sind. Die Software steuert die Schlittenbewegung; Der Benutzer kann eine schnelle Annäherung, langsames Drücken, ein Verweilen im unteren Totpunkt und eine schnelle Rückkehr programmieren. Bei der Kaltumformung reduziert die Servosteuerung die Kontaktgeschwindigkeit auf nahezu Null, was die Werkzeuglebensdauer und die Teiletoleranz um einen weiteren Schritt zur Verbesserung erhöht. Servopressen kosten anfangs mehr und das elektrische System muss Energiespitzen sowohl im Motor als auch außerhalb bewältigen. Für Präzisionskomponenten sind Servo-Kniehebelpressen die leistungsstärkste Option, und dieselbe Fabrik, die mechanische Standardpressen herstellt, bietet häufig eine Servoversion für ihre gesamte Produktlinie an. Das Antriebsprinzip erleichtert zudem die Matrizeneinstellung, da der Stößel ohne Durchfahren des gesamten Hubs verstellt und positioniert werden kann.
Für Verbindungselemente ist die bevorzugte Maschine überhaupt keine Ein-Stationen-Presse, sondern ein Mehrstationen-Kaltformer, oft auch Kaltkopf genannt. Der Draht wird von einer Spule zugeführt, gerichtet, auf Länge geschnitten, durch zwei bis sechs Matrizen geführt und in einer Reihe von Stationen zu einem Bolzen, einer Schraube, einem Mutternrohling oder einer Sonderform gestaucht. Bei kleinen Verbindungselementen erreichen die Produktionsraten mehrere Hundert Teile pro Minute. Die Umformkraft pro Station ist geringer als bei einem einzelnen schweren Stauchvorgang, so dass ein hohes Jahresvolumen diese Maschine auch bei relativ geringer Tonnage pro Station rechtfertigen kann.
Die Auswahllogik lässt sich in einem Satz zusammenfassen: Kniehebelpressen mit einer Station verarbeiten große oder komplexe Bauteile; Mehrstationsformer beherrschen die Welt der kleinen, großvolumigen Verbindungselemente. hydraulische Pressen eignen sich für Langhub- oder Kleinserienarbeiten; Servopressen verbessern die Werkzeugbedingungen und Prozessstabilität aller bisherigen Typen.
Wenn ein Pressezitat auf dem Tisch landet, werden auf dem Typenschild die Tonnage, der Hub, die Hubfrequenz, die Tischfläche und die Schließhöhe aufgeführt. Bei einer Kaltumformpresse sollte der Käufer einen zweiten Parametersatz prüfen, der darüber entscheidet, ob die Maschine das Teil tatsächlich Tag für Tag umformt.
Die auf dem Typenschild angegebene Tonnage ist keine einheitliche Zahl. Bei den meisten mechanischen Pressen wird die Tonnage an einer Position über dem unteren Totpunkt gemessen, typischerweise 5 mm für kleinere Pressen und 10 bis 13 mm für größere Industrierahmen, entsprechend den üblichen Konventionen, die in JIS und anderen Pressenstandards verwendet werden. Die Kraft in der Nähe des unteren Totpunkts ist höher als der Nennwert, jedoch nur innerhalb des Arbeitshubs. Wenn Sie Angebote verschiedener Lieferanten vergleichen, fragen Sie nach der Kraftkurve: Die nutzbare Tonnage bei der Schließhöhe Ihrer Matrize ist wichtiger als das Maximum im Totpunkt.
Kaltumformvorgänge werden nach Hubbedarf unterteilt. Das Stauchen und Prägen erfordert einen kurzen Hub, oft 30 bis 60 mm, da sich die Verformung auf die letzten Millimeter konzentriert. Die Vorwärtsfließpressung profitiert von einem längeren verfügbaren Hub von 100 bis 200 mm, um der Teilelänge und dem Stempelweg gerecht zu werden. Die Schlagfrequenz gibt die maximalen Dauerzyklen pro Minute an. Eine schwere Kniehebelpresse mit einer Nennkraft von 260 bis 400 Tonnen weist normalerweise 25 bis 40 Hübe pro Minute auf; Eine 60- bis 110-Tonnen-Presse für kleinere Komponenten kann 40 bis 70 Hübe pro Minute produzieren. Überprüfen Sie die Rate bei der tatsächlichen Hublänge, da einige Spezifikationen nur Werte für den minimalen Hub angeben.
Im Gegensatz zum Stanzen, bei dem die Last zusammenbricht, wenn das Material bricht, ist die Kraft beim Kaltumformen kontinuierlich und stark. Der Rahmen muss einer Durchbiegung in zwei Richtungen standhalten: vertikaler Kompression und schrägem Kippen bei außermittigen Belastungen. Geschlossene Rahmenpressen weisen von Natur aus eine hohe Steifigkeit auf; Pressen mit offenem Rahmen weisen eine messbare Durchbiegung auf und werden nur empfohlen, wenn die Umformlast gering oder zentriert ist. Ein üblicher Qualitätsmaßstab ist eine Winkelabweichung von weniger als 1/10.000 rad unter der zentralen Nennlast, gemessen an der Gleitfläche. Wenn ein Datenblatt diesen Wert nicht enthält, ist es fair, nachzufragen.
Bei Präzisionspressen sind passgenaue Achtkantführungen die übliche Lösung; Einige schwere Kniehebelpressen verwenden mit Bronze ausgekleidete Führungsplatten, deren Spiel einstellbar ist. Eine engere Führung sorgt dafür, dass der Stempel bei jedem Hub mit der Matrize ausgerichtet ist. Dies wird immer wichtiger, wenn Teile lange Extrusionszonen haben oder einen Auswerferstempel von der gegenüberliegenden Seite erfordern. Ebenso wichtig ist die einstellbare Matrizenhöhe: Kaltumformmatrizen nutzen sich ab und Sie sollten die Schließhöhe erhöhen, wenn Sie das Werkzeug überarbeiten.
Die pro Hub verfügbare Schwungradenergie ist in vielen Fällen die Spezifikation, die die Presse vor der Tonnage definiert. Aus der Fläche unter der Kraft-Weg-Kurve lässt sich die Verformungsenergie für ein Kaltumformteil berechnen. Bei einer typischen mittelgroßen Komponente liegt die Zahl zwischen 5 und 30 kJ pro Hub. Die Presse muss mindestens diese Menge liefern, mit einem Betriebsspielraum von etwa 30 Prozent, und der Motor muss das Schwungrad zwischen den Hüben wieder auf nahezu volle Geschwindigkeit beschleunigen. Eine einfache Methode besteht darin, drei Zahlen zu bestätigen: Nennenergie pro Hub in kN·m, was kJ entspricht; die erforderliche Arbeit Ihrerseits; und die tatsächliche kontinuierliche Schlagfrequenz.
Kaltumformwerkzeuge können blockieren, wenn ein Rohling fehlt oder ein Matrizeneinsatz reißt. Der hydraulische Überlastschutz am Stößel stoppt die Presse, bevor Schäden den Rahmen erreichen. Auf der Unterkonstruktionsseite muss eine Auswurf- bzw. Auswerferkraft für das Fertigteil angegeben werden; Ein kaltumgeformtes Bauteil kann mit einer Kraft, die 10 bis 20 Prozent der Umformkraft entspricht, in der Matrize stecken bleiben, und ohne einen starken Auswerfer wird der Extraktionsschritt zum Engpass.
Kaltumformpressen sind Produktionsmaschinen, und der beste Weg, um zu verstehen, ob die Planung passt, ist ein Blick auf die Teile, die auf ihnen hergestellt werden. Der gemeinsame Nenner ist die Formgebung durch plastisches Fließen: Die äußere Form wird durch den Hohlraum der Matrize bestimmt, die innere durch den Stempel.
Automobile und Nutzfahrzeuge sind die größten Verbraucher. Kugelbolzen, Spurstangenköpfe, Ventilfederhalter, Radnabenhalter, Sicherheitsgurtkomponenten, Lagerringe, Getrieberohlinge und viele der hochfesten Befestigungselemente im Motorraum werden kaltgeschmiedet. Der Grund dafür sind nicht nur Materialien; es ist Müdigkeit. Ein kaltgeschmiedeter Kugelzapfen mit kontinuierlichem Kornfluss versagt unter zyklischer Belastung seltener als ein maschinell bearbeiteter Kugelzapfen derselben Sorte.
Die Elektronik- und Elektroindustrie erscheint neueren Datums in der Liste. Batteriepolverbinder, Stromschienen, Buchsenkontakte, Relaiskerne und Ritzelrohlinge für Verriegelungsmechanismen werden auf Kniehebelpressen oder hydraulischen Pressen hergestellt. Eine spezielle Variante ist die Batterieschalenumformung: Auf Hochleistungspressen werden zylindrische Schalen für Batteriegehäuse gezogen und gebügelt, wobei die Präzisionsunterschiede in der Gleichmäßigkeit der Wandstärke sichtbar werden.
Verbindungselemente bleiben das sichtbarste Segment. Bolzen von M4 bis M36, Zylinderschrauben mit Innensechskant, Sechskantmuttern, Flanschmuttern, Nieten, Schrauben für Holz und Kunststoff sowie kundenspezifische Gewindeteile werden für kleine Größen in Mehrfachstationen und für größere als die Standardgrößen auf Einzelkniehebelpressen geformt. In der folgenden Tabelle sind die typischen Kraftfenster aufgeführt, auf die eine Werkstatt bei der Angebotserstellung für kaltgeformte Komponenten stößt.
| Teilekategorie | Typisches Material | Ca. Kraftbereich (Tonne) | Typischer Maschinentyp |
|---|---|---|---|
| Kleine Befestigungselemente M4 bis M10 | 1022, 10B21, 304 | 10 bis 60 | Verteiler für mehrere Stationen |
| M12 bis M24 Schrauben und Muttern | 1035, 1045, 4140 | 60 bis 250 | Umschalten oder Kopfzeile |
| Kugelbolzen und Lenkungsteile | SAE 1541, 4140 | 100 bis 400 | Umschalten drücken |
| Lagerringe und Zahnradrohlinge | 52100, 8620 | 200 bis 600 | Umschalten drücken |
| Batteriehüllen, dickwandige Rohre | Aluminium, Stahlband | 250 bis 800 | Geschlossener Rahmen, hydraulisch oder mit Kniehebel |
Kein Hersteller wird eine Druckmaschine allein anhand einer Tabelle auswählen, aber eine erste Schätzung sorgt dafür, dass das Gespräch ehrlich bleibt. Ausgangspunkt ist das verstörende Modell. Für einen einfachen Stauchvorgang entspricht die erforderliche Kraft ungefähr der Fläche des fertigen Kopfes, multipliziert mit der Fließspannung des Materials am Ende der Verformung, multipliziert mit einem Faktor, der Reibung und Form berücksichtigt. Bei der Kaltumformung liegt der Koeffizient typischerweise zwischen zwei und vier.
Hier ist ein Beispiel aus einem echten Zitat. Ein Kunde formt einen sechseckigen Kopf mit einer Schlüsselweite von 20 mm auf einem geglühten Rohling aus AISI 1045-Stahl mit 12 mm Durchmesser. Die Fläche des Sechsecks beträgt ca. 346 mm². Die Fließspannung von 1045 beträgt nach mäßiger Kaltumformung etwa 800 MPa. Ein konservativer Koeffizient von 2,5 ergibt eine Umformkraft von 346 mm² multipliziert mit 800 MPa multipliziert mit 2,5, was etwa 690 kN entspricht. Das sind 70 Tonnen im unteren Totpunkt. Unter Berücksichtigung einer Sicherheitsmarge von 30 Prozent und unter Berücksichtigung der Matrizenreibung beträgt die empfohlene Pressengröße 100 bis 110 Tonnen. Eine 110-Tonnen-Kniehebelpresse mit offenem Rahmen ist eine komfortable Wahl; Eine 60-Tonnen-Presse würde eine marginale Leistung erbringen.
Die Vorwärtsextrusion wird unterschiedlich geschätzt. Die Kraft hängt vom Untersetzungsverhältnis ab. Eine auf 18 mm extrudierte Stange mit 25 mm Durchmesser führt zu einer Flächenreduzierung von etwa 48 Prozent. Die äquivalente Dehnung wird aus dem Flächenverhältnis berechnet, und bei Stahl mit mittlerem Kohlenstoffgehalt liegt der Druck am Stempel, einschließlich Reibung, zwischen 1200 und 1800 MPa. Multipliziert man den Stempeldruck mit der ursprünglichen Querschnittsfläche von 491 mm², erhält man 590 bis 880 kN bzw. 60 bis 90 Tonnen. Mit Spielraum ist eine 130- bis 160-Tonnen-Maschine eine vernünftige erste Wahl. Bei langen Extrusionen müssen Hublänge und Energieleistung gesondert geprüft werden.
Die Teile mit der höchsten Präzision fügen eine zweite Einschränkung hinzu. Wenn die Teiletoleranz unter 0,05 mm liegt, werden die Presssteifigkeit, die Schlittenführung und die Temperaturstabilität der Maschine wichtiger als die Tonnageberechnung. Ein geschlossener Rahmen mit geringer Durchbiegung und achtseitiger Führung kostet mehr, hält die Toleranz jedoch über die Lebensdauer des Werkzeugs viel länger aufrecht.
Eine praktische Regel für das Zitieren besteht darin, diese Reihenfolge einzuhalten:
Wenn die resultierende Tonnage innerhalb von 20 Prozent der Bewertung eines Pressenmodells liegt, wechseln Sie zum nächsten Modell. Eine Kaltumformpresse, die auf 95 Prozent ihrer nutzbaren Kapazität ausgelastet ist, verliert an Energiereserven, und in der Hitze des Nachmittagsproduktionslaufs treten Probleme auf.
Wenn die Druckmaschinenspezifikation klar ist, bleibt die Frage, wer sie baut und in welcher Konfiguration. Die folgenden Punkte ergeben sich aus dem Vergleich mehrerer Angebote und den nach der Installation auftretenden Problemen.
Für jede Kaltumformlast über 100 Tonnen bevorzugen Sie eine geschlossene Rahmenstruktur, wenn das Budget dies zulässt. Geschlossene Rahmen sind bei seitlicher Belastung formstabil und ermöglichen mit der Zeit eine höhere Präzision. Wenn für die Werkzeugzugänglichkeit ein offener Rahmen erforderlich ist, stellen Sie sicher, dass der Rahmen spannungsfrei ist und dass Bett und Schlitten gleichzeitig bearbeitet werden, um die Ausrichtungsreferenz beizubehalten. Fragen Sie, ob der Lieferant das gleiche Rahmendesign in einer Standard-Stanzversion und einer Kaltschmiedeversion verkauft. Der Unterschied liegt oft in einer längeren Gleitführung, schwereren Leisten und einem verstärkten Bett.
Durch die Kaltumformung wird der Antrieb stark erschüttert. Eine nasse Lamellenkupplung erzeugt mehr Wärmekapazität und ist die häufigste Wahl bei hoher Dauerbelastung; Für kleinere Pressen und kurze Auflagen ist eine Trockenkupplung akzeptabel. Vergewissern Sie sich, dass die Presse kontinuierlich Nenndruck bei der von Ihnen geplanten Hubfrequenz produzieren kann, nicht nur bei Einzelhubtests.
Moderne Pressenkäufer erwarten eine speicherprogrammierbare Steuerung mit Farb-Touchscreen, Speicher für Stanzparameter und einen Lastmonitor, der bei jedem Hub die tatsächliche Tonnage aufzeichnet. Der Lastwächter ist kein Luxus: Er schützt das Werkzeug und meldet dem Bediener, wenn die Matrize abgenutzt ist. Stellen Sie außerdem sicher, dass die Steuerung die Art des Zuführsystems unterstützt, sei es ein Coil-Feeder, ein Stangenlader, ein Transfersystem oder eine Roboter-Pick-and-Place-Zelle, und dass der Lieferant die Automatisierungsschnittstelle bei der Inbetriebnahme integrieren kann.
Stillstandszeiten bei der Kaltumformung werden durch Werkzeugwechsel dominiert. Ein schnelles Werkzeugwechselsystem, ein durchdachtes Auswerferset und ein Pressbett mit ausreichend T-Nuten reduzieren die Rüstzeit erheblich. Wenn das Teil mit Öl oder einem wasserlöslichen Schmiermittel hergestellt wird, muss die Presse über den für eine saubere Zellenanordnung erforderlichen Abfluss-, Sumpf- und optionalen Nebelabsauganschluss verfügen.
Bei einer Maschine, die viele Jahre lang im Zweischichtbetrieb läuft, ist der Lieferant genauso wichtig wie die Spezifikation. Suchen Sie nach einem Hersteller mit integrierter Produktion: Guss, Bearbeitung, Montagelinien und ein Serviceteam, das technische Fragen während des Vorverkaufs beantwortet. Eine sinnvolle Vor-Ort-Prüfung besteht darin, ob der Lieferant die Präzisionsbearbeitung von Stößel und Bett auf denselben Werkzeugmaschinen kontrolliert, da dadurch die Parallelitätstoleranzen bestimmt werden, die über die Lebensdauer der Presse hinweg bestehen bleiben. Ein kompetenter Lieferant wird auch sein Produktionsmanagementsystem und seine Qualitätszertifizierungen dokumentieren. Bitten Sie daher bei Verhandlungen sowohl um das Zertifikat als auch um den neuesten Auditbericht.
Kaltumformpressen laufen hart und der Unterschied zwischen gut gewarteten und vernachlässigten Maschinen zeigt sich innerhalb von sechs Monaten in der Werkzeuglebensdauer und der Teilekonsistenz.
Tägliche Kontrollen betreffen das Schmiersystem: Ölstand, Umlaufdruck und Filterzustand. Auf die Kniehebelgelenke wird ein extrem hoher Bolzendruck ausgeübt, und eine Schmierunterbrechung von einigen Minuten kann zu dauerhaften Beschädigungen der Gelenkbolzenoberflächen führen. Ein praktischer Wartungskalender sieht so aus:
Der häufigste Fehler bei der Kaltumformung ist nicht der Rahmenbruch, sondern die thermische Drift. Bei langen Produktionsläufen entsteht in den Kniehebellagern Wärme, die den Rahmen ausdehnt und die Schließhöhe verändert. Maschinen, die für kontinuierliche Kaltumformung ausgelegt sind, gleichen dies mit einem automatischen Schmiermittelfluss aus, der auch die Wärme abführt, und das Steuerungssystem überwacht die Temperatur des Rahmens. Besprechen Sie die thermische Stabilität vor dem Kauf mit dem Hersteller, insbesondere wenn der Werkstattboden nicht temperiert ist.
Sicherheit gehört zum Betrieb: Zweihand-Wiederholungssteuerung, ein Lichtvorhang oder eine feste Schutzeinrichtung sowie eine mechanische Bremsverriegelung sind Grundvoraussetzungen. Kaltumformwerkzeuge werfen Material mit hoher Geschwindigkeit aus, und Späne bedeuten nicht spanfrei; Der Schutz vor umherfliegenden Drahtstücken oder Schmiermittelnebel gehört zum gleichen Sicherheitskonzept wie der Schlitten selbst.
Die erste Antwort auf die Kostenfrage lautet: Kaltumformpressen kosten bei gleicher Nenntonnage mehr als gewöhnliche Stanzpressen, weil Rahmen, Führung und Antrieb schwerer sind. Die zweite Antwort lautet, dass die Wirtschaftlichkeit in der Regel vom Material und der Geschwindigkeit abhängt, nicht vom Druckpreis.
Eine typische Kniehebel-Kaltumformpresse mittlerer Tonnage im Bereich von 160 bis 400 Tonnen erfordert eine Anfangsinvestition in der gleichen Größenordnung wie andere Industriepressen dieser Klasse, und die Amortisationsberechnung sollte Werkzeuge, Installation, Schulung und den ersten Satz Ersatzteile umfassen. Die laufenden Kosten pro Teil sinken jedoch mit zunehmendem Volumen dramatisch, da die Materialausnutzung von 40 bis 60 Prozent bei der Bearbeitung auf 75 bis 95 Prozent bei der Kaltumformung steigt.
Ein einfaches Modell: Ein bearbeitetes Teil verliert 50 Prozent seines Ausgangsmaterials als Späne. Wenn der Stahl einen erheblichen Anteil des Verkaufspreises ausmacht und die Anlage 500.000 Stück pro Jahr produziert, kann das zurückgewonnene Material allein die Pressendifferenz innerhalb von zwei Jahren rechtfertigen, vor Berücksichtigung der Zykluszeit. In der Werkstattrealität umfasst die Entscheidung auch die Einbindung der Presse in die bestehende Produktionslinie. Daher basiert eine verantwortungsvolle Kostenanalyse immer auf dem spezifischen Teil und nicht auf einer allgemeinen Aussage.
Bei der Kapitalbudget- und Raumplanung sollten auch die Zuführgeräte berücksichtigt werden: Spulenwiege, Richtmaschine, Zufuhr, Schrottförderer und ein Teilehandhabungssystem. Diese Umsysteme machen oft 20 bis 35 Prozent der Maschineninvestition aus und sind im Angebotsstadium unsichtbar. Käufer, die diesen Schritt überspringen, erhalten am Ende eine Druckmaschine, die eine Schicht läuft, weil die Bediener die Beschickung nicht aufrechterhalten können.
Eine praktische Möglichkeit, die Diskussion zu untermauern, besteht darin, sich eine echte Produktfamilie anzusehen, die speziell für das Kaltumformen entwickelt wurde. Bolun High-Precision Machinery produziert die BLKP-Serie von Kaltschmiede-Kniehebelpressen, die Nennkapazitäten von 260, 400, 650 und 850 Tonnen abdecken. Die Serie ist ein direktes Beispiel für die oben beschriebenen Designprioritäten: ein Kniehebelantrieb für hohe Verformungskraft, ein ausgewogener Hub für kontrollierte Schlittenbewegung und eine robuste Rahmenkonstruktion für den industriellen Dauerbetrieb.
Der BLKP260 ist das Einstiegsmodell in die schwere Baureihe. Es ist für Stauch- und kleine Extrusionsarbeiten geeignet, wo seine agile Präzision und die Stabilität des Kniehebelsystems eine genaue Maßkontrolle bei großvolumigen Bauteilen ermöglichen. Betriebe, die mittlere Verbindungsrohlinge, kleine Lagerlaufbahnen und elektrische Verbindungsteile herstellen, beginnen ihre Kaltumformungslinie typischerweise mit dieser Kapazität.
 BLKP-260 Agile Präzisions-Kniehebelpresse zum Kaltschmieden Diese 2600-kN-Kniehebelpresse eignet sich für die Hochgeschwindigkeits-Präzisionsformung kleiner Teile. Seine reduzierte Gleitgeschwindigkeit in der Nähe des unteren Totpunkts unterstützt eine kontrollierte Verformung, ideal für die hier beschriebenen Stauch- und kleinen Extrusionsarbeiten. Produkt anzeigen →
Der BLKP400 bietet einen ausgewogenen Hub, der wichtig ist, wenn das Material durch einen längeren Formhohlraum transportiert werden muss: Die Gleitkraft bleibt über die gesamte Formzone auf dem Teil, sodass sich die Form vollständig ausfüllt, ohne dass die Ecken brechen. Es wird häufig für Kugelbolzen, Spurstangenköpfe sowie Brems- und Lenkungskomponenten für Kraftfahrzeuge verwendet.
 BLKP-400 Kaltschmiede-Kniehebelpresse mit ausgeglichenem Hub Mit einer Kapazität von 4.000 kN und einem Kniegelenkmechanismus verbessert dieses Modell den Materialfluss beim Stauchen, Prägen und Formatieren. Sein ausgewogener Hub trägt dazu bei, längere Formhohlräume vollständig auszufüllen, ein entscheidender Vorteil für Kugelbolzen und Lenkungskomponenten. Produkt anzeigen →
Am oberen Ende sind die Modelle BLKP650 und BLKP850 Industriemaschinen für große Strangpressteile, schwere Getrieberohlinge und dickwandige Formteile. Die hohe Verformungsfähigkeit und der verstärkte Rahmen absorbieren die wiederholte Belastung großer Querschnittsverringerungen bei kontinuierlicher Hubzahl. Die komplette BLKP-Serie ist auf den Bolun-Produktseiten dokumentiert, und das Vertriebsteam kann Ihr spezifisches Teil nach Durchsicht der Zeichnung einem Modell zuordnen.
 BLKP-650 Hochleistungs-Kaltschmiedepresse mit hoher Verformung Diese 6500-kN-Maschine bewältigt schweres Pressen und tiefes Kaltschmieden mit einem 8-mm-Druckhub und integriertem Auswerfer. Sein verstärkter Rahmen und das Lasterkennungs-Sicherheitssystem eignen sich für große Strangpressteile und dickwandige Teile in Industriebetrieben. Produkt anzeigen →
Boluns Hintergrund stützt diese Behauptung: Das Unternehmen stellt seit über zwei Jahrzehnten Metallumformungsgeräte her, betreibt eine vollständige Produktionskette von der Konstruktion und Kernkomponentenbearbeitung bis zur Endmontage und verfügt über einen breiten Katalog offener, geschlossener und Spezialpressen. Dieser vollständige Katalog, der auf der Website des Unternehmens verfügbar ist, ist für einen Käufer von Bedeutung, da dieselbe Fabrik nicht nur die Kaltschmiedepresse, sondern auch die Stanzpressen und Servopressen für die angrenzenden Betriebe in derselben Fabrik liefern kann.
Die Kaltumformpresse ist keine Nischenmaschine; Es ist das wirtschaftlichste Herstellungsverfahren für eine Vielzahl von Bauteilen, deren Formen symmetrisch sind, deren Volumina groß sind und deren Materialien ausreichend duktil sind. Der technische Kern ist der Kniehebelmechanismus: Er bringt die Tonnage genau dort an, wo die Umformarbeit stattfindet, schützt die Matrizen, indem sie den Schlitten bei Kontakt verlangsamt, und gibt dem Werkzeugkonstrukteur ein vorhersehbares Kraftfenster. Der Auswahlprozess beginnt mit einer Kraftschätzung, geht über zu einem transparenten Vergleich von Tonnagedefinitionen, Hub, Steifigkeit, Energie und Führung und endet mit einer Partnerschaft mit einem Hersteller, dessen Rahmenproduktions- und Qualitätssystem Sie überprüft haben.
Die Bolun BLKP-Serie zeigt, wie eine moderne Kniehebel-Kaltumformpresse im 260- bis 850-Tonnen-Bereich aussieht, und der breitere Katalog des Unternehmens deckt die Stanz-, Servo- und Tiefziehmaschinen ab, die normalerweise eine Kaltumformzelle umgeben. Wenn eine Teilezeichnung eintrifft und das Volumen den Prozess rechtfertigt, besteht der praktischste nächste Schritt darin, die Zeichnung und die Betriebsbedingungen zur Zykluszeit- und Tonnageanalyse an das Werk zu senden. So wird der Kauf einer Druckmaschine zu einer Produktionsentscheidung und eine Produktionsentscheidung zu einer wettbewerbsfähigen Kostenposition.
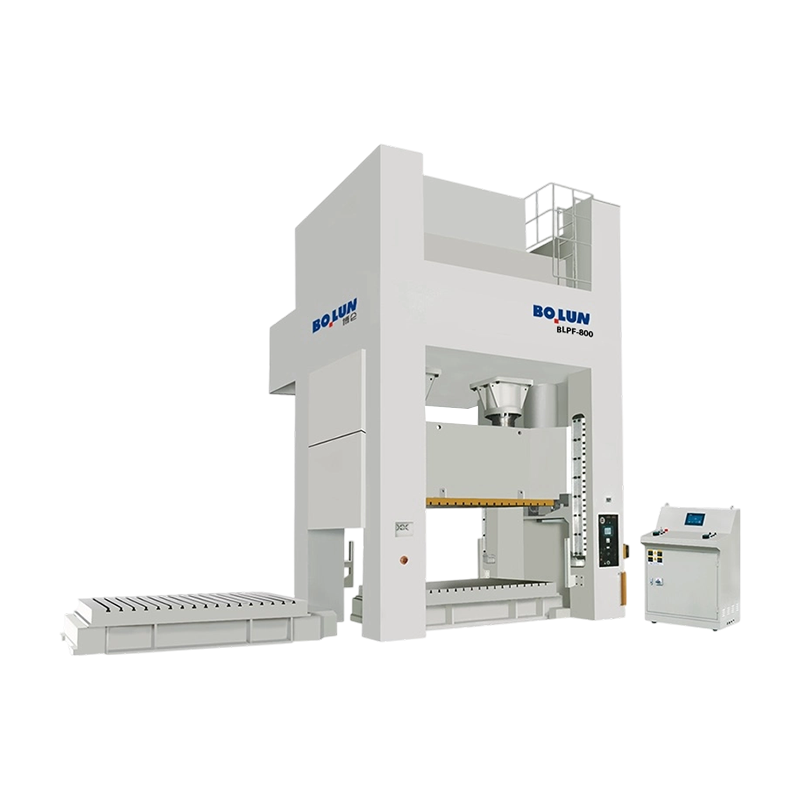


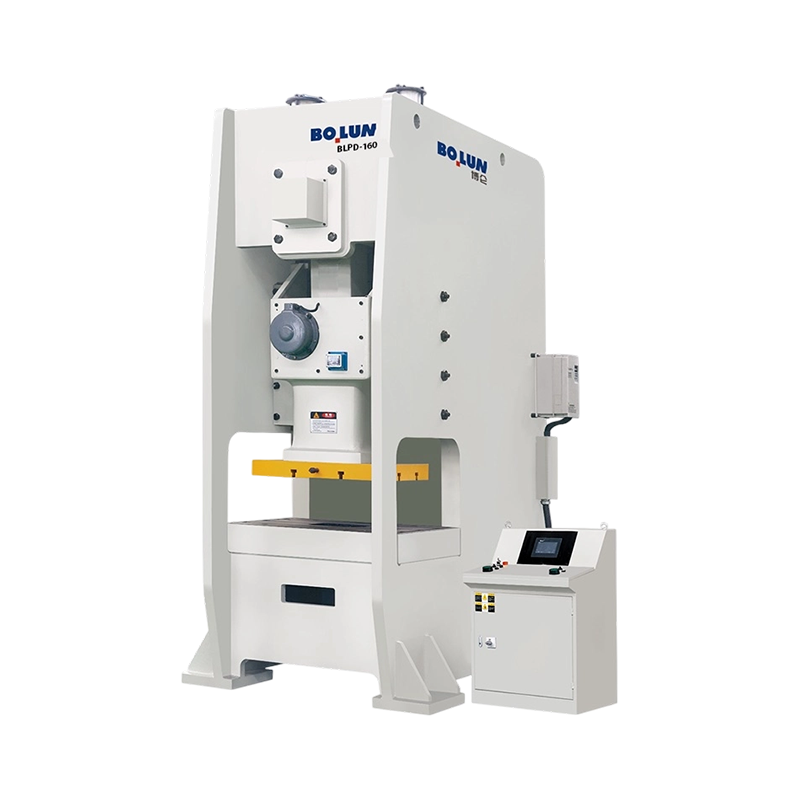
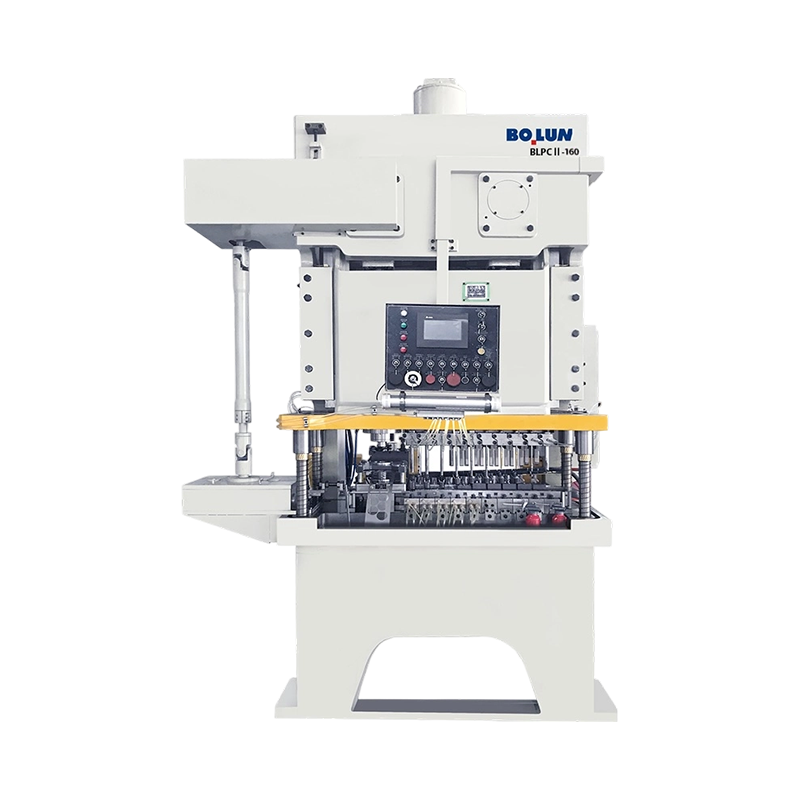
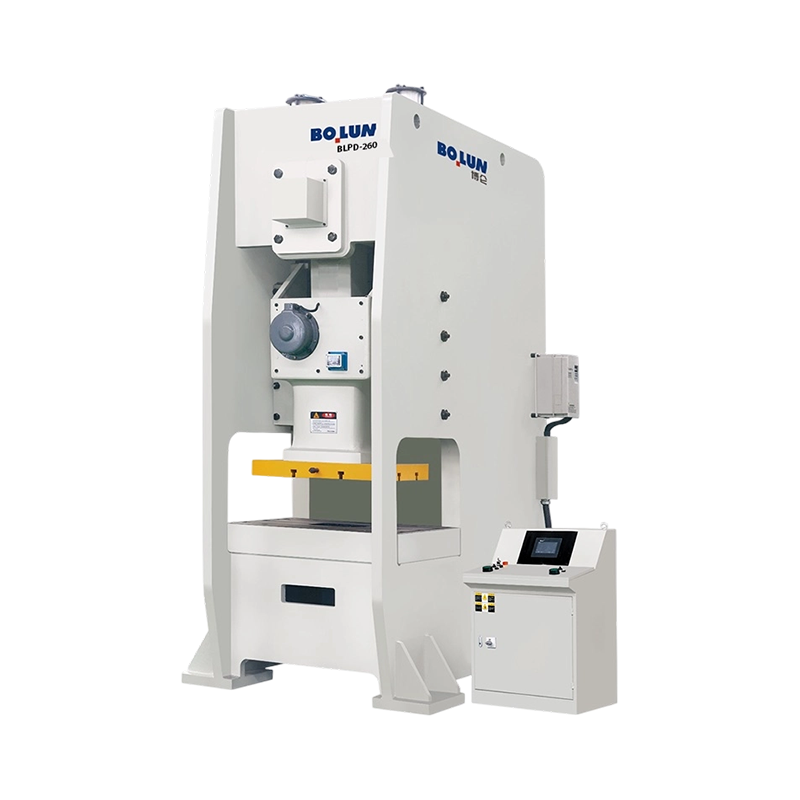
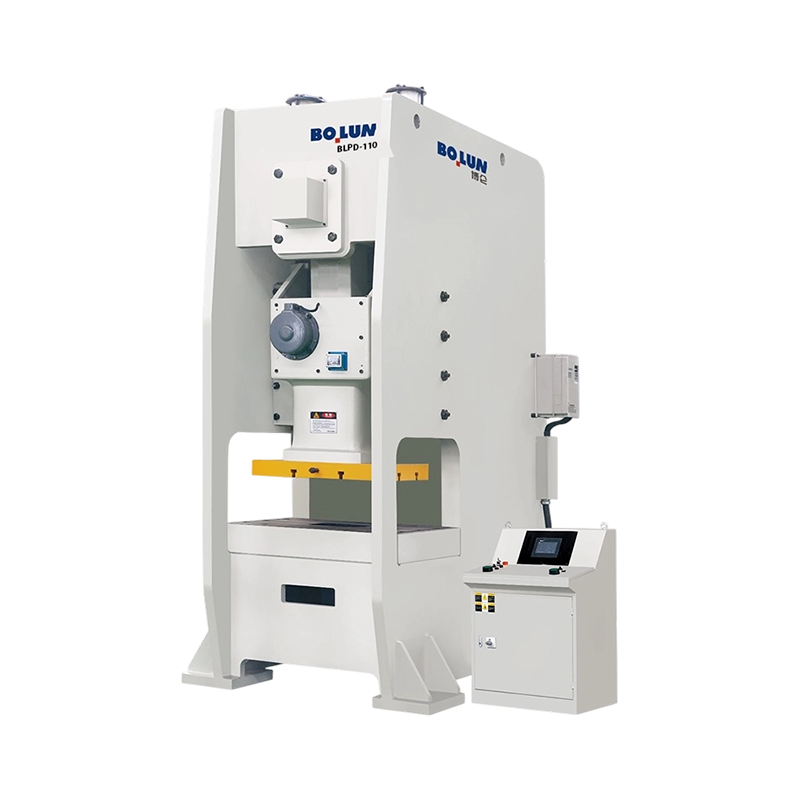
Stellen Sie eine 160-Tonnen-Presse mit offenem Rahmen und eine 160-Tonnen-...
Single-Point-Design Ein Eintriebsanschluss...
Wenn Sie planen, mittlere oder kleine Metallteile in großen Stückzahlen he...
Zwei Pressen können beide ein 200-Tonnen-Typenschild tragen und dennoch se...
Ein mittelständischer Hersteller von Verbindungselementen stand kürzlich v...
Ein Produktionsleiter in einem mittelgroßen Metallkomponentenwerk sah sich...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

