
Ein Produktionsleiter betritt eine technische Besprechung mit einem Stapel Zeichnungen für ein Großserien-Befestigungselement, einen Lagerring und ein Batteriegehäuse. The common question is: “Can we make these faster, with less scrap, and with better fatigue life than machining or hot forging?” Die Antwort lautet in vielen Fällen Kaltumformung. Bei der Kaltumformung wird Metall unterhalb seiner Rekristallisationstemperatur, typischerweise bei Raumtemperatur, geformt, indem das Material unter hohem Druck in einen Formhohlraum gedrückt wird. Es verwandelt einen einfachen Draht oder Stab in Sekundenschnelle in ein fertiges oder nahezu fertiges Teil, während die Materialfestigkeit verbessert und der Abfall reduziert wird. Die praktische Herausforderung für einen Käufer besteht nicht darin, ob die Kaltumformung funktioniert, sondern darin, wie der Prozess an die Teilegeometrie, das Material und die Presse angepasst werden kann, die die Aufgabe übernimmt.
Kaltumformung ist eine Metallbearbeitungsmethode, die die Form eines Metallrohlings oder -drahts bei Umgebungstemperatur verändert, ohne das Werkstück über seinen Rekristallisationspunkt zu erhitzen. The metal is compressed between a punch and a die, and the material moves plastically into the desired shape. Because the temperature stays low, the metal experiences strain hardening. That means the part becomes stronger as it is deformed, often reaching two to three times the yield strength of the original material. Der Prozess wird je nach Branche und Art des herzustellenden Teils auch Kaltschmieden oder Kaltstauchen genannt.
Der Begriff „Kaltumformung“ ist weit gefasst. In einer Befestigungsanlage handelt es sich dabei in der Regel um einen Kaltumformer, der gewickelten Draht aufnimmt, einen Rohling schneidet und ihn durch mehrere Gesenkstationen bewegt, um Schrauben, Bolzen oder Muttern herzustellen. In einer Stanzerei kann es sich um eine Kaltschmiedepresse handeln, die größere Teile wie Zahnradrohlinge oder Wellen formt. In a sheet metal context, it can refer to roll forming or cold bending. Dieser Artikel konzentriert sich auf die pressbasierte Umformung massiver Metallteile, bei der die höchste Tonnage und die technischsten Ausrüstungsentscheidungen getroffen werden.
The key distinction between cold forming and hot forming is temperature. Die Warmumformung erfolgt oberhalb der Rekristallisation, sodass das Metall weich bleibt und in komplexe Formen fließen kann. Kaltumformung works at or near room temperature, so the metal is harder and more resistant to deformation. Dieser Unterschied bestimmt die Ausrüstungsspezifikation: Kaltumformpressen benötigen eine höhere Tonnage, steifere Rahmen und oft ein ausgefeilteres Hubprofil als eine Warmschmiedepresse mit der gleichen Kapazität.
Bei der Kaltumformung wird die Tatsache ausgenutzt, dass sich duktile Metalle dauerhaft umformen lassen, wenn die Spannung ihre Streckgrenze überschreitet. The punch pushes the metal into a die cavity, and the material flows along the path of least resistance. Da das Metall während des Vorgangs nicht rekristallisiert, verlängert sich die Kornstruktur und das Material wird härter. Diese Kaltverfestigung ist ein zweischneidiges Schwert: Sie erhöht die Festigkeit, verringert aber auch die Duktilität, sodass das Ausmaß der Verformung pro Schritt begrenzt ist.
There are three basic deformation modes that govern most cold forming operations:
In forward extrusion, the metal is pushed through a die opening in the same direction as the punch travel. The blank is placed in a container, and a punch compresses it from one end, forcing the material to flow through a smaller orifice. This is a standard way to create shafts, stepped pins, and tubular components. The pressure needed depends on the reduction ratio and the material’s flow stress.
Beim Rückwärtsfließpressen fließt das Metall in die entgegengesetzte Richtung zum Stempelweg. Der Stempel dringt in den Rohling ein und zwingt das Material dazu, nach oben um den Stempel herum zu fließen und eine becher- oder rohrähnliche Form zu bilden. Dies ist bei der Herstellung von Hohlteilen wie Innensechskantschlüsseln, Batteriegehäusen und Automobilkolben üblich. Beim Rückwärtsextrudieren lassen sich tiefe Hohlräume mit geringem Materialabfall erzeugen, es erfordert jedoch eine sehr steife Presse, da der Stempel einer hohen Druckbelastung ausgesetzt ist.
Aufregend is the process of reducing the length of a blank while increasing its diameter. The metal is compressed between a flat punch and a die, and it bulges outward. This is the basis for forming bolt heads, rivets, and flanges. Multiple upsetting steps are often used in cold heading machines to build up material progressively.
Die meisten kaltgeformten Teile erfordern eine Kombination dieser Modi. Bei einem typischen Verbindungselement wird beispielsweise der Kopf gestaucht, der Schaft durch Vorwärtsextrudieren hergestellt und am Ende möglicherweise ein Beschnitt- oder Spitzvorgang durchgeführt. The press must deliver the correct force, stroke, and velocity for each station, which is why the machine design matters as much as the tooling.
Die Kaltumformung auf einem Former mit mehreren Stationen folgt einem sich wiederholenden Zyklus, der über verschiedene Teilefamilien hinweg bemerkenswert konsistent ist. Das Verständnis des Zyklus hilft einem Käufer zu beurteilen, was die Druckmaschine liefern muss.
Die Geschwindigkeit des Zyklus wird in Hüben pro Minute oder Teilen pro Minute gemessen. Ein Hochgeschwindigkeits-Mutterformer kann mit 200 bis 400 Teilen pro Minute laufen, während eine schwere Kaltschmiedepresse für große Teile möglicherweise nur mit 20 bis 60 Hüben pro Minute läuft. Der Pressenaufbau, die Kupplung und die Steuerung müssen passend zum erforderlichen Geschwindigkeits- und Lastprofil ausgewählt werden.
Die Menschen verwenden diese drei Begriffe fast synonym, was bei der Auswahl der Ausrüstung zu echter Verwirrung führt. Die Unterscheidung ist nicht akademisch; Dies wirkt sich auf die Pressenspezifikation, die Werkzeugkonfiguration und die erwartete Teilegenauigkeit aus.
In der Praxis hat eine Kaltschmiedepresse einen schwereren Rahmen und einen robusteren Stößel als eine Stauchmaschine, da die Kräfte höher sind und das Teil größer ist. Bei einer Vortriebsmaschine stehen die Geschwindigkeit und die Zugänglichkeit der Werkzeuge im Vordergrund, oft in horizontaler Bauweise. Wenn ein Käufer nach einer „Kaltumformmaschine“ fragt, muss der Vertriebsingenieur klären, ob es sich um kleine Verbindungselemente oder mittelgroße bis große Strukturteile handelt. Die Antwort ändert jede Spezifikation von der Tonnage über die Bettgröße bis zum Antriebstyp.
Nicht jedes Metall lässt sich erfolgreich kalt umformen. Das Material muss über genügend Duktilität verfügen, um eine starke plastische Verformung ohne Rissbildung zu überstehen, und über genügend Kaltverfestigungskapazität, um die Festigkeit zu verbessern, ohne die erforderliche Zähigkeit zu verlieren. Zu den gängigsten Kaltumformmaterialien gehören:
| Material | Typisches Kaltumformverhalten | Gemeinsame Endverwendung |
|---|---|---|
| Kohlenstoffarmer Stahl | Hervorragende Duktilität, geringe Fließspannung, leicht kaltumformbar. Sorten wie 1006 bis 1018 werden häufig verwendet. | Befestigungselemente, Stifte, Wellen, Anker |
| Stahl mit mittlerem Kohlenstoffgehalt | Mehr Festigkeit, aber weniger Duktilität; Bei komplexen Formen kann ein Zwischenglühen erforderlich sein. | Zahnräder, Kupplungen, Automobilkomponenten |
| Edelstahl | Die Werkstücke härten schnell aus, erfordern eine höhere Tonnage und fortschrittlichere Werkzeuge. | Verbindungselemente, Beschläge, medizinische Komponenten |
| Aluminium und Aluminiumlegierungen | Geringer Kraftaufwand, gute Oberflächengüte, aber weich und kann abfressen. | Gehäuse, Kappen, Elektronik |
| Kupfer und Messing | Hervorragende Kaltumformbarkeit, gute Korrosionsbeständigkeit. | Elektrische Anschlüsse, Sanitärteile |
| Legierter Stahl | Hohe Festigkeit, schwieriger zu formen, erfordert oft eine Warmumformung als Sprungbrett. | Achswellen, hochfeste Befestigungselemente |
Wenn Sie einen Kaltumformprozess entwerfen, bestimmen die Streckgrenze und die Kaltverfestigungsrate des Materials die erforderliche Presskraft. Ein weiches Aluminiumteil benötigt möglicherweise nur 50 Tonnen, während eine Edelstahlversion mit derselben Geometrie 200 Tonnen benötigen könnte. Ohne Überprüfung der Kraftberechnung darf der Käufer nicht davon ausgehen, dass eine für Stahl ausgelegte Presse eine andere Legierung verarbeiten kann.
Die Vorteile der Kaltumformung sind messbar und erklären, warum so viele großvolumige Metallteile auf diese Weise hergestellt werden.
Diese Vorteile führen zu niedrigeren Gesamtkosten pro Teil während eines Produktionslaufs, vorausgesetzt, das Volumen ist groß genug, um die Werkzeugausstattung zu amortisieren. Bei geringen Stückzahlen sind die Werkzeugkosten in der Regel unerschwinglich, was ein wichtiges Kaufkriterium darstellt.
Kaltumformung ist keine universelle Lösung. Bevor Sie sich für eine Presse oder einen Werkzeugsatz entscheiden, ist es wichtig, die Einschränkungen zu kennen.
Ein oft übersehenes Beschaffungsrisiko ist die Laminierung zwischen Presse und Werkzeug. Eine für das progressive Stanzen ausgelegte Presse verfügt möglicherweise nicht über die für das Kaltschmieden erforderliche Steuerung der Schlittengeschwindigkeit. Andererseits fehlt einer Presse, die zum Kaltschmieden gebaut ist, möglicherweise die hohe Hubzahl, die für Verbindungselemente erforderlich ist. Der Käufer sollte vom Hersteller den Nachweis der Kraft-Weg-Kurve und der Energiekapazität verlangen, nicht nur der Nenntonnage.
Die Presse ist das Herzstück einer Kaltumformung. Sie liefert die Kraft, die den Stempel in die Matrize treibt, und bestimmt die Teilegenauigkeit, die Werkzeuglebensdauer und die Gesamtproduktionskosten. Die wichtigsten zu bewertenden Pressenparameter sind Tonnage, Rahmensteifigkeit, Hublänge, Schlittengeschwindigkeit und Antriebstyp.
Tonnage ist die maximale Kraft, die die Presse während eines Hubs aufbringen kann. Sie muss die für das Teil erforderliche Spitzenumformkraft überschreiten, die aus der Fließspannung des Materials und der projizierten Fläche berechnet wird. Als Faustregel gilt, eine Presse mit 10 bis 20 Prozent mehr Tonnage als dem berechneten Spitzenwert auszuwählen, um Materialschwankungen und Werkzeugverschleiß zu berücksichtigen.
Rahmensteifigkeit wird anhand der Durchbiegung des Rahmens unter Last gemessen. Ein starrer Rahmen sorgt dafür, dass Stempel und Matrize ausgerichtet sind, was für die Einhaltung enger Toleranzen von entscheidender Bedeutung ist. Pressen mit geschlossenem Rahmen sind im Allgemeinen steifer als Pressen mit offenem Rahmen, da der Kraftpfad symmetrisch um das Bett verläuft. Viele Kaltumformer bevorzugen daher für schwere Lasten eine geschlossene Rahmenbauweise.
Hublänge bestimmt, wie weit sich der Schlitten vom unteren Ende des Hubs entfernt. Es muss der Teilehöhe, der Matrizenöffnung und dem erforderlichen Stempelweg Rechnung tragen. Tiefe Teile und lange Vorwärtsextrusionen erfordern einen längeren Hub, was wiederum die Hubgeschwindigkeit verringern kann, da der Schlitten über eine längere Distanz beschleunigen muss.
Gleitgeschwindigkeit ist die Geschwindigkeit in dem Moment, in dem das Werkzeug das Material berührt. Bei der Kaltumformung ist eine kontrollierte Geschwindigkeit am unteren Ende des Hubs wichtig, um Stoßbelastungen und Bruch der Matrizen zu vermeiden. Mechanische Pressen haben ein Geschwindigkeitsprofil, das durch die Kurbelwellengeometrie bestimmt wird, während Servopressen es dem Bediener ermöglichen, die Geschwindigkeitskurve zu programmieren.
Antriebstyp kann mechanisch, hydraulisch oder servogesteuert sein. Eine mechanische Presse nutzt ein Schwungrad und eine Kupplung zur Energiezufuhr und ist effizient für die Hochgeschwindigkeitsumformung. Eine hydraulische Presse liefert an jedem Punkt des Hubs die volle Kraft, was für lange Umformvorgänge nützlich ist, aber insgesamt langsamer ist. Eine Servopresse verwendet einen Servomotor direkt an der Kurbelwelle oder über ein Getriebe und ermöglicht so eine präzise Steuerung der Schlittenbewegung und des Energiemanagements.
Eine Kniehebelpresse zum Kaltschmieden, beispielsweise eine Kniehebelpresse, bietet einen mechanischen Vorteil am unteren Ende des Hubs. Das Kniehebelgestänge sorgt für eine hohe Kraft in der Nähe des unteren Totpunkts bei sehr geringer Geschwindigkeit, was ideal für Kaltumformteile ist, die hohen Druck und wenig Schlittenweg erfordern. Genau aus diesem Grund wird für Kaltumformanwendungen häufig eine Kniegelenkpresse einer normalen Kurbelpresse vorgezogen.
 BLKP-850 Industriestarke Hochleistungs-Kaltschmiede-Kniehebelpresse BLKP-850 Industriestarke Hochleistungs-Kaltschmiede-Kniehebelpresse delivers a nominal capacity of 8500 kN and is suitable for high-load cold forging applicat... Produkt anzeigen →
Beispielsweise handelt es sich bei der BLKP850 um eine Hochleistungs-Kniehebelmaschine zum Kaltschmieden, die für das Kaltschmieden im industriellen Maßstab konzipiert ist. Sein Kniegelenkantrieb ermöglicht hohe Verformungskräfte bei ausgewogenem Hub, was die Voraussetzung ist, um hochfeste Materialien ohne Risse zu formen. Wenn Sie Pressen für eine Kaltschmiedelinie vergleichen, achten Sie auf die effektive Umformenergie pro Hub und nicht nur auf die Tonnage. Die Kniehebelpresse liefert maximale Kraft bei minimaler Geschwindigkeit, was das Werkzeug schont und das Risiko eines Teilerisses verringert.
Die Kaltschmiede-Kniehebelpresse ist eine Spezialmaschine, die anstelle einer einfachen Kurbel einen Kniegelenkmechanismus verwendet. Dieser Mechanismus erzeugt einen „Verweileffekt“ in der Nähe des unteren Endes des Hubs, was bedeutet, dass sich der Schlitten langsam bewegt, wenn die Kraft ihren Höhepunkt erreicht. Dieses Verhalten bei niedriger Geschwindigkeit und hoher Kraft ist genau das, was das Kaltschmieden erfordert.
Das Kniehebelgestänge verfügt über einen mechanischen Vorteil, der die Eingangskraft vervielfacht. Ein kleines Motordrehmoment wird am Schlitten zu einer sehr großen Vertikalkraft, allerdings nur über einen kurzen Arbeitsweg. Dies macht Kniehebelpressen ideal für Präge-, Strangpress- und andere Kaltumformvorgänge, bei denen die Verformung gering, aber die Kraft groß ist. Das Ergebnis ist ein steifes, präzises Teil mit einer sauberen Oberflächenbeschaffenheit.
Ein Risiko bei einer Kniehebelpresse besteht darin, dass sie einen langen Arbeitshub nicht aushalten kann. Wenn das Teil eine lange Extrusion erfordert, bietet die Presse möglicherweise nicht genügend Gleitweg. Dann ist eine Kurbelpresse oder eine Servopresse mit langem Hub besser geeignet. Der Käufer sollte den Pressentyp an den spezifischen Verformungsweg des Teils anpassen.
Servobetriebene Pressen verändern die Wirtschaftlichkeit der Kaltumformung. Eine Servopresse verwendet einen Servomotor, um den Schlitten entlang einer programmierbaren Bahn zu bewegen, anstatt sich auf ein festes Schwungrad und eine feste Kupplung zu verlassen. Dies gibt dem Bediener ein hohes Maß an Kontrolle über die Geschwindigkeit, Position und das Kraftprofil des Schlittens. Bei der Kaltumformung kann eine Servopresse:
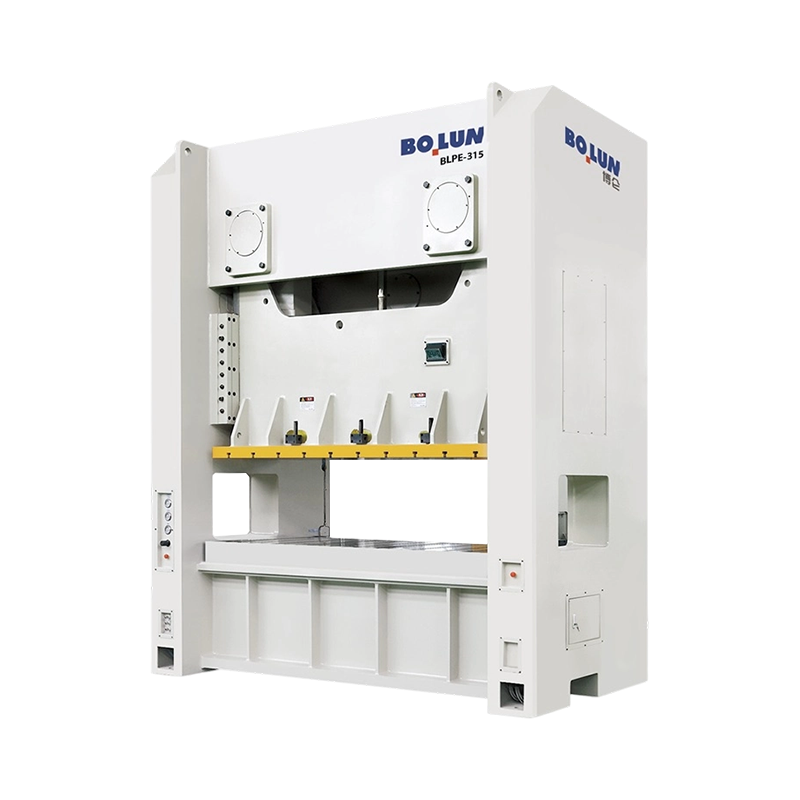
Die Doppelpunkt-Servopresse mit geschlossenem Rahmen ist eine gängige Wahl für die Kaltumformung. Seine Rahmenkonstruktion sorgt für eine hohe Steifigkeit und die Doppelpunktverbindung verteilt die Last gleichmäßig auf das Bett, was bei großen Teilen wichtig ist. Der Servomotor ermöglicht es dem Bediener, die Gleitkurve an die Reaktion des Materials anzupassen. Wenn Sie beispielsweise eine hochfeste Legierung formen, kann die Presse so programmiert werden, dass sie einige hundert Millisekunden lang nahe am Boden bleibt, sodass das Metall in den Hohlraum der Matrize fließen kann, ohne zu reißen.
 BLES-315 Industrielle Kraftpaket-Doppelpunkt-Servo-Kraftpresse mit geschlossenem Rahmen BLES-315 Industrielle Kraftpaket-Doppelpunkt-Servo-Kraftpresse mit geschlossenem Rahmen delivers a nominal capacity of 3000 kN with a 30,000 J working energy, designed for heavy-du... Produkt anzeigen →
Die geschlossene Doppelpunkt-Servopresse BLES315 ist für industrielle Kaltumformaufgaben konzipiert, die eine dynamische Hubsteuerung und ein stabiles Bett erfordern. Dank seiner hohen Energiekapazität und programmierbaren Bewegung ist es möglich, Teile mit einheitlichen Abmessungen herzustellen und gleichzeitig Variationen im eingehenden Material zu berücksichtigen. Wenn eine Kaltumformzelle über eine Automatisierung verfügt, kann die Servopresse in einen Roboter oder ein Transfersystem integriert werden, da die Hubzeitsteuerung per Software angepasst werden kann und nicht durch den Austausch mechanischer Komponenten.
Beim Tiefziehen handelt es sich um einen Kaltumformprozess, bei dem ein Blech oder Rohling in eine Matrize gedrückt wird, um einen Becher oder ein Hohlteil zu erzeugen. Es kommt häufig bei der Herstellung von Batteriegehäusen, Gerätekomponenten und Automobilteilen vor. Der Schlüssel zum Tiefziehen besteht darin, dass das Material allmählich und gleichmäßig fließen muss, um ein Reißen zu vermeiden. Eine Servopresse mit programmierbarem Hub kann in jeder Phase für die richtige Geschwindigkeit und den richtigen Druck sorgen, weshalb Servopressen zunehmend für Tiefziehvorgänge eingesetzt werden.
Eine offene Einzelpunkt-Servopresse mit Tiefziehfunktion wie die BLAS125 ist eine kompakte Lösung für Teile, die kein großes Bett benötigen, aber eine präzise Steuerung der Ziehgeschwindigkeit erfordern. Die Bezeichnung „Tiefziehen“ bedeutet, dass die Presse mit der richtigen Hublänge, Gleitgeschwindigkeit und dem richtigen Werkzeugraum für die Formung tiefer Näpfe ausgelegt ist. Wenn ein Lieferant explizit eine Servopresse zum Tiefziehen vermarktet, ist das ein starkes Signal dafür, dass das Unternehmen die Notwendigkeit einer kontrollierten Stößelbewegung bei der Kaltumformung versteht.
 BLAS-125 Tiefziehpresse mit offener Einzelpunkt-Servokraft Die BLAS-125 Tiefzieh-Einpunkt-Servokraftpresse mit hohem Drehmoment und offenem Typ liefert eine beeindruckende Kraft von 1250 kN bei einem verlängerten Stößelhub von 180 mm. Dieses Modell übertrifft... Produkt anzeigen →
Für die Batterieschalenformung ist oft die Kombination aus Servoantrieb und Doppelpunktrahmen ideal. Die Servobewegung kann auf die Materialqualität und -stärke der Schale abgestimmt werden, und der Doppelpunktschlitten sorgt für einen gleichmäßigen Druck über die Matrize und reduziert so Falten und Risse. Mit dem Einzug der Kaltumformung in die Batterieherstellung wird diese Ausrüstung zu einem Alleinstellungsmerkmal für Zulieferer, die gleichbleibende Gehäuse in großen Stückzahlen liefern können.
Die Entscheidung für Kaltumformung oder Warmumformung liegt nicht immer auf der Hand. Jeder Prozess hat ein spezifisches Machbarkeitsfenster, das auf der Form, dem Material, dem Volumen und den erforderlichen Eigenschaften des Teils basiert. Die folgende Tabelle fasst die wichtigsten Unterschiede zusammen.
| Kriterien | Kaltumformung | Warmumformung |
|---|---|---|
| Temperatur | Unterhalb der Rekristallisation, normalerweise Raumtemperatur | Oberhalb der Rekristallisation typischerweise 700 bis 1200 °C |
| Materialstärke | Erhöht sich durch Kaltverfestigung | Lässt nach, das Material bleibt weich |
| Oberflächenbeschaffenheit | Glatt, keine Ablagerungen | Oxidablagerungen erfordern häufig eine Reinigung |
| Maßtoleranz | Eng, oft keine Nachbearbeitung | Lockere, große Toleranzen erfordern möglicherweise eine maschinelle Bearbeitung |
| Ausrüstungstruppe | Hohe Tonnage erforderlich | Geringere Tonnage, da das Material weich ist |
| Maximale Formkomplexität | Beschränkt auf einfachere Formen ohne tiefe Hinterschneidungen | Kann komplexe Formen und sehr große Teile formen |
| Energieverbrauch pro Teil | Geringere Heizenergie, aber höhere Umformenergie | Hohe Heizkosten, geringere Umformkraft |
| Typisches Produktionsvolumen | Hohe Stückzahlen, Werkzeugkosten amortisiert | Geringes bis mittleres Volumen, einfachere Werkzeuge |
Die praktischen Auswirkungen dieser Unterschiede machen sich in den Gesamtkosten pro Teil bemerkbar. Die Kaltumformung glänzt bei langen Produktionsläufen, bei denen das Teiledesign mit dem Prozess kompatibel ist. Die Warmumformung ist bei komplexen Teilen und kleineren Chargen verträglicher, verursacht jedoch zusätzliche Energie-, Reinigungs- und Endbearbeitungskosten. Ein häufiger Hybrid ist die Warmumformung, die oberhalb der Raumtemperatur, aber unterhalb der Rekristallisation stattfindet und so Duktilität und Festigkeit in Einklang bringt. Einige Anbieter bieten Warmumformpressen an, die auf den Kaltumformmodus umgestellt werden können, die Temperaturregelung erhöht jedoch die Komplexität.
Bedenken Sie beim Vergleich einer Kaltumformpresse mit einer Warmschmiedepresse, dass die Kosten der Presse nur einen Teil des Systems ausmachen. Die Werkzeuge, das Zuführsystem, die Automatisierung und die Qualitätskontrolle müssen alle auf die Prozesstemperatur abgestimmt sein. Ein Lieferant, der nur Warmschmiedepressen verkauft, verfügt möglicherweise nicht über das Fachwissen, um eine echte Kaltumformungslösung zu empfehlen. Fragen Sie daher nach spezifischen Fallstudien zur Kaltumformung.
Die Kaltumformung wird in einer Vielzahl von Branchen eingesetzt, da sie eine hohe Festigkeit, wenig Ausschuss und schnelle Zykluszeiten bietet. Zu den typischsten Anwendungen gehören:
Wenn Ihnen ein Hersteller mitteilt, dass eine bestimmte Presse für „Batteriegehäuse“ oder „Tiefziehen“ geeignet ist, handelt es sich dabei nicht nur um Marketing. Sie geben an, dass der Pressenrahmen, die Stößelführung und die Hubsteuerung auf die dynamischen Anforderungen dieser Anwendung zugeschnitten sind. Bei einem Batteriegehäuse beispielsweise muss die Presse hohe Presskräfte bewältigen und gleichzeitig ein stabiles Bett über lange Produktionsläufe hinweg aufrechterhalten. Eine geschlossene oder halbgeschlossene Struktur wird häufig bevorzugt, da sie den durch das Tiefziehen verursachten seitlichen Belastungen standhält.
Bei der Kaltumformung werden Teile mit hoher Geschwindigkeit hergestellt, daher muss die Qualitätskontrolle ebenso schnell erfolgen, um Fehler zu erkennen, bevor sie zu Ausschuss führen. Die wichtigsten Qualitätsprobleme sind Maßhaltigkeit, Risse, loses Material und Oberflächenschäden.
Die Dimensionsmessung erfolgt normalerweise mit einem Mikrometer, einem Messgerät oder einem optischen System. Bei großvolumigen Teilen kann die optische Messung das Teil in Echtzeit überwachen und Durchmesser, Länge und Ovalität prüfen. Der Kaltumformprozess ist in hohem Maße wiederholbar. Wenn also das erste Dutzend Teile innerhalb der Toleranz liegen, folgt normalerweise der Rest, es sei denn, das Werkzeug verschleißt.
Rissbildung ist die häufigste Fehlerursache bei der Kaltumformung. Risse können an der Oberfläche oder im Inneren auftreten und werden typischerweise durch die Überschreitung der Duktilitätsgrenze des Materials verursacht. Die Bediener achten auf eine raue oder gebrochene Oberfläche, die darauf hinweist, dass das Material seine Kaltverformungsgrenze erreicht hat. Die Reaktion besteht darin, die Verformung pro Station zu reduzieren, die Anzahl der Schritte zu erhöhen oder eine weichere Materialqualität zu verwenden.
Ein weiteres Problem ist die Oberflächenqualität. Kaltgeformte Teile sollten eine helle, glatte Oberfläche haben. Wenn die Matrize Kratzer aufweist oder zu rau ist, übernimmt das Teil diese Textur. Die Werkzeugwartung ist daher ein entscheidender Teil der Qualitätskontrolle. Ein guter Lieferant stellt einen vorbeugenden Wartungsplan zur Verfügung, der die Überprüfung von Stempeln und Matrizen auf Verschleiß, die Überprüfung der Auswerferstifte und die Überprüfung der Führungsbuchsenabstände umfasst.
Für einen Hersteller, der „alles aus einer Hand“ bieten möchte, umfasst die Qualitätskontrolle auch die prozessbegleitende Überwachung. Einige moderne Servopressen können für jeden Hub eine Kraft-Weg-Kurve erzeugen. Eine abnormale Kurve weist auf eine Prozessabweichung hin, z. B. auf einen fehlenden Rohling, ein gebrochenes Werkzeug oder eine Änderung der Materialhärte. Dies ist ein leistungsstarkes Instrument zur Vermeidung von Mängeln, bevor sie den Kunden erreichen.
Die Auswahl der richtigen Kaltumformpresse ist eine Entscheidung, die sich über Jahre hinweg auf Ihre Produktionseffizienz, Werkzeuglebensdauer und Produktqualität auswirkt. Nutzen Sie die folgende Checkliste als Leitfaden für Ihre Bewertung:
Ein seriöser Hersteller verkauft Ihnen nicht nur eine Maschine; Sie werden mit Ihnen zusammenarbeiten, um den Prozess zu definieren. Wenn Sie beispielsweise ein Batteriegehäuse formen müssen, zeigt ein Lieferant, der eine offene Doppelpunkt-Batteriepresse anbietet, dass er die spezifischen Herausforderungen dieser Anwendung gezielt angegangen ist. Das gleiche Prinzip gilt für Kaltschmiede-Kniehebelpressen und servoangetriebene Pressen mit geschlossenem Rahmen.
Die Kaltumformung ist ein leistungsstarkes Herstellungsverfahren zur Herstellung großvolumiger Metallteile mit geringem Ausschuss, verbesserter Festigkeit und engen Toleranzen. Dabei handelt es sich nicht um eine einzelne Methode, sondern um eine Familie von Prozessen, zu denen Vorwärtsfließpressen, Rückwärtsfließpressen, Stauchen, Kaltschmieden und Kaltstauchen gehören. Die Wahl der Ausrüstung ist ebenso wichtig wie das Material und die Werkzeuge, da die Presse die verfügbare Kraft, die Hubsteuerung und die Steifigkeit definiert, die zur Herstellung konsistenter Teile erforderlich sind.
Bevor Sie in eine Kaltumformpresse investieren, ermitteln Sie die Geometrie, das Material und das Volumen Ihres Teils. Arbeiten Sie mit einem erfahrenen Geräteanbieter zusammen, der Ihnen zeigen kann, wie seine Maschine für die spezifischen Umformmodi ausgelegt ist, die Sie ausführen werden. Vergleichen Sie nicht nur die Tonnage, sondern auch den Rahmentyp, das Antriebssystem, die Schlittenführung und die Werkzeugunterstützung. Fragen Sie nach realen Beispielen ähnlicher Teile und deren beobachteten Zykluszeiten, Ausschussraten und Werkzeuglebensdauer.
Wenn Sie auf der Suche nach einer Komplettlösung für die Kaltumformung sind, ist das Team von Bolun Hochpräzisionsmaschinen verfügt über die Erfahrung und das Produktportfolio, um Sie zu begleiten. Von offenen Servopressen zum Tiefziehen über geschlossene Doppelpunkt-Servopressen bis hin zu Kniehebelpressen zum Kaltschmieden steht Ihnen für Ihre Anwendung die passende Maschine zur Verfügung. Der beste nächste Schritt besteht darin, Ihre Teilezeichnungen an einen Lieferanten zu senden und eine Machbarkeitsstudie für den Prozess anzufordern. Dieses Gespräch erspart Ihnen die beiden größten Fehler bei der Kaltumformung: den Kauf einer Presse, die zu klein ist, und den Kauf einer Presse, die für eine flexible Produktion zu starr ist.
Kaltumformung ist keine Zauberei, aber wenn sie auf das richtige Teil, Material und die richtige Presse abgestimmt ist, liefert sie konstant hervorragende Ergebnisse. Nutzen Sie die Informationen in diesem Leitfaden als praktischen Ausgangspunkt für den Kauf Ihrer Ausrüstung und treffen Sie dann die endgültige Entscheidung auf der Grundlage getesteter Daten Ihrer eigenen Teile.


Wenn Sie planen, mittlere oder kleine Metallteile in großen Stückzahlen he...
Was ist eine Kraftpresse? A Eine Kraftpresse – auch Prägepress...
Stellen Sie eine 160-Tonnen-Presse mit offenem Rahmen und eine 160-Tonnen-...
In der modernen Fertigung wird das Kaltschmieden aufgrund seiner hohen Effizi...
Kraftpressmaschinen werden hauptsächlich in zwei Kategorien einge...
Eine Presse ist keine Maschinenkategorie. Dabei handelt es sich um eine Fa...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

