
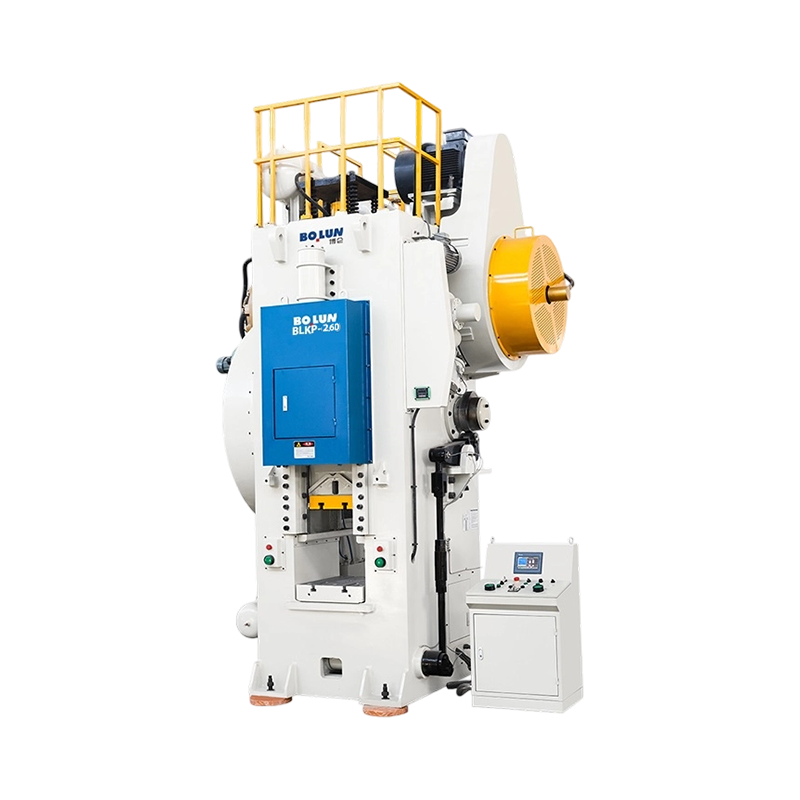


Die BLKP-260 Agile Präzisions-Kniehebelpresse zum Kaltschmieden liefert eine Nennkapazität von 2600 kN und ...
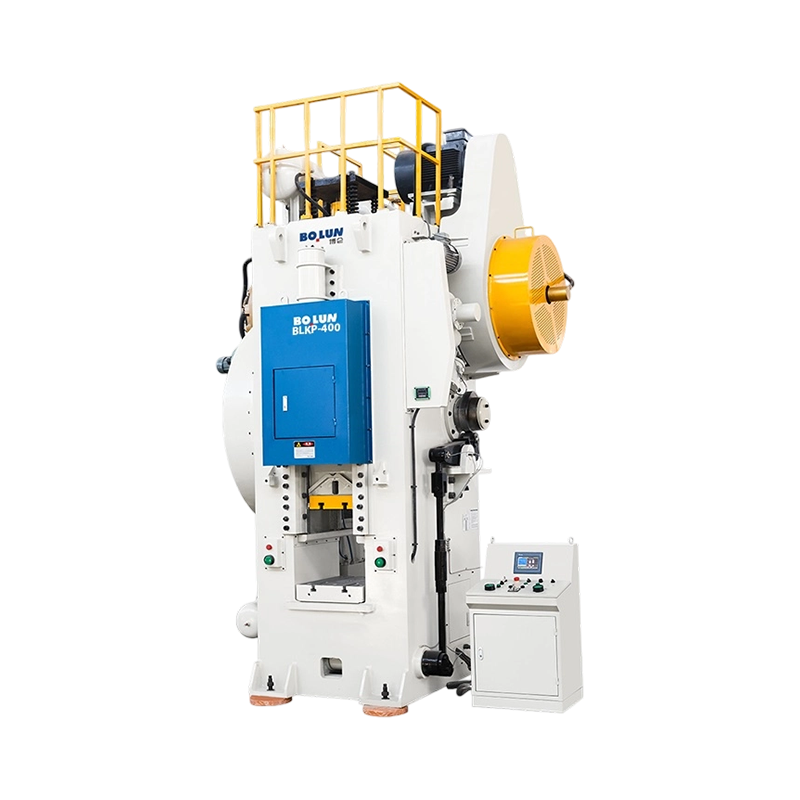
Die vielseitige Kaltschmiede-Kniehebelpresse BLKP-400 mit ausgeglichenem Hub liefert eine Nennkapazität von...
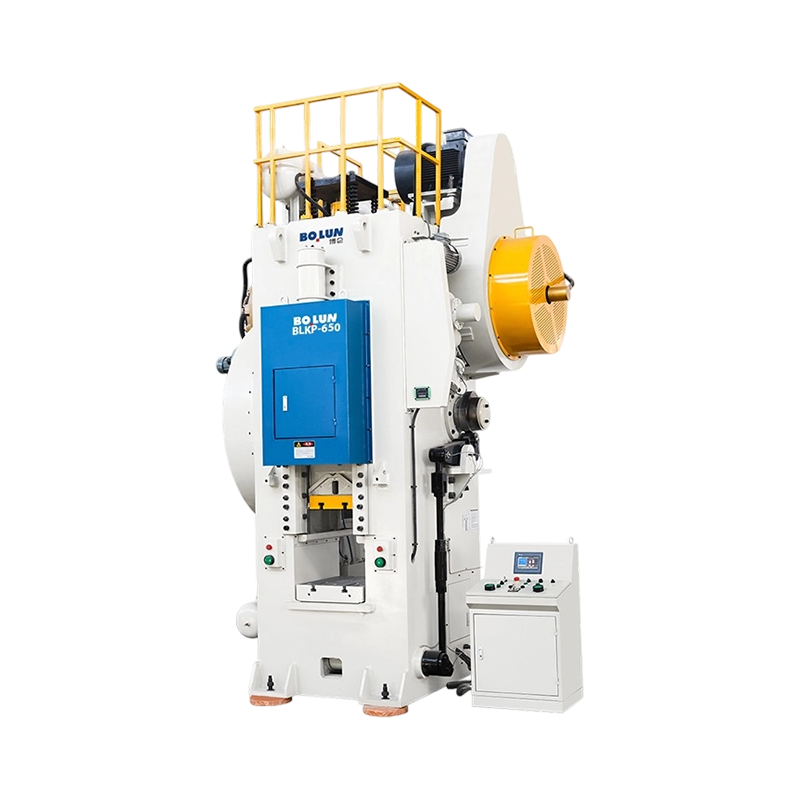
Die robuste Kniehebelpresse zum Kaltschmieden mit hoher Verformung BLKP-650 bietet eine Nennkapazität von 6...
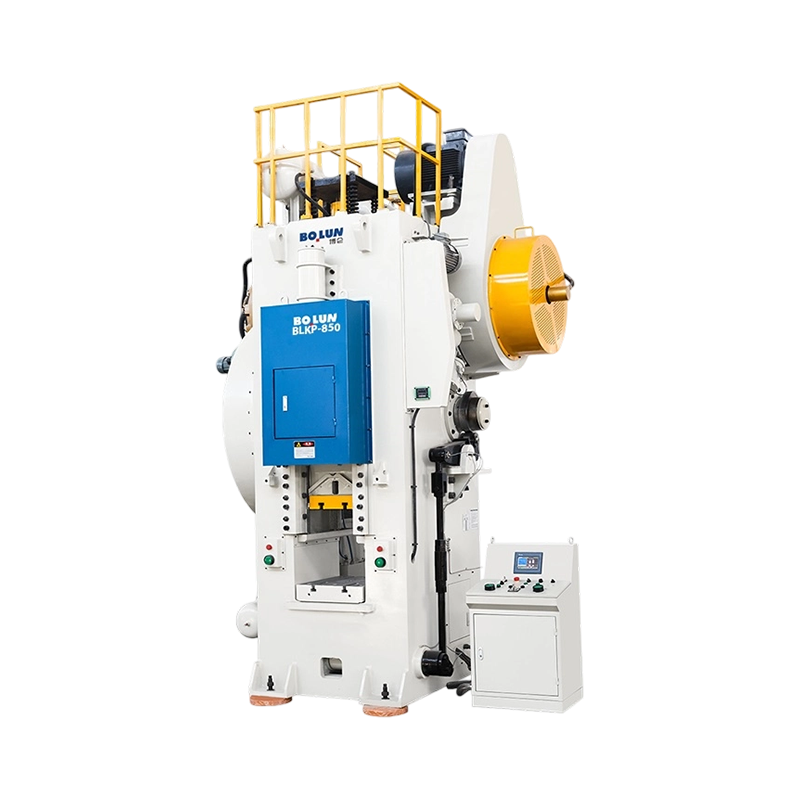
Die BLKP-850 Hochleistungs-Kniehebelpresse zum Kaltschmieden in industrieller Stärke liefert eine Nennkapaz...
Die Kaltschmiede-Kniehebelpresse von Bolun ist eine erstklassige technische Lösung, die für die anspruchsvollsten Kaltfließpress- und endkonturnahen Umformanwendungen entwickelt wurde. Durch die Verwendung eines speziellen Kniehebelmechanismus (Kniegelenkmechanismus) anstelle eines Standardkurbelantriebs liefert diese Presse die extreme Tonnage und spezifische Kinematik, die erforderlich sind, um Metall in kaltem Zustand mit unübertroffener Genauigkeit und Oberflächengüte zu fließen.
Optimierte Kinematik für die Kaltumformung
Der entscheidende Vorteil der Kniehebelkonstruktion ist ihr einzigartiges Gleitgeschwindigkeitsprofil. Wenn sich der Schlitten dem unteren Totpunkt (BDC) nähert, nimmt der mechanische Vorteil der Kniehebelverbindungen exponentiell zu, während die Schlittengeschwindigkeit deutlich abnimmt. Dieser „Verweil“-Effekt sorgt für eine längere Dauer des Spitzendrucks, was einen besseren Materialfluss in komplexe Formhohlräume und eine massive Reduzierung der Materialrückfederung ermöglicht. Dies ist für die Herstellung hochpräziser Automobilwellen, Getrieberohlinge und hochbelastbarer Verbindungselemente unerlässlich.
Erhöhte Standzeit und Schlagreduzierung
Kaltschmieden ist mit einem enormen Widerstand verbunden. Die Kniehebelpresse von Bolun minimiert die anfängliche Aufprallgeschwindigkeit, wenn der Stempel das Werkstück berührt. Diese „Soft-Touch“-Eigenschaft reduziert die auf Ihre teuren Hartmetallmatrizen übertragenen Stoßbelastungen erheblich und verlängert die Werkzeuglebensdauer im Vergleich zu herkömmlichen mechanischen Pressen um das Zwei- bis Dreifache. Das Ergebnis sind geringere Betriebskosten und kürzere Ausfallzeiten für die Werkzeugwartung.
Ultrasteife Konstruktion für extreme Tonnage
Um den enormen Reaktionskräften beim Kaltschmieden standzuhalten, verfügt die Presse über einen hochverstärkten, entlasteten Stahlrahmen. Getreu den hohen Standards von Bolun ist das Getriebesystem mit einer geschmiedeten Kurbelwelle aus 42CrMo-legiertem Stahl und hochwertigen CuSn12-Zinnbronze-Buchsen ausgestattet. Dieses starre Fundament sorgt für eine minimale Rahmendehnung und eine perfekte Ausrichtung, so dass auch bei maximaler Belastung die gefertigten Teile die strengsten Maßtoleranzen einhalten.
Intelligente Steuerung und Sicherheit
Integriert in ein SPS-basiertes intelligentes Steuerungssystem und ein hochauflösendes HMI ermöglicht die Presse eine präzise Überwachung jedes Hubs. Zu den Standard-Sicherheitsmerkmalen gehören eine pneumatische Reibungskupplung mit hohem Drehmoment, ein hydraulischer Überlastschutz und ein Doppelmagnet-Sicherheitsventil. Ganz gleich, ob Sie eine Großserienproduktion oder eine komplexe Präzisionsformung anstreben, die Kniehebelpresse zum Kaltschmieden von Bolun ist der entscheidende Grundstein für industrielle Exzellenz im Hochleistungsbereich.
Als China Hersteller von Kaltumformpressen und Lieferanten von Kaltumform-Kniehebelpressen, Zhejiang Bolun High-Precision Machinery Co., Ltd. befindet sich in Zhejiang, dem Herzen der chinesischen Präzisionsfertigung. Mit zwei Jahrzehnten tiefer Verwurzelung in der Maschinenbauindustrie hat das Unternehmen durch umfangreiche Branchenerfahrung und technologische Durchbrüche den Wandel zu einem modernen, führenden Unternehmen für hochpräzise Umformtechnik vollzogen. Wir vereinen Forschung und Entwicklung, Konstruktion, Produktion, Vertrieb und Service. Von unseren Anfängen, in denen wir Herausforderungen beharrlich gemeistert haben, bis hin zu unserer heutigen Führungsposition im Bereich Umform- und Gießereimaschinen hat Bolun Machinery ein professionelles, ausgereiftes und effizientes Produktionsmanagementsystem aufgebaut. Wir bieten Kunden weltweit überlegene Lösungen für industrielle Werkzeugmaschinen.
 Mehr über uns
BOLUN

0+
Jahre
Branchenerfahrung

0+
Produzierte Einheiten (Vorjahr)

0+
Anzahl der Mitarbeiter

0+
$
Millionen Jahresumsatz

Single-Point-Design Ein Eintriebsanschluss in der Schlittenmitte Doppelpunkt-Design Zwei über den Schlitten verteilte Antriebsanschlüsse Die kurze Antwort: Einziger Punkt versus Doppelter Punkt für offene Pressen ...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An Offene Pressmaschine verwendet einen C-förmigen oder Spaltrahmen, der drei Seiten des Arbeitsbereichs zugänglich lässt, was das Laden von Matrizen und die Zuführung von Teilen erleichtert, während eine geschlossene Pressmasch...
Eine Presse ist keine Maschinenkategorie. Dabei handelt es sich um eine Familie von Metallumformmaschinen, die durch Rahmen, Antrieb, Stößelverbindungspunkte und vorgesehenen Prozess definiert sind. Aus diesem Grund können sich zwei Maschinen mit der gleichen Tonnage auf derselben Matrize sehr unterschiedlich ver...
In der industriellen Fertigung mit hoher Kapazität ist a Kaltschmiede-Kniehebelpresse wird häufig verwendet, um Rohmetallkomponenten nahe Raumtemperatur zu verformen. Im Gegensatz zu Standard-Kurbelwellensystemen basiert der Kniehebelmechanismus auf einer Reihe von Schwenkgestängen, die einen extremen mechanischen Vorteil erzeugen, wenn der Schlitten den tiefsten Punkt seiner Bewegung erreicht. Während diese Kraftvervielfachung beim Füllen komplexer Formhohlräume sehr effektiv ist, setzt sie den Pressenrahmen starken, schnellen Belastungsspitzen aus. Der plötzliche Druckaufbau am unteren Ende des Hubs erzeugt eine starke strukturelle Stoßwelle, die sich nach außen durch die Hauptsäulen und das Bett ausbreitet. Über Millionen kontinuierlicher Zyklen hinweg induzieren diese sich wiederholenden Stoßwellen zyklische Zug- und Druckspannungen in den Stahlplatten, wodurch ein hohes Risiko von Ermüdungsrissen in der Nähe der Hauptverbindungen und Verbindungsschweißnähte entsteht.
Da beim Kaltschmieden viel mehr Kräfte erforderlich sind als beim Warm- oder Warmformen, muss der Rahmen diesen plötzlichen Belastungen standhalten, ohne dass es zu bleibenden Verformungen kommt. Wenn der strukturelle Aufbau diese Energie nicht aufnehmen kann, bilden sich nach und nach Mikrorisse auf molekularer Ebene des Stahls. Sobald diese Risse entstanden sind, breiten sie sich unter dem Einfluss kontinuierlicher Vibrationen aus und führen schließlich zu einem katastrophalen Strukturversagen. Das Verständnis, wie sich diese dynamischen Kräfte im Pressenrahmen verteilen, ist der erste Schritt bei der Entwicklung eines stabilen Gehäuses, das jahrzehntelangen Dauerbetrieb mit hoher Tonnage übersteht.
Um die Entstehung von Ermüdungsrissen zu verhindern, konzentrieren sich die Konstrukteure stark auf die physikalische Massenverteilung des geschweißten Rahmens. Moderne Finite-Elemente-Modellierung ermöglicht es Ingenieuren, Spannungskonzentrationspunkte zu lokalisieren, an denen sich während eines Stanzzyklus auf natürliche Weise Kräfte bündeln. Basierend auf diesen Berechnungen wird die Querschnittsdicke der vertikalen Säulen und der Krone in Bereichen mit hoher Spannung erhöht, während unkritische Bereiche dünner gehalten werden, um unnötiges Gewicht zu vermeiden. Interne Verstärkungsrippen sind in die kastenförmigen Säulen eingeschweißt, um die vertikalen Kräfte über eine größere Oberfläche zu verteilen, wodurch ein lokales Verbiegen der Platte verhindert und die Gesamtdurchbiegungsrate der Presse unter Spitzenlastbedingungen verringert wird.
Neben der Wandstärke spielt die Geometrie der Innenecken und Übergangsfugen eine wesentliche Rolle für die Ermüdungsvermeidung. Scharfe 90-Grad-Kurven wirken als physikalische Belastungsmultiplikatoren und konzentrieren die dynamischen Aufprallkräfte in einer einzigen Linie. Um diese Gefahr auszuschließen, sind alle Innenausschnitte und Plattenverbindungen mit großzügigen, vorberechneten Kehlradien ausgeführt. Bolun Machinery verwendet spezielle Richtlinien für das Strukturdesign, die große gebogene Ausrundungen an allen Strukturzwickeln und Rippenschnittstellen vorschreiben. Diese gekrümmte Geometrie ermöglicht einen reibungslosen Übergang der mechanischen Kräfte von der horizontalen Krone auf die vertikalen Säulen und verhindert so die Spannungskonzentration, die zu einem frühen Materialversagen führt.
Während die Strukturmasse den nötigen Biegewiderstand bietet, erfordert die Bewältigung der Restvibrationen des Aufpralls ein umfassendes Dämpfungsdesign. Wenn der Stempel auf das kalte Metallwerkstück trifft, wird ein hochfrequenter Gegenstoß durch den Schlitten und den Rahmen zurückgesendet. Um zu verhindern, dass diese Vibration zu struktureller Ermüdung führt, sind an kritischen Verbindungsschnittstellen spezielle Dämpfungsvorrichtungen integriert. Elastomerisolatoren und hochbelastbare hydraulische Dämpferzylinder sind unter dem Pressentisch und an den Hauptgelenkzapfen positioniert. Diese Geräte absorbieren die kinetische Energie des Aufpralls und wandeln sie in minderwertige Wärmeenergie um, die dann sicher an die Umgebung abgegeben wird.
Durch die Dämpfung der Strukturschwingungen im Bruchteil einer Sekunde begrenzt die Presse die Dauer der zyklischen Spannungswellen, die sich durch die Stahlplatten ausbreiten. Diese schnelle Stabilisierung ist besonders bei hochfrequenten Fahrten wichtig, da sie verhindert, dass sich nachfolgende Aufprallkräfte mit ungelösten Restschwingungen verstärken. Durch die Reduzierung dieser dynamischen Spannungsansammlung wird nicht nur der Hauptrahmen vor Ermüdungsrissen geschützt, sondern auch der Verschleiß der Gleitführungsschienen minimiert, wodurch die engen Toleranzen eingehalten werden, die für hochpräzise Kaltumformvorgänge erforderlich sind.
Die Auswahl der geeigneten Rahmengeometrie und Dämpfungskonfiguration hängt stark von der Nennkraft der Presse und der vorgesehenen Betriebsgeschwindigkeit ab. Die folgende Tabelle vergleicht die Durchbiegungs- und Spannungseigenschaften verschiedener Strukturanordnungen bei kontinuierlicher Kaltumformung.
| Rahmenkonstruktionsmethode | Dämpfungskonfigurationstyp | Spitzenspannungskonzentration (MPa) | Dynamische Durchbiegungsrate (mm/m) | Vibrationsabbauzeit (s) |
|---|---|---|---|---|
| Standardgeschweißter Rahmen | Passive Fundamentpads | 210 bis 240 | 0,080 bis 0,110 | 1,8 bis 2,4 |
| Verstärkter Kastenrahmen | Interne Elastomerdämpfer | 130 bis 160 | 0,045 bis 0,060 | 0,8 bis 1,2 |
| Vorgespannter Spurstangenrahmen | Aktive hydraulische Dämpfer | 75 bis 95 | 0,020 bis 0,035 | 0,2 bis 0,4 |
Die tabellarischen Daten zeigen, dass die Integration einer aktiven hydraulischen Dämpfung in einen vorgespannten Spurstangenrahmen sowohl die Spitzenspannung als auch die dynamische Durchbiegung minimiert. Diese Werte innerhalb sicherer Grenzen zu halten, ist für das Kaltschmieden mit hoher Tonnage von entscheidender Bedeutung, da dadurch verhindert wird, dass sich die physikalische Struktur über ihre elastischen Grenzen hinaus ausdehnt, was die Hauptursache für Ausrichtungsdrift und Mikrorisse in industriellen Werkzeugmaschinen ist.
Bei Anwendungen mit hoher Tonnage reicht es oft nicht aus, sich ausschließlich auf Schweißverbindungen zu verlassen, um der vertikalen Dehnung standzuhalten. Um einen hohen Sicherheitsspielraum zu bieten, verwenden viele moderne Pressen eine geteilte Rahmenkonstruktion, die durch massive vorgespannte Zugstangen zusammengehalten wird. Diese hochfesten Stahlstäbe verlaufen vertikal durch den hohlen Kern der Säulen und verbinden die Krone, die Pfosten und das Bett physisch zu einer einzigen komprimierten Einheit. Während des Montagevorgangs werden die Spurstangen mithilfe elektrischer Elemente oder hydraulischer Spanner erhitzt, um ihre Länge zu verlängern, und die schweren Haltemuttern werden gegen die Rahmenplatten festgezogen.
Wenn die Stahlstäbe abkühlen, schrumpfen sie auf ihre ursprünglichen Abmessungen zurück und setzen den gesamten vertikalen Rahmen unter eine konstante, hochberechnete Druckvorspannung. Da diese Druckkraft so ausgelegt ist, dass sie die maximale nach oben gerichtete Zugkraft, die während des Schmiedehubs erzeugt wird, übersteigt, erfahren die Schweißverbindungen und Säulen nie eine tatsächliche Spannung. Stattdessen bleibt der Rahmen während des gesamten Umformzyklus unter Druck, wodurch die Entstehung von Zugrissen erfolgreich verhindert und sichergestellt wird, dass sich die physikalische Struktur über Millionen von Zyklen mit hoher Belastung wie ein äußerst steifer, einheitlicher Block verhält.
Die langfristige Haltbarkeit eines Pressenrahmens hängt nicht nur von seiner Geometrie ab, sondern auch vom metallurgischen Zustand der Stahlplatten nach dem Schweißen. Die durch Schweißlichtbögen erzeugten hohen Temperaturen führen zu einer lokalen Wärmeausdehnung und -kontraktion, die starke Restspannungen in den Verbindungen zurücklässt. Wenn der Rahmen ohne Berücksichtigung dieser inneren Kräfte in Betrieb genommen wird, verbinden sich die Eigenspannungen mit den Betriebslasten beim Schmieden, was dazu führt, dass die Schweißnähte unter zyklischer Belastung schnell versagen. Zhejiang Bolun High-Precision Machinery Co., Ltd. geht dieses Problem an, indem es in allen hergestellten Strukturen strenge Verfahren zur thermischen Entspannung einführt.
Nach Abschluss des Schweißvorgangs wird die gesamte Rahmenbaugruppe in einen großen, computergesteuerten Glühofen gelegt. Die Struktur wird langsam auf eine bestimmte Durchwärmungstemperatur erhitzt, mehrere Stunden lang gehalten, damit sich die Kornstruktur des Kohlenstoffstahls entspannen kann, und dann mit einer allmählichen, gleichmäßigen Geschwindigkeit abgekühlt. Dieser Prozess eliminiert die eingeschlossenen lokalen Spannungen und stellt sicher, dass die Materialeigenschaften im gesamten Rahmen konsistent bleiben. Dadurch werden Verformungen nach der Bearbeitung verhindert und die Maschine vor frühzeitiger struktureller Rissbildung bei anspruchsvollen Kaltumformanwendungen geschützt.
F: Wie reduziert die Konstruktion des Kniehebelmechanismus in dieser Presse die dynamische Stoßkraft, die beim Kaltschmieden auf den Rahmen übertragen wird?
A: Zhejiang Bolun High-Precision Machinery Co., Ltd. konstruiert diese Pressen mit speziellen Mehrgelenk-Kniehebelsystemen, die die Schlittengeschwindigkeit in der Nähe des unteren Totpunkts (BDC) verlangsamen. Durch diese Verweilwirkung kann das Rohmetall reibungslos in den Formhohlraum fließen, wodurch der plötzliche Durchbruchstoß reduziert und die auf die Rahmensäulen übertragenen dynamischen Vibrationen verringert werden.
F: Welche Maßnahmen werden ergriffen, um Ermüdungsrisse in den Schweißverbindungen einer Kaltschmiede-Kniehebelpresse zu verhindern?
A: Der Pressenrahmen besteht aus dicken, hochfesten Stahlblechschweißkonstruktionen mit inneren Verstärkungsrippen und großzügig geschwungenen, spannungsmindernden Kehlen an allen Verbindungsübergängen. Nach dem Schweißen durchläuft der komplette Rahmen einen umfassenden thermischen Glühprozess, um eingeschlossene Restspannungen abzubauen und so eine hohe strukturelle Stabilität bei dauerhaft hohen Stoßbelastungen zu gewährleisten.
F: Wie unterstützt das pneumatische Gegengewichtssystem die drehmomentstarken Verbindungen der Kniehebelpresse bei schnellen Zyklen?
A: Die Maschine verfügt über leistungsstarke pneumatische Gegengewichtszylinder, die die Schlittenbaugruppe nach oben ziehen. Diese kontinuierliche Spannung gleicht das hohe Gewicht der oberen Werkzeuge und Gestänge aus und beseitigt mechanische Spiele innerhalb der Verbindungsstiftbuchsen, um einen stabilen, spielfreien Abwärtshub zu gewährleisten.
F: Kann das hydraulische Überlastsystem schnell genug reagieren, um die Kniehebelgestänge vor starkem Kaltumformungswiderstand zu schützen?
A: Ja, direkt unter den Antriebsanbindungspunkten ist eine schnell wirkende hydraulische Überlastsicherung integriert. Wenn der Schmiedewiderstand sichere Grenzen überschreitet, werden die hydraulischen Druckkammern innerhalb von Millisekunden sofort freigegeben, sodass der Schlitten leicht zusammenfallen kann, um dauerhafte Schäden an den teuren Kniehebelgelenken und Gesenken zu verhindern.
F: Wie stellt Bolun Machinery eine gleichmäßige Schmierung der zahlreichen Drehgelenke des Kniehebelmechanismus sicher?
A: Unsere Kaltschmiede-Kniehebelpresse verfügt über ein zentralisiertes, automatisches Hochdruck-Ölschmiersystem. Dieses System liefert einen dosierten, kontinuierlichen Fluss gekühlten Schmiermittels an jeden Drehzapfen und jedes Gleitlager, leitet die Wärme ab und sorgt für einen stabilen Flüssigkeitsfilm, um abrasiven mechanischen Verschleiß bei längeren Laufzeiten zu verhindern.
Schnellzugriff
Kontakt

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit anzufangen?
Nehmen Sie Kontakt auf

Jetzt!

ZHEJIANG BOLUN
