
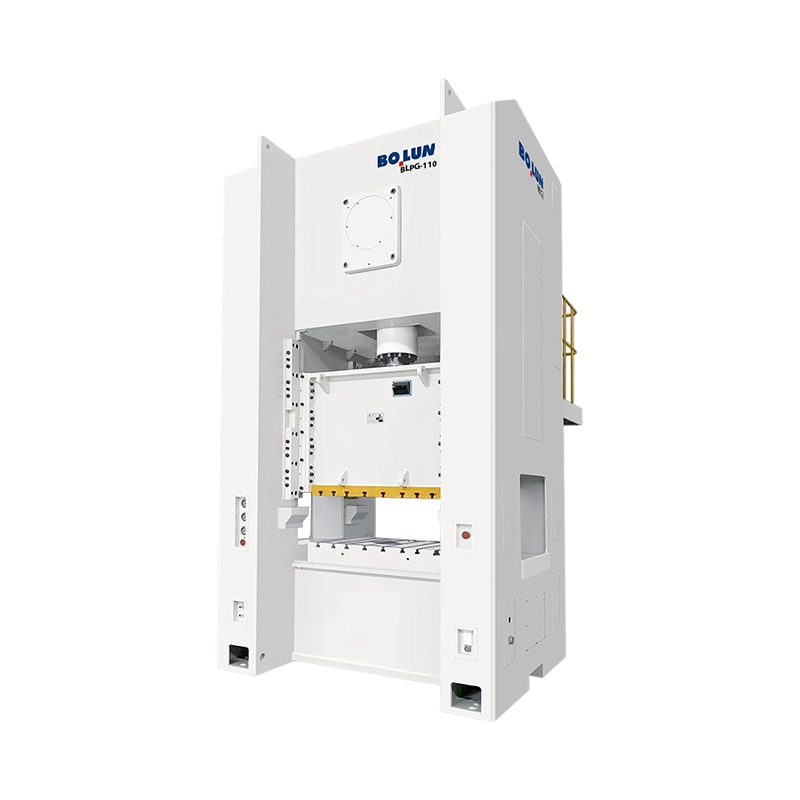


Die Hochgeschwindigkeits-Präzisionspresse BLPG-110 mit geschlossener Einzelpunkt-Breittür-Presse bietet ein...
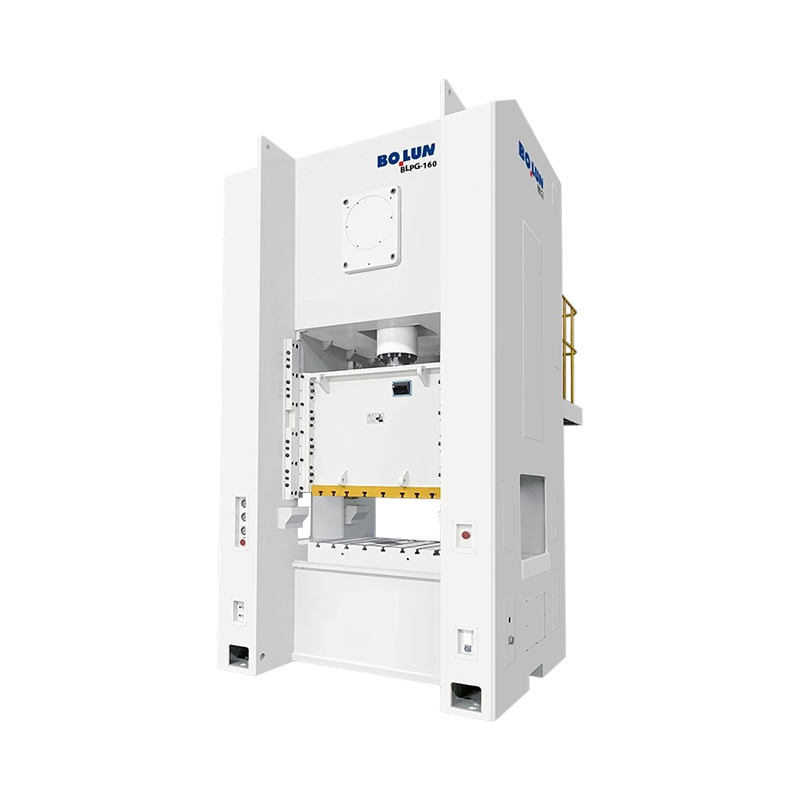
Die vielseitige, geschlossene Single-Point-Presse BLPG-160 mit stabilem Rahmen und breiter Tür eignet sich ...
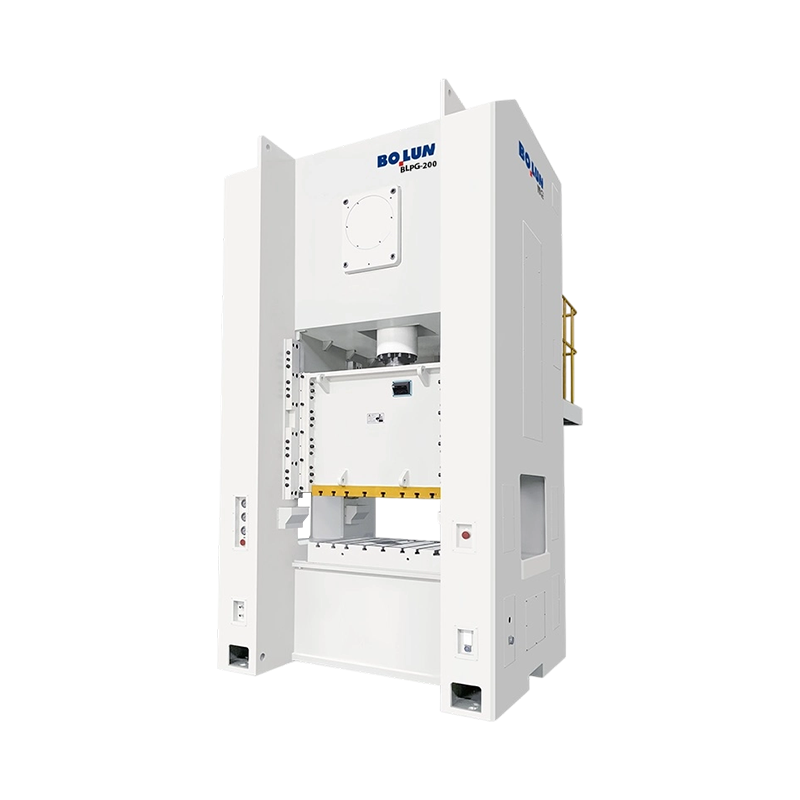
Die großformatige Hochleistungspresse BLPG-200 mit geschlossener Einpunkt-Breittür-Presse ist für die Blech...
Unsere geschlossene Einzelpunkt-Kraftpresse der BLPA-Serie repräsentiert den Gipfel an Präzision, Zuverlässigkeit und Effizienz in der modernen Metallumformung. Diese Maschine wurde speziell für die Bewältigung anspruchsvoller Stanzaufgaben entwickelt – wie beispielsweise die Verarbeitung von 3,2 mm dickem Material, wie sie in der Automobil- und Haushaltsgeräteindustrie üblich ist – und ist Ihr ultimativer Partner für die Produktion mit hohem Ausstoß.
Strukturelle Integrität mit hoher Steifigkeit
Die Maschine verfügt über einen hochfesten, aus Stahlblech geschweißten Rahmen, der zur Spannungsentlastung einem speziellen Wärmebehandlungsprozess unterzogen wird. Dies sorgt für maximale Struktursteifigkeit und minimale Durchbiegung unter schweren Lasten, was direkt zu einer überlegenen Teilegenauigkeit und einer deutlich längeren Werkzeuglebensdauer führt.
Überlegene Getriebe- und Kernkomponenten
Das Herzstück der Presse ist eine geschmiedete Kurbelwelle aus 42CrMo-legiertem Stahl, die im Vergleich zu herkömmlichen Gusskomponenten eine außergewöhnliche Ermüdungsbeständigkeit bietet. In Verbindung mit hochwertigen CuSn12-Zinnbronze-Buchsen sorgt unser Getriebesystem für eine gleichmäßige Leistungsabgabe und reduzierte Wärmeentwicklung, selbst im Dauerbetrieb im Dreischichtbetrieb.
Fortschrittliche pneumatische Steuerung und Sicherheit
Ausgestattet mit einer leistungsstarken pneumatischen Reibungskupplungs- und Bremseinheit sorgt die Maschine für schnelle Reaktion und punktgenaue Stoppgenauigkeit. Sicherheit steht an erster Stelle; Daher integrieren wir ein Doppelmagnet-Sicherheitsventil und einen hydraulischen Überlastschutz, um unbeabsichtigte Dauerhübe zu verhindern und die Maschine vor Tonnagespitzen zu schützen.
Präzise Anleitung für komplexe Aufgaben
Die verlängerten 6-seitigen (oder optional 8-seitigen) langen Führungsschienen sorgen für außergewöhnliche Gleitstabilität. Diese hochpräzise Führung minimiert seitliche Bewegungen und gewährleistet einen gleichbleibenden Matrizenabstand auch bei außermittiger Belastung, was für komplexe Folgeverbundmatrizenanwendungen von entscheidender Bedeutung ist.
Nahtlose Automatisierungsintegration
Unsere Presse wird von einem SPS-basierten Steuerungssystem mit einer benutzerfreundlichen HMI angetrieben und ist vollständig für die Synchronisierung mit NC-Servozuführungen und Robotersystemen optimiert. Ob Sie Architekturhalterungen oder Automobilkomponenten herstellen, unsere Ausrüstung bietet die Flexibilität und „Handshaking“-Fähigkeiten, die für eine vollautomatische Smart Factory erforderlich sind.
Entscheiden Sie sich für Bolun High-Precision Machinery – wo Haltbarkeit auf digitale Automatisierung trifft.
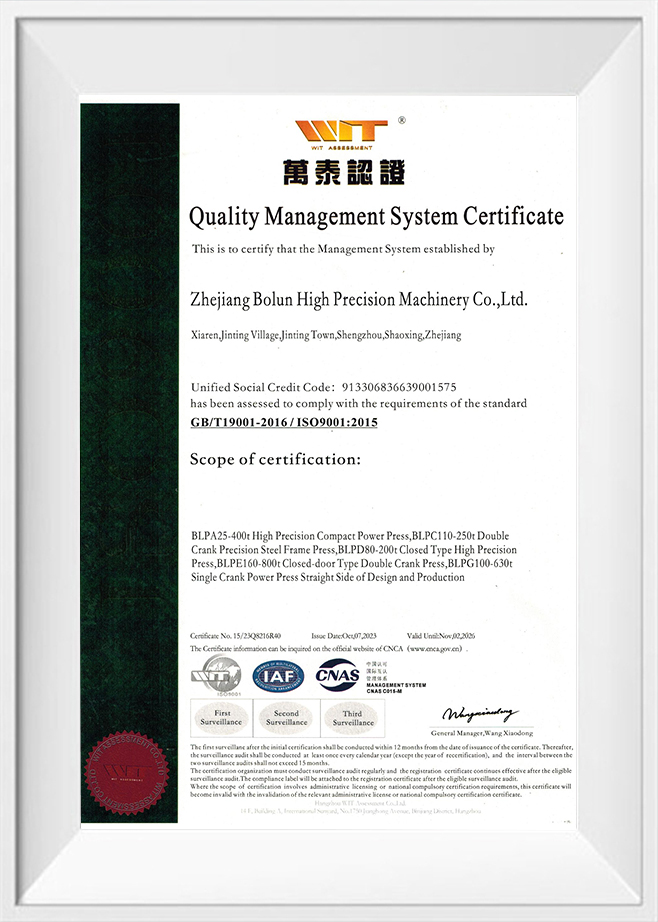
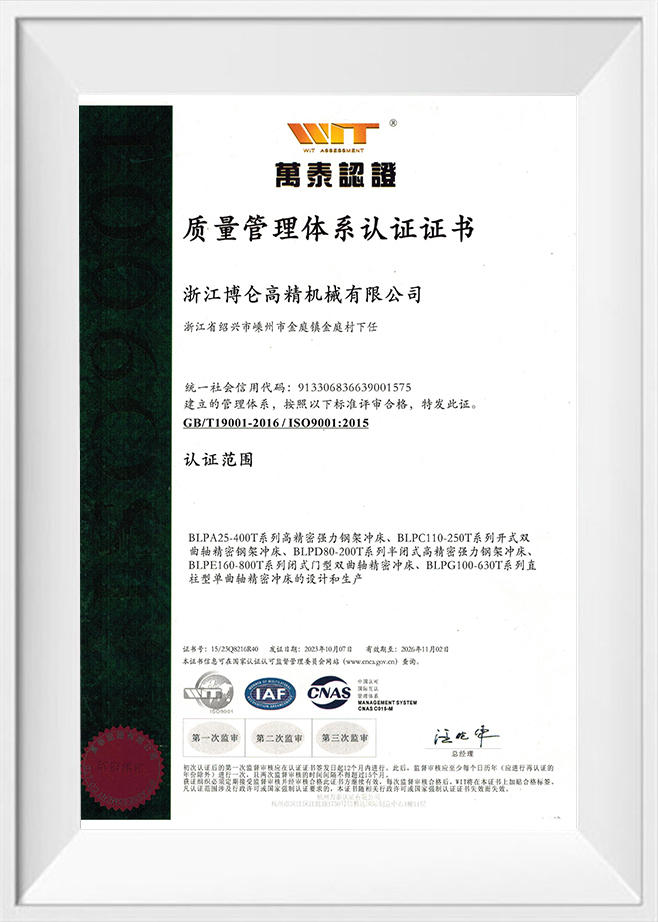
Als China Geschlossene Einzelpunktpresse Hersteller und Geschlossene Einzelpunktpresse Lieferanten, Zhejiang Bolun High-Precision Machinery Co., Ltd. befindet sich in Zhejiang, dem Herzen der chinesischen Präzisionsfertigung. Mit zwei Jahrzehnten tiefer Verwurzelung in der Maschinenbauindustrie hat das Unternehmen durch umfangreiche Branchenerfahrung und technologische Durchbrüche den Wandel zu einem modernen, führenden Unternehmen für hochpräzise Umformtechnik vollzogen. Wir vereinen Forschung und Entwicklung, Konstruktion, Produktion, Vertrieb und Service. Von unseren Anfängen, in denen wir Herausforderungen beharrlich gemeistert haben, bis hin zu unserer heutigen Führungsposition im Bereich Umform- und Gießereimaschinen hat Bolun Machinery ein professionelles, ausgereiftes und effizientes Produktionsmanagementsystem aufgebaut. Wir bieten Kunden weltweit überlegene Lösungen für industrielle Werkzeugmaschinen.
 Mehr über uns
BOLUN

0+
Jahre
Branchenerfahrung

0+
Produzierte Einheiten (Vorjahr)

0+
Anzahl der Mitarbeiter

0+
$
Millionen Jahresumsatz

Single-Point-Design Ein Eintriebsanschluss in der Schlittenmitte Doppelpunkt-Design Zwei über den Schlitten verteilte Antriebsanschlüsse Die kurze Antwort: Einziger Punkt versus Doppelter Punkt für offene Pressen ...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An Offene Pressmaschine verwendet einen C-förmigen oder Spaltrahmen, der drei Seiten des Arbeitsbereichs zugänglich lässt, was das Laden von Matrizen und die Zuführung von Teilen erleichtert, während eine geschlossene Pressmasch...
Eine Presse ist keine Maschinenkategorie. Dabei handelt es sich um eine Familie von Metallumformmaschinen, die durch Rahmen, Antrieb, Stößelverbindungspunkte und vorgesehenen Prozess definiert sind. Aus diesem Grund können sich zwei Maschinen mit der gleichen Tonnage auf derselben Matrize sehr unterschiedlich ver...
In Hochgeschwindigkeits-Fertigungsumgebungen rund um die Uhr ist die Beibehaltung der genauen Position, an der der Schlitten seinen tiefsten Punkt erreicht, bekannt als Bottom Dead Center oder BDC, eine der größten Herausforderungen. Während eines kontinuierlichen Produktionsplans rund um die Uhr ist eine geschlossene Einpunktpresse wiederholten mechanischen Zyklen ausgesetzt, die Reibung in den Lagern, Zahnrädern und Gleitführungen erzeugen. Diese Reibung erzeugt Wärme, die sich allmählich auf die Hauptkurbelwelle, die Pleuel und den Pressenrahmen selbst überträgt. Da sich Stahl und Gusseisen bei Erwärmung ausdehnen, führt dieser Wärmestau dazu, dass sich die mechanischen Verbindungen verlängern und den Schlitten etwas tiefer als seine kalibrierte Nullposition drücken. Diese langsame vertikale Verschiebung ist die Hauptursache für die BDC-Abweichung, die sich direkt auf die Eindringtiefe des Werkzeugs auswirkt und zu inkonsistenten Teileabmessungen führen kann.
Neben der Wärmeausdehnung tragen auch dynamische Faktoren zu BDC-Variationen bei. Beim Betrieb mit hohen Geschwindigkeiten nehmen die Trägheitskräfte des hin- und hergehenden Schlittens und der Werkzeuge zu. Diese Trägheit führt während der Umkehrphase des Hubs zu einer vorübergehenden elastischen Dehnung des Rahmens und der Verbindungsgestänge. Wenn die Maschine schneller oder langsamer wird, um Schwankungen der Materialzufuhr Rechnung zu tragen, ändern sich diese dynamischen Lasten, was zu einer dynamischen Verschiebung des BDC führt. Um Qualitätsproblemen vorzubeugen, müssen sich Stanzbetreiber sowohl mit dem allmählichen thermischen Wachstum als auch mit den schnellen dynamischen Schwankungen befassen, die bei langen Produktionsläufen auftreten.
Um das allmähliche thermische Wachstum kritischer Antriebskomponenten abzumildern, nutzen moderne Stanzsysteme fortschrittliche Schmier- und Wärmemanagementstrategien. Die Hauptlager und die Exzenterwelle des geschlossene Einzelpunktpresse werden über eine Zentralschmieranlage kontinuierlich mit Öl versorgt. Anstatt dieses Öl einfach zu recyceln, leiten Hochleistungspressen das Schmiermittel durch einen aktiven Wärmetauscher, der mit präzisen Temperatursensoren ausgestattet ist. Durch das Abkühlen des Öls auf eine standardisierte Betriebstemperatur vor der Wiedereinführung in die Lagerflächen fungiert das System als aktiver Kühlkörper, der die durch Hochgeschwindigkeitsreibung erzeugte Wärmeenergie abführt und die Innentemperatur des mechanischen Antriebsstrangs stabilisiert.
Durch die Stabilisierung der Schmierstofftemperatur wird der Temperaturunterschied zwischen Schichtbeginn und stundenlangem Dauerbetrieb minimiert. Zhejiang Bolun Hoch-Precision Machinery Co., Ltd. baut robuste Wärmekontrollsysteme, die die Rahmen- und Antriebstemperaturen in Echtzeit überwachen. Durch die Aufrechterhaltung eines stabilen Wärmegradienten über die gesamte Maschinenstruktur wird die physikalische Ausdehnungsrate in der Kurbelwelle und der Schlittenverbindung in engen Grenzen gehalten, sodass die Presse kontinuierlich mit minimaler mechanischer Verschiebung laufen kann und häufige manuelle Abschaltungen zum Abkühlen der Komponenten entfallen.
Während die thermische Stabilisierung die Wachstumsrate begrenzt, erfordern hochpräzise Vorgänge eine aktive Korrektur in Echtzeit, um die BDC-Drift vollständig zu eliminieren. Moderne Pressensteuerungsnetzwerke integrieren dynamische Kompensationssysteme mit geschlossenem Regelkreis, die hochauflösende Sensoren wie Wirbelstromsensoren oder Linearencoder nutzen, die direkt am Pressentisch oder an den Führungssäulen installiert sind. Diese Sensoren messen den genauen Abstand zwischen dem Schlitten und der Aufspannplatte am Ende jedes Hubs und übermitteln diese Daten in Mikrosekunden an die Zentraleinheit. Wenn die Steuerung erkennt, dass der Schlitten aufgrund von Hitze- oder Laständerungen nach unten driftet, löst sie automatisch eine Mikroanpassung des Schlittenhöhenmechanismus während des nicht arbeitenden Teils des Hubs aus.
Diese Anpassung im laufenden Betrieb erfolgt durch ein motorisiertes Einstellsystem mit hohem Drehmoment, das in die Schlittenbaugruppe integriert ist. Das System nimmt Korrekturen der Verbindungsstangenlänge im Submikronbereich vor und kompensiert so die thermische Dehnung, ohne den Produktionsfluss zu unterbrechen. Diese Integration von Sensorrückmeldung und präziser Motorsteuerung stellt sicher, dass die geschlossene Einpunktpresse über Millionen aufeinanderfolgender Zyklen hinweg eine konstante Formtiefe beibehält und unterstützt so hochautomatisierte Produktionslinien, bei denen manuelle Eingriffe vermieden werden müssen.
Die folgende Tabelle bietet einen Überblick über verschiedene Ansatzstrategien, die zur Bewältigung der BDC-Drift im laufenden Betrieb eingesetzt werden, und hebt deren Implementierungskomplexität und Korrekturmöglichkeiten hervor.
| Kontrollstrategie | Funktionsprinzip | Durchschnittlicher BDC-Driftbereich (mm) | Implementierungskosten | Wartungsbedarf |
|---|---|---|---|---|
| Standard-Luftkühlung | Passive Ableitung durch Umgebungsluftströmung | 0,080 bis 0,150 | Grundlinie | Niedrig (nur Reinigungsventilatoreinheiten) |
| Aktive Ölkühlung | Ölkühlung im geschlossenen Kreislauf über externen Wärmetauscher | 0,030 bis 0,060 | Mäßig | Regelmäßige Filterwechsel und Kühlmittelprüfungen |
| Statische Kompensation | Vorberechnete mathematische Formeln basierend auf der Laufzeit | 0,025 bis 0,045 | Niedrig (Software integriert) | Erfordert eine regelmäßige Neukalibrierung des Sensors |
| Echtzeit-Closed-Loop | Dynamische Sensorüberwachung mit motorischer Schiebekorrektur | 0,005 bis 0,015 | High | Regelmäßige Kalibrierung von Wegsensoren |
Wie aus den Vergleichsdaten hervorgeht, reichen passive Methoden allein im Allgemeinen nicht für Anwendungen aus, die Toleranzen im Mikrobereich erfordern. Um ein Höchstmaß an Konsistenz zu erreichen, ist ein kombinierter Ansatz erforderlich, bei dem die aktive Öltemperaturstabilisierung den Großteil der Wärmeenergie verwaltet, während Echtzeit-Sensorfeedback die verbleibenden winzigen Schwankungen verwaltet. Durch die Implementierung dieser dualen Systeme können Hersteller strenge Qualitätsanforderungen bei Hochgeschwindigkeits- und kontinuierlichen Stanzvorgängen erfüllen.
Die geometrische Anordnung des Pressenrahmens spielt eine entscheidende Rolle dabei, wie sich die Wärmeausdehnung auf die Gesamtgenauigkeit auswirkt. Asymmetrische Rahmen, wie z. B. Standardkonstruktionen mit offener Rückseite, neigen dazu, sich bei Temperaturschwankungen ungleichmäßig auszudehnen, was dazu führt, dass der Rahmen nach vorne kippt und den Stempel falsch ausrichtet. Eine geschlossene Einzelpunktpresse nutzt eine symmetrische Konfiguration mit geschlossenem Rahmen, die die thermische Belastung gleichmäßig auf die linken und rechten vertikalen Pfosten verteilt. Diese strukturelle Symmetrie stellt sicher, dass jegliche Wärmeausdehnung gleichmäßig in vertikaler Richtung erfolgt, wodurch der Schlitten perfekt parallel zum Bett bleibt und horizontale Scherkräfte vermieden werden, die das Werkzeug beschädigen können.
Neben der konstruktiven Gestaltung ist die Auswahl von Materialien mit geeigneten thermischen Eigenschaften entscheidend. Bolun Machinery verwendet hochdichte, spannungsarme Stahlplatten und Gusskomponenten mit gut vorhersagbaren Wärmeausdehnungskoeffizienten. Vor der Bearbeitung werden diese Strukturen thermischen Entspannungszyklen unterzogen, um sicherzustellen, dass die innere Kornstruktur des Metalls vollständig stabilisiert wird. Dieser Herstellungsprozess verhindert, dass sich der Rahmen verzieht oder verformt, wenn er den Temperaturwechseln ausgesetzt ist, die mit dem Übergang zwischen aktiven Produktionszuständen und Leerlaufbedingungen in der Fabrik einhergehen, und sorgt so dafür, dass die geometrische Ausrichtung der Pressenführungen langfristig erhalten bleibt.
Die Steuerung der BDC-Drift ist nicht nur eine Funktion des Druckmaschinendesigns; Es erfordert auch eine sorgfältige Abstimmung mit den Werkzeugen und dem Werkzeugzubehör. In Folgeverbundwerkzeugen werden häufig Stickstoffgasflaschen verwendet, um eine konstante Blechhalterkraft bereitzustellen. Bei Dauerbetrieb rund um die Uhr können sich diese Zylinder jedoch aufgrund der hochfrequenten Kompression erwärmen, was zu Innendruckänderungen führt, die die vom Pressenschlitten empfundene Gesamtwiderstandskraft verändern. Wenn sich der Tonnagebedarf aufgrund eines sich ändernden Zylinderdrucks dynamisch verschiebt, variiert die elastische Durchbiegung des Pressenrahmens, was zu geringfügigen Schwankungen der physikalischen UT-Position führt.
Um diese Schwankungen zu verhindern, integrieren Fertigungslinien externe Stickstoffverteilersysteme mit Druckregelventilen, die den Flaschendruck unabhängig von Temperaturänderungen konstant halten. Durch die Sicherstellung einer gleichmäßigen Widerstandskraft wird die gesamte Umformkraft stabilisiert, was wiederum die elastische Durchbiegung der geschlossenen Einpunktpresse über alle Schichten hinweg konstant hält. Durch die Kombination stabiler Werkzeugkräfte, einer starren symmetrischen Rahmenkonstruktion und reaktionsfähiger Kompensationssysteme mit geschlossenem Regelkreis können moderne Fabriken rund um die Uhr hochpräzise Stanzvorgänge mit äußerst konstanter Teilequalität erfolgreich durchführen.
F: Welche Maßnahmen sind in Ihre geschlossene Einpunktpresse integriert, um den unteren Totpunkt (BDC) bei intensiven Einsätzen rund um die Uhr zu stabilisieren?
A: Die Wärmeausdehnung mechanischer Verbindungen wird durch ein aktives Schmierkühlsystem gesteuert, das die Öltemperaturen stabilisiert, kombiniert mit Echtzeit-Wegsensoren mit geschlossenem Regelkreis. Zhejiang Bolun High-Precision Machinery Co., Ltd. baut diese Systeme, um die Objektträgerposition dynamisch zu überwachen und Anpassungen des Objektträgerhöhenmechanismus im Submikrometerbereich vorzunehmen, um allmähliche thermische Abweichungen auszugleichen, ohne die Linie anzuhalten.
F: Warum wird bei der Herstellung von Elektro- oder Automobilkomponenten mit hohen Toleranzen eine geschlossene Einzelpunktpresse gegenüber einer offenen Alternative bevorzugt?
A: Die symmetrische Konstruktion mit geschlossenem Rahmen eliminiert vollständig die Winkelabweichung oder den Rahmenöffnungseffekt, der bei Maschinen mit Spaltrahmen unter hoher Belastung häufig auftritt. Durch die Führung aller Reaktionskräfte entlang eines perfekt vertikalen Pfades sorgt der geschlossene Rahmen dafür, dass die Werkzeugausrichtung hochpräzise bleibt, ungleichmäßiger Matrizenverschleiß verhindert und enge Teiletoleranzen eingehalten werden.
F: Wie verträgt der Antriebsstrang Ihrer Einpunktpresse die starken mechanischen Stöße, die bei der Verarbeitung hochfester Strukturmaterialien auftreten?
A: Der einzelne Verbindungspunkt wird von hochlegierten Kurbelwellen und hochbelastbaren, ölüberfluteten Buchsen getragen, die schwere Stoßbelastungen gleichmäßig verteilen. Dieses Design wird durch die robuste Rahmenkonstruktion von Bolun Machinery unterstützt, die einer gründlichen thermischen Spannungsentlastung unterzogen wird, um die plötzliche Energiefreisetzung beim Brechen oder Stanzen von Metall ohne Mikroverschiebung zu absorbieren.
F: Wie schützt Ihre Presse teure, empfindliche Werkzeuge vor schädlichen Überlastungen während hochfrequenter Produktionszyklen?
A: Jede Presse ist mit einem äußerst reaktionsschnellen hydraulischen Überlastschutzsystem ausgestattet, das sich in der Schlittenbaugruppe befindet. Im Falle eines Doppelblatteinzugs oder eines Werkzeugstaus fällt der Hydraulikdruck sofort ab und stoppt die Schlittenbewegung innerhalb von Millisekunden, um strukturelle Schäden sowohl am Werkzeug als auch am Pressenrahmen selbst zu verhindern.
F: Können die Schieberhubprofile und Schließhöheneinstellungen geändert werden, um spezielle Folgeverbundmatrizen mit unterschiedlichen Schließhöhen zu berücksichtigen?
A: Ja, unsere umfassenden Konstruktions- und Fertigungssysteme ermöglichen es uns, diese Pressen mit motorisierten Stößelverstellmechanismen und fortschrittlichen programmierbaren Steuereinheiten auszustatten. Diese Konfiguration ermöglicht schnelle, wiederholbare Werkzeugeinstellungen und einfache Anpassungen an unterschiedliche Matrizenhöhen und komplexe, mehrstufige Stanzsequenzen.
Schnellzugriff
Kontakt

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit anzufangen?
Nehmen Sie Kontakt auf

Jetzt!

ZHEJIANG BOLUN
