
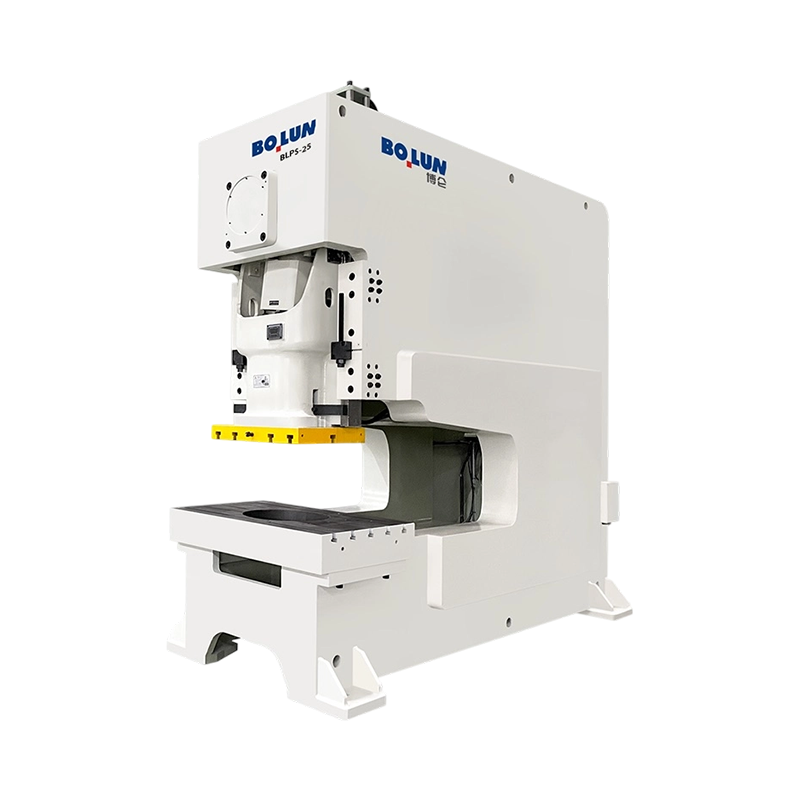


Die kompakte Präzisions-Deep-Throat-Presse BLPS-25 mit offenem Spalt ist eine agile und platzsparende Masch...
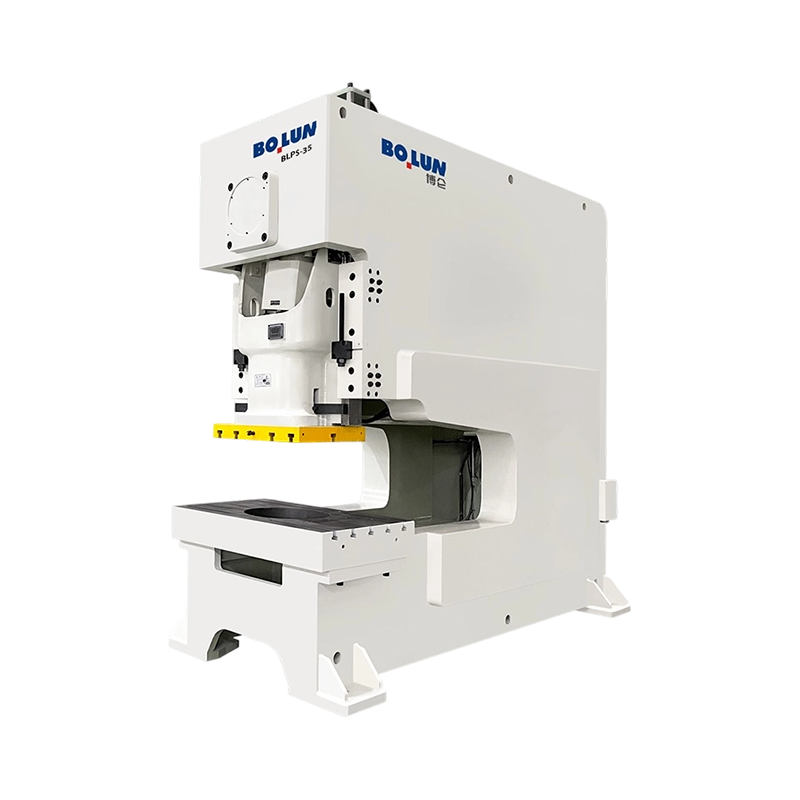
Die vielseitige, hochstabile Open-Gap-Deep-Throat-Kraftpresse BLPS-35 bietet eine erhöhte Nennkraft von 350...
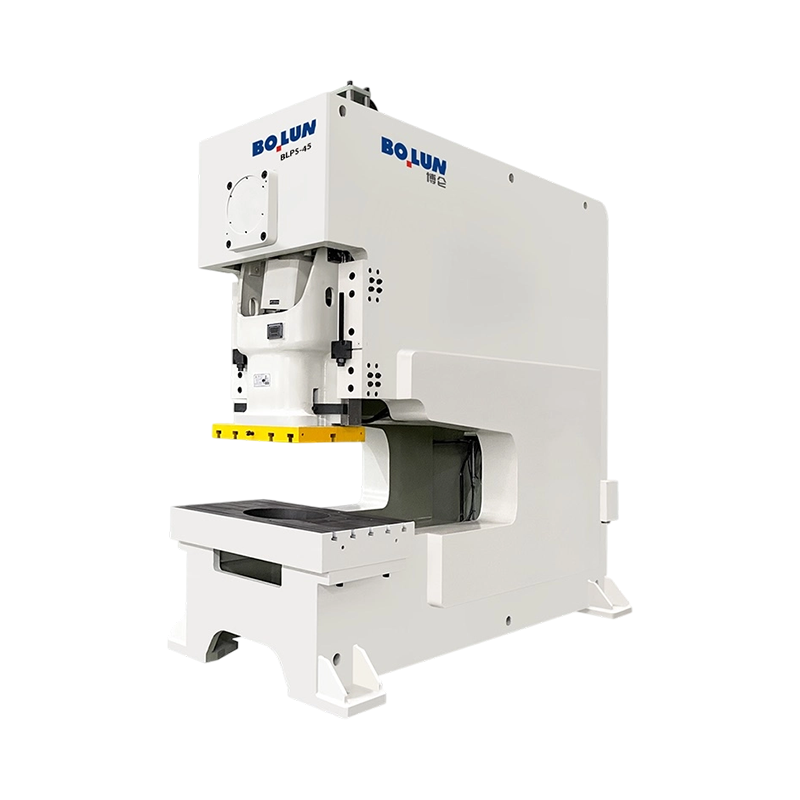
Die robuste Deep-Throat-Kraftpresse mit offenem Spalt und großer Kapazität BLPS-45 wurde für anspruchsvolle...
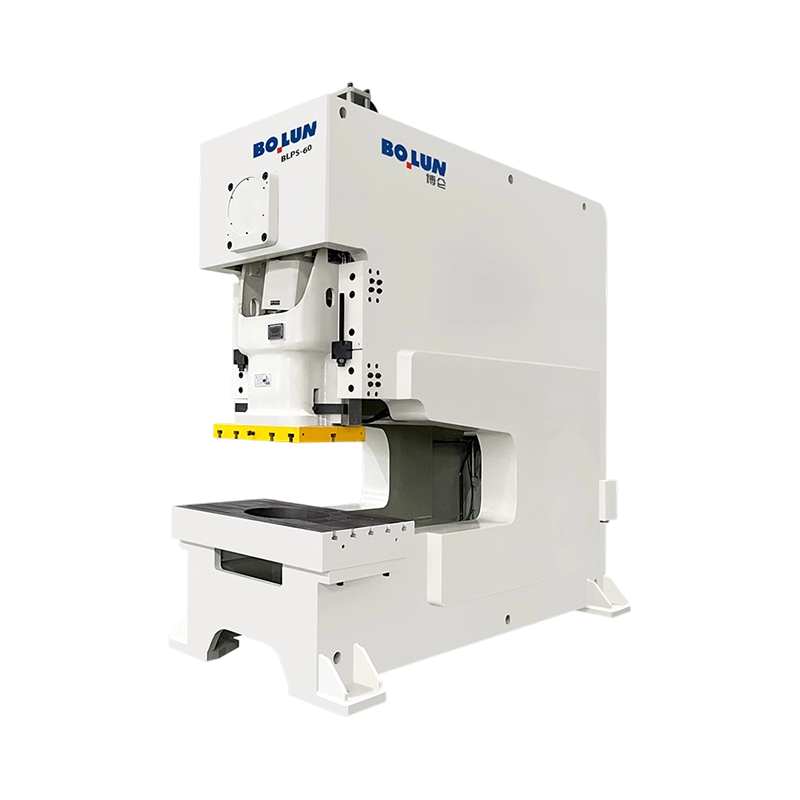
BLPS-60 Deep-Access Open-Gap Deep-Throat Power Press ist für das Hochlast-Stanzen großformatiger Bleche kon...
Die Bolun Deep Throat-Serie ist eine spezielle technische Lösung, die speziell für die großformatige Blechbearbeitung entwickelt wurde, bei der die Reichweite des Standard-C-Rahmens nicht ausreicht. Das charakteristische Merkmal dieser Baureihe ist die deutlich vergrößerte Ausladung, die den nötigen Freiraum für die Bearbeitung großer Werkstücke fernab der Materialkanten bietet. Dies macht es zu einem unverzichtbaren Hilfsmittel für Branchen wie großflächige Beschilderung, HVAC-Rohrleitungen und architektonische Metallarbeiten.
Bei Deep-Throat-Designs ist die Bauqualität von größter Bedeutung. Im Gegensatz zu Standardpressen verwendet unsere Serie einen hochverstärkten, hochfesten Stahlblech-Schweißrahmen, der einem strengen Wärmebehandlungsprozess für maximale Spannungsentlastung unterzogen wird. Dadurch wird sichergestellt, dass der Rahmen auch bei tieferer Ausladung eine hervorragende Steifigkeit beibehält, wodurch das Risiko einer „eckigen Öffnung“ oder Durchbiegung bei Stößen mit hoher Tonnage effektiv beseitigt wird. Eine solche strukturelle Integrität ist für die Aufrechterhaltung der Matrizenausrichtung und die Verlängerung der Lebensdauer teurer Werkzeuge von entscheidender Bedeutung.
Leistungsmäßig ist er mit einer pneumatischen Reibungskupplung mit hohem Drehmoment und einer Präzisionsbremseinheit ausgestattet, die eine schnelle Reaktion und zuverlässige Einzel- oder Dauerhübe ermöglicht. Die Sicherheit ist auf jeder Ebene integriert und verfügt über ein Doppelmagnet-Sicherheitsventil zur Verhinderung unbeabsichtigter Hübe und ein hydraulisches Überlastschutzsystem, das die Maschine vor Tonnagespitzen schützt.
Das interne Getriebe basiert auf einer geschmiedeten Kurbelwelle aus 42CrMo-legiertem Stahl und hochwertigen CuSn12-Zinnbronze-Buchsen, die eine lange Haltbarkeit und eine reibungslose Leistungsabgabe gewährleisten. Darüber hinaus sorgt das SPS-basierte intelligente Steuerungssystem für einen nahtlosen „Handshaking“ mit NC-Servozuführungen und Automatisierungsrobotern. Mit ihrer größeren Reichweite und der extrem steifen Bauweise ist die Bolun-Serie die ultimative Lösung für Hersteller, die die Einschränkungen der Standardpressengeometrie überwinden möchten, ohne Kompromisse bei Präzision oder Leistung einzugehen.
Als China Hersteller von Kraftpressen mit offenem Rahmen und tiefem Durchgang und Lieferanten von Kraftpressen mit tiefem Durchgang, Zhejiang Bolun High-Precision Machinery Co., Ltd. befindet sich in Zhejiang, dem Herzen der chinesischen Präzisionsfertigung. Mit zwei Jahrzehnten tiefer Verwurzelung in der Maschinenbauindustrie hat das Unternehmen durch umfangreiche Branchenerfahrung und technologische Durchbrüche den Wandel zu einem modernen, führenden Unternehmen für hochpräzise Umformtechnik vollzogen. Wir vereinen Forschung und Entwicklung, Konstruktion, Produktion, Vertrieb und Service. Von unseren Anfängen, in denen wir Herausforderungen beharrlich gemeistert haben, bis hin zu unserer heutigen Führungsposition im Bereich Umform- und Gießereimaschinen hat Bolun Machinery ein professionelles, ausgereiftes und effizientes Produktionsmanagementsystem aufgebaut. Wir bieten Kunden weltweit überlegene Lösungen für industrielle Werkzeugmaschinen.
 Mehr über uns
BOLUN

0+
Jahre
Branchenerfahrung

0+
Produzierte Einheiten (Vorjahr)

0+
Anzahl der Mitarbeiter

0+
$
Millionen Jahresumsatz

Single-Point-Design Ein Eintriebsanschluss in der Schlittenmitte Doppelpunkt-Design Zwei über den Schlitten verteilte Antriebsanschlüsse Die kurze Antwort: Einziger Punkt versus Doppelter Punkt für offene Pressen ...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An Offene Pressmaschine verwendet einen C-förmigen oder Spaltrahmen, der drei Seiten des Arbeitsbereichs zugänglich lässt, was das Laden von Matrizen und die Zuführung von Teilen erleichtert, während eine geschlossene Pressmasch...
Eine Presse ist keine Maschinenkategorie. Dabei handelt es sich um eine Familie von Metallumformmaschinen, die durch Rahmen, Antrieb, Stößelverbindungspunkte und vorgesehenen Prozess definiert sind. Aus diesem Grund können sich zwei Maschinen mit der gleichen Tonnage auf derselben Matrize sehr unterschiedlich ver...
Bei der Blechbearbeitung sind für die Bearbeitung übergroßer Bleche spezielle Gerätekonfigurationen erforderlich, die von den standardmäßigen Stanzlayouts abweichen. Die Deep-Throat-Presse mit offenem Spalt wurde speziell für die Bearbeitung breiter Materialbahnen entwickelt, wie sie beispielsweise in großen Schaltschränken, Lüftungsverkleidungen und Fahrzeugkarosserieteilen verwendet werden. Um diese Maschine erfolgreich zu konfigurieren, müssen drei Hauptvariablen im Gleichgewicht gehalten werden: die erforderliche Schneidkraft der Anwendung, die physische Ausladungstiefe, die zum Freischneiden des Werkstücks erforderlich ist, und die Gesamtkapazität der Maschine. Diese drei Elemente können nicht isoliert bewertet werden. Eine Änderung der Ausladungstiefe verändert direkt die strukturelle Hebelwirkung des Rahmens, was wiederum das erforderliche Rahmengewicht und die Tonnage bestimmt, die erforderlich sind, um die physische Durchbiegung während des Prägehubs zu begrenzen. Das Ausbalancieren dieser Faktoren ist eine grundlegende Herausforderung der Metallumformtechnik.
Beim Stanzen von Metall wird die erforderliche Kraft durch den Schnittumfang, die Blechdicke und die Scherfestigkeit des Materials bestimmt. Durch diese Schneidkraft entsteht eine konzentrierte Stoßbelastung, die vom Pressenrahmen vollständig aufgenommen werden muss. In einer Konfiguration mit offenem Spalt bedeutet das Fehlen vorderer Zugstangen oder Säulen, dass alle Reaktionskräfte durch den gebogenen hinteren Hals der Maschine übertragen werden. Der Abstand von der Mitte des Schlittens zur hinteren Rahmenwand wirkt als Hebelarm und vergrößert das Biegemoment, das auf die Stahlplatten wirkt. Um eine Maschinenspezifikation auszuwählen, muss man verstehen, wie sich diese Hebelwirkung bei tieferen Halskonfigurationen auswirkt.
Der erste Schritt bei der Pressenintegration ist die Bestimmung der Grundstanzkraft der spezifischen Metallteile. Die zur Berechnung dieser Kraft verwendete Formel multipliziert die Gesamtscherlänge mit der Materialdicke und der endgültigen Scherfestigkeit. Dieser berechnete Wert stellt die theoretische statische Kraft dar, die zum Brechen des Metalls erforderlich ist. In Produktionsumgebungen müssen jedoch zusätzliche Sicherheitsmargen berücksichtigt werden, um Werkzeugverschleiß, Schwankungen in der Materialstärke und den Widerstand von Ziehkissen oder Abstreifplatten zu berücksichtigen. Wenn eine Presse zu nahe an ihrer Nennkapazität betrieben wird, führen die wiederholten Schlagzyklen zu einer vorzeitigen Ermüdung der Antriebswelle und der Lager.
Darüber hinaus führt das Materialverhalten während der Bruchphase zu dynamischen Variablen. Materialien mit hoher Zugfestigkeit oder geringer Duktilität geben gespeicherte Dehnungsenergie im Moment der Scherung schnell ab und erzeugen so eine heftige Rücklast. Diese Durchschlagskraft kann zu starken Vibrationen im Antriebsstrang führen. Ingenieure müssen sicherstellen, dass die vorgesehene Maschinentonnage nicht nur die statische Schneidkraft übersteigt, sondern auch robust genug ist, um diese dynamischen Stöße zu dämpfen, ohne dass es im Langzeitbetrieb zu strukturellen Fehlausrichtungen oder Mikrobrüchen in den Schweißkonstruktionen kommt.
Die Einlegetiefe bestimmt, wie tief ein Blechzuschnitt in das Pressenbett eindringen kann, bevor er den Hinterrahmen berührt. Während ein tieferer Hals eine größere Vielseitigkeit bei der Verarbeitung breiter Bleche bietet, führt er zu erheblichen strukturellen Nachteilen. Nach den Prinzipien der Balkenmechanik nimmt die Winkelauslenkung oder das Öffnungsphänomen einer C-Rahmenstruktur proportional mit der dritten Potenz der Ausladungstiefe zu. Dies bedeutet, dass eine Verdoppelung der Ausladungstiefe bei unveränderter Blechdicke und Verstärkungsstrukturen zu einer Verachtfachung der Rahmendurchbiegung führen kann.
Diese Durchbiegung führt dazu, dass der obere Schlitten und die untere Stützplatte während des Schneidzyklus ihre Parallelität verlieren, wodurch sich der Stempel relativ zur Matrize verschiebt. Die daraus resultierende Fehlausrichtung führt zu ungleichmäßigen Werkzeugabständen, was zu Graten an den Stanzteilen und einem schnellen Verschleiß der Schneidkanten führt. Um die vertikale Genauigkeit aufrechtzuerhalten, ist ein Deep-Throat-Power-Press mit offenem Spalt muss über einen stark verstärkten Rahmen verfügen. Diese Verstärkung erfordert dickere Stahlplatten, größere Kastenschweißkonstruktionen und interne Verrippungen zur Aufnahme der Biegemomente. Somit erhöht die Forderung nach einer größeren Ausladungstiefe direkt die physische Masse und die Kosten des Maschinenrahmens, selbst wenn die erforderliche Schneidkraft konstant bleibt.
Um diese Variablen erfolgreich zu kombinieren, müssen Designer eine strukturierte Skalierungsmethode verwenden. Die folgende Tabelle zeigt die typischen Strukturabmessungen und Gewichtseigenschaften, die erforderlich sind, um die Rahmensteifigkeit über verschiedene Tonnage- und Ausladungstiefenkonfigurationen in modernen Fertigungsumgebungen aufrechtzuerhalten.
| Maschinenleistung (Tonnen) | Standardausladungstiefe (mm) | Standardrahmengewicht (kg) | Deep-Throat-Bewertung (mm) | Gewicht des Deep-Throat-Rahmens (kg) | Zulässige Durchbiegung unter Volllast (mm/m) |
|---|---|---|---|---|---|
| 25 Tonnen | 180 bis 220 | 1.600 | 500 bis 600 | 2.800 | Unter 0,12 |
| 40 Tonnen | 220 bis 260 | 2.900 | 600 bis 700 | 4.600 | Unter 0,12 |
| 80 Tonnen | 280 bis 320 | 5.800 | 800 bis 900 | 9.200 | Unter 0,10 |
| 125 Tonnen | 340 bis 380 | 9.800 | 900 bis 1000 | 15.500 | Unter 0,08 |
Um zu verhindern, dass sich der Rahmen einer Deep-Throat-Presse mit offenem Spalt beim Stanzen mit hoher Tonnage aufbiegt, werden fortschrittliche Konstruktionsmethoden auf die Schweißkonstruktionen angewendet. Zhejiang Bolun High-Precision Machinery Co., Ltd. analysiert diese Spannungskonzentrationen mithilfe der Finite-Elemente-Modellierung, um Verstärkungsplatten genau dort zu platzieren, wo die Spannung am höchsten ist. Entlang der hinteren Säule sind hochfeste Stahlplatten zu einem geschlossenen, kastenförmigen Querschnitt verschweißt, was das Trägheitsmoment erheblich erhöht, ohne dass unnötiges Eigengewicht an der Vorderseite der Maschine entsteht. Dadurch wird sichergestellt, dass die Durchbiegung innerhalb strenger Toleranzen gehalten wird, um die Werkzeugausrichtung sicherzustellen.
Ein weiterer Ansatz zur Steuerung der Durchbiegung ist die Integration hochbelastbarer Mehrpunkt-Gleitführungssysteme. Durch die Verwendung extralanger Achtpunktleisten ist der Schlitten physisch gegen Kippen geschützt, selbst wenn der Hauptrahmen bei Spitzenlasten eine geringfügige elastische Durchbiegung erfährt. Dieses Führungssystem absorbiert die während des Umformzyklus erzeugten horizontalen Schubkräfte und überträgt sie zurück in die Hauptstruktur, anstatt zuzulassen, dass sie den Stempel verschieben. Diese Kombination aus Strukturverstärkung und Präzisionsführung ermöglicht es Deep-Throat-Maschinen, über Millionen von Zyklen hinweg konsistente Teilegeometrien zu liefern.
Die Werkzeuge selbst können optimiert werden, um die Belastung des Pressenrahmens zu reduzieren. Beim Entwerfen von Matrizen für Deep-Throat-Anwendungen können Ingenieure Scherwinkel in die Stempel oder den Matrizenstahl integrieren. Durch die Abwinkelung der Schneidkanten wird das Material schrittweise und nicht auf einmal geschert. Diese einfache Modifikation reduziert die Spitzenstanzkraft um bis zu vierzig Prozent, wodurch die von der Presse benötigte Momentankraft und der daraus resultierende Durchbruchstoß verringert werden.
Darüber hinaus ist es wichtig, den Druckmittelpunkt des Matrizensatzes mit der Mittellinie des Pressenstößels zu zentrieren. Wenn das Werkzeug versetzt installiert wird, erzeugt es eine exzentrische Last, die die Winkelöffnung des C-Rahmens verstärkt. In Situationen, in denen asymmetrische Teile eine perfekte Zentrierung unmöglich machen, werden Ausgleichsblöcke oder federbelastete Unterlagen in das Schneidwerkzeug eingebaut, um die Reaktionskräfte gleichmäßig über das Bett zu verteilen, eine ausgewogene Lastverteilung zu gewährleisten und sowohl die Pressenführungen als auch die Matrizen vor vorzeitigem Verschleiß zu schützen.
F: Wie bewältigt eine Deep-Throat-Presse mit offenem Spalt die Rahmendurchbiegung bei der Verarbeitung von dickem Blech?
A: Das Deep-Throat-Design erhöht auf natürliche Weise die strukturelle Hebelwirkung, was die Biegemomente unter Last verstärken kann. Um dieses Verhalten zu kontrollieren, verwendet Zhejiang Bolun High-Precision Machinery Co., Ltd. extra dicke, spannungsentlastete Stahlplatten und schwere kastenförmige hintere Säulen. Dieses verstärkte Rahmendesign begrenzt die Winkelabweichung und sorgt so für eine stabile Werkzeugausrichtung bei Zyklen mit hoher Kraft.
F: Sind diese Deep-Throat-Pressen mit automatisierten Coil- oder Blechzuführsystemen kompatibel?
A: Ja, die Open-Gap-Konfiguration bietet große seitliche Abstände, die ideal für die Automatisierung sind. Bolun Machinery strukturiert die elektrischen Steuerungssysteme mit Schnittstellen mit offener Architektur, die eine reibungslose Synchronisierung der Ausrüstung mit progressiven Rollenzuführungen, Roboter-Blechladern und Schrottentsorgungseinheiten ermöglichen.
F: Welche Konstruktionsmerkmale verhindern einen ungleichmäßigen Werkzeugverschleiß bei der Bearbeitung asymmetrischer Teile auf einer Deep-Throat-Presse mit offenem Spalt?
A: Außermittige Lasten können starke seitliche Kräfte auf die Gleitführungsschienen ausüben. Unsere Pressen verfügen über lange, präzisionsgefertigte Führungsleisten mit geringem Abstand, um die Schlittenbewegung entlang einer streng vertikalen Achse einzuschränken. Dieser Führungsmechanismus verhindert ein Kippen des Schlittens und hält Stempel und Matrize parallel, um die Schneidkanten vor ungleichmäßigem Verschleiß zu schützen.
F: Wie wird der plötzliche Durchschlagsstoß bei Schneidvorgängen mit hoher Tonnage absorbiert, um den Antriebsstrang zu schützen?
A: Die Maschine verfügt über integrierte pneumatische Ausgleichszylinder, die eine konstante Aufwärtsspannung des Schlittens aufrechterhalten. Durch diese Konstruktion wird mechanisches Spiel von den Verbindungsstiften und Kurbelwellenlagern eliminiert, während eine hochbelastbare pneumatische Kupplungs-Brems-Einheit Rückwärtsstoßkräfte dämpft, um Innenzahnräder vor Aufprallschäden zu schützen.
F: Kann Zhejiang Bolun High-Precision Machinery Co., Ltd. die Ausladungstiefe und die Bettgröße an spezifische Produktionsanforderungen anpassen?
A: Wir bieten umfassende F&E- und Designdienstleistungen zur Anpassung von Halstiefen, Polsterabmessungen und Hublängen an individuelle Bodenlayouts. Unser Ingenieurteam führt individuelle Strukturanalysen durch, um sicherzustellen, dass bei allen kundenspezifischen Rahmenmodifikationen die strengen Toleranzen eingehalten werden, die für Ihre spezifischen Blechanwendungen erforderlich sind.
Schnellzugriff
Kontakt

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit anzufangen?
Nehmen Sie Kontakt auf

Jetzt!

ZHEJIANG BOLUN
