
Ein mittelständischer Hersteller von Verbindungselementen stand kürzlich vor einem bekannten Problem: Seine CNC-Drehmaschinen fraßen sich durch das Stangenmaterial, wobei für jedes Kilogramm versendeter Schrauben fast drei Kilogramm Stahl verbraucht wurden. Das Werk stellte seine beliebteste M6-Sechskantschraube auf eine Kaltstauchmaschine um, und die Wirtschaftlichkeit änderte sich schnell. Die Materialausnutzung stieg sprunghaft auf über 95 Prozent, die Produktion stieg von etwa zehn Teilen pro Minute auf mehrere Hundert, und die fertigen Schrauben wurden fester, weil Kopf und Schaft durch die Kaltumformung kaltverfestigt wurden.
Das ist das Hauptargument für den Einsatz einer Kaltstauchmaschine: Sie formt Metall um, anstatt es abzuschneiden, und das ohne Hitze, mit hoher Geschwindigkeit und mit hervorragender Wiederholgenauigkeit. Kaltstauchmaschinen produzieren Schrauben, Bolzen, Nieten, Stifte, Anschlüsse und eine breite Palette kleiner technischer Komponenten für die Automobil-, Elektro-, Haushaltsgeräte- und Baubranche. Wenn Sie beurteilen, ob eine solche Maschine in Ihre Fabrikhalle gehört, behandelt dieser Leitfaden die Prozessgrundlagen, die Maschinenkonfigurationen, die wichtigen Spezifikationsentscheidungen und die Beschaffungsfallen, die darüber entscheiden, ob sich die Investition tatsächlich auszahlt.
Eine Kaltstauchmaschine ist eine Metallumformpresse, die Walzdraht bei Raumtemperatur in feste Teile formt. Die Maschine zieht Draht von einer Spule, richtet ihn gerade, führt eine exakte Länge zu, schneidet einen Rohling ab und treibt den Rohling dann mit einem oder mehreren Stempeln in Matrizen. Jede Formstation staucht oder extrudiert das Material, bis der Rohling seine fertige Geometrie erreicht. Das Wort „Kopf“ kommt von der ursprünglichen Bedeutung: Stauchen des Endes eines Nagels oder Schraubenrohlings, um einen Kopf zu bilden. Moderne Maschinen tun dies immer noch, aber sie trimmen, prägen, extrudieren Innenbuchsen, reduzieren Schäfte und fertigen komplexe Teile in mehreren Stationen in einem Zyklus.
Kaltstauchen ist eine Unterkategorie des Kaltschmiedens. Kaltschmieden umfasst jede plastische Verformung von Metall unterhalb seiner Rekristallisationstemperatur; Beim Kaltstauchen handelt es sich speziell um die Hochgeschwindigkeitsumformung von Drähten oder Stangen in mehreren Stationen in kleine, meist achsensymmetrische Teile. In der Praxis ist eine Kaltstauchmaschine für Massivbauteile das, was eine Stanzpresse für Blech ist: Sie ist das dedizierte, hocheffiziente Produktionswerkzeug für diese Aufgabe.
Maschinen gibt es in zwei großen Familien. Horizontale Kaltköpfe, wie man sie aus der Nagel- und Schraubenproduktion kennt, führen den Draht entlang einer horizontalen Achse und sind dabei extrem schnell. Vertikale Kaltumformpressen, oft als Kniehebelpressen gebaut, eignen sich für schwerere Drähte, größere Rohlinge und Teile, die mehr Umformenergie benötigen. Beide Familien verformen Material durch mechanischen Druck und beruhen auf denselben metallurgischen Prinzipien.
Unabhängig von Marke oder Konfiguration folgt jeder Kaltstauchvorgang der gleichen Reihenfolge:
Eine typische Sechskantschraube der Größe M6 beginnt mit einem 5,5-mm-Draht. Der Rohling wird auf Länge geschnitten und dann in drei Matrizen gestaucht: Die erste formt den Kopf vor, die zweite vergrößert ihn näher an den endgültigen Durchmesser und die dritte prägt den Sechskant und eine Fase, während ein Stempel durch Rückwärtsfließpressen die Innenpfanne formt. Die gesamte Sequenz dauert einige Zehntelsekunden. Moderne Maschinen produzieren zwischen 100 und 700 Teile pro Minute, wobei leichtere Teile am oberen Ende laufen.
Der limitierende Faktor ist die Verformung, nicht die Zykluszeit. Jede Station kann die Querschnittsfläche des Rohlings nur so weit vergrößern, bis das Material knickt oder über seine Duktilität hinaus kaltverfestigt wird. Deshalb kommt es bei der Maschinenauswahl eher auf die erforderliche Gesamtverformungs- und Umformkraft als auf die ausgeschriebene Höchstgeschwindigkeit an.
Kaltstauchen beruht auf zwei Verformungsmechanismen, die häufig im selben Teil zusammenwirken.
Aufregend compresses the length of the blank and increases its diameter. It is the mechanism that forms a nail head, a rivet head, or a bolt head. The practical limit of upsetting in a single station is governed by buckling: an unsupported column of wire whose unsupported length is more than about 2.5 times its diameter tends to bend before it upsets. For longer upset lengths, the machine must support the blank inside a smaller die first, use several stations, or perform a cone pre-form before the final head shape is coined.
Beim Extrudieren wird Material durch eine Düsenöffnung bewegt. Vorwärtsfließpressen reduziert den Querschnitt des Rohlings und wird für Schaftreduzierungen und konische Merkmale verwendet. Durch die Rückwärtsextrusion fließt das Material um einen Stempel herum zurück und bildet Hohlräume wie Innensechskant, Sacklöcher und Becherformen. Die Rückwärtsfließpressung erzeugt beim Kaltstauchen einige der höchsten Umformkräfte, da das Material auf fast allen Seiten eingespannt ist.
Die Kaltverfestigung bestimmt, wie weit der Prozess gehen kann. Jede weitere plastische Verformung erhöht die Streckgrenze und Härte des Metalls. Bei kohlenstoffarmem Stahl kann die Gesamtreduktion 75 bis 80 Prozent erreichen, bevor ein Glühen erforderlich ist. Bei rostfreiem oder hochlegiertem Material liegt die Grenze deutlich niedriger. Durch eine gute Kaltstauchpraxis bleibt die Dehnung pro Station unter der verfügbaren Duktilität des Materials und die endgültige Kaltverfestigungshärte wird als Konstruktionsmerkmal und nicht als Zufall betrachtet. Bei Befestigungselementen mit Gewinde ist diese zusätzliche Festigkeit oft genau das, was der Druck erfordert.
Der physische Aufbau einer Kaltstauchmaschine bestimmt die Bandbreite der Teile, die sie wirtschaftlich verarbeiten kann.
Horizontalschneidwerke sind die klassischen Maschinen der Verbindungsindustrie. Der Drahtweg ist gerade und horizontal, der Vorschubkolben bewegt sich horizontal und die Abschneide- und Transfermechanismen arbeiten mit sehr hohen Geschwindigkeiten. Sie eignen sich hervorragend für kleine Teile: Nägel, Schrauben, Nieten, kurze Stifte und ähnliche Geometrien. Ihre Einschränkung liegt in der Teilegröße und -masse, da es schwierig wird, große Rohlinge bei hoher Geschwindigkeit horizontal zu führen und zu handhaben.
Vertikalpressen verarbeiten schwerere Drähte und größere Teile. Der Stößel bewegt sich vertikal in der gleichen Geometrie wie eine herkömmliche Presse. Da der Rahmen die Reaktionskräfte symmetrisch aufnimmt, erreichen vertikale Maschinen eine bessere Ausrichtung von Stempel und Matrize und lassen sich leichter in Roboter, automatische Zuführungen und schwere Werkzeuge integrieren. Die geschlossene Rahmenkonstruktion, manchmal auch O-Rahmen genannt, widersteht Durchbiegungen besser als ein offener C-Rahmen und wird für Kaltumformarbeiten mit hoher Tonnage bevorzugt.
Das Antriebssystem ist ebenso wichtig wie das Layout. Maschinen mit Kurbelantrieb sind einfach, schnell und effizient, mit einer Schlittengeschwindigkeit, die einer Sinuskurve folgt und etwa in der Mitte des Hubs ihren Höhepunkt erreicht. Maschinen mit Kniehebelantrieb verwenden ein Gestänge, das die Kraft vervielfacht, wenn sich der Schlitten dem unteren Totpunkt nähert. Eine Kniehebelpresse erzeugt bei geringer Gleitgeschwindigkeit eine enorme Kraft durch die Formzone, was die Formfüllung verbessert und Stoßbelastungen reduziert. Aus diesem Grund dominieren Kniehebelpressen die vertikale Kaltumformung: Ihr Kraft-Weg-Verlauf entspricht den Anforderungen der Kaltumformung mit hoher Verformung und hoher Energie.
Servobetriebene Pressen ersetzen Schwungrad und Kupplung durch direkt angetriebene Servomotoren. Die Schlittenbewegung wird programmierbar, sodass die Maschine am Boden verweilen, die Geschwindigkeit in der Mitte des Hubs ändern und einer benutzerdefinierten Formkurve folgen kann. Die Servotechnologie hält Einzug in die Kaltumformung, da sie die Zykluszeiten für mehrstufige Teile verkürzt und teure Werkzeuge vor Stoßbelastungen schützt.
Sie können mehr darüber lesen Was ist eine Kaltschmiedepresse? in unseren Branchenhinweisen. Unter den industriellen Kaltschmiedepressenlinien nutzt die Kaltschmiede-Kniehebelserie BLKP eine Kniehebelübertragung für einen ausgewogenen Hub und eine hohe Verformungsfähigkeit, ein Design, das sich für Teile eignet, die eine anhaltende Kraft über einen langen Umformweg erfordern.
 BLKP-400 Kniehebel-Kaltschmiedepresse mit einer Kapazität von 4000 kN Diese 4000-kN-Kniegelenkpresse bietet 160- oder 180-mm-Huboptionen und eine elektrische Stößelverstellung mit hydraulischer Verriegelung. Dadurch eignet sie sich zum Stauchen, Prägen und Kalibrieren, wo es auf eine ausgeglichene Kraft über lange Umformwege ankommt. Produkt anzeigen →
Bei einem Kaltstauchprojekt ist die Materialauswahl das Erste, was man richtig machen muss, denn sie bestimmt die Umformkräfte, die Werkzeuglebensdauer und ob Teile reißen oder sich falten.
Die meisten kaltumgeformten Teile bestehen aus kohlenstoffarmem Stahldraht in Qualitäten wie SAE 1008, 1010 und 1018. Diese Qualitäten weisen eine geringe Fließspannung, eine hohe Duktilität auf und lassen sich in Mehrstationenformen leicht umformen. Sorten mit mittlerem Kohlenstoffgehalt wie 1035 und 1045 erhöhen die Festigkeit der fertigen Teile, erfordern jedoch deutlich höhere Umformkräfte. Legierte Stähle, einschließlich 4037 und borbehandelte Sorten wie 10B21 und 10B33, werden dort spezifiziert, wo Verbindungselement-Eigenschaftsklassen 8,8, 9,8 oder 10,9 erforderlich sind. Rostfreie Stähle wie 304, 316 und 410 lassen sich gut formen, verhärten sich jedoch aggressiv, sodass sie mehr Umformstationen und eine robustere Schmierung benötigen. Nichteisendraht, einschließlich der Aluminiumlegierungen 6061 und 5056, Messing, Kupfer und Berylliumkupfer, wird häufig für elektrische Komponenten, Anschlüsse und korrosionsbeständige Hardware verwendet.
Materialeigenschaften legen auch die Maschinengröße fest. Mit zunehmendem Kohlenstoffgehalt, Legierungsgehalt oder zunehmender Gesamtdehnung steigt die erforderliche Umformkraft schnell an. Wenn Sie planen, mehrere Materialfamilien auf einer Maschine zu verarbeiten, dimensionieren Sie die Maschine für das stärkste und härteste Material in der Mischung und nicht nur für den aktuellen Produktionsplan.
Warum investieren Hersteller in Kaltstauchmaschinen, wenn sie bereits Drehmaschinen und Bearbeitungszentren besitzen? Fünf messbare Vorteile erklären die Wahl.
Erstens ist die Materialausnutzung extrem hoch. Beim Formen wird Material verdrängt, anstatt es wegzuschneiden, sodass ein Verbindungselement, das früher ein Vielfaches seines Endgewichts in Stangenmaterial verbrauchte, jetzt mit weniger als fünf Prozent Prozessverlust vom Coil hergestellt werden kann. Bei Millionen von Teilen rechtfertigen allein die Einsparungen beim Rohstahl die Ausrüstung.
Zweitens ist die Ausgabegeschwindigkeit für Massivteile unübertroffen. Einzelschlagköpfe produzieren weit über 400 Teile pro Minute, und Mehrstationenmaschinen produzieren für viele Produktfamilien immer noch Hunderte von Teilen pro Minute. Kein Chipherstellungsprozess erreicht diese Geschwindigkeit für ein massives Metallbauteil.
Drittens verbessert die Kaltverfestigung die mechanischen Eigenschaften. Das Material ist genau dort am stärksten, wo es am meisten geflossen ist, also dort, wo Befestigungselemente Widerstand benötigen: in der Kopfkehle, der Schaftwand und dem Schaft. Durch die Kaltumformung können Hersteller häufig eine kostengünstigere Stahlsorte verwenden, da die Kaltumformung die Festigkeit erhöht, die sonst eine Wärmebehandlung erfordern würde.
Viertens ist die Maßhaltigkeit auf eine stabile Maschine und wiederholbare Werkzeuge zurückzuführen. Sobald die Matrizen eingestellt sind, halten Hunderttausende Auflagen enge Abmessungen mit wenig Drift und sehr wenig Ausschuss ein.
Fifth, surface quality is good. Der Matrizenhohlraum verleiht dem Teil eine glatte Oberfläche, wodurch häufig sekundäre Schleif- und Poliervorgänge entfallen. Der Kompromiss sind die Vorabkosten für Matrizen und Einrichtung; Der Prozess wird erst dann wirtschaftlich, wenn die Volumina groß genug sind, um die Werkzeugausstattung zu amortisieren.
Die maschinelle Bearbeitung ist die gebräuchlichste Alternative für kleine massive Teile und daher das erste Verfahren, das Käufer mit dem Kaltstauchen vergleichen. Jeder hat eine klare Wirtschaftszone.
| Kriterium | Kaltstauchmaschine | CNC-Bearbeitung |
|---|---|---|
| Materialverwertung | 90-98 Prozent | 40-70 Prozent typisch |
| Zykluszeit | 0.1 to 10 seconds per part | 5 seconds to several minutes |
| Teilweise Stärke | Erhöht durch Kaltverfestigung | Abhängig vom Stangenmaterial; Schnittflächen werden nicht verstärkt |
| Typische Toleranz | /- 0,05 mm auf geformten Merkmalen | /- 0,01 mm oder besser |
| Einrichtungs- und Werkzeugkosten | Hoch; Matrizen sind kundenspezifisch und teilespezifisch | Mäßig; Programmänderungen erfolgen schnell |
| Flexibilität | Niedrig; dedizierte Werkzeuge pro Teil | Hoch; einfache Designänderungen |
| Wirtschaftsvolumen | Typically above 100,000 pieces per year | Economical from one-off upward |
Die Bearbeitung gewinnt immer dann, wenn die Stückzahlen gering sind, sich die Geometrie häufig ändert oder die Toleranzen extrem eng sind. Kaltstauchen gewinnt immer dann, wenn das Teil ein stabiles Design, ein hohes Jahresvolumen und genügend Symmetrie aufweist, um in Formen geformt zu werden. Viele Werke nutzen beides: Kaltstauchen für das Hauptprodukt und CNC-Maschinen für Sonderanfertigungen, Prototypen und Kleinserienvarianten.
Ein üblicher Hybridablauf ist das Kaltstauchen, gefolgt von einem Gewindewalzen und anschließend einem leichten Anspitz- oder Anfasvorgang. Die Gewindepunkte und Antriebsmerkmale lassen sich oft einfacher mit einem schnellen zweiten Durchgang kontrollieren als durch alleiniges Formen, und die Kombination kostet pro Teil immer noch weitaus weniger als die vollständige Bearbeitung.
Beim Warmschmieden wird das Metall erhitzt, um seine Fließspannung zu verringern, wodurch große Teile und starke Verformungen bei Maschinen mit geringer Tonnage möglich sind. Beim Kaltstauchen wird der Ofen durch Kraft ersetzt: Die Maschine muss bei jedem Hub die volle Streckgrenze des Materials bei Raumtemperatur überwinden.
Bei Kleinteilen hat das Kaltstauchen entscheidende Vorteile. Es gibt keinen Zunder, keinen Oxidationsverlust, keine thermische Schrumpfung und keine Ofenenergie. Die Toleranzen sind enger, da die Matrize die endgültige Form ohne Schrumpfzugaben definiert und die Oberflächenbeschaffenheit glatt genug ist, um direkt in das Gewindewalzen überzugehen. Da die Kaltumformung das Material festigt, erreichen viele Teile ihre mechanischen Eigenschaften mit einer reduzierten oder gar keiner Wärmebehandlung.
Warmschmieden ist nach wie vor die bessere Wahl, wenn das Teil groß ist, wenn die Gesamtverformung die Kältekapazität des Materials übersteigt oder wenn sehr hochfeste Stähle mit geringer Duktilität bei Raumtemperatur gefordert werden. Es wird auch für Teile mit dicken Abschnitten bevorzugt, die eine unpraktisch große Kaltpresse erfordern würden. Als grober Anhaltspunkt gilt: Teile mit einem Gewicht über einem Kilogramm werden in der Regel dem Warm- oder Warmschmieden statt dem Kaltstauchen zugeführt, wobei der Übergangspunkt von der Geometrie, dem Material und dem Volumen abhängt.
Stanzformen aus Blech; Kaltstauchen formt Draht. Die beiden Prozesse ergänzen sich eher als sie konkurrieren. Ein Batteriegehäuse beispielsweise ist ein gestanztes und tiefgezogenes Blechteil, während die darin befindlichen Batteriepole und Kontaktpfosten meist kaltgestaucht sind.
Durch das Stanzen werden aus Flachblech dünnwandige, gebördelte und offene Formen hergestellt. Beim Kaltstauchen entstehen aus Runddraht Vollkörper, Köpfe, Schäfte und innengeformte Hohlräume. Wenn ein Bauteil achsensymmetrisch und massiv ist, ist das Kaltstauchen schneller und materialeffizienter. Wenn es sich bei dem Teil um eine Platte, eine Halterung oder eine Schale handelt, ist das Stanzen der natürliche Vorgang.
Viele Produktbaugruppen enthalten beide Arten von Teilen. Ein Befestigungselement mit Flanschkopf wird durch Kopfstanzen hergestellt; Der Halteclip daneben ist gestempelt. Aus diesem Grund bieten Pressenbauer, auch diejenigen, die sich auf Kaltumformanlagen konzentrieren, in der Regel beide Pressenfamilien an, damit die Werke die gesamte Materialliste abdecken können.
Beim Gießen entstehen Teile durch Erstarren von flüssigem Metall in einer Form, was eine komplexe Innengeometrie ermöglicht, aber das Risiko von Porosität, Schwankungen der mechanischen Eigenschaften und die Notwendigkeit einer umfassenden Bearbeitung der Funktionsflächen mit sich bringt. Beim Kaltstauchen handelt es sich um einen Festkörperprozess: Die ursprüngliche Kornstruktur des Drahtes bleibt erhalten und der Kornfluss folgt der Kontur des Teils.
Dadurch weist ein kaltumgeformtes Teil im Vergleich zu einem Gussteil aus demselben Material und derselben Größe eine höhere Festigkeit, Zähigkeit und Ermüdungsbeständigkeit auf. Der Kompromiss ist geometrische Freiheit. Gussteile können gewunden, hohl und sehr detailliert sein. Teile mit Kopf sind im Wesentlichen Variationen eines Zylinders: Köpfe, Schäfte, Buchsen, Flansche und Antriebsformen. Bei kleinen, großvolumigen Teilen wie Anschlüssen, Stiften, Einsätzen und Buchsenrohlingen ist das Kaltstauchen in Bezug auf Stückkosten, Konsistenz und mechanische Leistung fast immer besser als das Gießen.
Mit Kaltstauchmaschinen wird die überwiegende Mehrheit der weltweit hergestellten Verbindungselemente hergestellt, außerdem gibt es eine lange Liste technischer Komponenten, die die meisten Verbraucher nie zu Gesicht bekommen.
Größere Automobil- und Industrieteile, wie z. B. hochbelastbare Bolzen, Ankerbolzen und Rohrverbindungen, werden auf vertikalen Kniehebelpressen zum Kaltschmieden betrieben, die die erforderliche Steifigkeit und Tonnage für das Rückwärtsfließpressen und starke Stauchen bieten. Wenn Ihr Produktmix sowohl kleine Verbindungselemente als auch größere Formteile umfasst, ist es üblich, mehrere Maschinen parallel zu betreiben, anstatt alle Teile durch eine übergroße Linie zu zwingen. Eine 400-Tonnen-Kniehebelpresse könnte morgens Aufhängungsbolzen und nachmittags schwere Anschlussrohlinge herstellen, aber nur, wenn der Werkzeugraum, der Hub und das Zufuhrfenster beide Familien abdecken.
 BLKP-850 Hochleistungs-Kniehebelpresse für das Kaltschmieden unter hoher Belastung Mit einer Nennkraft von 8500 kN, einem extrem steifen Rahmen und einer 180-mm-Auflage behält diese Maschine eine stabile Leistung auch im Dauerbetrieb bei hoher Beanspruchung bei und ist ideal für Automobil- und Schwermaschinenkomponenten, die Rückwärtsfließpressen und starkes Stauchen erfordern. Produkt anzeigen →
Die Wahl der richtigen Maschine ist ein Balanceakt zwischen erforderlicher Kraft, Teilegeometrie, Material, Geschwindigkeit und Budget. Beginnen Sie mit der Teilefamilie, nicht mit der Broschüre, und beantworten Sie diese Fragen:
Auch die Rahmenkonstruktion ist ein Entscheidungsfaktor. Offene C-Rahmen-Pressen sind für leichtere Arbeiten zugänglich und erschwinglich. Geschlossene O-Rahmen-Pressen haben eine starre, symmetrische Struktur, die Durchbiegung und Kippen widersteht, was für eine hohe Tonnage und eine Kaltumformung mit engen Toleranzen unerlässlich ist. Bei sehr hohen Verformungen verteilt ein geschlossener Doppelpunkt- oder Exzentergetriebeantrieb die Kraft gleichmäßig auf den Schlitten und schützt sowohl Werkzeug als auch Rahmen vor exzentrischen Belastungen.
Auch große Projekte erfordern einen langen Hub. Wenn ein Teil aus tiefen Matrizen ausgeworfen werden muss oder die Extrusionslänge lang ist, werden der Hubbereich und die Schließhöhe zu begrenzenden Faktoren. Bemessen Sie eine Maschine nicht allein nach der Tonnage; Überprüfen Sie, ob der Matrizenraum, der Stößelhub und das Vorschubfenster zu Ihrer gesamten Teilefamilie, einschließlich zukünftiger Varianten, passen.
Die Tonnage ist die am häufigsten genannte Zahl auf einer Kaltstauchmaschine, sie wird jedoch auch am häufigsten falsch angewendet. Die erforderliche Umformkraft ist das Produkt aus der projizierten Verformungsfläche und der Fließspannung des Materials, modifiziert durch Reibung und geometrische Redundanz.
Beim Stauchen eines Kopfes auf kohlenstoffarmem Stahl liegt die Fließspannung bei mäßiger Dehnung im Bereich von 800 bis 1.200 MPa. Beim Rückwärtsfließpressen oder bei legiertem Stahl kann er 1.800 MPa überschreiten. Als einfaches Beispiel ergibt das Stauchen eines Kopfes mit 20 mm Durchmesser aus 10 mm Draht eine endgültige Kopffläche von etwa 314 Quadratmillimetern. Bei einer Fließspannung von 1.000 MPa sind dafür etwa 314 kN Kraft oder etwa 32 Tonnen erforderlich. Derselbe Kopf mit einer tiefen Pfanne, die durch Rückwärtsfließpressen geformt oder aus legiertem Stahl gefertigt ist, könnte das Zwei- bis Dreifache dieser Kraft erfordern.
In der folgenden Tabelle sind Richtwerte für den Drahtdurchmesser im Verhältnis zur Maschinenklasse für Kohlenstoffstähle aufgeführt. Die tatsächlichen Werte hängen von der Komplexität des Teils, dem Materialzustand und der Schmierung ab.
| Maschinenklasse | Typischer Drahtdurchmesserbereich | Typische Anwendung |
|---|---|---|
| 25-60 t | 1-6 mm | Nägel, kleine Schrauben, Nieten |
| 60-160 t | 4-12 mm | Maschinenschrauben, Bolzen, Stifte |
| 160-400 t | 8-20 mm | Hochleistungsschrauben, Stehbolzen, Automobilkomponenten |
| 400-850 t | 15-35 mm | Große Verbindungselemente, geschmiedete Rohlinge, Arbeiten mit hoher Verformung |
Für eine mittelgroße vertikale Kaltschmiedepresse ist die BLKP650-Klasse mit einer Nennkraft von 6.500 kN eine häufige Wahl, wenn die Umformtiefe groß ist und der Hub auch bei hoher Belastung ausgeglichen bleiben muss. Eine über Ihren aktuellen Bedarf hinausgehende Dimensionierung ist in der Regel sinnvoll, da Produktfamilien mit der Zeit tendenziell zu größeren Drahtdurchmessern wachsen.
 BLKP-650 Kniehebelpresse für tiefes Kaltschmieden und stabilen Hub Mit einer Kapazität von 6500 kN und einem Druckhub von 8 mm ermöglicht diese Presse eine kontrollierte Umformung dicker Teile und verfügt über ein integriertes Auswerfersystem und eine Lasterkennung für einen zuverlässigen Betrieb bei Tiefdruckanwendungen. Produkt anzeigen →
Die Werkzeugausstattung bestimmt die tatsächlichen Kosten pro Teil beim Kaltstauchen. Der Matrizensatz umfasst Einsätze, Stempel, Hülsengehäuse, Stifte und Abstreifer. Für großvolumige Stahlstanzungen sind Wolframcarbid-Einsätze die Standardwahl, die in schrumpfpassenden Stahlgehäusen untergebracht sind. Hartmetalleinsätze halten in der Regel 500.000 bis 2.000.000 Stück pro Kavität zwischen dem Nachschleifen für Teile aus kohlenstoffarmem Stahl. Stempel verschleißen schneller, insbesondere beim Rückwärtsfließpressen, wo der Kontaktdruck extrem ist; Viele Stempel tragen Titan- oder Keramikbeschichtungen, um die Lebensdauer zu verlängern.
Schmierung ist nicht optional. Der Industriestandard für Stahl ist eine Zinkphosphat-Konversionsbeschichtung, gefolgt von einem Stearat-Schmiermittel. Gewöhnliche Ölfilme können den Kontaktdrücken beim Kaltfließpressen nicht standhalten, und die Folge einer unzureichenden Schmierung ist ein Abrieb und ein Abrieb an den Matrizen innerhalb von Minuten. Edelstahl erfordert Oxalat oder ähnliche Konversionsbeschichtungen, während Aluminium und Messing mit leichteren Ölen betrieben werden können.
Alle diese Fehler sind auf Ausrichtung und Maschinensteifheit zurückzuführen. Stempel und Matrize müssen innerhalb weniger Mikrometer konzentrisch bleiben und der Schlitten darf unter Last nicht kippen. Ein starrer Rahmen, eine präzise Kebung und ein gut konzipiertes Werkzeugwechselsystem sind genauso viel wert wie die Nenntonnage.
Da eine Kaltstauchmaschine mit hoher Geschwindigkeit läuft, muss die Qualitätskontrolle kontinuierlich und automatisch erfolgen. Das Warten auf ein Offline-Probenahmeergebnis kann zu Zehntausenden fehlerhaften Teilen führen, bevor das Problem erkannt wird.
Die erste Verteidigungslinie ist das Lastüberwachungssystem der Maschine. Moderne Kaltumformpressen verfolgen die Stößellast bei jedem Hub mithilfe von am Rahmen montierten Dehnungsmessstreifen. Wenn die Lastkurve außerhalb eines definierten Fensters abweicht, stoppt die Maschine automatisch. Dadurch wird ein fehlender Stempel, ein falsch zugeführter Draht oder eine gebrochene Matrize innerhalb von ein oder zwei Zyklen aufgefangen, wodurch eine Ausschusskaskade verhindert wird.
Maßprüfungen werden sowohl offline als auch inline durchgeführt. Offline messen Prüfer stichprobenartig Kopfdurchmesser, Kopfhöhe, Schaftlänge, Stecktiefe und Gewindeauslauf. Optische Inline-Messsysteme können 100 Prozent der Teile mit mehreren hundert Teilen pro Minute prüfen und Teile außerhalb der Toleranz aussortieren, ohne die Linie zu verlangsamen.
Die Härteprüfung ist wichtig für Teile, deren Endfestigkeit von der Kaltverfestigung abhängt. Die kaltgeformten Zonen sollten Mindestanforderungen an Härte oder Zugfestigkeit erfüllen und der Testplan sollte speziell auf diese Zonen abzielen. Für die Automobil- und regulierte Industrie werden Prozessfähigkeitsstudien mit Cp und Cpk erwartet. Das Kaltstauchen eignet sich für eine hohe Leistungsfähigkeit, wenn die Matrizen frisch und die Maschine stabil sind. Die Leistungsfähigkeit lässt jedoch nach, wenn die Matrizen verschleißen. Deshalb sollten Werkzeugwechselintervalle auf der gemessenen Drift und nicht auf Gewohnheit basieren.
Nachhaltigkeit in der Metallumformung wird üblicherweise im Hinblick auf Ofenenergie und Treibhausgasemissionen diskutiert. Beim Kaltstauchen wird die Erhitzung gänzlich vermieden, was die stärkste Umweltverträglichkeit darstellt.
Beim Kaltstauchen wird pro Teil nur die mechanische Energie der Presse verbraucht, ein Bruchteil der Energie, die zum Erhitzen eines Rohlings beim Warmschmieden oder zum minutenlangen Drehen einer Bearbeitungsspindel erforderlich ist. Die Materialeffizienz fügt eine weitere Dimension hinzu: Durch die Verdrängung von Metall statt dessen Wegschneiden reduziert das Kaltstauchen sowohl die Emissionen des eingekauften Rohmaterials als auch die Kosten für die Handhabung und das Recycling von Spänen.
Ein Betrieb, der ein großvolumiges Verbindungselement von der maschinellen Bearbeitung auf das Kaltstauchen umstellt, sieht typischerweise folgende Ergebnisse:
Diese Vorteile sind real und messbar, aber sie ergeben sich aus einer guten Prozessauswahl und nicht aus Marketingversprechen. Für einen Hersteller mit großem Befestigungs- oder Bauteilvolumen ist die Kaltstauchmaschine eine der energieeffizientesten Metallumformoptionen, die es gibt.
Die Kapitalkosten sind nur der sichtbare Teil einer Kaltstauchinvestition. Die Gesamtbetriebskosten umfassen Maschine, Werkzeuge, Installation, Betriebskosten, Wartung, Umrüstzeit und die Kosten für Qualitätsmängel. Ein realistisches Budgetmodell deckt alle ab.
Die Werkzeugbestückung ist ein fortlaufender Kostenfaktor, der mit dem Volumen und der Materialhärte skaliert. Es ist ratsam, 5 bis 15 Prozent des Maschinenpreises pro Jahr für Einsätze, Stempel und Nachschleifen einzuplanen, wobei das obere Ende dieser Spanne auf Edelstahl oder stark stranggepresste Teile entfällt. Der Wartungsaufwand ist bescheiden, aber nicht zu vernachlässigen: Schmiersysteme, Filter, Führungsleisten und Dichtungen müssen regelmäßig gewartet werden, und eine Presse, die 24 Stunden am Tag mit hoher Geschwindigkeit läuft, verbraucht jedes Jahr Verschleißteile.
Die Amortisationsberechnung konzentriert sich in der Regel auf die Stückkosten. Stellen Sie sich eine Schraube vor, deren Herstellung durch maschinelle Bearbeitung 0,05 $ und durch Kaltstauchen 0,02 $ kostet. Bei zehn Millionen Stück pro Jahr amortisiert sich die jährliche Ersparnis von 300.000 US-Dollar für eine mittelgroße Maschine innerhalb weniger Jahre. Wenn der Produktmix mehrere Größen im gesamten Maschinensortiment umfasst, wird die Auslastung zum Treiber des Ergebnisses. Eine Maschine, die nur eine Schicht mit einer Auslastung von dreißig Prozent betreibt, ist schwerer zu rechtfertigen als eine Maschine, die drei Schichten mit einer Auslastung von achtzig Prozent betreibt.
Die Umstellungskosten sind der am wenigsten sichtbare Posten. Ein Werkzeugwechsel, der bei einer Maschine, die Hunderte von Hüben pro Minute ausführt, zwei Stunden dauert, ist teuer und führt zu Produktionsverlusten. Maschinen, die für einen schnellen Werkzeugwechsel konzipiert sind, mit hydraulischer Klemmung und voreingestellten Werkzeugkassetten ausgestattet sind, erholen sich bei kleinen Losgrößen schnell wieder von ihrer Prämie.
Die Maschine ist nur so gut wie das Unternehmen, das sie entwickelt, baut und betreut. Die technische Due Diligence sollte vier Bereiche abdecken, bevor Sie einen Auftrag unterzeichnen.
Zhejiang Bolun High-Precision Machinery beispielsweise hat zwei Jahrzehnte damit verbracht, Anlagen zur Metallumformung zu bauen und betreibt eine vollständige Produktionskette von der Konstruktion über die Bearbeitung der Kernkomponenten bis hin zur Endmontage. Das Unternehmen veröffentlicht seine komplette Produktlinie offen, und seine Produktnamen beschreiben die beabsichtigte Anwendung, anstatt sie zu verbergen. Ein transparenter Maschinenbauer zeigt Ihnen unaufgefordert sein Werk, seine Prüfberichte und sein Qualitätssystem.
Mehrere Trends verändern, was Käufer heute von einer Kaltstauchmaschine erwarten können.
Die servogetriebene Umformung ist die größte Veränderung. Eine Servopresse verwendet kein Schwungrad und keine Kupplung; Stattdessen treiben Servomotoren den Schlitten direkt oder über ein Gestänge mit softwaregesteuerter Bewegung an. Das Umformprogramm kann einen langsamen Kontakt, eine schnelle Annäherung, ein Verweilen im unteren Totpunkt und eine kontrollierte Extraktion umfassen. Bei der mehrstufigen Kaltumformung werden dadurch Vibrationen reduziert, die Werkzeuglebensdauer verlängert und die Nichtumformzeit verkürzt. Mehrere Pressenbauer kombinieren mittlerweile einen Servoantrieb mit einem Kniehebelmechanismus, um sowohl Programmierbarkeit als auch die hohe Kraft nahe dem unteren Totpunkt zu erreichen, die beim Kaltschmieden erforderlich ist.
Die digitale Überwachung breitet sich vom Stanzen bis zur Kaltumformung aus. Maschinen erzeugen für jedes Teil eine vollständige Last-Hub-Kurve, und die Software lernt die Normalkurve und markiert dann Abweichungen in Echtzeit. Diese Fähigkeit entwickelt sich zum Standardqualitätsmechanismus auf automatischen Hochgeschwindigkeitslinien, da sie Werkzeugverschleiß erkennt, bevor Produkte aus der Toleranz fallen.
Die Automatisierung schreitet auf der Ebene des Materialtransports voran. Spulenlader, Drahtrichtmaschinen mit geschlossenem Kreislauf, automatische Werkzeugwechsler und Endverpackungen werden üblicherweise in komplette Zellen integriert. Ein Roboter kann nun warme oder kalte Rohlinge ohne Bedienereingriff zwischen einer schweren Schmiedepresse und einer Entgratpresse transportieren.
Für Käufer besteht die praktische Schlussfolgerung darin, dass eine neue Kaltstauchmaschine digital-ready sein sollte. Lastüberwachung, Ferndiagnose und gespeicherte Parametersätze führen direkt zu weniger Defekten, schnelleren Umrüstungen und niedrigeren Betriebskosten über die gesamte Lebensdauer der Maschine.
Die Kaltstauchmaschine ist eines der effizientesten Produktionswerkzeuge in der Fertigung. Es verwandelt gewickelten Draht mit hoher Geschwindigkeit in fertige Verbindungselemente und technische Komponenten, mit wenig Abfall, erhöhter Festigkeit und ausgezeichneter Wiederholgenauigkeit. Aber seine Wirtschaftlichkeit hängt vom Volumen, der richtigen Tonnagedimensionierung, den richtigen Werkzeugen und einem kompetenten Maschinenbauer hinter der Ausrüstung ab.
Definieren Sie vor dem Kauf die Teilefamilie genau, berechnen Sie die erforderlichen Umformkräfte, budgetieren Sie die Werkzeuge als laufende Kosten und besuchen Sie den Hersteller, um die Qualitätskontrolle in der Praxis zu erleben. Eine gut ausgewählte Kaltstauchmaschine läuft jahrzehntelang und wird zur kostengünstigsten Station in Ihrer Produktion. Eine schlecht ausgewählte Spezifikation ist eine teure Erinnerung an eine verpasste Spezifikation. Der Unterschied liegt in der Vorbereitung.
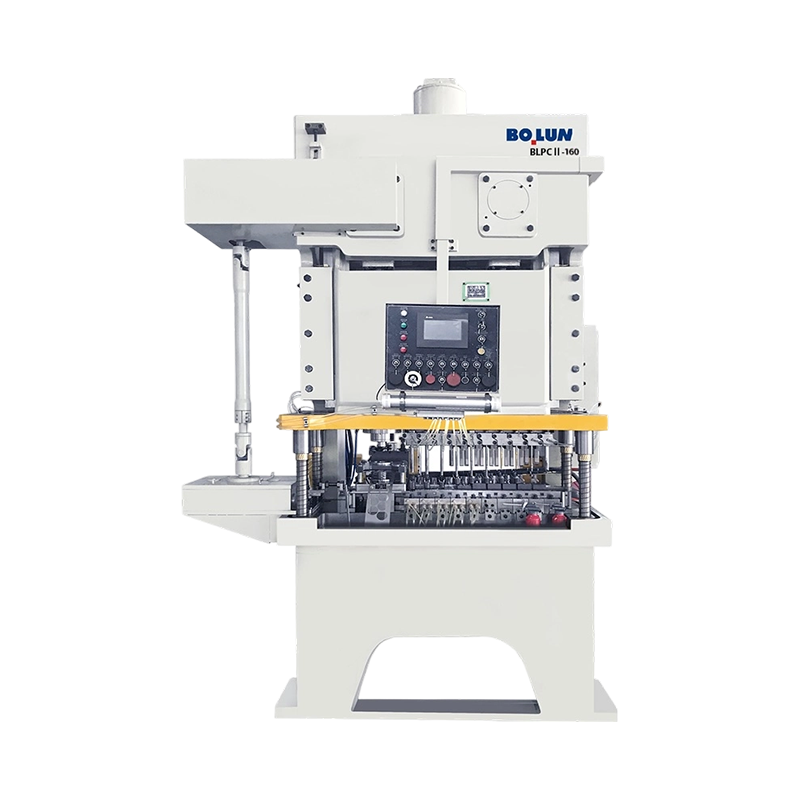


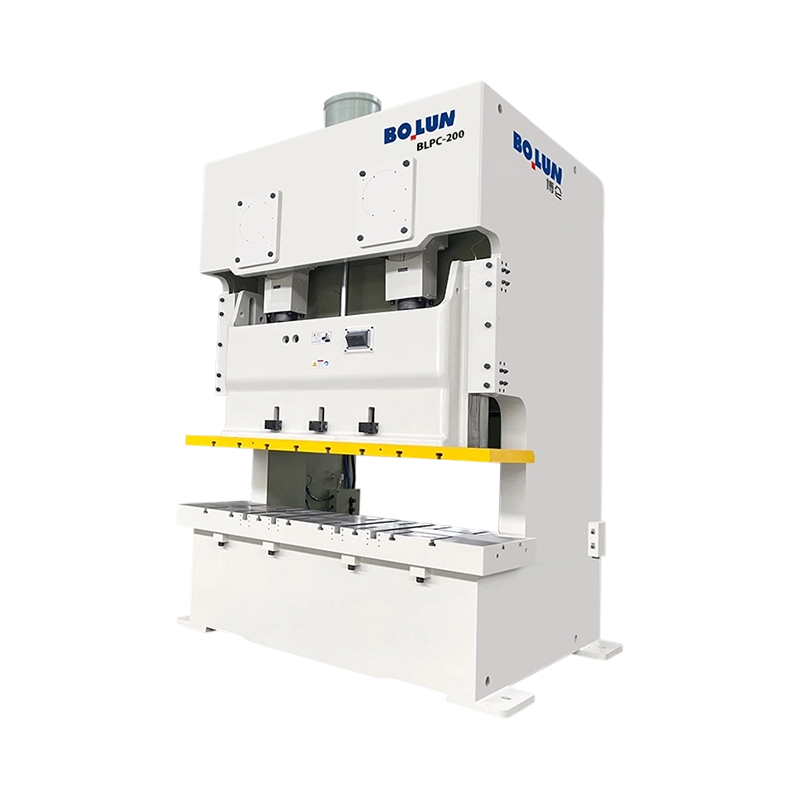
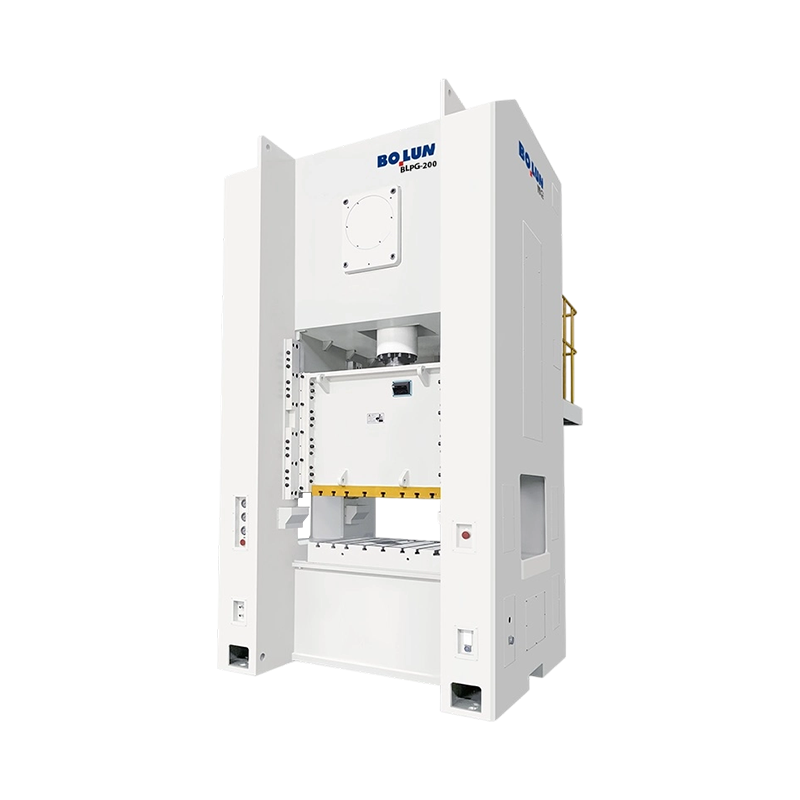
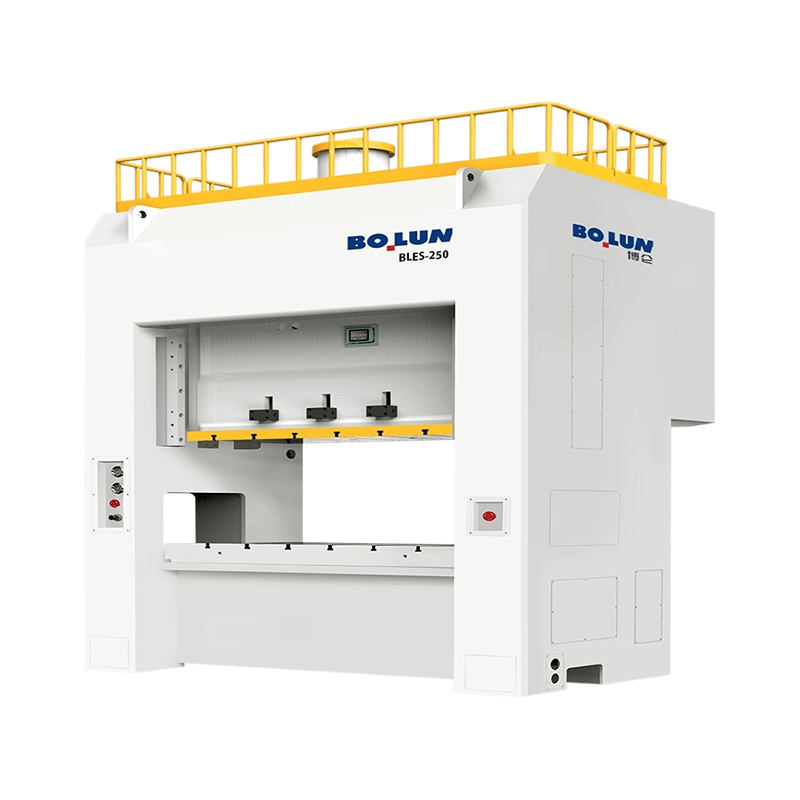
Ein Produktionsleiter in einem mittelgroßen Metallkomponentenwerk sah sich...
Ein Kaltschmiedegesenk kündigt sein Scheitern selten im Voraus an. Eines T...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An ...
Ein Befestigungswerk in Taizhou erhält eine Anfrage von einem führenden Au...
Zwei Pressen können beide ein 200-Tonnen-Typenschild tragen und dennoch se...
Wenn Sie planen, mittlere oder kleine Metallteile in großen Stückzahlen he...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

