
Ein Produktionsleiter in einem mittelgroßen Metallkomponentenwerk sah sich kürzlich mit einem Problem konfrontiert, mit dem viele Fertigungshallen konfrontiert sind, wenn sie von der maschinellen Bearbeitung zur Kaltumformung übergehen. Das Unternehmen hatte einen Auftrag für einen kleinen, hochfesten Flansch mit einem Außendurchmesser von etwa 22 mm erhalten und die angestrebte Produktionsrate lag bei 180 Stück pro Minute. Die vorhandene hydraulische Presse konnte nicht mithalten. Die Zykluszeit war zu lang, der Ausschuss stieg an und die Härte der Teile variierte von Charge zu Charge. Das Werk benötigte eindeutig eine Kaltumformmaschine und keine weitere Allzweck-Stanzpresse.
Diese Situation ist nicht ungewöhnlich. Beim Kaltumformen wird Metall bei Umgebungstemperatur umgeformt, was bedeutet, dass das Material kaltverfestigt wird, anstatt erhitzt zu werden. Das Ergebnis ist ein nahezu endkonturnahes Teil mit ausgezeichneter Festigkeit und glatter Oberfläche. Allerdings muss die Maschine, die diese Arbeit ausführt, sorgfältig ausgewählt werden. Tonnage, Hub, Rahmensteifigkeit und die Form der Kraftkurve entscheiden darüber, ob der Betrieb jahrelang reibungslos läuft oder innerhalb von Monaten scheitert. In diesem Artikel erfahren Sie, was eine Kaltumformmaschine tatsächlich leistet, welche Spezifikationen am wichtigsten sind, wo versteckte Risiken liegen und wie Sie einen Lieferanten bewerten, bevor Sie eine Bestellung aufgeben.
Eine Kaltumformmaschine ist eine mechanische Hochleistungspresse, die Metall bei Umgebungstemperatur umformt. Das Werkstück liegt zwischen einer Matrize und einem Stempel, und die Presse treibt den Stempel in das Material. Das Metall gibt nach, fließt in den Hohlraum der Matrize und nimmt die Form des Werkzeugs an. Im Gegensatz zum Warmschmieden wird das Werkstück beim Kaltumformen nicht erhitzt, sodass die Verformung durch Kaltverfestigung und nicht durch Rekristallisation erfolgt.
In der Praxis führt dies zu mehreren messbaren Ergebnissen. Die Materialausnutzung ist hoch. Ein kaltgeformtes Teil erfordert oft nur 5 Prozent oder weniger Ausschuss, verglichen mit 20 bis 30 Prozent bei der Bearbeitung aus Stangenmaterial. Die Oberflächenbeschaffenheit ist glänzend, frei von Zunder und kann in der Regel ohne zusätzliche Vorbereitung beschichtet oder lackiert werden. Die mechanischen Eigenschaften verbessern sich, weil die Kaltverfestigung die Streckgrenze und Härte erhöht, weshalb viele sicherheitskritische Verbindungselemente und Strukturteile kaltumgeformt werden. Auch die Produktionsgeschwindigkeit ist hoch: Eine Kaltumformmaschine kann je nach Teilegeometrie und Pressendesign 150 bis 300 Teile pro Minute verarbeiten.
Die Terminologie auf dem Markt kann verwirrend sein. Einige Anbieter nennen diese Maschinen Kaltschmiedepressen, Kaltstauchmaschinen oder Kaltumformer. Der Begriff „Kaltschmiedepresse“ wird oft synonym mit „Kaltumformmaschine“ verwendet, es gibt jedoch feine Unterschiede. Beim Kaltstauchen geht es um Stauch- oder Stauchvorgänge zur Formung des Kopfes von Verbindungselementen. Die Kaltumformung deckt einen breiteren Verformungsbereich ab, einschließlich Strangpressen und Prägen. Vor der Kaufentscheidung lohnt es sich zu verstehen, was a ausmacht Kaltschmiedepressmaschine und wie es sich von einer Standard-Stanzpresse unterscheidet.
Die relevanteste Maschinenkategorie für eine Kaltumformung mit hoher Tonnage und hoher Präzision ist die Kniehebel-Kaltschmiedepresse. Das Kniehebelgestänge erzeugt eine Kraftkurve, die am unteren Ende des Hubs stark ansteigt und dem Bediener eine kurze Verweildauer gibt, in der das Material Zeit hat, die Matrize unter maximalem Druck zu füllen. Das ist genau das, was die Kaltumformung erfordert, und deshalb sind die meisten seriösen Kaltumformungslinien auf Kniehebelpressen und nicht auf gewöhnlichen Kurbelpressen aufgebaut.
Eine Kaltumformmaschine wandelt die Rotationsenergie eines Motors in einen einzigen, kontrollierten Hub mit hoher Kraft um. Die Kurbelwelle treibt eine Pleuelstange und ein Kniehebelgestänge an. Wenn sich die Kurbel dreht, richten sich die Kniehebelverbindungen gerade aus. Am unteren Ende des Hubs sind die Verbindungen nahezu ausgerichtet und der mechanische Vorteil wird sehr groß. Dadurch kann die Presse einen Kraftstoß von Hunderten von Tonnen abgeben, während der Stößel nur eine kurze Strecke zurücklegt.
Die Hauptkomponenten einer Kaltumformmaschine sind der Rahmen, der für die strukturelle Steifigkeit sorgt, die den Schlitten ausgerichtet hält; der Schlitten, der den Stempel trägt; das Kniehebelgestänge oder Kniegelenk, das die Eingangskraft verstärkt; das Schwungrad, das Energie speichert und dafür sorgt, dass sich die Maschine reibungslos durch den Zyklus bewegt; die Kupplung und die Bremse, die den Schlitten sicher starten und stoppen; das Auswerfersystem, das nach jedem Hub das fertige Teil aus der Matrize entnimmt; und die Gegengewichtszylinder, die Stöße reduzieren und dabei helfen, eine präzise Schlittenbewegung aufrechtzuerhalten.
Der Umformprozess selbst besteht aus mehreren Schritten, die häufig in einer einzigen Maschine mit mehreren Stationen durchgeführt werden. Der Ablauf beginnt mit der Zuführung, bei der das Coil- oder Stangenmaterial gerichtet, auf Länge geschnitten und zur ersten Matrizenstation transportiert wird. Zum Stauchen kommt es dann, wenn der Stempel den Rohling zusammendrückt und das Material nach außen fließt, um einen Kopf oder Flansch zu bilden. Beim Strangpressen wird der Rohling durch eine Matrize gepresst, wodurch sich der Querschnitt verringert oder ein Schaft entsteht. Beim Prägen erfolgt eine abschließende Hochdruckverformung, die dem Teil seine endgültige Form und Abmessungen verleiht. Schließlich wird das fertige Teil durch Auswerfen aus der Matrize geschoben und zum nächsten Schritt in der Linie transportiert.
Der Hauptunterschied zwischen einer Kniehebelpresse und einer einfachen Kurbelpresse ist die Kraftkurve. Bei einer Kurbelpresse sinkt die Kraft, wenn sich der Stößel dem unteren Totpunkt nähert. Bei einer Kniehebelpresse steigt die Kraft in Bodennähe steil an. Das bedeutet, dass eine Kniehebelpresse an der Stelle, an der die Matrize geschlossen wird, einen höheren tatsächlichen Druck erzeugt, und zwar genau dort, wo die Kaltumformung ihn benötigt.
Stellen Sie sich beispielsweise einen Kaltumformvorgang zur Herstellung eines 22-mm-Rohlings vor. Eine 400-Tonnen-Kniehebelpresse könnte an einer Position 3 mm über dem unteren Totpunkt 380 Tonnen tatsächliche Kraft liefern, während eine 400-Tonnen-Kurbelpresse an derselben Position möglicherweise nur 280 Tonnen liefert. Dieser Spalt ist wichtig, wenn Sie härtere Materialien formen oder versuchen, eine vollständige Formfüllung zu erreichen, ohne dass sich innere Risse bilden.
Mehrere Klassifizierungssysteme helfen Käufern, die auf dem Markt erhältlichen Maschinen zu verstehen. Die nützlichsten Unterscheidungen sind Antriebsmechanismus, Rahmenkonstruktion und Schiebeverbindung.
Die Kniehebelpresse ist der Standard für die Kaltumformung mit hoher Tonnage. Seine Verbindung sorgt für eine hohe Kraft am unteren Ende des Hubs und einen kurzen Arbeitshub, was ihn ideal für Extrusions-, Präge- und Endbearbeitungsvorgänge macht. Zudem ist sie kompakt, so dass eine 260-Tonnen-Kniehebelpresse oft eine kleinere Stellfläche benötigt als eine 315-Tonnen-Kurbelpresse mit gleicher Umformkapazität.
Mechanische Kurbelpressen sind einfacher und schneller und eignen sich daher zum flachen Stauchen oder Stauchen, wenn die Teilegeometrie nicht sehr komplex ist. Ihre Kraftkurve eignet sich jedoch weniger für tiefe Extrusions- oder Hochverformungsvorgänge. Wenn Sie sich für die Kaltumformung für eine Kurbelpresse entscheiden, müssen Sie sicherstellen, dass die verfügbare Kraft in der Nähe des unteren Totpunkts für den gesamten Umformvorgang ausreicht.
Offene Rahmenpressen, manchmal auch C-Rahmenpressen genannt, ermöglichen einen einfachen Zugang zum Werkzeugbereich und eignen sich gut für kleine Teile und schnelle Werkzeugwechsel. Geschlossene Rahmenpressen, auch Geradseitenpressen genannt, bieten eine höhere Steifigkeit und eine bessere Schlittenausrichtung. Diese Unterscheidung ist von entscheidender Bedeutung, wenn die Umformlast außermittig ist oder das Teil sehr enge Toleranzen erfordert. Für die Kaltumformung ist eine Presse mit geschlossenem Rahmen in der Regel die sicherere Wahl, da sich der Rahmen unter Belastung nicht so stark ausdehnt und der Stößel parallel zur Matrizenfläche bleibt.
Die Anzahl der Stößelverbindungspunkte beeinflusst die Lastverteilung der Presse. Für symmetrische Teile, die mittig auf dem Tisch liegen, sind Einpunktpressen ausreichend. Doppelpunktpressen verteilen die Last auf zwei Verbindungspunkte und verringern so die Gefahr einer Kippung des Schlittens. Bei der Kaltumformung, bei der außermittige Belastungen häufig vorkommen, verbessert eine Doppelpunktpresse die Parallelität und verlängert die Lebensdauer der Form.
| Konfiguration | In die Nähe des BDC zwingen | Typische Geschwindigkeit | Beste Verwendung | Kompromiss |
|---|---|---|---|---|
| Typ umschalten | Hoch | 30 bis 60 SPM | Kaltschmieden, Strangpressen, Prägen | Kürzerer Hub, komplexere Verbindung |
| Kurbeltyp | Mäßig | 60 bis 150 SPM | Flacher Kurs, beunruhigend | Weniger Kraft am unteren Ende des Hubs |
| Offener Rahmen | Mäßig | Große Auswahl | Kleine Teile, schneller Werkzeugwechsel | Geringere Steifigkeit, mehr Durchbiegung |
| Geschlossener Rahmen | Stabil | Große Auswahl | Hoch-precision, high-tonnage work | Hocher cost, less die area access |
| Einzelpunkt | Zentrierte Belastung | Variiert | Symmetrische Teile | Schiebeneigung bei außermittiger Belastung |
| Doppelpunkt | Ausgewogene Belastung | Variiert | Teile außerhalb der Mitte oder an mehreren Stationen | Komplexer, höhere Kosten |
Die Liste der technischen Parameter in einem Maschinendatenblatt kann überwältigend sein. Die folgenden Spezifikationen sind bei der Kaltumformung am wichtigsten und jede davon beeinflusst, ob die Maschine Ihre Teile, Ihre Formen und Ihre Produktionsziele verarbeiten kann.
Die Nennkraft ist die maximale Kraft, die die Presse in einem bestimmten Abstand über dem unteren Totpunkt liefert. Bei einer Kniehebelpresse ist das Arbeitsfenster eng, daher müssen Sie überprüfen, ob die für Ihr Teil erforderliche Kraft in dieses Fenster fällt. Wenn das Teil eine Kraft von 200 Tonnen bei 5 mm über BDC benötigt, liefert eine 315-Tonnen-Presse mit einer Nennkraft von nur 2 mm möglicherweise nicht genügend Druck im richtigen Moment.
Die Hublänge bestimmt, wie weit sich der Schlitten bewegt. Die Kaltumformung kann mit einem kurzen Arbeitshub durchgeführt werden, da das Material nur über eine begrenzte Strecke fließt, das Werkzeug jedoch auch Platz zum Laden, Umformen und Auswerfen benötigt. Messen Sie den Gesamthub und vergleichen Sie ihn mit Ihrer Matrizenhöhe und Ihren Anforderungen an die Teileentfernung.
Durch die Schiebeverstellung haben Sie vertikale Flexibilität für den Einsatz verschiedener Matrizen. Die Schließhöhe ist der Abstand vom Bett zum Schlitten am unteren Ende des Hubs. Wenn die Schließhöhe zu klein ist, passt die Matrize nicht. Wenn es zu groß ist, bringt die Presse nicht die volle Kraft auf, die auf dem Typenschild angegeben ist. Beide Zahlen sollten vor der Unterzeichnung der Bestellung mit den Abmessungen Ihrer Matrize verglichen werden.
Geschwindigkeit is often listed as strokes per minute, but actual production speed depends on part size, material, and die design. A toggle press rated at 45 SPM might still produce a small part more efficiently than a crank press rated at 90 SPM, because the toggle press has a higher success rate in the forming die and produces fewer rejects.
Der Bett- und Gleitbereich bestimmt die maximale Grundfläche der Matrize. Kaltumformwerkzeuge können groß sein, wenn sie mehrere Stationen umfassen. Stellen Sie sicher, dass die Presse über genügend Tischfläche verfügt, um Ihre Matrize, das Teiletransfersystem und alle erforderlichen Schutzvorrichtungen aufzunehmen.
Bei vielen Kaltumformvorgängen ist ein starker Auswerfer erforderlich, um das fertige Teil aus der Matrize zu drücken. Wenn die Auswerferkraft zu gering oder der Hub zu kurz ist, kann das Teil in der Matrize stecken bleiben, was zu einem Stillstand und möglicherweise zu einer Beschädigung des Werkzeugs führen kann. Fragen Sie den Hersteller nach der Nennauswerferkraft und vergewissern Sie sich, dass diese mit Ihrer Teilegeometrie übereinstimmt.
Die Durchbiegung des Rahmens unter Volllast wirkt sich direkt auf die Teilegenauigkeit und die Werkzeuglebensdauer aus. Fragen Sie den Hersteller nach dem Durchbiegungswert bei Nenntonnage. Eine Presse mit geschlossenem Rahmen weist typischerweise weniger Durchbiegungen auf als eine Presse mit offenem Rahmen, weshalb eine hochpräzise Kaltumformung in der Regel die Konstruktion mit geschlossenem Rahmen erfordert.
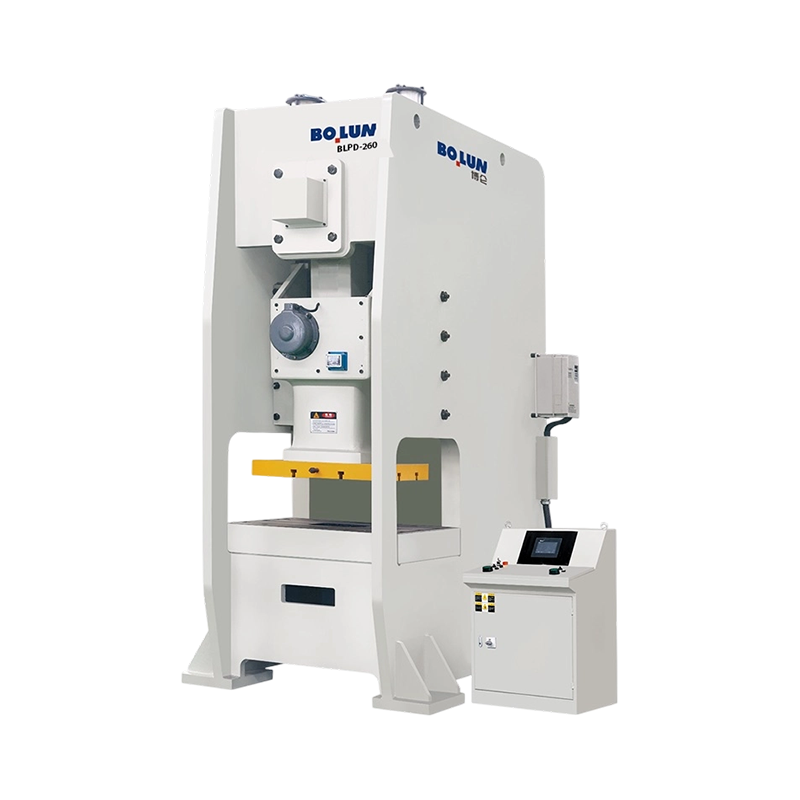
Für kleine bis mittelgroße Kaltumformteile bietet eine 260-Tonnen-Kniehebelpresse ein sinnvolles Gleichgewicht zwischen kompakter Stellfläche und nützlicher Umformkraft. Eine Maschine dieser Klasse kann ein breites Spektrum an Standardteilen unterstützen, ohne Energie für einen übergroßen Rahmen zu verschwenden.
 260-Tonnen-Kniehebel-Kaltschmiedepresse für Präzisionskleinteile Diese kompakte 260-Tonnen-Kniehebelpresse bietet eine Nennkapazität von 2600 kN, eine variable Geschwindigkeit von bis zu 50 Hüben pro Minute und einen 500 x 600 mm großen Arbeitstisch und eignet sich daher für das Hochgeschwindigkeits-Präzisionskaltschmieden kleiner Elektronik- und Schwerwarekomponenten. Produkt anzeigen →
Das kaltumzuformende Material bestimmt den Tonnagebedarf, die Werkzeugkonstruktion und die Anzahl der Umformstufen. Die Kaltumformung funktioniert am besten bei duktilen Metallen, die sich ohne Rissbildung verformen lassen. Die gebräuchlichsten Materialien sind Stähle mit niedrigem Kohlenstoffgehalt wie AISI 1010 und 1018, Stähle mit mittlerem Kohlenstoffgehalt wie AISI 1035 und 1045, legierte Stähle wie AISI 8620 und 4140, rostfreie Stähle wie 304 und 316, Aluminiumlegierungen wie 6061 und 6063, Kupferlegierungen einschließlich Messing und Phosphorbronze sowie einige Titanlegierungen.
Die wichtigste Materialeigenschaft ist die Duktilität, die normalerweise anhand der Dehnung oder Flächenverringerung gemessen wird. Wenn ein Material eine geringe Duktilität aufweist, kann das Teil während des Umformhubs reißen. Härtere Materialien erfordern mehr Kraft, wodurch die Maschine näher an ihre Nennlast heranrückt. Auch die Kaltverfestigungsrate ist wichtig, da ein Material, das schnell aushärtet, möglicherweise einen Glühschritt zwischen den Umformstufen benötigt.
| Material | Typische Anwendung | Dehnung | Schwierigkeiten beim Formen | Notizen |
|---|---|---|---|---|
| Kohlenstoffarmer Stahl | Befestigungselemente, Halterungen | 25-45 % | Einfach | Geringe Festigkeit, hohe Duktilität |
| Stahl mit mittlerem Kohlenstoffgehalt | Strukturteile | 15-25 % | Mäßig | Hocher force, careful die design |
| Edelstahl 304 | Korrosionsbeständige Teile | 40-50 % | Mäßig | Die Arbeit verfestigt sich schnell, höhere Tonnage |
| Aluminium 6061 | Leichte Komponenten | 12-20 % | Mäßig | Schmierung entscheidend, geringere Tonnage |
| Messing CuZn37 | Elektrische Anschlüsse | 15-30 % | Einfach | Hervorragende Formbarkeit, reduzierter Werkzeugverschleiß |
| Titan Grad 2 | Teile für die Luft- und Raumfahrt | 20-25 % | Hard | Hoch tonnage, tooling life risk |
Bevor Sie eine Materialauswahl abschließen, bitten Sie Ihren Werkzeugkonstrukteur, zu bestätigen, dass das Teil mit der Tonnage und dem Hub der ausgewählten Maschine hergestellt werden kann. Es lohnt sich auch zu prüfen, ob die Streckgrenze des Materials den praktischen Grenzwert für die von Ihnen in Betracht gezogene Presse nicht überschreitet.
Kaltumformmaschinen bieten eine Reihe spezifischer Vorteile, die sie für die Massenproduktion attraktiv machen. Wenn Sie diese Vorteile verstehen, können Sie die Investition gegenüber Ihrem Betriebsteam und Ihrer Finanzabteilung rechtfertigen.
Kaltumformung ist nicht für jedes Teil die richtige Lösung und die Missachtung ihrer Grenzen kann zu kostspieligen Ausfällen führen. Die folgenden Risiken sollten Teil Ihrer Bewertung sein, bevor Sie sich für eine Maschine entscheiden.
Diese Risiken sind beherrschbar, wenn Sie eine Maschine mit ausreichender Kapazität und Stabilität wählen. Eine der besten Möglichkeiten, Ihre Investition zu schützen, besteht darin, die Umformkraft genau zu berechnen und dann eine Presse mit integrierter Kapazitätsmarge zu kaufen.
Der Entscheidungsprozess sollte beim Teil beginnen, nicht bei der Maschine. Sobald Sie die Teilegeometrie, das Material und die erforderliche Produktionsrate kennen, können Sie eine logische Abfolge von Auswahlmöglichkeiten durcharbeiten.
Berechnen Sie die Kraft, die zum Kaltformen Ihres spezifischen Teils erforderlich ist, bevor Sie Maschinen vergleichen. Nutzen Sie eine Umformkraftberechnung basierend auf Material, Querschnitt und Reibung. Bitten Sie auch Ihren Werkzeuglieferanten um einen Kostenvoranschlag. Dann entscheiden Sie sich für eine Presse, die Ihnen mindestens 15 bis 20 Prozent mehr Tonnage als den errechneten Bedarf liefert.
Für Strangpressen, Prägen und Kaltumformen mit hoher Verformung ist eine Kniehebelpresse die bessere Wahl. Wenn Sie nur ein flaches Stauchen durchführen, kann eine Kurbelpresse funktionieren, Sie müssen jedoch dennoch sicherstellen, dass die verfügbare Kraft in der Nähe des unteren Totpunkts ausreichend ist.
Ein häufiger Fehler besteht darin, die Presse mit der größten Tonnage zu kaufen, die Sie sich leisten können. Größere Pressen haben größere Betten, einen höheren Energieverbrauch und langsamere Zyklen. Eine 260-Tonnen-Maschine kann für Kleinteile produktiver sein als eine 850-Tonnen-Maschine, einfach weil sie einfacher zu automatisieren und schneller zu takten ist.
Verlassen Sie sich nicht allein auf die maximale Tonnage. Fragen Sie den Hersteller nach einer Kraftkurve, die zeigt, wie viel Kraft in verschiedenen Abständen über dem unteren Totpunkt verfügbar ist. Dadurch erfahren Sie, ob die Presse Ihren spezifischen Anforderungen an die Formfüllung gerecht wird.
Stempel und Matrize müssen für das Material und die erforderliche Verformung ausgelegt sein. Wenn Sie hochfesten Stahl umformen, fragen Sie nach einer Maschine mit einstellbarer Schlittengeschwindigkeit und einem starren Rahmen. Prüfen Sie, ob die Gleitführungen gehärtet und austauschbar sind und ob das Schmiersystem alle tiefziehenden Verschleißstellen abdeckt.
Kaltumformteile erfordern häufig kundenspezifische Werkzeugschnittstellen, Auswurfsysteme und Zuführmechanismen. Der Hersteller sollte in der Lage sein, auf nicht standardmäßige Abmessungen und Prozessanforderungen einzugehen. Ein Lieferant, der nur Standardmodelle anbietet, passt möglicherweise nicht zu Ihrem Produktionslinienlayout oder Ihren Automatisierungsplänen.
Für eine mehrstufige Umformung und eine vielseitige Produktion bietet eine 400-Tonnen-Kniehebelpresse einen ausgewogenen Hub und eine höhere Verformungsfähigkeit. Dies ist ein nützlicher Mittelweg für Betriebe, die unterschiedliche Größen produzieren und eine Maschine benötigen, die sowohl flache als auch tiefe Umformvorgänge bewältigen kann.
 400-Tonnen-Kniehebel-Kaltschmiedepresse mit ausgeglichenem Hub Die 400-Tonnen-Kniehebelpresse bietet eine Kapazität von 4.000 kN und einstellbare Hübe von 160 oder 180 mm, ideal für mehrstufige Prozesse wie Stauchen und Prägen auf einem 550 x 660 mm großen Arbeitstisch, mit elektrischer Schlittenverstellung für die Einrichtung. Produkt anzeigen →
Für industrietaugliche Schwerlastarbeiten liefert eine 850-Tonnen-Kniehebelpresse die höchste Tonnage ihrer Klasse und eignet sich für Teile, die eine erhebliche Verformung über einen großen Querschnitt erfordern. Maschinen dieser Baureihe werden typischerweise für großvolumige Strukturbauteile und große Verbindungselemente ausgewählt.
 850-Tonnen-Hochleistungs-Kniehebelpresse für Hochlastumformung Diese robuste 850-Tonnen-Presse verfügt über einen starren Rahmen, einen 600 x 700 mm großen Arbeitstisch und einen Druckhub von 8 mm, geeignet für anspruchsvolle Automobil- und Maschinenteile, mit integrierter Schmierung und fotoelektrischer Sicherheit. Produkt anzeigen →
Eine Kaltumformmaschine ist eine Kapitalinvestition, die Ihrer Fabrik fünfzehn bis zwanzig Jahre lang dienen sollte. Die technischen Spezifikationen sind wichtig, aber ebenso wichtig ist die Fähigkeit des Lieferanten, die Maschine während ihrer gesamten Lebensdauer zu unterstützen.
Fragen Sie nach Rahmendurchbiegung, Schlittenparallelität und Spielspezifikationen. Fordern Sie Belastungstestzertifikate und Materialzertifizierungen für Rahmen, Kurbelwelle und Kniehebelgestänge an. Prüfen Sie die Bearbeitungs- und Montagefähigkeit des Herstellers. Ein Lieferant mit einem eigenen Produktionssystem kann die Qualität besser kontrollieren als ein Handelsunternehmen, das lediglich ausgelagerte Komponenten zusammenbaut. Die technische Beratung, die Sie vor dem Kauf erhalten, und die Reaktion, die Sie nach einer Panne erhalten, hängen beide vom selben Technikteam ab Pressenhersteller .
Bestätigen Sie den Ersatzteilbestand und die Lieferzeiten. Wenn ein kritisches Teil ausfällt und Sie sechs Wochen auf einen Ersatz warten müssen, stoppt Ihre Produktionslinie. Fragen Sie nach Garantiebedingungen, Installationsunterstützung, Bedienerschulungen und vorbeugenden Wartungsplänen. Stellen Sie sicher, dass der Hersteller mit nicht standardmäßigen Werkzeugen, Motoroptionen oder automatisierten Zuführsystemen umgehen kann. Ein Lieferant, der vom Entwurf bis zur Installation alles aus einer Hand bietet, spart Ihnen Zeit und Geld, wenn die Maschine bereits auf Ihrem Boden steht.
Sobald die Maschine installiert und in Betrieb ist, sorgt die Qualitätssicherung dafür, dass Ihre Produktion stabil bleibt. Durch die Kaltumformung entstehen Teile mit hoher Wiederholgenauigkeit, diese Wiederholgenauigkeit hängt jedoch von der Werkzeugbestückung, der Materialzuführung und dem Maschinenzustand ab.
Eine gut gewartete Kaltumformmaschine mit kontrollierter Werkzeugbestückung und Materialzufuhr kann zig Millionen Teile pro Jahrzehnt mit minimalen Ausfallzeiten liefern.
Die Kaltumformmaschine, die Sie heute kaufen, wird jahrzehntelang laufen, wenn Sie die richtigen Spezifikationen wählen. Beginnen Sie mit dem Teil. Berechnen Sie die Kraft, bestätigen Sie den Hub, überprüfen Sie die Matrizenhöhe und überprüfen Sie die Tischfläche. Werfen Sie dann einen Blick über das Datenblatt hinaus auf die Steifigkeit der Maschine, die Konstruktion des Kniehebelgestänges und die Servicefähigkeit des Lieferanten. Eine 400-Tonnen-Kniehebelpresse, die gut gebaut und gut abgestützt ist, ist mehr wert als eine größere Maschine, die schwierig zu warten ist. Wenn Sie Kaltumformmaschinen systematisch bewerten, vermeiden Sie die häufigsten Kauffehler: Sie kaufen zu wenig Tonnage, ignorieren die Rahmendurchbiegung und übersehen die Bedeutung der Auswerferkraft und des Werkzeugzugangs. Die richtige Ausrüstung sorgt dafür, dass Ihre Produktion reibungslos läuft, mit geringeren Ausschussraten und einer gleichmäßigeren Teilequalität, als Sie es mit jeder anderen Umformmethode erreichen können.


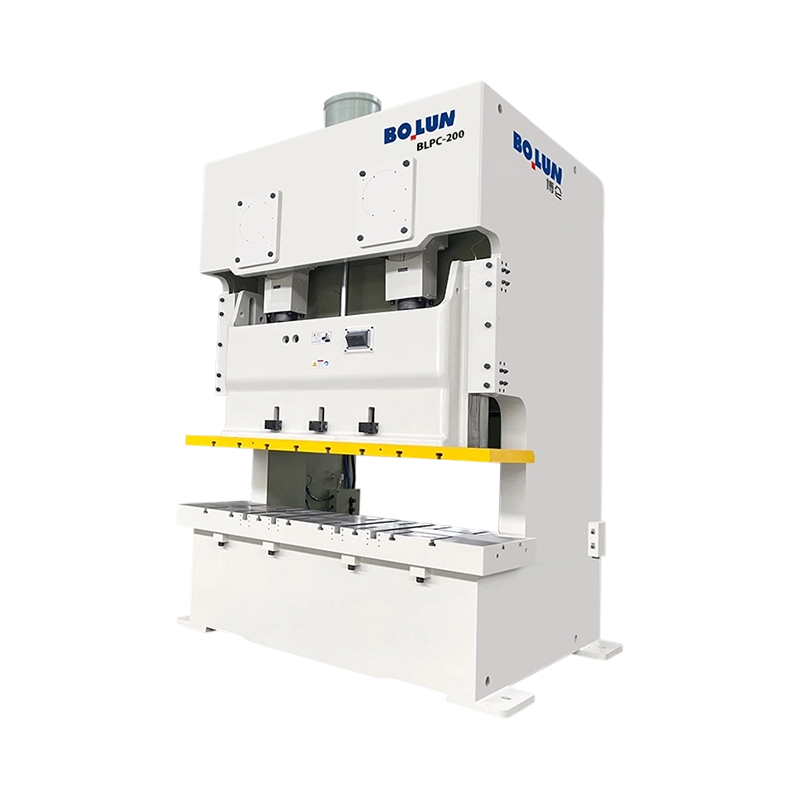
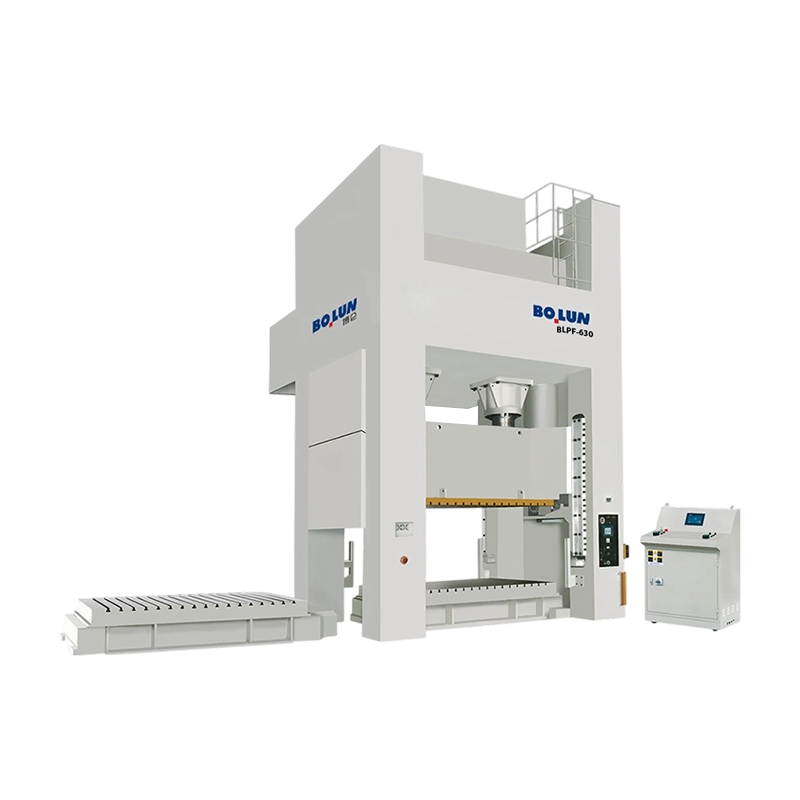
Zwei Pressen können beide ein 200-Tonnen-Typenschild tragen und dennoch se...
Ein mittelständischer Hersteller von Verbindungselementen stand kürzlich v...
Ein Befestigungswerk in Taizhou erhält eine Anfrage von einem führenden Au...
Wenn Sie planen, mittlere oder kleine Metallteile in großen Stückzahlen he...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An ...
Ein Käufer, der eine 45-Tonnen-Offenspaltpresse für eine Bracket-Linie ver...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

