
Zwei Pressen können beide ein 200-Tonnen-Typenschild tragen und dennoch sehr unterschiedliche Teile produzieren. Eine Stanzwerkstatt, die eine 2,5-mm-Weichstahlhalterung auf einer Presse mit offenem Spalt anbietet und dann dasselbe Werkzeug auf einer Presse mit geschlossenem Rahmen laufen lässt, bemerkt normalerweise die Änderung der Kantenwölbung, der Grathöhe über die Bandbreite und wie oft die Stanze geschärft werden muss. Die Tonnagezahl hat sich nicht geändert. Was sich änderte, war, wie stark sich der Rahmen unter Last bewegte.
Die praktische Schlussfolgerung steht an erster Stelle: Wenn die Teiletoleranzen eng sind, das Werkzeug ein Folgeverbundwerkzeug ist oder das Bett breiter als etwa 1.200 mm ist, ist eine geschlossene Pressmaschine normalerweise der richtige Ausgangspunkt. Die ersten Dinge, die es zu verhandeln gilt, sind die Rahmensteifigkeit, der nutzbare Werkzeugraum und die Antriebseigenschaften, nicht die Gesamttonnage. Für einfaches Lochen und Formen mit großzügigen Toleranzen und engen Spulen reicht oft eine gut gebaute Offenspaltpresse für weniger Geld aus und bietet einen besseren Zugang von drei Seiten.
Im Folgenden wird erklärt, wo diese Trennlinie tatsächlich verläuft, wie man ein geschlossenes Lastenheft lesen kann, ohne in die Irre geführt zu werden, und welche Details darüber entscheiden, ob die Maschine fünfzehn Jahre lang sauber läuft oder stillschweigend zur Quelle von Ausschuss, Ausfallzeiten und Werkzeugreparaturen wird.
Ein Pressenrahmen ist eine Feder. Unter Belastung dehnt es sich vertikal aus und dreht sich bei der Open-Gap-Konstruktion zusätzlich, da der Lastpfad C-förmig verläuft und nur auf einer Seite abgestützt ist. Die vertikale Strecke ist überschaubar; Die Winkeldrehung ist es, die den Schaden anrichtet. Wenn sich der Schlitten um einige Hundertstel Millimeter über das Bett neigt, ist der Abstand zwischen Stempel und Matrize nicht mehr gleichmäßig. Der Schnittspielraum bei Blech beträgt typischerweise 5 bis 8 Prozent der Dicke pro Seite, sodass bei 1,5 mm Material das akzeptable Fenster etwa 0,075 bis 0,12 mm beträgt. Ein Rahmen, der sich so weit dreht, dass er die Hälfte des Fensters an einem Ende des Bettes verschlingt, halbiert effektiv die Lebensdauer Ihrer Matrize und erhöht die Grathöhe auf dieser Seite.
Pressen mit geschlossenem Rahmen umgeben den Lastpfad mit zwei Ständern und einer Krone, sodass die Kraft über eine symmetrische Struktur übertragen wird. Es gibt immer noch eine vertikale Ablenkung, aber die Winkelablenkung am Schlitten ist weitaus geringer, und die Parallelität zwischen Schlitten und Unterlage bleibt über die gesamte Bettbreite innerhalb der Toleranz. In der Praxis bedeutet dies, dass Sie eine gleichmäßige Grathöhe, eine bessere Ebenheit der gezogenen Teile, eine längere Lebensdauer von Stempel und Matrize sowie die Möglichkeit erhalten, ein progressives Werkzeug mit vier oder sechs Stationen gleichzeitig schneiden zu lassen, ohne dass der Streifen seitwärts läuft.
Der Kompromiss ist der Zugang. Bei einer Maschine mit geschlossenem Rahmen wird das Material normalerweise von vorne nach hinten zugeführt, Spulenlinien und Zuführungen sind in dieser Richtung ausgerichtet und der seitliche Zugang für manuelles Laden ist begrenzt. Wenn Ihr Prozess darauf angewiesen ist, dass Bediener von drei Seiten laden, oder Sie lange Teile seitlich aus dem Werkzeug heraushängen müssen, ist eine offene oder halbgeschlossene Konstruktion die ehrlichere Antwort. Unser eigener Vergleich der beiden Architekturen, Erklärung der offenen und geschlossenen Kraftpresse , deckt die Geometrie detaillierter ab, wenn Sie die beiden noch abwägen.
| Auswahlfaktor | Offenspaltpresse | Geschlossene Rahmenpresse |
|---|---|---|
| Rahmenverhalten unter Last | Vertikale Dehnung plus spürbare Winkeldrehung des Spalts | Überwiegend vertikale Dehnung, kleiner Winkelfehler |
| Parallelität zwischen Schlitten und Polster | Ändert sich je nach Last und Lastposition | Hält eng über die gesamte Bettbreite |
| Toleranz bei außermittiger Belastung | Niedrig; Die Last muss in der Nähe der Spaltmitte bleiben | Mäßig bis hoch, insbesondere bei Doppelpunktschlitten |
| Teilegenauigkeit und Gratkonsistenz | Akzeptabel für allgemeine Arbeiten | Besser für enge Toleranzen und progressives Arbeiten |
| Sterbe das Leben | Kürzer, wenn die Neigung erheblich ist | Länger, da der Abstand gleichmäßig bleibt |
| Bediener- und Werkzeugzugang | Hervorragend von vorne, links und rechts | Nur Vorder- und Rückseite; seitlicher Zugang eingeschränkt |
| Typisches Tonnageband | Ungefähr 10 bis 250 Tonnen | Ungefähr 60 bis 1.000 Tonnen und mehr |
| Bodenfläche für die gleiche Tonnage | Größere Stellfläche im Verhältnis zur Kapazität | Kompakter pro Tonne Kraft |
Geschlossene Rahmen sind nicht alle auf die gleiche Weise gebaut, und die Wahl der Konstruktion wirkt sich auf Transport, Wartung und das Verhalten der Maschine nach zehn Jahren schwerer Stanzbearbeitung aus.
Ein Monoblock-Rahmen wird aus einem Stück gegossen oder hergestellt oder geschweißt und dann als eine Einheit spannungsarm geglüht und bearbeitet. Es ist die steifste Option pro Kilogramm Stahl, hat keine Vorspannung zum Entspannen und bietet die vorhersehbarste Durchbiegungskurve. Die Einschränkung liegt in der Logistik: Der Rahmen ist das schwerste Einzelstück, er benötigt in der Regel einen Flat-Rack- oder Stückgutversand statt eines Containers, und der Montageplan in Ihrem Werk muss vor der Bestellung festgelegt werden, nicht danach. Auch die Reparatur nach einem Unfall ist schwieriger, da keine Spurstangen neu unterlegt werden müssen.
Spurstangenrahmen are assembled from a crown, a bed and two or four uprights, clamped together by pre-stressed tie rods and nuts. The pre-stress is what makes the assembly stiff: the joint stays closed under working load because the rods were stretched at build time. This design ships in pieces, can be re-shimmed on site, and allows a frame repair without scrapping the whole structure. It also puts an obligation on the buyer: tie-rod pre-load must be checked periodically, nut tightness recorded, and the initial tension verified during installation. A tie-rod frame that has been assembled without correct pre-load will feel soft and will show it in die life.
Bei einer halbgeschlossenen Maschine bleiben die Seitensäulen erhalten, die Vorder- und Rückseite sind jedoch offener als bei einem vollständig geschlossenen Rahmen. Sie liegt zwischen den beiden Familien und ist nützlich, wenn Sie eine bessere Steifigkeit als eine Presse mit offenem Spalt wünschen, aber dennoch großzügigen Zugang von vorne für lange oder unhandliche Teile benötigen. Es ist kein Ersatz für einen echten geschlossenen Rahmen in einer Folgeverbundmatrize, die in der Nähe der Nenntonnage läuft.
Für welche Konstruktion Sie sich auch entscheiden, fragen Sie nach dem schwersten Einzelteil, den Hebepunkten und dem Schwerpunkt. Diese drei Zahlen bestimmen Ihre Krankapazität, Ihre Türbreite und Ihre Installationskosten und fehlen häufig in einem Angebot, das sich nur auf Tonnage und Bettgröße konzentriert.
Die Anzahl der Schieberanschlusspunkte ist eine Lastwegentscheidung und kein Marketingmerkmal. Ein Einpunktschlitten wird über eine Pleuelstange in der Mitte des Schlittens angetrieben. Es ist einfach, kostengünstig und vollkommen ausreichend, wenn die Arbeitskraft in der Nähe der Bettmitte bleibt und das Werkzeug relativ schmal ist.
Ein Doppelpunktschlitten wird über zwei Pleuelstangen angetrieben, eine auf jeder Seite. Bei außermittiger Belastung hält der Schlitten einem Kippen weitaus besser stand, da der zweite Verbindungspunkt als Momentenbeschränkung wirkt. Dies ist in drei gängigen Situationen von Bedeutung: Folgeverbundwerkzeuge, bei denen mehrere Stationen gleichzeitig an verschiedenen Positionen schneiden, breite Betten, bei denen das Band über 1.500 mm oder mehr läuft, und Arbeiten, bei denen das Werkzeug absichtlich auf eine Seite versetzt ist, um es an eine Coil-Linie oder ein Transfersystem anzupassen.
Die praktische Regel ist einfach. Wenn die Matrize breiter als etwa 60 Prozent der Bettbreite ist oder wenn die Tonnage um mehr als etwa ein Viertel der Bettlänge von der Mitte entfernt konzentriert ist, ist eine Doppelpunktmaschine die sicherere Wahl. Eine Einzelpunktpresse kann auf diese Weise betrieben werden, aber Sie verschwenden die Werkzeuglebensdauer, um Kapitalkosten zu sparen.
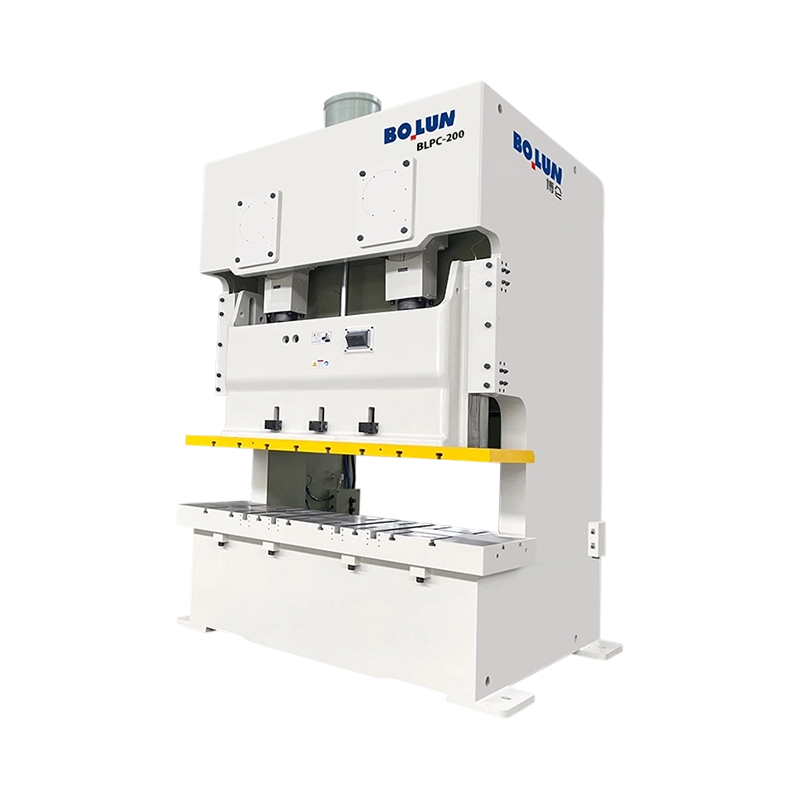
Hier haben auch die Breitbett-Einpunktmaschinen ihren Platz. Eine geschlossene Einpunktpresse mit einer breiten Tür und einem großen Bett, wie die BLPG-Serie, bietet einen guten Zugang von vorne für große Platten bei gleichzeitiger Beibehaltung der Steifigkeit des geschlossenen Rahmens und eignet sich für Arbeiten, bei denen die Last wirklich zentriert ist, das Teil jedoch körperlich groß ist. Im Gegensatz dazu ist die Doppelspitzenfamilie das Arbeitstier für Folgeverbund- und Mehrstationenwerkzeuge. Ein repräsentatives Beispiel ist die 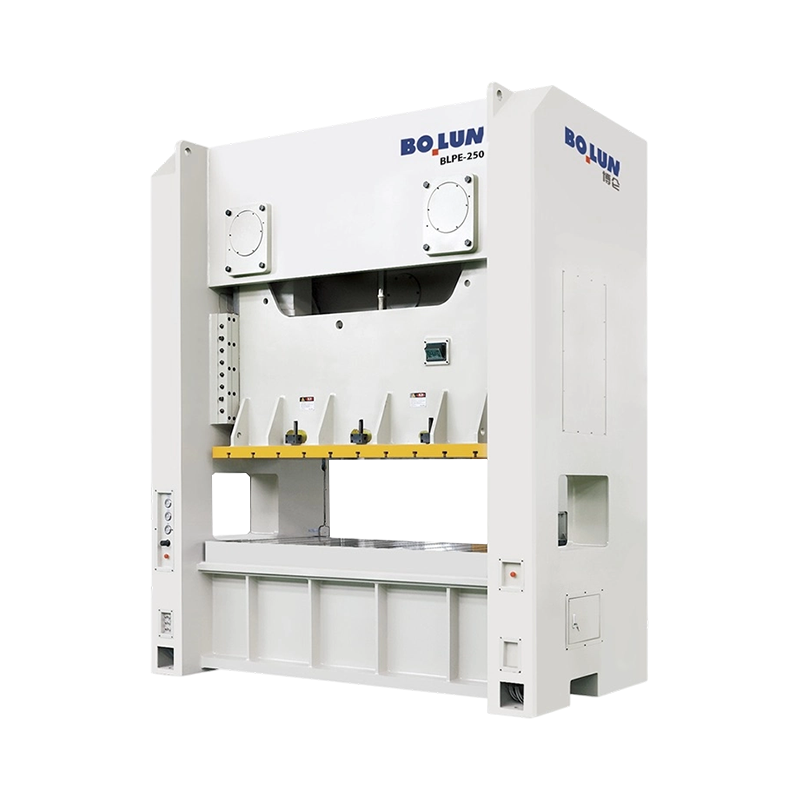 BLPE-250 Breitbett-Doppelpunktpresse mit geschlossenem Rahmen Der 2500 kN BLPE-250 kombiniert ein 2500 × 1000 mm großes Bett mit der Steifigkeit eines geschlossenen Rahmens für große Folgeverbund- und Mehrstationenwerkzeuge. Produkt anzeigen → Konfiguration, die ein breites Bett mit zwei Verbindungspunkten und einem robusten Rahmen für kontinuierliche Produktionsarbeiten kombiniert.
Der Rahmen entscheidet darüber, wie gerade die Maschine bleibt. Der Antrieb entscheidet darüber, was der Schlitten auf dem Weg nach unten macht, und dieser wiederum entscheidet darüber, welche Prozesse die Maschine tatsächlich durchführen kann. Bei mechanischen Pressen mit geschlossenem Rahmen dominieren vier Anordnungen, die nicht austauschbar sind.
Der klassische Kurbelantrieb wandelt die Schwungradenergie in eine sinusförmige Gleitbewegung um. Es ist effizient, mechanisch einfach und kostengünstig in der Wartung. Die Gleitgeschwindigkeit erreicht in der Mitte des Hubs ihren Höhepunkt und fällt zum unteren Totpunkt hin ab, sodass das Material in der Nähe des Bodens eine angemessene Zeit lang unter Druck steht. Kurbelantriebe eignen sich zum Stanzen, Lochen, Biegen, Flachformen und allgemeinen Stanzen, bei denen der Kraftbedarf nahe am unteren Ende des Hubs liegt.
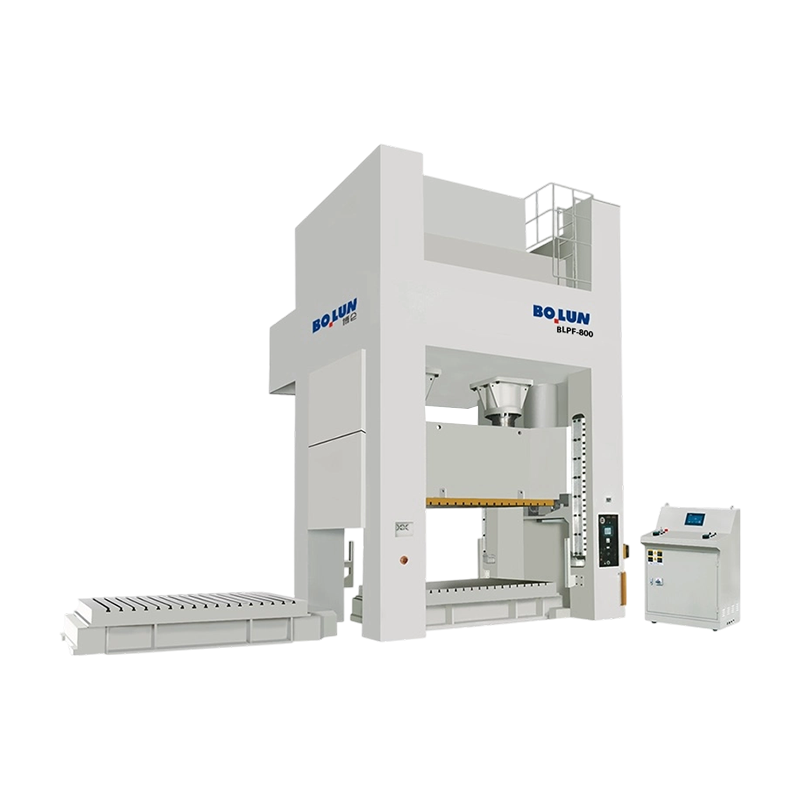
Bei einem Exzentergetriebeantrieb werden ein großes Zahnrad und ein Exzenterlager zwischen dem Schwungrad und der Pleuelstange platziert, was die Drehmomentvervielfachung in der Nähe des unteren Totpunkts erhöht und einen längeren Hub ohne einen proportional größeren Kurbelhub ermöglicht. Das Ergebnis ist eine hohe verfügbare Kraft bei geringem Hub, was genau das ist, was Tiefziehen, Kaltumformen und die Bearbeitung dicker Bleche erfordern. Bei diesen Maschinen handelt es sich in der Regel um die Großen: langer Hub, breites Bett, hohe Tonnage und ein Schwungrad, das eher für schwere Einzelhubarbeiten als für kontinuierliche leichte Arbeit ausgelegt ist. Wenn die Aufgabe Tiefhubfähigkeit bei hoher Tonnage erfordert, ist die 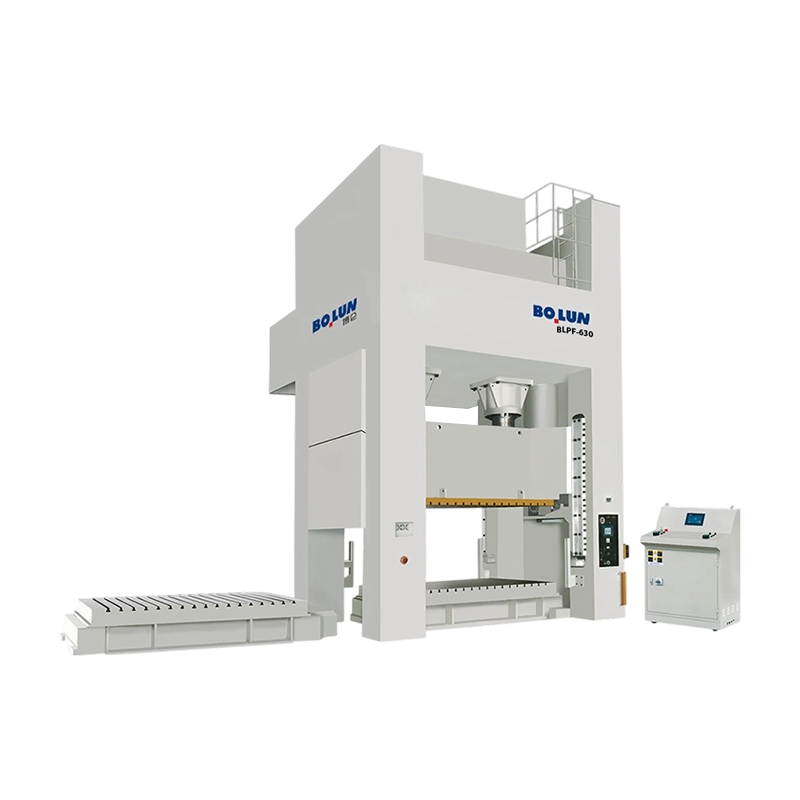 BLPF-630 Deep-Stroke-Exzentergetriebe-Doppelpunktpresse Eine 6300-kN-Exzentergetriebepresse mit 400-mm-Hub und 800-kN-Dämpfung für Tiefziehen mit hoher Tonnage und komplexe Umformungen. Produkt anzeigen → Bei der Spezifikation handelt es sich um den Maschinentyp, den Sie mit Ihrer Umformenergieberechnung vergleichen können, nicht nur mit Ihrer Tonnageberechnung.
Eine Servopresse ersetzt das Schwungrad und die Kupplung durch einen Motor und einen programmierbaren Schrauben- oder Kurbelmechanismus. Der Schlitten kann sich durch den Schnitt verlangsamen, am Boden verweilen, teilweise umkehren oder sich schnell nähern und sich langsam formen. Diese Flexibilität macht sich beim geräuschlosen Stanzen bezahlt, beim Ziehen, wo Sie eine kontrollierte Stanzgeschwindigkeit durch das Material wünschen, beim Prägen, wo eine kurze Verweilzeit die Füllung verbessert, und bei Arbeiten, bei denen dieselbe Maschine mehrere verschiedene Werkzeuge bedienen muss. Die Grenzen sind ebenso real: verfügbares Drehmoment bei niedriger Geschwindigkeit, Energie pro Hub, Motor- und Antriebskosten und die Tatsache, dass die nutzbare Energie einer Servomaschine im Gegensatz zu einem großen Schwungrad endlich ist. Wenn Ihr Prozess einen sehr schweren Einzelhub erfordert, überprüfen Sie die Energiezahl in Kilojoule und nicht nur die Tonnage.
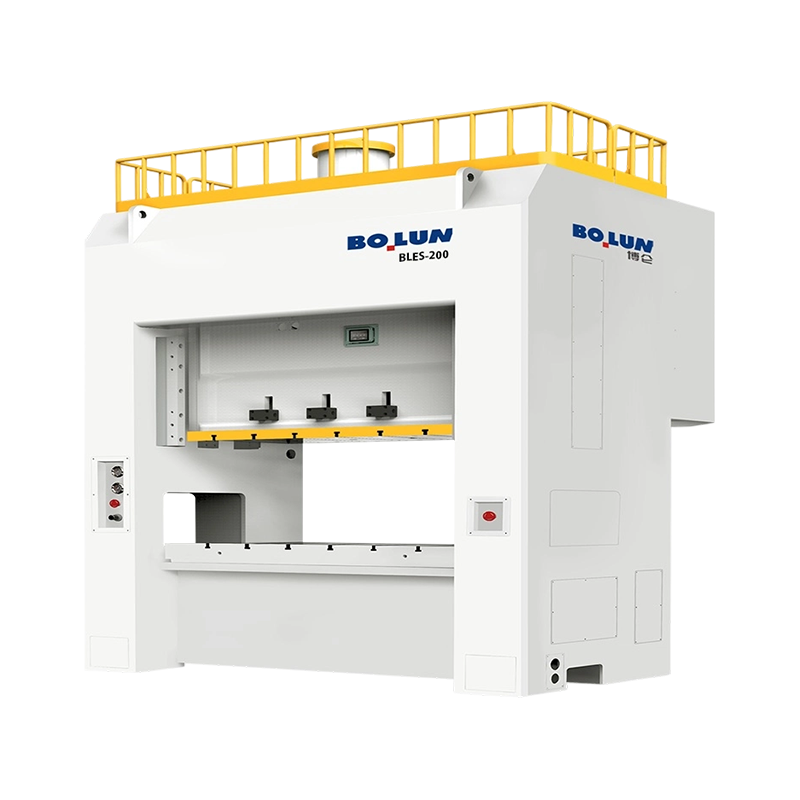
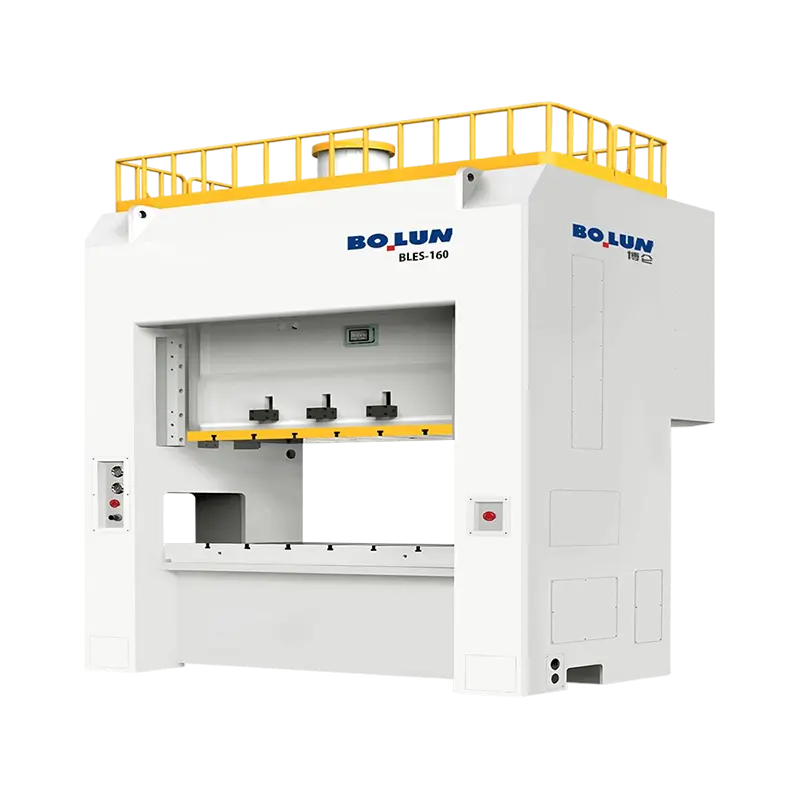
Eine am Rahmen montierte Doppelpunkt-Servomaschine wie die 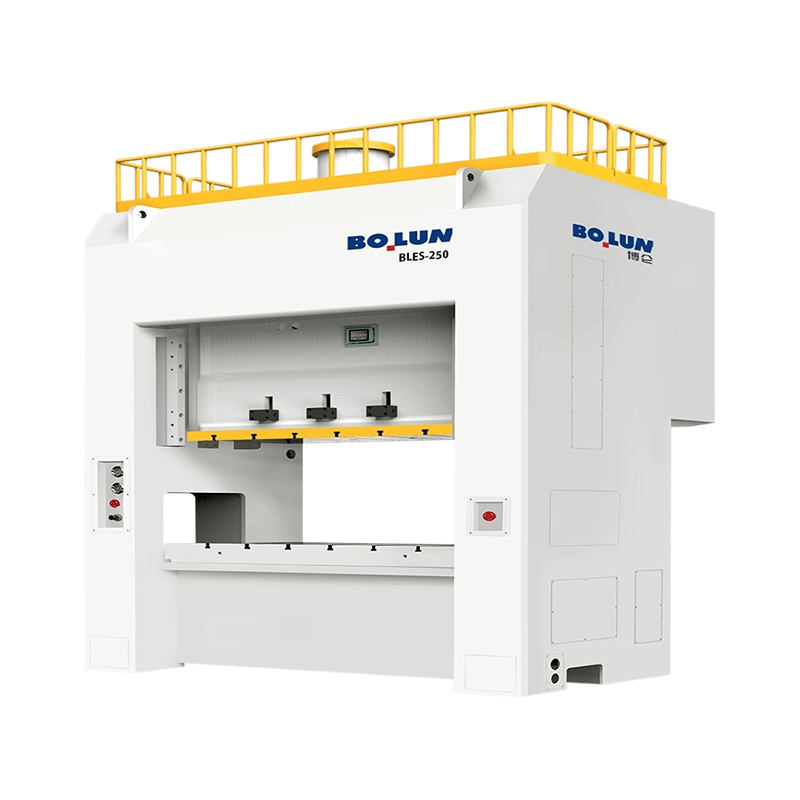 BLES-250 Doppelpunkt-Servopresse mit geschlossenem Rahmen Eine 2500-kN-Servopresse mit 25.200 J Arbeitsenergie und geschlossener Doppelpunktsteifigkeit für programmierbare Tiefzieh- und Präzisionsstanzarbeiten. Produkt anzeigen → Konfiguration ist die natürliche Lösung für ein Werk, das gemischte, hochwertige Arbeiten ausführt und programmierbare Hubprofile benötigt, ohne auf die Steifigkeit eines geschlossenen Rahmens zu verzichten.
Kniehebelantriebe vervielfachen die Kraft in der Nähe des unteren Totpunkts dramatisch durch ein Gestänge, das sich beim Absenken des Schlittens aufrichtet. Der Schlitten nähert sich langsam mit großem mechanischen Vorteil und zieht sich dann schnell zurück. Dies ist die Standardarchitektur für Kaltschmieden, Prägen und Kalibrieren, bei der das Material fließen muss, anstatt geschnitten zu werden, und bei der die Kraftspitze innerhalb von ein oder zwei Millimetern vom Boden liegt. Kniehebelmaschinen werden in der Regel nach Verformungsenergie und Rahmensteifigkeit und nicht nur nach der Tonnage spezifiziert.
| Antriebstyp | Kraft in der Nähe des unteren Totpunkts verfügbar | Typische Prozesse | Haupteinschränkung, die überprüft werden muss |
|---|---|---|---|
| Kurbel | Nennkraft an der Nennlastposition | Stanzen, Lochen, Biegen, Flachformen | Hublänge und Energie pro Hub |
| Exzentergetriebe | Hoch, mit starker Drehmomentvervielfachung | Tiefziehen, dicke Platte, Kaltumformung | Erholungszeit des Schwungrads bei kontinuierlichen Hüben |
| Servo | Programmierbar; hängt von der Motor- und Schraubenleistung ab | Leises Stanzen, kontrolliertes Ziehen, Prägen, gemischte Werkzeuge | Verfügbare Energie pro Hub und Antriebskosten |
| Knebel/Knöchel | Sehr hoch innerhalb eines kurzen Arbeitsbereichs | Kaltschmieden, Kalibrieren, Prägen | Schmales nutzbares Strichfenster |
Die meisten Fehler beim Kauf von Pressen mit geschlossenem Rahmen werden nicht in Bezug auf die Tonnage gemacht. Sie basieren auf den vier oder fünf darunter aufgedruckten Zahlen. Ein Lastenheft ist ein Vertrag im Miniaturformat, und jede Zahl hat einen Kontext, der im Angebot selten erklärt wird.
Beginnen Sie mit der Nenntonnageposition. Eine mechanische Presse kann ihre Nennkraft nur in einem definierten Abstand über dem unteren Totpunkt liefern, üblicherweise zwischen 5 und 13 mm, je nach Größe und Standard. Oberhalb dieses Punktes begrenzt die Antriebsgeometrie die Kraft. Wenn Ihr Umformbetrieb die volle Tonnage 30 mm über dem unteren Totpunkt benötigt, kann eine Maschine mit einer Nennleistung von 6 mm diese nicht liefern, ganz gleich, was auf dem Typenschild steht. Fragen Sie nach der Tonnagekurve, nicht nach der einzelnen Zahl.
Als nächstes überprüfen Sie gemeinsam den Hub und die Schläge pro Minute. SPM wird normalerweise bei einer bestimmten Hublänge und häufig bei einer bestimmten Geschwindigkeitseinstellung angegeben. Eine Maschine, die mit 60 SPM beworben wird, erreicht diese möglicherweise nur mit einem kurzen Hub und einem auf Maximum eingestellten variablen Geschwindigkeitsantrieb. Wenn Ihr Werkzeug zur Teileentnahme einen Hub von 200 mm benötigt, kann die realistische Produktionsrate deutlich niedriger ausfallen.
Überprüfen Sie dann die Chipraum-Arithmetik. Schließhöhe, Schiebeeinstellung und Polsterdicke müssen als Satz gelesen werden. Ihr Matrizenstapel sollte etwa in der Mitte des Einstellbereichs und nicht am äußersten Ende liegen, damit Sie beim Schleifen immer Spielraum für die Matrize haben und später Platz für das Hinzufügen eines Abstandshalters oder einer Polsterplatte haben. Eine Matrize, die nur mit der Einstellung an ihrer oberen Grenze passt, ist eine Matrize, die nach dem ersten Nachschleifen nicht mehr passt.
| Spezifikationszahl | Was es kontrolliert | Frage, die man stellen muss |
|---|---|---|
| Nenntonnage und Nennposition | Nutzbare Kraft in einer bestimmten Höhe über dem unteren Totpunkt | Können Sie die Tonnagekurve über den Arbeitshub hinweg liefern? |
| Hublänge und SPM | Teileentnahmehöhe und realistische Ausgabe | Bei welcher Hub- und Geschwindigkeitseinstellung wird der SPM gemessen? |
| Einstellung der Matrizenhöhe und des Schlittens | Ob der Chipstapel mit dem Spielraum übereinstimmt | Wie ist die Einstellposition bei installierter Matrize? |
| Liege- und Rutschbereich | Grundfläche und Spannraum der Matrize | Ist das angegebene Bett die Rahmenöffnung oder die Polsterplatte? |
| Rahmendurchbiegung | Stabilität des Werkzeugspiels und Teilegenauigkeit | Welche Vertikal- und Winkelauslenkung ist bei Nennlast garantiert? |
| Kapazität und Hub des Ziehkissens | Kraft und Auswurf des Rohlinghalters | Ist die Kissenkraft über den gesamten Hub hinweg konstant oder steigt sie an? |
| Hauptmotorleistung | Kontinuierliche Leistung und Energierückgewinnung | Wie viele Hübe pro Minute können bei Volllast ausgehalten werden? |
Die Tonnage sollte anhand des Werkzeugs berechnet, dann mit einer Marge aufgerundet und dann mit der Pressenkurve verglichen werden. In der anderen Reihenfolge, beginnend mit der Maschine, die Ihnen angeboten wurde, führt dies dazu, dass die Pressen am Ende mit 95 Prozent der Nennlast laufen und vorzeitig ausfallen.
Beim Scheren und Stanzen ist die Kraft die Schnittlänge multipliziert mit der Dicke multipliziert mit der Scherfestigkeit des Materials. Ein 180 mm großer quadratischer Rohling aus 3 mm dickem Weichstahl hat eine Schnittlänge von 720 mm; Bei einer Scherfestigkeit von etwa 350 MPa beträgt die Kraft etwa 756 kN oder etwa 77 Tonnen. Fügen Sie die Abziehkraft hinzu, normalerweise 5 bis 10 Prozent, und einen Arbeitsspielraum von 20 bis 30 Prozent, und eine Maschine mit 100 bis 110 Tonnen ist komfortabel. Multiplizieren Sie mit der Anzahl der Stationen, die gleichzeitig in einem Folgeverbundwerkzeug schneiden. Für vier gleichzeitige Schnitte dieser Größe werden weit über 300 Tonnen benötigt, was die Maschinenklasse völlig verändert.
Beim Ziehen hängt die Zugkraft vom Rohlingsdurchmesser, der Materialstärke und der Zugfestigkeit ab und die Kraft des Blechhalters kommt typischerweise noch 20 bis 40 Prozent hinzu. Ein häufiger Fehler besteht darin, die Presse allein nach der Zugkraft zu dimensionieren und zu vergessen, dass das Kissen den Rohling über die gesamte Ziehtiefe niederhalten muss, während sich der Schlitten noch bewegt. Die Kapazität des Kissens, seine Kraftkurve und sein Hub müssen alle anhand des Zeichnungsplans überprüft werden, nicht nur anhand der höchsten Zahl im Katalog.
Zwei weitere Prüfungen werden häufig übersprungen. Erstens, Energie: Eine Schwungradmaschine kann eine große Kraft liefern, aber nur eine begrenzte Energiemenge pro Hub, bevor sie langsamer wird. Eine Arbeit mit einem langen Arbeitshub verbraucht mehr Energie als ein kurzer Schneidschnitt bei gleicher Tonnage, und wenn sich das Schwungrad zwischen den Hüben nicht erholen kann, sinkt die Produktionsrate. Zweitens, außermittige Belastung: Geschlossene Rahmen vertragen es besser als Maschinen mit offenem Spalt, ignorieren es aber nicht. Wenn die resultierende Kraft außerhalb des empfohlenen Bereichs liegt, kippt der Schlitten, die Leisten nutzen sich ungleichmäßig ab und die Matrize erfährt eine Spielabweichung. Fordern Sie das zulässige außermittige Belastungsdiagramm an und prüfen Sie, wo der Kraftschwerpunkt Ihres Werkzeugs tatsächlich liegt.
Der Platzbedarf ist der Ort, an dem gute Spezifikationen sterben. In einer Zeichnung, die ein 2.000 x 1.000 mm großes Bett zeigt, ist möglicherweise die Rahmenöffnung angegeben, während die tatsächliche Polsterplatte mit T-Nuten möglicherweise kleiner ist. Bestätigen Sie, welche Abmessung Sie kaufen, und bestätigen Sie dann die Größe, den Abstand und die Position der T-Nut, denn diese entscheiden darüber, wie Sie die Matrize spannen und ob Ihre vorhandenen Klemmen und Parallelen funktionieren.
Der Rutschenbereich ist genauso wichtig wie der Liegebereich. Die obere Matrize wird am Schlitten festgeklemmt und ein Schlitten, der viel schmaler als die Matrize ist, lässt die Außenkanten des Werkzeugs frei. Bei großen Platten ist dies eine echte Quelle für Biegung und Markierung. Überprüfen Sie außerdem die Gewichtsgrenze der Matrize anhand der Schlitten- und Gegengewichtskapazität: Eine unausgeglichene schwere Matrize fällt herunter, wenn der Gegengewichtsdruck nachlässt, was sowohl ein Sicherheitsproblem als auch ein Problem der Matrizenbeschädigung darstellt.
Auf dem Kissen geht es um Kraft, Schlag und Kontrolle. Ein pneumatisches Kissen erzeugt eine annähernd konstante Kraft mit einem charakteristischen Anstieg am Ende des Hubs, was für viele Zieharbeiten ausreichend ist. Ein hydraulisches Kissen mit programmierbarer Kraft und Position bietet mehr Kontrolle bei schwierigen Zügen, erhöht jedoch die Kosten und den Wartungsaufwand. Wenn Sie sowohl Zieh- als auch Stanzarbeiten ausführen möchten, prüfen Sie, ob sich das Kissen aus der Matrize herausziehen oder verriegeln lässt und ob die Kissenstifte entsprechend Ihrer Werkzeuganordnung positioniert werden können, ohne dass neue Löcher in die Unterlage gebohrt werden müssen.
Für Betriebe, in denen viel Material und geringe Stückzahlen verarbeitet werden, verändert ein beweglicher Tisch mit Schienen und schnellem Gesenkspannen die Wirtschaftlichkeit mehr als jede andere Option auf der Liste. Eine Verkürzung der Rüstzeit von vier Stunden auf vierzig Minuten amortisiert sich schneller als eine geringfügige Verkürzung der Zykluszeit, da die Druckmaschine bereits mit dem nächsten Auftrag Geld verdienen kann, während die Matrize noch vorbereitet wird.
Eine Presse mit geschlossenem Rahmen ist eine große Investition, die durch eine kleine Anzahl von Komponenten geschützt wird, und das Überlastsystem ist das wichtigste davon. Der hydraulische Überlastschutz gibt den Schlitten frei, wenn die Kraft einen festgelegten Grenzwert überschreitet, normalerweise innerhalb von Millisekunden, und setzt sich dann zurück. Ohne sie überträgt ein doppelter Rohling oder ein falsch zugeführter Streifen die Überlastung auf das Pleuel, die Kurbel und den Rahmen. Fragen Sie beim Vergleich von Maschinen, wie hoch die Überlastauslöseschwelle ist, wie sie zurückgesetzt wird und ob der Auslösepunkt bei der Abnahmeprüfung überprüft werden kann und nicht auf Vertrauen beruht.
Die Kupplungs- und Bremsanordnung bestimmt Bremsleistung, Geräuschentwicklung und Wartung. Nasse Lamellenkupplungen und -bremsen laufen in Öl, halten länger, laufen leiser und müssen weniger eingestellt werden als Trockenreibungstypen, allerdings auf Kosten eines Ölkreislaufs, der gewartet werden muss. Ausschlaggebend für die Sicherheit sind die Stoppzeit und der Stoppwinkel, gemessen am Schwungrad bzw. Schlitten, denn davon hängt der Sicherheitsabstand der Schutz- und Lichtvorhänge ab. Diese Zahlen sollten bei der Inbetriebnahme erfasst und jährlich erneut überprüft werden.
Schmierung ist unscheinbar und entscheidend. Eine automatische Zentralschmierung mit überwachtem Druck und Fehlerausgang verhindert die häufigste Ursache für vorzeitigen Keil- und Getriebeverschleiß. Fragen Sie nach dem Schmierplan, der Anzahl der Punkte, der Behälterkapazität und dem Alarmverhalten bei Blockierung einer Leitung. Erkundigen Sie sich auch nach dem Aufwärmverfahren: Eine Kaltpresse hat andere Abstände als eine Warmpresse, und eine Werkstatt, die an einem kalten Morgen mit voller Tonnage beginnt, wird in der ersten Stunde der Schicht eine Genauigkeitsabweichung feststellen.
Die Sicherheit von Pressen ist fast überall geregelt, und die Anforderung ist kein Aufkleber an der Maschine, sondern eine validierte Sicherheitsfunktion. In Märkten, die ISO 16092 folgen, unterliegen mechanische Pressen einer allgemeinen Sicherheitsnorm für Pressen sowie einem maschinenspezifischen Teil für mechanische Pressen, und sicherheitsbezogene Steuerungssysteme werden auf ein Leistungsniveau gemäß ISO 13849 ausgelegt und validiert. CE-gekennzeichnete Maschinen in Europa, NR-12 in Brasilien und OSHA-geregelte Installationen in den Vereinigten Staaten nähern sich alle dem gleichen Problem aus leicht unterschiedlichen Blickwinkeln: Der Betriebspunkt muss geschützt werden, und der Schutz muss sicher ausfallen.
Achten Sie in der Praxis auf feste Schutzvorrichtungen mit verriegelten Inspektionstüren, eine Zweihandsteuerung für den Einzelhubbetrieb, Lichtvorhänge oder Sicherheitsmatten an den Stellen, an denen Zugang erforderlich ist, einen Sicherheitsblock für die Werkzeugeinstellung und ein Energieisolationsverfahren, das die im Schwungrad, der Gegengewichtsluft und dem Hydraulikkreislauf gespeicherte Energie tatsächlich isoliert. Der Sicherheitsblock wird in Kostenvoranschlägen häufig weggelassen und ist für jeden, der Sterben ändert, unerlässlich.
Auf der Steuerungsseite sind die nützlichen Funktionen diejenigen, die Bedienerfehler reduzieren, und nicht diejenigen, die in einer Broschüre beeindruckend aussehen. Ein Matrizenhöhenspeicher mit motorischer Einstellung, eine Tonnageüberwachung mit einer Anzeige pro Hub, eine Fehlerhistorie mit Zeitstempeln und eine klare Anzeige des Kurbelwinkels sind allesamt lohnenswert. Insbesondere die Tonnageüberwachung macht sich bezahlt, wenn sie einen Fehleinzug erstmalig erkennt, bevor das Werkzeug zerstört wird.
Eine Presse mit geschlossenem Rahmen ist steif, schwer und reagiert empfindlich darauf, wie sie auf dem Boden steht. Das Fundament ist in der Regel ein separater Stahlbetonblock, der von der umgebenden Platte isoliert ist, auf die Masse und dynamische Belastung der Maschine abgestimmt ist und mit nach einer Schablone erstellten Ankerbolzentaschen gegossen wird. Das Weglassen der Isolierung und die direkte Verschraubung mit einer allgemeinen Industrieplatte ist der schnellste Weg zur Rissbildung, zur Vibrationsübertragung auf benachbarte Maschinen und zu einer Presse, die keine Parallelität gewährleistet.
Das Nivellieren ist eine Präzisionsarbeit. Eine Presse, die mit einer geeigneten Wasserwaage oder einer elektronischen Wasserwaage auf den Bruchteil eines Millimeters pro Meter nivelliert, dann verfugt und nach dem Aushärten des Fugenmörtels erneut überprüft wird, behält ihre Geometrie bei. Wer mit dem Auge nivelliert wird, wird es im ersten Würfel zeigen. Warten Sie vor der Produktion eine Aushärtezeit und notieren Sie die Füllstandswerte als Teil der Installationsdatei.
Versorgungsleistungen werden meist unterschätzt. Für Kupplung, Gegengewicht, Dämpfung und Luftstoß wird Druckluft benötigt; Überprüfen Sie Druck, Durchfluss und ob die Versorgung trocken und gefiltert ist, da Wasser im Luftkreislauf zur Kupplung und zur Pneumatik gelangt. Die Stromversorgung muss zur Motor- und Steuerspannung passen, und die Transformatorkapazität sollte unter Berücksichtigung des Anlaufstroms und aller zukünftigen Servo- oder VFD-Lasten dimensioniert werden. Lassen Sie unter dem Bett Platz für einen Schneckenförderer oder einen Abfallbehälter und überprüfen Sie die für das Kissen und den Auswurf erforderliche Grubentiefe.
Planen Sie abschließend die Takelage. Bestätigen Sie die Krankapazität am Installationsort, die Tür- und Durchgangsbreiten, die Bodenbelastung entlang der Strecke und ob der Rahmen montiert oder in Einzelteilen geliefert wird. Eine Maschine, die pünktlich fertig ist, aber nicht in das Gebäude gebracht werden kann, ist eine kostspielige Verzögerung, und die Vorbereitung des Aufbauplans im Voraus kostet nichts.
Bevor Sie unterschreiben, gehen Sie die folgenden Punkte durch und lassen Sie sich jeden einzelnen Punkt schriftlich beantworten. Keiner von ihnen ist exotisch; Sie alle werden regelmäßig übersehen.
Die Gesamtbetriebskosten richten sich in der Regel weitaus stärker nach der Lebensdauer und Betriebszeit des Werkzeugs als nach dem Kaufpreis. Eine Maschine, die die Parallelität unter Last aufrechterhält, verlängert die Lebensdauer der Matrize um ein messbares Maß, und eine Matrize, die 30 Prozent länger hält, ist mehr wert als ein kleiner Preisnachlass auf die Presse. Wenn man die Kosten für Ausschuss, Rüststunden, Energie pro tausend Hübe und ungeplante Ausfallzeiten hinzurechnet, ist das günstigste Angebot im dritten Jahr häufig nicht mehr die günstigste Option.
Hersteller, die sowohl offene als auch geschlossene Maschinen herstellen, neigen dazu, ihren Katalog nach denselben vier Variablen zu strukturieren: Rahmenarchitektur, Anzahl der Schlittenverbindungspunkte, Antriebstyp und Prozessspezialisierung. Das Verständnis dieser Struktur macht es einfacher, das richtige Modell in die engere Auswahl zu nehmen, anstatt dreißig Datenblätter zu lesen.
Eine typische Linie mit geschlossenem Rahmen reicht von Einpunktmaschinen mit breiter Tür für große, zentrierte Arbeiten über Doppelpunktpressen für Folge- und Mehrstationenwerkzeuge bis hin zu Exzenterzahnradmaschinen für Tiefziehen und schwere Umformung und schließlich zu servogetriebenen Varianten, bei denen die programmierbare Schlittenbewegung den Aufpreis wert ist. Daneben gibt es spezialisierte Branchen: Kaltschmiede-Kniehebelpressen für Verformungsarbeiten und Batterieschalenpressen für die Großserienproduktion von Gehäusen, bei denen die Maßhaltigkeit über Millionen von Teilen wichtiger ist als die Rohtonnage.
Zhejiang Bolun High-Precision Machinery baut seine Closed-Frame-Familie genau nach diesen Grundsätzen auf: mit Wide-Door-Single-Point-Modellen, Double-Point-Pressen im mittleren Bereich, Exzentergetriebemaschinen im oberen Leistungsbereich und einem Double-Point-Servozweig für programmierbare Umformung. Die erklärte Position des Unternehmens ist die eines vertikal integrierten Herstellers, der Design, Kernkomponentenbearbeitung und Endmontage abdeckt, was für Käufer vor allem aus einem Grund wichtig ist: Der Rahmen, der Schlitten und der Antrieb werden unter einem Dach hergestellt, sodass die Durchbiegungs- und Genauigkeitswerte auf einen Bearbeitungs- und Inspektionsprozess zurückgeführt werden können und nicht aus Teilen von Drittanbietern zusammengesetzt werden. Käufer, die das Sortiment bewerten, können dies überprüfen Herstellerübersicht und vergleichen Sie dann bestimmte Modelle mit der Spezifikationscheckliste oben.
Die nützlichste Angewohnheit beim Kauf einer geschlossenen Pressmaschine besteht darin, die Tonnage nicht mehr als Hauptspezifikation zu betrachten. Die Tonnage gibt Auskunft über die Größe der Maschine. Rahmendurchbiegung, Matrizenraum, Antriebscharakteristik und Energie pro Hub verraten Ihnen, was tatsächlich produziert wird, wie lange die Matrizen halten und ob die Maschine auch in einem Jahrzehnt noch die Toleranz einhält. Machen Sie diese vier Punkte richtig, legen Sie die Akzeptanzkriterien schriftlich fest, und der Rest des Kaufs ist Verwaltungsarbeit.


Ein Produktionsleiter in einem mittelgroßen Metallkomponentenwerk sah sich...
Ein Käufer, der eine 45-Tonnen-Offenspaltpresse für eine Bracket-Linie ver...
Stellen Sie eine 160-Tonnen-Presse mit offenem Rahmen und eine 160-Tonnen-...
Ein Befestigungswerk in Taizhou erhält eine Anfrage von einem führenden Au...
Single-Point-Design Ein Eintriebsanschluss...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An ...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

