
Im Bereich der modernen feinmechanischen Fertigung sind u. a Kraftpresse ist die zentrale Energiequelle für die hochpräzise Montage, Formung und Kalibrierung von Komponenten. Ob für die Montage von Kernkurbelwellen von Motoren oder für das Präzisionspressen großer mechanischer Strukturen: Die Auswahl des richtigen Pressentyps bestimmt direkt die Montagequalität und die Lebensdauer des Werkstücks.
Eine Kraftpresse ist ein Gerät, das durch Energieübertragung (mechanisch oder hydraulisch) eine enorme Kraft erzeugt, um eine Materialverformung oder das Einpressen von Bauteilen zu erreichen. Bei der Kurbelwellenbearbeitung hundelt es sich nicht nur um ein einfaches „Schiebewerkzeug“, sondern um ein Präzisionssystem, das eine strenge Kontrolle von Hub, Geschwindigkeit und Druck erfordert. Sein Hauptziel besteht darin, sicherzustellen, dass zusammenpassende Teile die vorgesehene Presspassung erreichen, ohne dass es zu inneren Spannungskonzentrationen oder Schäden an den Passflächen kommt.
Um die anwendbaren Szenarien für verschiedene Geräte besser zu verstehen, können wir sie anhand des folgenden Leistungsvergleichs analysieren:
| Leistungsmerkmal | Kurbelpresse (Kurbel-/Doppelkurbelpresse) | Hydraulische Presse |
| Stromquelle | Schwungrad-Energiespeicher, mechanische Verbindung | Hydraulikzylinder, Fluidtechnik |
| Schlaganfalleigenschaften | Maximaler Druck im unteren Totpunkt, die Geschwindigkeit fällt in Bodennähe stark ab | Konstanter Druck über den gesamten Hub |
| Kontrollpräzision | Fester Hub, schwer mitten im Prozess zu stoppen | Präzise Drucküberwachung und Hubfederung |
| Primäre Anwendung | Stanzen und Schmieden von Metall in großen Stückzahlen | Präzises Einpressen, Wellenrichten, komplexe Montage |
| Operative Flexibilität | Niedrig (geeignet für standardisierte, sich wiederholende Aufgaben) | Hoch (Geeignet für verschiedene kundenspezifische Einpressaufgaben) |
Kurbelwellenpressmaschine: Diese Ausrüstung wurde speziell für Produktionslinien für Kurbelwellen entwickelt und ist in der Regel mit speziellen Positionierungswerkzeugen ausgestattet, um sicherzustellen, dass die Mittellinien der verschiedenen Kurbelwellenzapfen perfekt ausgerichtet sind und ein Kippen während des Einpressvorgangs verhindert wird.
Wellenrichtpresse: Kurbelwellen weisen nach Gebrauch oder Bearbeitung häufig geringfügige Biegeabweichungen auf. Solche Pressen sind mit hochempfindlichen Messsystemen (normalerweise mit V-Blöcken und Messuhren verwendet) ausgestattet, um mehrere kleine hydraulische Korrekturen durchzuführen und den Kurbelwellenschlag auf Mikrometerebene anzupassen.
Bei der Aufgabe, die Kurbelwelle eines Zweitaktmotors einzupressen, fragen sich viele Anwender: Ist eine herkömmliche 20-Tonnen-Presse ausreichend? Die Antwort ist nicht absolut und hängt von den physikalischen Parametern und Präzisionsanforderungen des jeweiligen Teils ab.
Um festzustellen, ob ein Druck von 20 Tonnen geeignet ist, muss man ihn anhand der physikalischen Logik von Presspassungen bewerten. Die erforderliche Einpresskraft wird hauptsächlich von der Kontaktfläche, dem Übermaß und dem Reibungskoeffizienten der Materialien beeinflusst.
Berechnungsgrundlage der Belastung: In der technischen Praxis lautet die grobe Formel zur Schätzung der Einpresskraft F = mu * pi * d * L * P_radial, wobei mu der Reibungskoeffizient, d der Wellendurchmesser, L die Passlänge und P_radial der erzeugte Radialdruck ist. Wenn bei einer 2-Takt-Kurbelwelle der Zapfendurchmesser groß ist und das Übermaß groß ausgelegt ist, kann die erforderliche Kraft die 20-Tonnen-Grenze erreichen oder überschreiten.
Strukturelle Einschränkungen: 2-Takt-Kurbelwellen bestehen typischerweise aus einer linken und rechten Halbwelle und einem zentralen Kurbelzapfen. Ihr strukturelles Merkmal ist eine hohe Steifigkeit des Kurbelarms, allerdings ist die Wandstärke um das Verbindungsloch begrenzt. Wenn die Tonnage der Ausrüstung falsch ausgewählt ist, führt ein Druck, der die Streckgrenze des Materials übersteigt, zu Mikrorissen im Kurbelarm oder zu einer Erweiterung des Wellenlochs.
| Motortyp | Bereich des Zapfendurchmessers | Eignung für 20-Tonnen-Pressen | Zu berücksichtigende Kernfaktoren |
| Leichte Beanspruchung (z. B. Gartengeräte) | 15 - 25 mm | Sehr geeignet | Ausreichende Druckreserve, Druckregulierung erforderlich |
| Mittlere Beanspruchung (z. B. Motorrad/Außenbordmotor) | 30 - 50 mm | Industriestandardkonfiguration | Erfordert spezielle Werkzeuge, Schwerpunkt auf Koaxialität |
| Schwerlastbetrieb (z. B. großer Hubraum/Industrie) | > 50 mm | Eingeschränkte Unterstützung bei der thermischen Montage empfohlen | Kaltpressen beschädigt leicht Oberflächen und erfordert Temperaturunterschiede |
Auch wenn die Presse die Tonnageanforderungen erfüllt, Drucküberwachung ist beim Pressen von 2-Takt-Kurbelwellen weitaus wichtiger als die einfache Auswahl der Tonnage.
Kurvenüberwachung: Bei einem idealen Einpressvorgang sollte die Druckkurve, die mit der Verschiebung ansteigt, glatt und linear sein. Wenn während des Prozesses ein erheblicher plötzlicher Druckanstieg (Spitzenjitter) auftritt, deutet dies oft auf Metallspäne, unzureichende Schmierung oder eine axiale Fehlausrichtung auf der Gegenfläche hin.
Vorbeugende Maßnahmen: Es wird dringend empfohlen, einen Drucksensor an einer hydraulischen Presse zu installieren. Wenn bei 2-Takt-Kurbelwellen der Druck zu Beginn schnell den Grenzwert erreicht, muss sofort gestoppt werden, da es in diesem Stadium leicht zu Abrieb an der Lagerzapfenoberfläche kommen kann. Sobald ein solcher Schaden auftritt, versagt die Befestigungskraft der Gegenfläche vollständig, was zu einem Durchrutschen der Welle oder ungewöhnlichen Geräuschen bei der späteren Verwendung führt.
Im Wartungs- und Produktionsprozess von Kurbelwellen sind die Demontage alter Teile und das Einpressen neuer Teile häufige Vorgänge. Um ein effizientes und beschädigungsarmes Schalten zu erreichen, kann man sich nicht ausschließlich auf die einfache Push-Pull-Aktion der Presse verlassen; es erfordert eine standardisierte Prozesslogik.
Der schnelle Wechsel zwischen Einpressen und Demontage ist darauf angewiesen Werkzeugaufbau and flexible Reaktion des Hydrauliksystems .
Unterschied im Werkzeugdesign: Für den Demontagemodus ist eine unterstützende Basismatrize erforderlich. Seine Aufgabe besteht darin, dafür zu sorgen, dass der Kurbelarm fest auf der Basis sitzt und gleichzeitig ein zentrales Loch für die Durchführung des Zapfens freilässt. Für den Einpressmodus ist ein Positionierungsführungsstößel erforderlich. Der Stößel muss genau auf die Mitte des Zapfens ausgerichtet sein und während des Pressvorgangs über Feinjustiermöglichkeiten verfügen, um sicherzustellen, dass der Eintrittswinkel absolut vertikal ist.
Begrenzungseinstellung des Hydrauliksystems: Um Schäden an Teilen durch übermäßige Krafteinwirkung zu vermeiden, müssen Überdruckventile oder elektronische Grenzwerte eingestellt werden. Da die anfängliche Losbrechkraft bei der Demontage oft hoch ist, kann es sein, dass das Gerät mit Nenndruck läuft; Beim Einpressen sollte eine Sicherheitsobergrenze voreingestellt werden, um eine Überlastung zu vermeiden.
Viele Anfänger neigen dazu, zu denken, je fester, desto besser, aber aus technischer Sicht sollten Presspassungen innerhalb eines bestimmten Bereichs eingehalten werden Presspassungstoleranz .
| Paarungsmethode | Reibungskoeffizient | Einpresskraftverhalten | Zuverlässigkeit |
| Übermäßige Interferenz | 0,12 - 0,15 | Der Druckmesser schwankt stark | Beschädigt leicht Oberflächen, Ermüdung durch innere Spannung |
| Angemessener Eingriff | 0,08 - 0,10 | Der Druck steigt sanft an, stabile Spur | Stabile Drehmomentübertragung, keine Metallschäden |
| Temperaturunterstützt | 0,05 - 0,07 | Druck deutlich geringer | Enge Passform, Materialeigenschaften bleiben erhalten |
Schmierwert: Die Verwendung von Hochdruckschmiermitteln ist obligatorisch; Es bildet einen Ölfilm zwischen dem Zapfen und der Verbindungsbohrung, der Trockenreibung beim Pressen verhindert und so die Montage erleichtert.
In der Großserienproduktion können durch die gemeinsame Anordnung mechanischer und hydraulischer Geräte die Produktionseffizienz und der Ertrag erheblich verbessert werden.
Während der Grobbearbeitung oder des Schmiedens wird a Doppelkurbelpresse ist eine unverzichtbare Kernkraft. Es widersteht dem beim Pressvorgang entstehenden Kippmoment wirksam und sorgt so dafür, dass der Kurbelwellenrohling beim Schmieden gleichmäßig beansprucht wird.
| Prozessschritt | Empfohlene Ausrüstung | Ziel |
| Schmieden/Rohumformen | Doppelkurbelpresse | Auf Materialdichte achten |
| Präzise Presspassung | Hydraulische Presse | Sorgen Sie für Interferenzen und verhindern Sie Oberflächenschäden |
| Axiales Richten | Wellenrichtpresse | Kontrollieren Sie geometrische Fehler |
Koaxialitätsabweichung: Wenn die Führungsgenauigkeit des Einpresswerkzeugs nicht ausreicht, wackelt die Kurbelwellenhalbwelle, was zu einem Rundlauffehler im fertigen Produkt führt.
Exzentrische Belastung: Fällt der Druckmittelpunkt nicht auf den geometrischen Mittelpunkt der Kurbelwellenachse, kommt es zu einer Mikroverdrehung des Kurbelarms.
Das Einpressen von Kurbelwellen ist eine risikoreiche und hochpräzise Arbeit. Die Einrichtung eines wissenschaftlichen täglichen Management- und Sicherheitssystems ist die Grundlage des Fabrikbetriebs.
Kraftsensorprüfung: Es wird empfohlen, das Druckmesssystem einmal im Quartal zu kalibrieren. Stellen Sie sicher, dass der Sensorablesefehler innerhalb von 1 Prozent im Vergleich zu Standardkalibrierungsgewichten liegt.
| Schutzmaßnahme | Funktion |
| Zweihand-Bedientasten | Verhindert, dass Bediener in die Station greifen |
| Lichtvorhangerkennung | Notstopp bei Eindringen eines Fremdkörpers |
| Drucküberlastungsschutz | Wird automatisch entladen, wenn der Grenzwert überschritten wird |
Achten Sie auf ungewöhnliche Geräusche: Während des Einpressens weist ein anhaltendes Quietschgeräusch auf einen Schmierfehler hin; Ein knackiges Klickgeräusch weist wahrscheinlich auf eine lokale Beschädigung der metallischen Passfläche hin.
Der Kern der Qualitätsüberwachung liegt in der Interpretation der Druck-Weg-Kurve. Werden am Ausgang aufgestapelte Metallspäne gefunden oder treten deutliche Ziehspuren auf der Oberfläche auf, muss der Betrieb abgebrochen werden.
Im Allgemeinen, Wiederholtes Einpressen wird nicht empfohlen . Bei jedem Einpressen kommt es zu einer mikroskopisch kleinen plastischen Verformung der Gegenfläche, was die Ermüdungslebensdauer des Materials verringert und das Risiko eines Wellendurchrutschens erhöht.
Spezielle Abstandshalter sorgen nicht nur für Halt, sondern werden auch in die Position des Kurbelzapfens eingebettet und stellen so sicher, dass die linke und rechte Halbwelle während des Einpressvorgangs den eingestellten Phasenwinkel beibehalten und so eine Phasenfehlausrichtung verhindert wird.
Die Schlussfolgerung lautet ja. Bei hydraulischen Pressen lässt sich die maximale Presskraft durch die Einstellung von Überdruckventilen präzise steuern. Sobald die Einpresskraft den eingestellten Wert überschreitet, entlastet das Hydrauliksystem automatisch den Druck.
Es wird empfohlen, 60 Prozent der Presspassung aufrechtzuerhalten, indem Spiel durch thermische Ausdehnung und Kontraktion reserviert wird, während die restlichen 40 Prozent der Passung auf der Pressung beruhen. Diese Methode gewährleistet die Qualität der Montage und minimiert gleichzeitig interne Spannungsschäden.
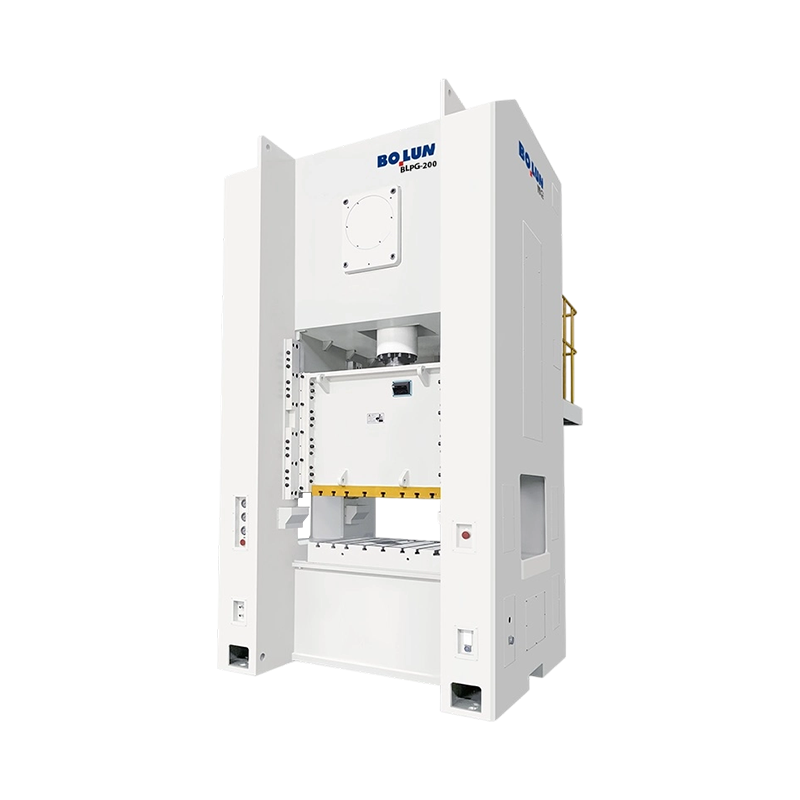


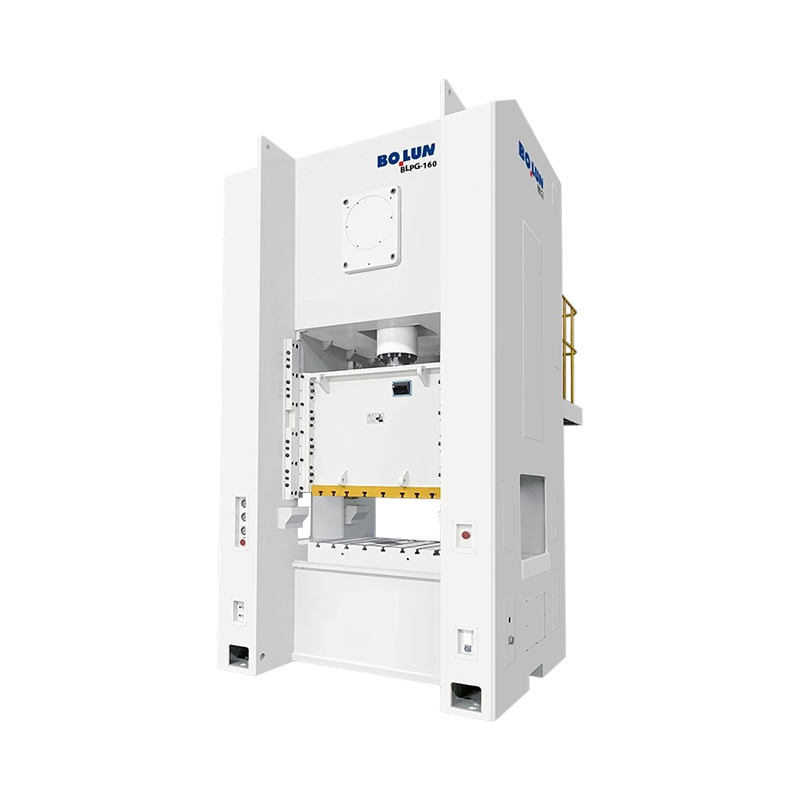
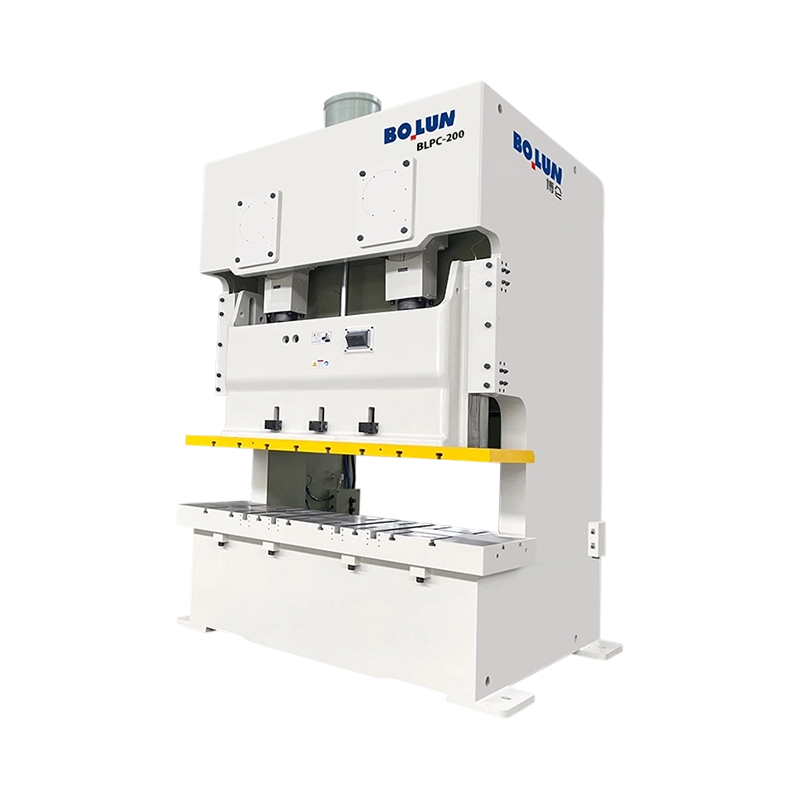
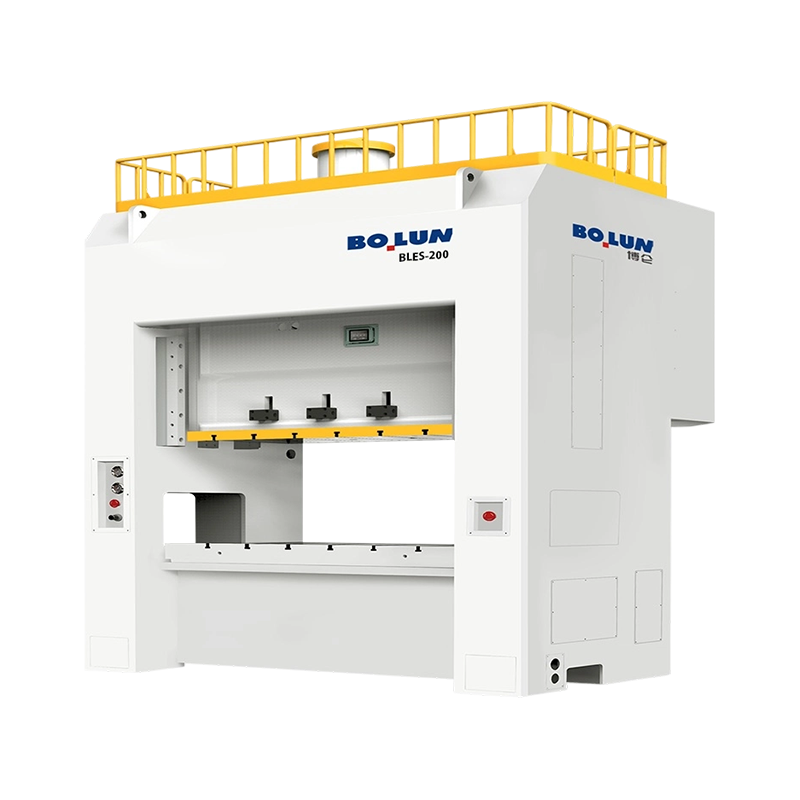
Stellen Sie eine 160-Tonnen-Presse mit offenem Rahmen und eine 160-Tonnen-...
Ein Befestigungswerk in Taizhou erhält eine Anfrage von einem führenden Au...
Wenn Sie planen, mittlere oder kleine Metallteile in großen Stückzahlen he...
In den Bereichen Metallumformung, Blechbearbeitung, Stanzen und Stanzen ist d...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An ...
Eine Presse ist keine Maschinenkategorie. Dabei handelt es sich um eine Fa...
Quicklinks
Kontaktieren Sie uns

+86-575-83362228

+86-13735238388
+86-18667502750

+86-575-83362999

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit beginnen?
Get in Touch

Jetzt!

ZHEJIANG BOLUN

