
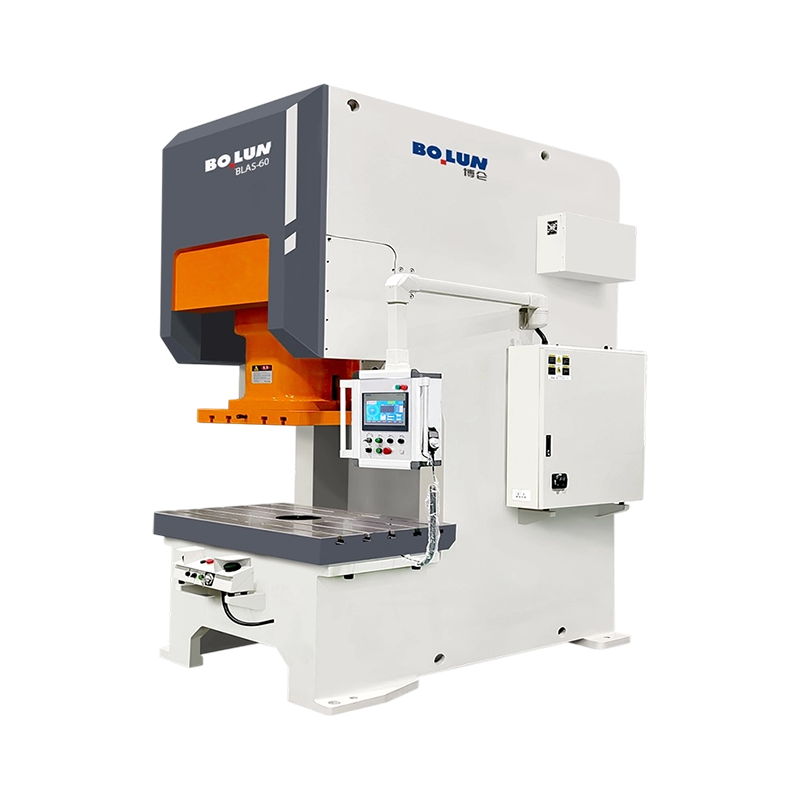


Die BLAS-60 Agile Precision Open-Type Single-Point Servo Power Press ist ein servoangetriebenes Modell mit ...
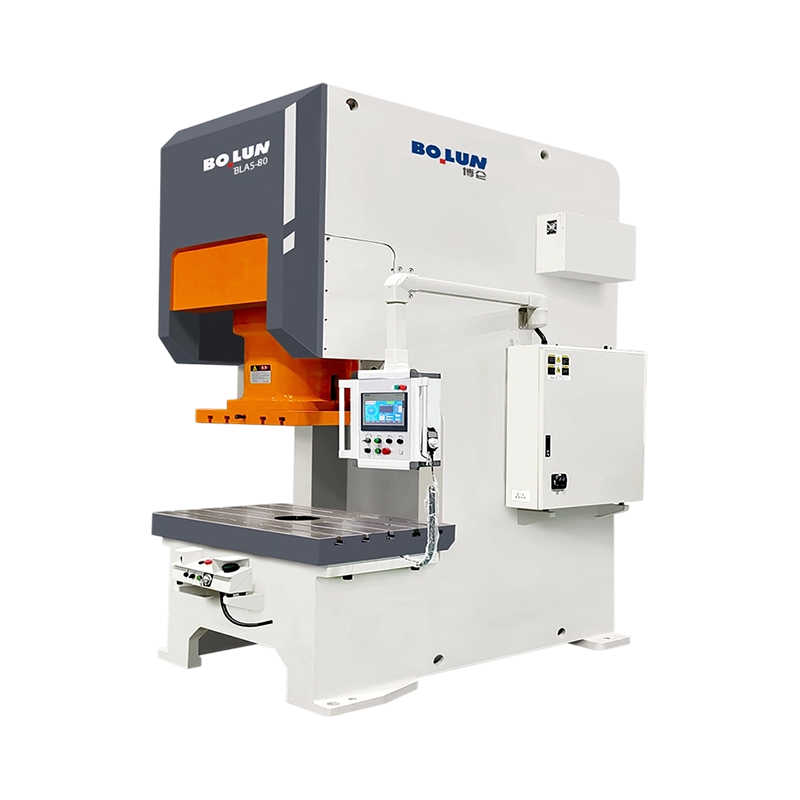
Die BLAS-80 Multi-Mode Motion Open-Type Single-Point Servo Power Press bietet eine verbesserte Nennkapazitä...
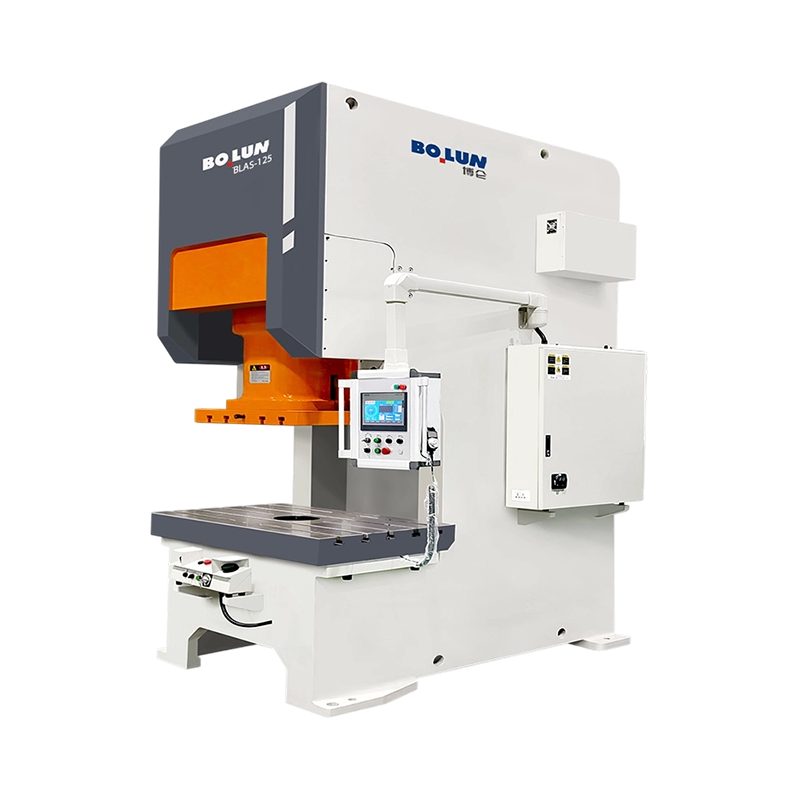
Die BLAS-125 Tiefzieh-Einpunkt-Servokraftpresse mit hohem Drehmoment und offenem Typ liefert eine beeindruc...
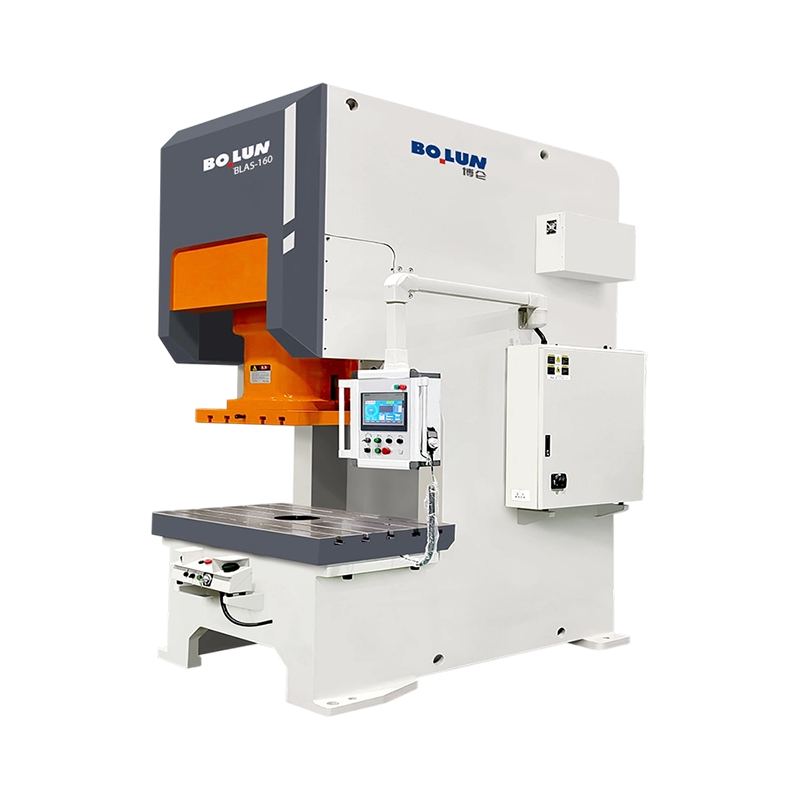
Die BLAS-160-Hochleistungspresse mit programmierbarer Bewegung und offener Einzelpunkt-Servokraft liefert e...
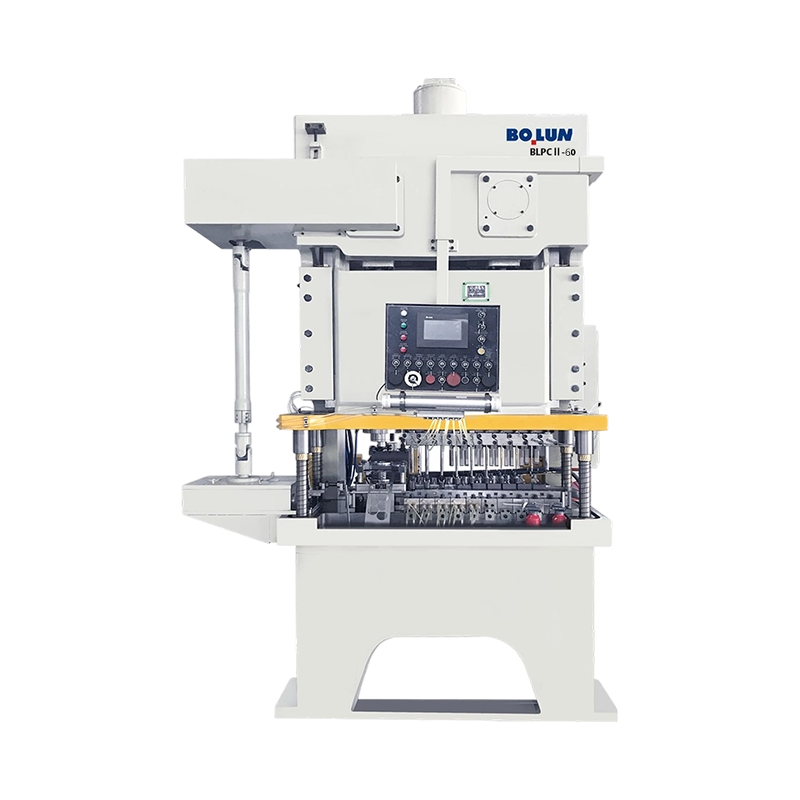
Die BLPC2-63 Precision Agile Open-Type Double-Point Battery Power Press wurde für das Hochgeschwindigkeitss...
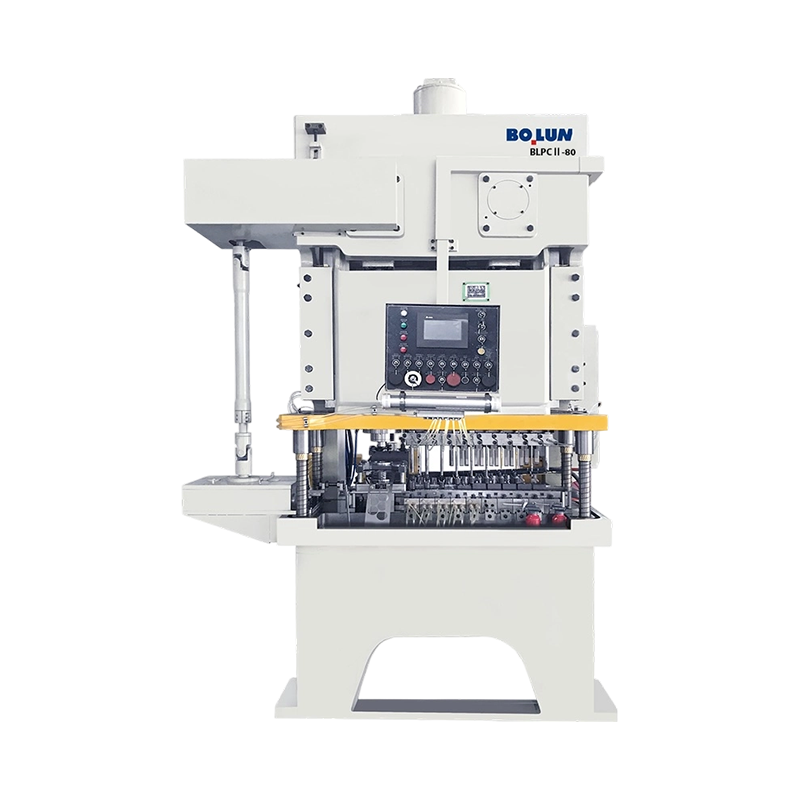
Die hochpräzise, offene Doppelpunkt-Batteriepresse BLPC2-80 Multi-Spec bietet eine erhöhte Nennkraft von ...
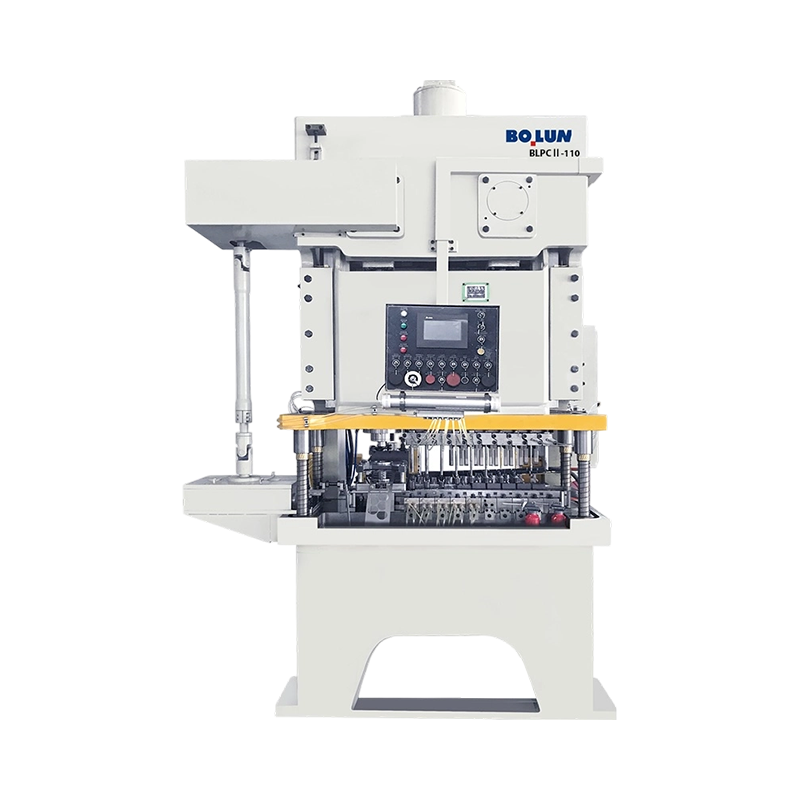
Die hocheffiziente Strukturpresse BLPC2-110 mit offener Doppelpunkt-Batterietechnik eignet sich für die Umf...
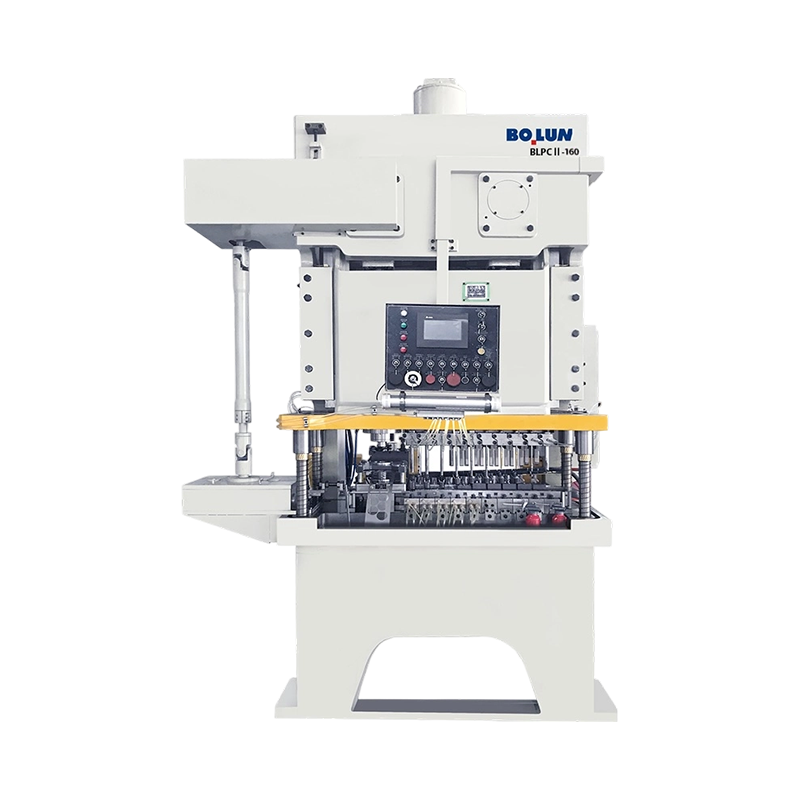
Die BLPC2-110 High-Efficiency Structural Open-Type Double-Point Battery Power Press eignet sich für die Umf...
Als China Fabrik für Kraftpressen mit offener Bauart und Hersteller von Kraftpressen mit offener Bauart, Zhejiang Bolun High-Precision Machinery Co., Ltd. befindet sich in Zhejiang, dem Herzen der chinesischen Präzisionsfertigung. Mit zwei Jahrzehnten tiefer Verwurzelung in der Maschinenbauindustrie hat das Unternehmen durch umfangreiche Branchenerfahrung und technologische Durchbrüche den Wandel zu einem modernen, führenden Unternehmen für hochpräzise Umformtechnik vollzogen. Wir vereinen Forschung und Entwicklung, Konstruktion, Produktion, Vertrieb und Service. Von unseren Anfängen, in denen wir Herausforderungen beharrlich gemeistert haben, bis hin zu unserer heutigen Führungsposition im Bereich Umform- und Gießereimaschinen hat Bolun Machinery ein professionelles, ausgereiftes und effizientes Produktionsmanagementsystem aufgebaut. Wir bieten Kunden weltweit überlegene Lösungen für industrielle Werkzeugmaschinen.
 Mehr über uns
BOLUN

0+
Jahre
Branchenerfahrung

0+
Produzierte Einheiten (Vorjahr)

0+
Anzahl der Mitarbeiter

0+
$
Millionen Jahresumsatz

Single-Point-Design Ein Eintriebsanschluss in der Schlittenmitte Doppelpunkt-Design Zwei über den Schlitten verteilte Antriebsanschlüsse Die k...
Die kurze Eintwort: Welcher Rahmentyp passt zu Ihrer Arbeit? An Offene Pressmaschine verwendet einen C-förmigen oder Spaltrahmen, der drei Seiten des Arbeitsbereichs zugänglich lässt, was das Laden von Matrize...
Eine Presse ist keine Maschinenkategorie. Dabei handelt es sich um eine Familie von Metallumformmaschinen, die durch Rahmen, Antrieb, Stößelverbindungspunkte und vorgesehenen Prozess definiert sind. Aus diesem Grund können sich zwei M...
Ein Käufer, der eine 45-Tonnen-Offenspaltpresse für eine Bracket-Linie vergleicht, erhält oft zwei Angebote, die auf dem Papier nahezu identisch aussehen: gleiche Tonnageklasse, ähnliche Bettgröße, ähnlicher Preis. Der Unterschied zei...
In der Metallumformung werden C-Rahmen- oder Gap-Frame-Konfigurationen aufgrund ihrer zugänglichen Bauweise häufig verwendet. Diese Ausrüstung, die allgemein als offene Pressmaschine bezeichnet wird, ermöglicht dem Bediener einen einfachen Zugang zum Matrizenbereich für die Materialzufuhr und Teileentnahme. Diese offene Konfiguration bringt jedoch eine besondere physikalische Herausforderung mit sich, die als Öffnungsphänomen oder Winkelverformung bekannt ist. Wenn der Pressschlitten nach unten geht und das Werkstück berührt, drückt die Reaktionskraft den Schlitten nach oben und das Bett nach unten. Da diesem Rahmen vorne keine vertikalen Struktursäulen fehlen, neigt der Hals der Presse dazu, sich unter Last nach außen zu biegen, was dazu führt, dass der Schlitten und das Bett ihre parallele Beziehung verlieren. Diese Winkelabweichung beeinträchtigt direkt die Ausrichtung von Stempel und Matrize und führt zu geometrischen Fehlern in den fertigen Teilen.
Die Größe dieser Öffnung ist proportional zur Formungskraft und zur Tiefe der Pressenöffnung. Selbst geringfügige Winkelabweichungen können dazu führen, dass das Werkzeug in einem Winkel und nicht entlang einer geraden vertikalen Bahn in den Formhohlraum gelangt. Diese Fehlausrichtung verändert die Abstandsverteilung zwischen Stempel und Matrize, was zu lokalen Hochdruckzonen führt, in denen das Metall fest eingeklemmt wird, während in anderen Bereichen ein unzureichender Druck auftritt. Über kontinuierliche Produktionsläufe nach einem Standard Offene Pressmaschine Diese strukturelle Biegung beschleunigt den Werkzeugverschleiß und führt zu ungleichmäßigen strukturellen Belastungen im Pressenrahmen selbst, was sie zu einem kritischen Problem für Präzisionsstanzvorgänge macht.
Wenn während des Hubs einer offenen Pressmaschine eine Winkelverformung auftritt, schlagen sich die Folgen sofort sowohl im Werkzeug als auch in den fertigen Bauteilen nieder. Der ungleichmäßige Abstand zwischen Stempel und Matrize führt dazu, dass eine Seite der Form starken Reibungs- und Scherkräften ausgesetzt ist. Dies führt zu vorzeitigem Abstumpfen der Schneidkanten, örtlicher Aussplitterung und erhöhter thermischer Belastung. Hersteller sind häufig gezwungen, die Produktion zu unterbrechen, um beschädigte Formabschnitte nachzuschleifen oder auszutauschen, was die Wartungskosten erhöht und die Gesamteffizienz der Anlagen verringert. Darüber hinaus erschweren die ungleichmäßigen Verschleißmuster die Beibehaltung gleichbleibender Teileabmessungen, was zu Graten, Variationen in den Flanschwinkeln und Ausschusschargen führt.
Über die Werkzeuge hinaus übt eine ungleichmäßige Belastung zerstörerische Kräfte auf die internen Mechanismen der Presse aus. Wenn sich der Schlitten aufgrund der Rahmenöffnung neigt, wirken seitliche Kräfte auf die Führungsleisten. Dieser ungleichmäßige Führungswiderstand überträgt Biegemomente auf die Gleitverbindungsstangen und die Hauptkurbelwellenlager der offenen Pressmaschine. Mit der Zeit führen diese unausgeglichenen Kräfte zu einem schnellen Verschleiß der Bronzebuchsen, örtlicher Überhitzung und möglicherweise Mikrorissen im Antriebsstrang. Die Ingenieure von Zhejiang Bolun High-Precision Machinery Co., Ltd. konzentrieren sich stark auf die Analyse dieser Spannungsverteilungen, um Rahmengeometrien zu entwickeln, die die Arbeitslasten gleichmäßig auf die gesamte Strukturbaugruppe verteilen.
Um dem Öffnungsphänomen entgegenzuwirken, ist eine Kombination aus struktureller Verstärkung und fortschrittlichem Rahmendesign erforderlich. Eine primäre Methode besteht darin, die Verteilung der Stahlplatten innerhalb der Schweißkonstruktion des Pressenrahmens zu optimieren. Durch Erhöhen der Dicke der Seitenplatten und Hinzufügen hochbelastbarer hinterer Kastenstrukturen kann die Torsions- und Biegefestigkeit der offenen Pressmaschine erheblich erhöht werden. Moderne Designmethoden nutzen die Finite-Elemente-Analyse, um Bereiche mit hoher Spannungskonzentration zu lokalisieren und interne Verrippungen genau dort hinzuzufügen, wo die Ablenkungskräfte konzentriert sind. Dadurch bleibt der Rahmen steif, ohne dass unkritische Bereiche der Maschine unnötig belastet werden.
Ein weiterer Ansatz ist der Übergang zu Rahmenkonstruktionen mit geraden Seiten oder Zugstangen für Anwendungen, die eine hohe Präzision erfordern. Geradseitenpressen verfügen über geschlossene Rahmen mit vertikalen Säulen an allen vier Ecken, wodurch das schräge Öffnungsverhalten natürlich eliminiert wird. Die nach oben und unten gerichteten Verformungskräfte sind in einem starren geschlossenen Kreislauf enthalten, der die Auslenkung auf eine rein vertikale Dehnung beschränkt, die den Schlitten nicht kippt. Bei Gap-Frame-Maschinen, bei denen ein offener Zugang gewährleistet sein muss, kann der Einbau vorgespannter Zugstangen, die die obere und untere Hälfte der offenen Pressmaschine physisch zusammenklemmen, die Auswärtsbiegung bei Zyklen mit hoher Tonnage einschränken.
Um Produktionsingenieuren bei der Auswahl der richtigen Gerätekonfiguration zu helfen, vergleicht die folgende Tabelle, wie sich verschiedene Rahmenstrukturen unter Last verhalten und wie anfällig sie für Winkelverformungen sind.
| Rahmenkonfiguration | Ablenkungsprofil | Auswirkungen auf die Matrizenausrichtung | Empfohlene Anwendungsgrenzen | Zugriffsmerkmale |
|---|---|---|---|---|
| Standard-C-Rahmen (unverstärkt) | Winkelöffnung (Flexing) | Hohe Spielabweichung | Teile mit geringer Tonnage und lockerer Toleranz | Dreiseitiger offener Zugang |
| Verstärkter kastenförmiger C-Rahmen | Eingeschränkte Winkelflexion | Mittlere bis geringe Abweichung | Mittlere Tonnage, allgemeine Umformung | Dreiseitiger offener Zugang |
| Gerade Seite (H-Rahmen) | Reine vertikale Ablenkung | Minimale Abweichung | Folgeverbundwerkzeuge mit hoher Tonnage und engen Toleranzen | Nur Zugang von vorne und hinten |
Während die Rahmensteifigkeit die Grundlage für die Durchbiegungskontrolle ist, fungiert das Schlittenführungssystem als aktive Verteidigungslinie gegen Winkelfehlausrichtung. Hochpräzise Konstruktionen offener Kraftpressmaschinen nutzen lange Mehrpunkt-Keilsysteme, um die Schlittenbewegung einzuschränken. Durch die Einstellung dieser Leisten auf enge Abstände wird sichergestellt, dass der Schlitten durch die Führungsschienen physisch parallel zum Bett gehalten wird, selbst wenn der Rahmen unter Last eine Winkelverformung erfährt. Standardmäßige Vierpunktleisten bieten eine einfache Führung, aber erweiterte Achtpunktführungskonfigurationen über die gesamte Länge bieten einen erhöhten Widerstand gegen seitliche Kräfte und außermittige Belastungen.
Um die Parallelität bei außermittigen Belastungsbedingungen aufrechtzuerhalten, verfügen einige Pressensysteme über eine hydraulische dynamische Parallelsteuerung. Diese Technologie nutzt Sensoren, um die Schlittenneigung während des Abwärtshubs in Echtzeit zu erkennen. Wenn aufgrund eines ungleichmäßigen Materialwiderstands oder einer Durchbiegung des Rahmens eine Neigung erkannt wird, passen schnell wirkende Hydraulikzylinder unter dem Schlitten oder Bett ihren Druck sofort an, um der Winkelbewegung entgegenzuwirken. Bolun Machinery implementiert diese robusten Führungs- und Überwachungslösungen, um sicherzustellen, dass die Schlittenparallelität auch dann erhalten bleibt, wenn anspruchsvolle, asymmetrische Folgeverbundwerkzeuge mit hohen Geschwindigkeiten betrieben werden.
Neben Lösungen auf Maschinenebene spielt auch die Anordnung der Form selbst eine entscheidende Rolle bei der Vermeidung ungleichmäßiger Belastungen. Werkzeugkonstrukteure müssen den Druckmittelpunkt für komplexe Folgeverbundwerkzeuge berechnen und diesen Mittelpunkt genau auf die Mittellinie des Pressenschlittens ausrichten. Wenn der Druckmittelpunkt bei einer offenen Kraftpressmaschine versetzt ist, entsteht ein Drehmoment, das die Winkelöffnung des Pressenrahmens verstärkt. Wenn asymmetrische Teile es unmöglich machen, den Druckmittelpunkt perfekt auszurichten, können Ausgleichspolster oder Dummy-Ziehwülste an den nicht arbeitenden Bereichen der Matrize angebracht werden, um die Umformkräfte symmetrisch über die Trägerplatte zu verteilen.
Durch die Integration von Führungsunterstützen in den Matrizensatz selbst wird eine lokalisierte Methode zur Aufrechterhaltung der Ausrichtung bereitgestellt. Diese an der Matrize montierten Führungspfosten können zwar nicht verhindern, dass sich der Pressenrahmen durchbiegt, sie tragen jedoch dazu bei, den Stempel mit hoher lokaler Präzision in die Matrizenplatte zu führen und absorbieren einen Teil der geringfügigen Scherkräfte, die durch die Neigung des Stößels verursacht werden. Allerdings ist es keine dauerhafte Lösung, sich ausschließlich auf die Führungsstifte der Matrizen zu verlassen, da die seitlichen Kräfte mit der Zeit zu einem Verschleiß der Führungsbuchsen führen. Echte Langlebigkeit und Teilekonsistenz werden nur erreicht, wenn eine stabile, ausgereifte Pressenstruktur mit ausgewogenen Werkzeuganordnungen zusammenarbeitet.
F: Welche Maßnahmen werden ergriffen, um die Winkelabweichung bei Hochleistungsstanzvorgängen auf offenen Pressmaschinen zu kontrollieren?
A: Um das bei C-Rahmenkonstruktionen auftretende Öffnungsphänomen zu mildern, verwendet Zhejiang Bolun High-Precision Machinery Co., Ltd. schwere geschweißte Stahlrahmen, die mit Innenrippen verstärkt sind. Diese strukturelle Steifigkeit, gepaart mit präzisen Prozessen zur Spannungsentlastung des Rahmens, minimiert die Winkelauslenkung und hält Schlitten und Polster unter voller Tonnagelast parallel.
F: Wie schützen die offenen Pressmaschinen von Bolun Machinery teure Stanzwerkzeuge vor vorzeitigem Verschleiß durch ungleichmäßige Belastung?
A: Unsere Pressenkonstruktionen verfügen über lange, hochpräzise Führungsleisten, die die Schlittenbewegung auch bei außermittiger Belastung fest einschränken. Indem die Maschine den Stempel und die Matrize während des gesamten Hubs in einer präzisen Ausrichtung hält, verhindert sie lokale Reibung und ungleichmäßigen Werkzeugverschleiß und verlängert so die Gesamtlebensdauer der Formen.
F: Können diese offenen Pressmaschinen eine automatisierte Hochfrequenzproduktion ohne Überhitzung bewältigen?
A: Ja, jede Maschine ist mit einem effizienten pneumatischen Kupplungs-Bremssystem und einem kontinuierlichen Zwangsschmiersystem ausgestattet. Diese Konfiguration minimiert den Wärmeaufbau bei schnellen Zyklen und gewährleistet einen zuverlässigen, kontinuierlichen automatisierten Betrieb, während gleichzeitig die Hauptlager und Zahnräder vor thermischem Verschleiß geschützt werden.
F: Welche Sicherheitssysteme sind in Ihre offenen Pressmaschinen integriert, um die Bediener beim manuellen Beladen zu schützen?
A: Wir statten unsere Maschinen mit Zweihandbedienungstasten, reaktionsschnellen hydraulischen Überlastschutzvorrichtungen und schnell wirkenden Sicherheitsventilen aus. Diese Systeme arbeiten mit optionalen Lichtvorhängen zusammen, um die Schlittenbewegung sofort zu stoppen, wenn eine Sicherheitsgrenze überschritten wird, und sorgen so für eine sichere Arbeitsumgebung bei manuellen Teilezuführungseinrichtungen.
F: Wie unterstützt Bolun Machinery Kunden bei der Anpassung einer offenen Pressmaschine an komplexe, progressive Gesenkanordnungen?
A: Wir nutzen unsere professionellen Ingenieurs- und Designteams, um maßgeschneiderte Lösungen anzubieten und Hublängen, Tischabmessungen und Abstände zwischen Tisch und Schlitten anzupassen. Dadurch wird sichergestellt, dass das dynamische Hubverhalten und das Vorschubfenster der Presse genau den Fortschrittsteilungs- und Kraftanforderungen Ihres individuellen Folgeverbundwerkzeugs entsprechen.
Schnellzugriff
Kontakt

+86-575-83362228

+86-13735238388

+86-575-83362999
+86-18667502750

+8618667502750

Nr. 1 Linjiang Road East, Xiaren, Stadt Jinting, Stadt Shengzhou, Provinz Zhejiang, China
Bereit anzufangen?
Nehmen Sie Kontakt auf

Jetzt!

ZHEJIANG BOLUN
