Fertigung und Metallverarbeitung
Ein direkter, praktischer Blick darauf, wie mechanische Pressen moderne Produktionslinien prägen – vom Stanzen und Ziehen bis hin zu den Branchen und Maschinentypen, die von ihnen abhängig sind.
Die direkte Antwort: Wofür mechanische Pressen verwendet werden
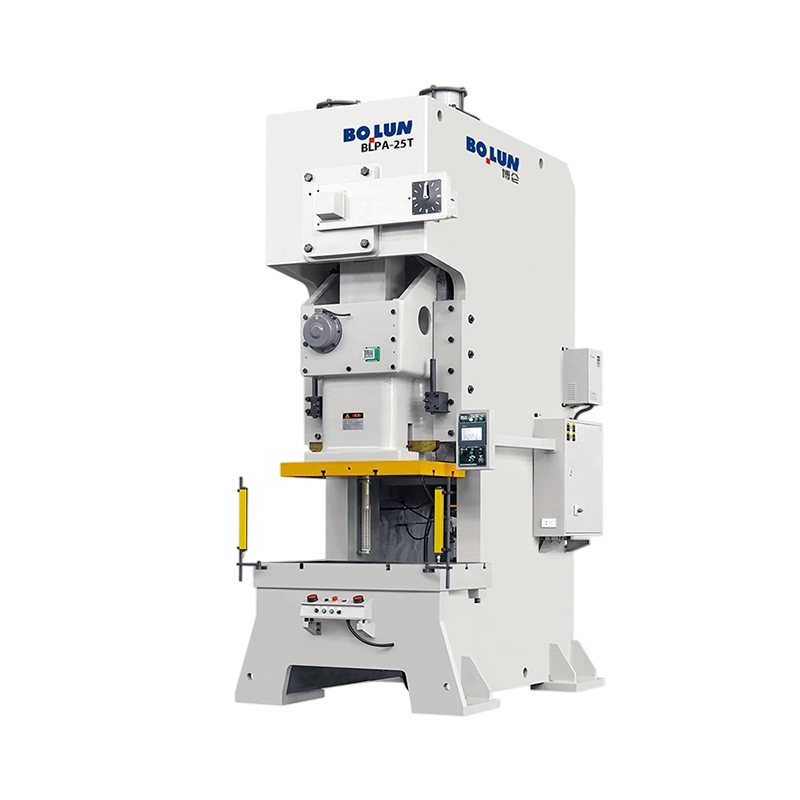
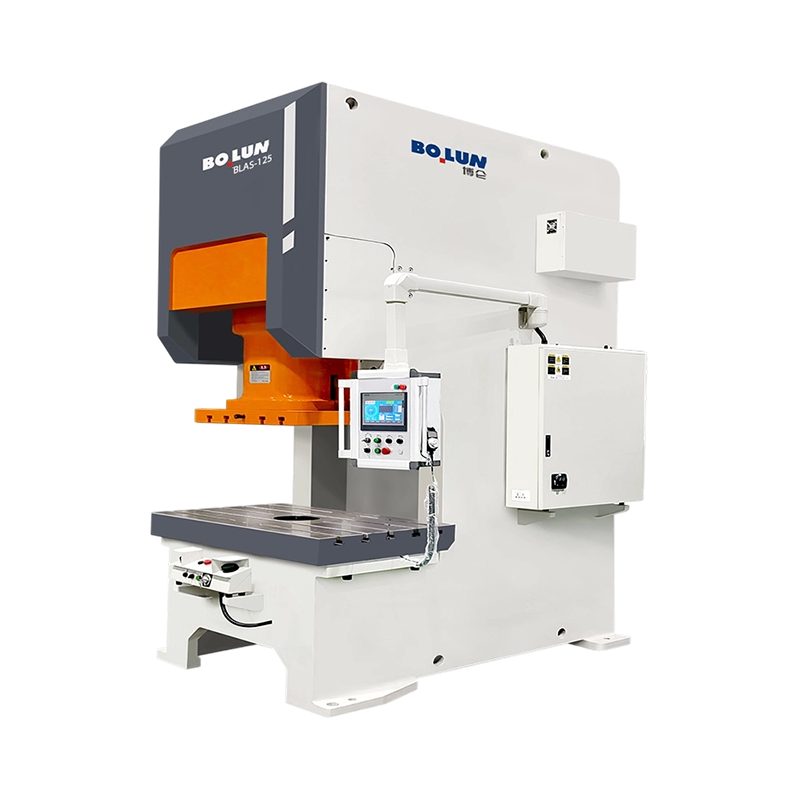
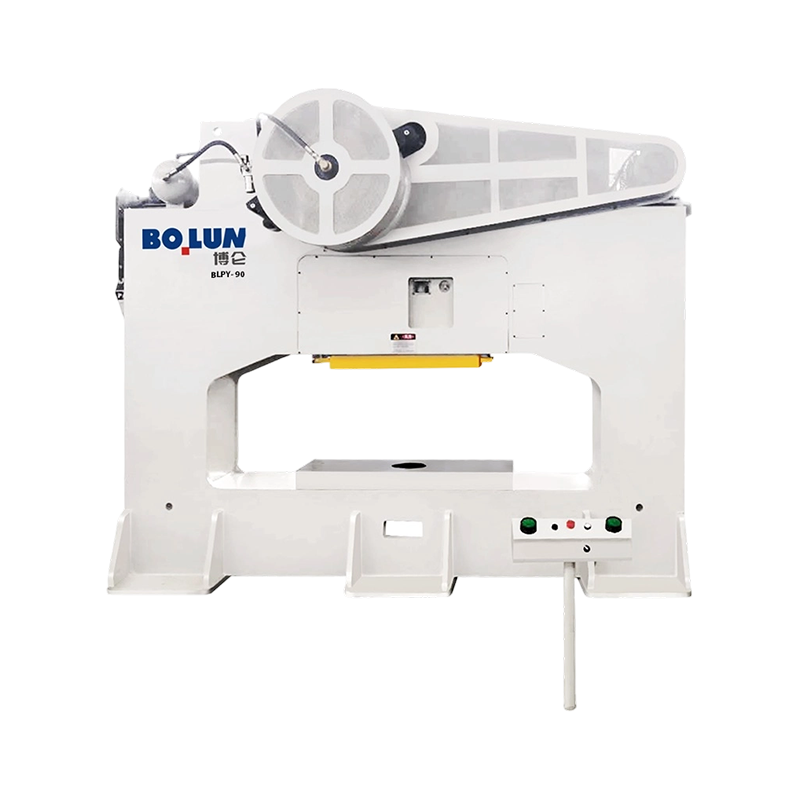
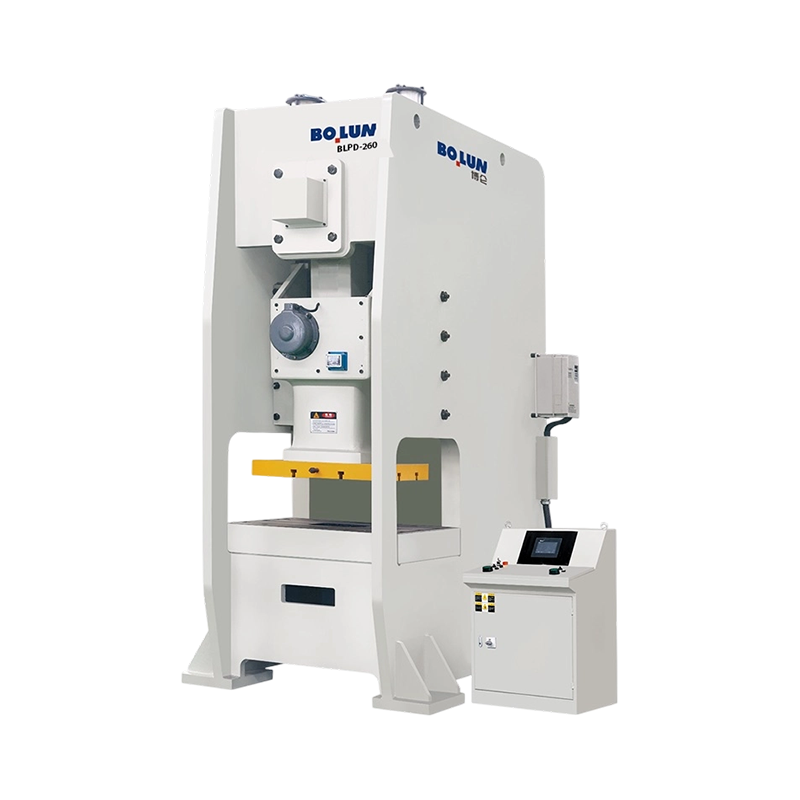
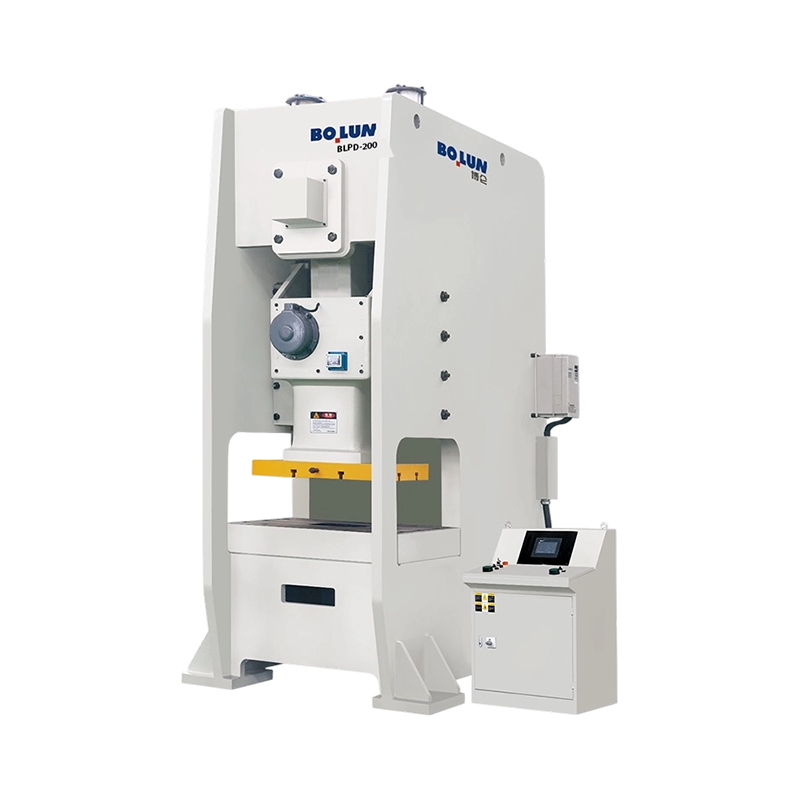
A mechanische Pressmaschine wird hauptsächlich zum Schneiden, Formen und Formen von Metall oder anderen Blechmaterialien durch einen schnellen, schwungradgetriebenen Stanzvorgang verwendet. In der modernen Fertigung mechanische Kraftpressen Bewältigen Sie Stanz-, Loch-, Biege-, Zieh-, Präge- und Prägevorgänge mit hoher Geschwindigkeit und hoher Wiederholgenauigkeit und machen Sie sie zum Rückgrat von Stanzlinien in der Automobil-, Haushaltsgeräte-, Elektronik- und Hardwareproduktion. Eine einzelne mittelgroße mechanische Presse kann je nach Modell zwischen 20 und über 1.000 Hübe pro Minute ausführen, weshalb diese Maschinen nach wie vor die bevorzugte Wahl sind, wenn eine Fabrik eine konsistente Teileproduktion in großen Stückzahlen zu geringeren Stückkosten als langsamere hydraulische Alternativen benötigt.
Über die grundlegende Antwort hinaus hilft das genaue Verständnis, wo und wie diese Maschinen in eine Produktionslinie passen, Käufern und Ingenieuren dabei, intelligentere Entscheidungen über Werkzeuge, Kapazität und langfristige Wartung zu treffen. In den folgenden Abschnitten werden die Kernanwendungen, Maschinentypen und Auswahlkriterien im Detail erläutert.
Kernfertigungsvorgänge, die von mechanischen Pressen durchgeführt werden
Eine mechanische Pressmaschine wandelt die Rotationsenergie eines Schwungrads in einen kontrollierten linearen Hub um und treibt einen Stößel nach unten gegen einen Matrizensatz. Diese einzelne mechanische Aktion unterstützt mehrere unterschiedliche Metallbearbeitungsprozesse, die jeweils für unterschiedliche Teilegeometrien und Produktionsziele geeignet sind.
Blanking und Piercing
Beim Stanzen wird eine flache Form aus dem Blechmaterial geschnitten, während beim Lochen Material entfernt wird, um Löcher oder Schlitze innerhalb eines Teils zu erzeugen. Dabei handelt es sich um die schnellsten Vorgänge, die mechanische Pressen ausführen, und die oft in einem Bruchteil einer Sekunde pro Hub ausgeführt werden. Aus diesem Grund sind Stanzlinien in der Produktion elektrischer Kontakte und Halterungen weit verbreitet.
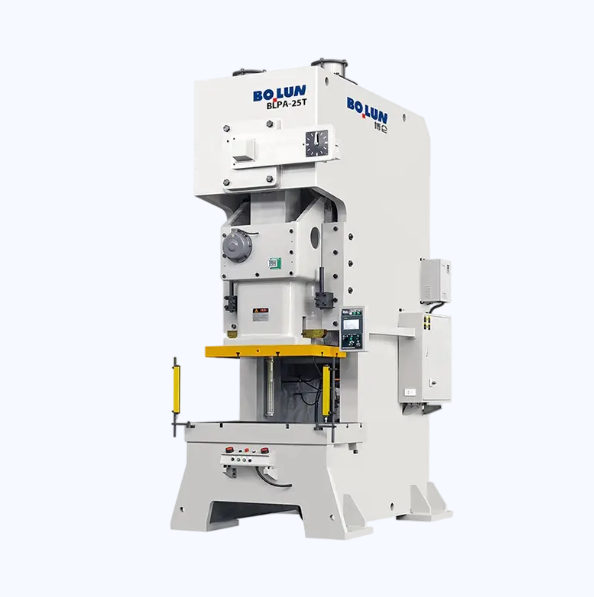
mechanische Kraftpressen
Biegen und Formen
Beim Biegen wird flaches Material in Winkel oder Kurven umgeformt, und beim Formen wird das Material mithilfe passender Matrizen in ein dreidimensionales Profil gebracht. Mechanische Pressen zeichnen sich hier aus, da die konstante Hublänge sicherstellt, dass sich jedes Teil im gleichen Winkel biegt, was die Ausschussquote bei langen Produktionsläufen reduziert.
Tiefziehen und Prägen
Durch das Tiefziehen werden flache Rohlinge in becherförmige oder hohle Teile wie Spülbecken, Kraftstofftanks oder Gehäuse gezogen, während beim Prägen konzentrierter Druck ausgeübt wird, um feine Oberflächendetails wie Logos oder Seriennummern mit hoher Präzision in ein Teil zu prägen.
Infos
Die Wahl zwischen Stanz-, Umform- und Ziehwerkzeugen ist normalerweise der wichtigste Faktor bei der Bestimmung der Gesamttonnageanforderungen für ein bestimmtes Teil.
Branchen, die auf mechanische Pressmaschinen angewiesen sind
Die Vielseitigkeit mechanischer Kraftpressen bedeutet, dass sie in einer Vielzahl von Branchen eingesetzt werden, wobei jeder die Geschwindigkeit und Wiederholgenauigkeit unterschiedlich nutzt.
| Industrie | Typische Anwendung | Gemeinsamer Pressentyp |
|---|---|---|
| Automobil | Karosserieteile, Halterungen, Fahrwerksteile | Gerade Seitenpresse |
| Haushaltsgeräte | Gehäuse, Panels, Montagehalterungen | Spaltrahmenpresse |
| Elektronik | Steckverbinder, Klemmen, kleine Stanzteile | Hochgeschwindigkeits-Präzisionspresse |
| Hardware und Verbindungselemente | Unterlegscheiben, Clips, Beschläge | OBI-Presse |
Arten mechanischer Kraftpressen und ihre besten Anwendungsfälle
Nicht alle mechanischen Pressen sind gleich gebaut und die Wahl des richtigen Rahmenstils hat direkte Auswirkungen auf die Produktionseffizienz und die Teilequalität.
- OBI-Pressen (Open-Back Inclinable): Kompakte Maschinen, die sich neigen, sodass fertige Teile durch die Schwerkraft herausfallen können, ideal für kleine bis mittlere Stanzteile.
- Spaltrahmenpressen: bieten dreiseitigen Zugang zum Werkzeugbereich und eignen sich gut für Folgeschnittarbeiten und Nachbearbeitungen.
- Geradseitenpressen: bieten höchste Steifigkeit und gleichmäßige Kraftverteilung und werden für große Platten und Tiefziehwerkzeuge verwendet.
- Hochgeschwindigkeitspressen: Entwickelt für extrem schnelle Taktraten, wie sie bei der Herstellung von Klemmen und Steckverbindern üblich sind.
Die Anpassung des Pressentyps an die Teilegeometrie ist eine der wichtigsten frühen Entscheidungen bei einem Stanzprojekt.
Warum Hersteller mechanische Pressen Alternativen vorziehen
Im Vergleich zu hydraulischen Pressen bieten mechanische Kraftpressen im Allgemeinen schnellere Zykluszeiten, da das Schwungrad Energie mechanisch speichert und abgibt, anstatt sich auf den Aufbau von Flüssigkeitsdruck zu verlassen. Dies macht sie zur bevorzugten Wahl für Großserien, bei denen pro Schicht Tausende identischer Teile hergestellt werden müssen.
Zu den wichtigsten Vorteilen, die Produktionsingenieure typischerweise nennen, gehören:
- Schnellere Hubzahlen unterstützen einen höheren Durchsatz bei einfachen bis mittelkomplexen Teilen
- Geringerer Energieverbrauch pro Zyklus im Vergleich zu Hydrauliksystemen ähnlicher Tonnage
- Konsistente Hublänge, die die Wiederholgenauigkeit der Abmessungen bei langen Produktionsläufen verbessert
- Geringere langfristige Wartungskosten durch weniger Hydraulikdichtungen und Flüssigkeitssysteme
Erfolg
Anlagen, die den Pressentyp richtig an die Teileanforderungen anpassen, verzeichnen in der Regel deutlich geringere Ausschussraten und besser vorhersehbare Zykluszeiten über eine gesamte Schicht hinweg.
Auswahl der richtigen mechanischen Presse für Ihre Produktionslinie
Bei der Wahl einer mechanischen Pressmaschine geht es darum, die Tonnage, die Bettgröße und die Hubgeschwindigkeit an das jeweilige zu fertigende Teil anzupassen. Bei einer zu kleinen Tonnage besteht die Gefahr einer unvollständigen Umformung oder eines vorzeitigen Werkzeugverschleißes, während bei einer zu großen Tonnage unnötige Kosten und ein unnötiger Energieverbrauch entstehen.
Tonnage und Bettgröße
Der Tonnagebedarf wird auf der Grundlage der Materialstärke, der Scherfestigkeit und des Umfangs des geschnittenen oder geformten Elements berechnet. Die Bettgröße muss den Matrizensatz aufnehmen und ausreichend Freiraum für die Materialzufuhr und den Teileauswurf bieten.
Hublänge und Geschwindigkeit
Tiefziehvorgänge erfordern längere Hübe, während Stanzen und Lochen von kürzeren, schnelleren Hüben profitieren. Durch die Anpassung der Hubeigenschaften an den Vorgang wird die Zykluszeit verkürzt, ohne die Teilequalität zu beeinträchtigen.
Wartungs- und Sicherheitsüberlegungen
Die regelmäßige Wartung einer mechanischen Pressmaschine konzentriert sich auf das Kupplungs- und Bremssystem, die Schwungradlager und die Schmierstellen, da diese Komponenten im Dauerbetrieb mit hoher Geschwindigkeit den größten Verschleiß erfahren. Geplante Inspektionen, typischerweise alle 200 bis 500 Betriebsstunden, abhängig vom Arbeitszyklus, tragen dazu bei, ungeplante Ausfallzeiten zu vermeiden.
Sicherheitssysteme wie Lichtvorhänge, Zweihandsteuerungen und geschützte Matrizenbereiche gehören bei modernen mechanischen Kraftpressen zum Standard, und Bediener sollten diese Systeme auch bei kurzen Produktionsläufen niemals umgehen, da die Hubgeschwindigkeit des Stößels bei manuellen Eingriffen kaum Spielraum für Fehler lässt.
Warnung
Das Umgehen von Schutzvorrichtungen oder Zweihandsteuerungen, auch nur kurzzeitig, hebt den primären Schutz der Maschine vor Verletzungen des Bedieners bei Hochgeschwindigkeitszyklen auf.
Gefahr
Halten Sie niemals Hände oder Werkzeuge in den Matrizenbereich, während die Presse mit Strom versorgt wird, auch nicht während der Einrichtung – die Hubgeschwindigkeit lässt keine Zeit zum Reagieren, sobald der Zyklus beginnt.